Elegir un revestimiento químicamente compatible es sólo una parte de la construcción de una conexión de válvula confiable. El instalador también debe proteger las caras de sellado y montar la junta sin imponer cargas perjudiciales. Una conexión que se ajuste al patrón de pernos aún puede tener un área de contacto de sellado, junta o orificio de tubería inadecuados.
Esta guía cubre la interfaz de instalación: qué inspeccionar, qué confirmar con el proveedor y qué registrar antes de la puesta en servicio. Complementa nuestra guía de selección de juntas de válvulas, que compara familias de juntas en una gama más amplia de servicios de válvulas.
1. Confirme la válvula suministrada antes de quitar la protección
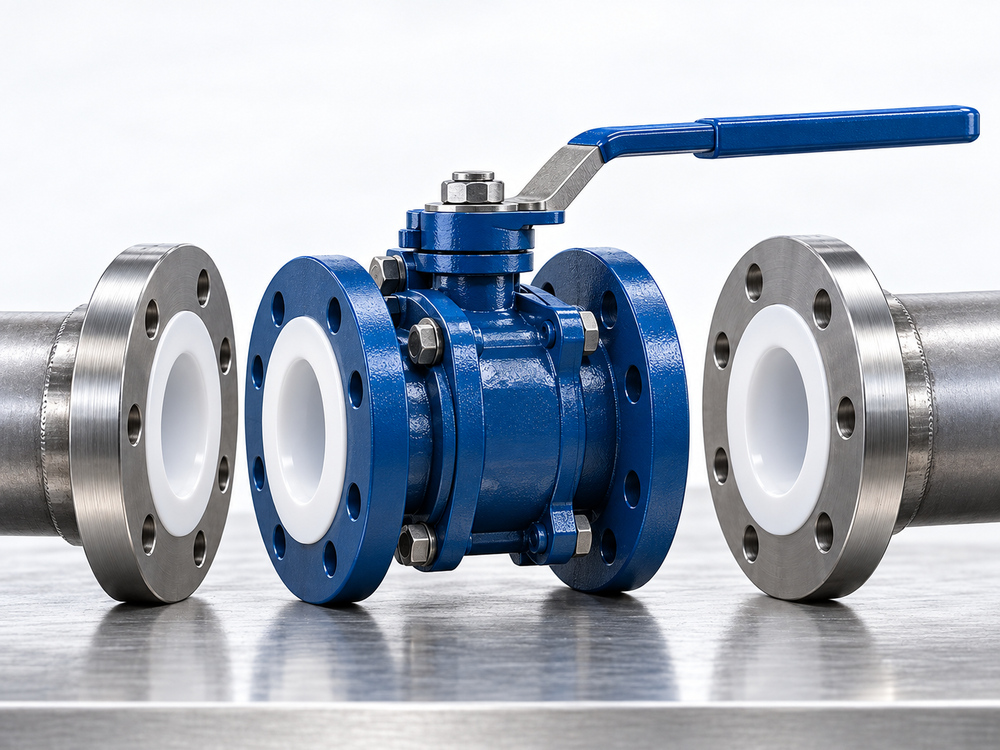
Haga coincidir la etiqueta de la válvula y la placa de identificación con la orden de compra y el dibujo aprobado. Verifique el material de revestimiento exacto: PTFE, PFA y FEP son materiales distintos, incluso cuando un proyecto los llama informalmente a todos "revestidos de PTFE". Los requisitos de instalación deben seguir la construcción suministrada.
| comprobar | Información para confirmar | Punto de espera |
|---|---|---|
| Idoneidad del servicio | Envoltura química, concentración, temperatura y presión. | Resuelva cualquier discrepancia antes de la instalación. |
| Conexión | Tamaño, estándar de brida, revestimiento, patrón de pernos y dimensión entre caras | No asuma que el tamaño nominal coincidente significa una junta compatible |
| Disposición de válvulas | Marcas de flujo, espacio libre del actuador y posición de instalación específica del modelo | Utilice el dibujo aprobado y el IOM |
| Caras de sellado | Limpieza, rayones, deformaciones y daños por manipulación. | Remitir daños cuestionables al proveedor. |
| Documentos de montaje | Decisión sobre juntas, especificación de pernos y procedimiento de apriete. | No sustituya una práctica de sitio indocumentada |
Mantenga la protección del extremo en su lugar hasta que el ensamblaje esté listo. Utilice puntos de elevación aprobados para el paquete de válvulas; No inserte equipos de elevación a través del orificio revestido. Limpie las caras expuestas con un paño suave adecuado y un método de limpieza aprobado. El raspado abrasivo o el mecanizado no aprobado pueden cambiar la superficie de sellado. El manual de tuberías revestidas de CRP explica la importancia de proteger el abocinamiento del revestimiento durante el almacenamiento y manipulación.
2. Alinee las bridas antes de aplicar la carga del perno
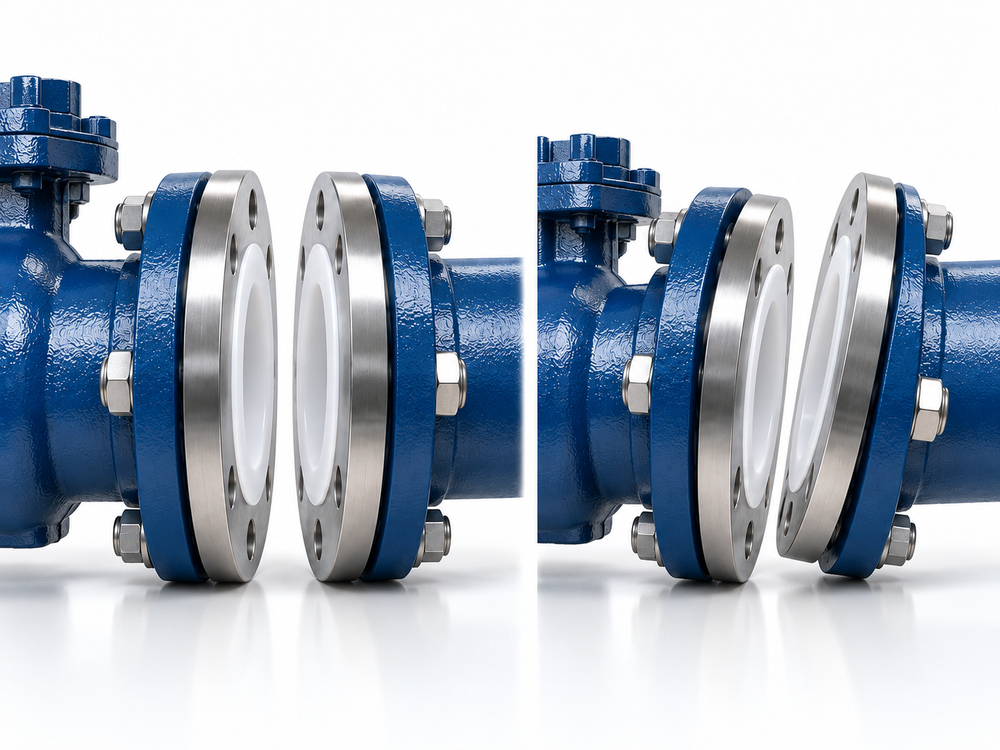
Las bridas de acoplamiento deben ser concéntricas y paralelas, con el espacio de instalación apropiado para la válvula y la disposición de junta aprobada. Las instrucciones XOMOX XLB de CRANE advierten que la desalineación y la tensión de las tuberías pueden dañar el revestimiento. Corrija el soporte de la tubería o el problema de ajuste antes de apretar la junta.
Para el registro de instalación, trate la alineación como tres preguntas separadas:
- Alineación central: ¿El orificio de la tubería está alineado con el orificio de la válvula?
- Paralelismo facial: ¿El espacio alrededor de la junta es consistente dentro de la tolerancia aprobada?
- Ajuste axial: ¿Se puede colocar el conjunto sin forzar la tubería contra la válvula?
Registre la tolerancia aplicable del proyecto o de las instrucciones del equipo. Una declaración visual como "parece bien" es menos útil que un método de inspección identificado y un criterio de aceptación. Los pernos son sujetadores de juntas, no un medio para corregir la desalineación de las tuberías.
Comprobaciones adicionales para válvulas de mariposa revestidas.
por un Válvula de mariposa revestida de PTFE, incluya el barrido del disco y el orificio del tubo de acoplamiento en la revisión de montaje. Solicite al proveedor que confirme el espacio libre para tuberías de pared gruesa, reductores y componentes cercanos. La posición requerida del disco durante la inserción y las comprobaciones posteriores del recorrido depende del modelo; no asuma que se aplican instrucciones para una construcción de asiento diferente.
3. ¿Las válvulas revestidas de PTFE necesitan juntas de brida?
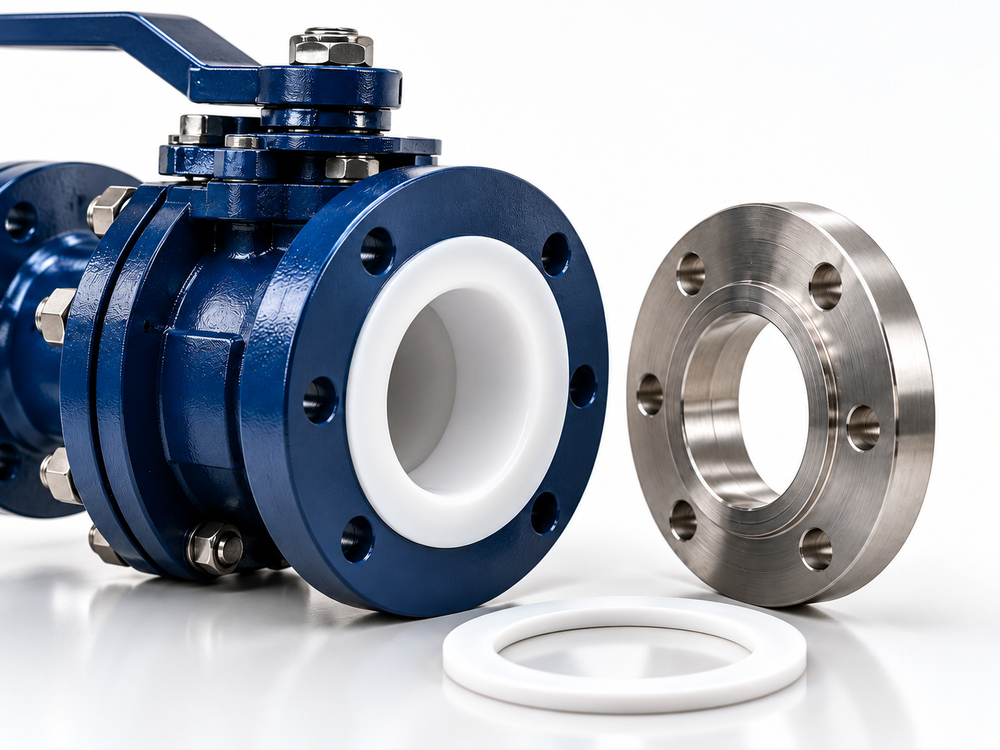
No existe una respuesta universal de sí o no. El revestimiento puede extenderse a través de la cara de la brida y proporcionar la capa de sellado. Agregar otra junta cambia el espesor de la junta y el comportamiento de carga. Por el contrario, una transición a otro material de brida puede requerir una junta aprobada.
CRP describe el montaje normal de caras de tuberías revestidas compatibles sin una junta adicional, al tiempo que recomienda disposiciones de juntas adecuadas para ciertas interfaces diferentes. El manual de XOMOX XLB requiere específicamente una junta revestida de PTFE cuando su válvula se acopla con bridas de tubería metálicas o revestidas de vidrio. Estos ejemplos muestran por qué las instrucciones del modelo proporcionado deben controlar la decisión.
| Interfaz | Decisión de junta | Que obtener |
|---|---|---|
| Cara forrada compatible con cara forrada | Puede ser innecesaria una junta adicional | Confirmación escrita para ambos componentes acoplados. |
| Válvula revestida a brida de metal desnudo | Es posible que el fabricante de la válvula requiera una junta. | Material homologado, dimensiones, espesores y bases de apriete. |
| Válvula revestida a equipo revestido de vidrio u otro equipo diferente | Requiere revisión específica de la interfaz | Aceptación de los proveedores de válvulas y equipos. |
| Cara de sellado integral en una válvula de mariposa revestida | Siga exactamente las instrucciones de diseño del asiento/revestimiento. | Geometría de brida permitida y política de juntas adicionales |
| Cara de sellado no identificada o dañada | Detener y resolver la condición. | Disposición de inspección en lugar de una junta adicional improvisada |
Cuando se apruebe una junta, registre sus diámetros interior y exterior, así como su material. Debe coincidir con el área de contacto prevista sin interferir en la ruta del flujo. No seleccione una junta enrollada en espiral, metálica o de alta carga de asiento simplemente porque es estándar en otras partes de la planta. Su compatibilidad con el rostro de líneas suaves necesita aprobación explícita.
por un Válvula de macho revestida de PTFE, solicite los detalles de sellado de bridas con el plano GA. Los nombres de las familias de productos por sí solos no definen la disposición de las juntas.
4. Utilice un procedimiento de ajuste de pernos específico para juntas
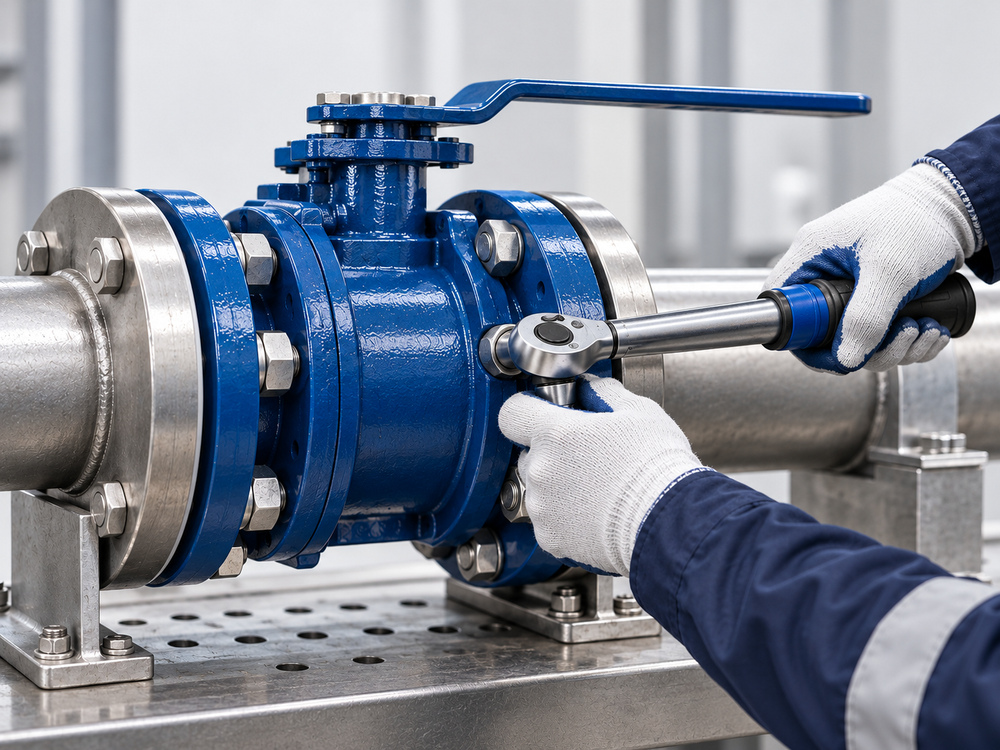
El objetivo es una carga de sellado adecuada y uniforme sin sobrecargar la cara revestida. Un torque de perno aprobado pertenece a un conjunto definido: tamaño de la válvula, disposición de la brida, sujetadores, arandelas cuando se especifique, condición de la junta y lubricación de la rosca. Un valor identificado únicamente como “par DN100” está incompleto.
CRP especifica el apriete con llave dinamométrica en pares diagonalmente opuestos para sus juntas revestidas. Obtenga la secuencia de paso, el objetivo final y cualquier nueva verificación de asentamiento de las instrucciones de la válvula suministradas. No convierta la secuencia de un fabricante en un procedimiento universal para todas las válvulas revestidas.
| Registro de ajuste | Entrada requerida |
|---|---|
| Identidad conjunta | Etiqueta de válvula, lado de brida y referencia de dibujo |
| Atornillado | Cantidad, tamaño, grado, recubrimiento, tuercas y arandelas especificadas |
| Lubricación | Producto aprobado y condición asumida por la instrucción de torque. |
| Disposición de sellado | Especificación de junta aprobada exactamente o revestida a revestida |
| Procedimiento | IOM/revisión de procedimientos, secuencia, objetivos de paso y torque final |
| Herramienta y ejecución | Identificación de llave, estado de calibración, instalador y fecha. |
| Seguimiento | Condiciones de verificación requeridas y registro de finalización |
Mantenga el torque de los pernos de brida separado del torque de la junta del cuerpo, el ajuste del empaque y la salida del actuador. Estos valores realizan funciones diferentes y no son intercambiables. Si en la documentación se utiliza la palabra “torque” sin identificar el sujetador o la función operativa, resuelva esa ambigüedad antes de comenzar el trabajo.
Nueva verificación después de un asentamiento o un ciclo térmico
Algunas instrucciones de válvulas revestidas requieren una verificación de ajuste posterior para tener en cuenta la relajación. Los plazos y las condiciones son específicos del producto. Acordar la verificación antes de la puesta en servicio para que quede incluida en el cronograma de trabajo. No infiera permiso para apretar una junta química caliente o presurizada: utilice el procedimiento aprobado de aislamiento, enfriamiento, despresurización y descontaminación.
5. Inspeccionar la instalación completada antes del servicio químico
Planifique las pruebas con el equipo de tuberías y el proveedor de válvulas. Confirme el medio de prueba permitido, la temperatura, la presión, la posición de la válvula y la dirección de la presión, incluida cualquier restricción en una válvula cerrada. Una prueba de presión de línea y una prueba de fuga del asiento de la válvula son actividades diferentes; un resultado exitoso no establece todo el desempeño requerido.
Cuando la construcción incluya ventilación de revestimiento o aberturas reveladoras, conserve su función prevista. No los cubra con pintura ni los trate como puntos de fuga no deseados para tapar. Investigar cualquier descarga a través del proceso de mantenimiento aprobado. Los mecanismos de falla más amplios están cubiertos en nuestra guía para fallas de válvulas en tuberías químicas.
| Observación | Revisar antes de volver al servicio |
|---|---|
| Filtración de brida | Registro de montaje de juntas, estado de la cara, alineación y aprobación de juntas. |
| Resistencia operativa inesperada | Espacio libre entre disco y tubería cuando corresponda, distorsión del ensamblaje y ajustes del operador |
| Desplazamiento o daño visible del revestimiento | Inspección y disposición de proveedores; no ocultar el defecto |
| La fuga se repite después del inicio | Historial térmico, cargas de soporte y controles de seguimiento requeridos. |
Aumentar repetidamente el torque no es un plan de solución de problemas. Documente el síntoma, haga que el sistema sea seguro e identifique la causa antes de volver a ensamblarlo. Conserve fotografías y registros conjuntos para que el proveedor pueda evaluar el estado real.
6. Solicite detalles de instalación con el pedido de válvulas
Un paquete de adquisiciones debe conectar la especificación del producto con los requisitos de ensamblaje en el sitio. Por ejemplo, pedir una válvula para un patín de productos químicos existente debe incluir información sobre las bridas de acoplamiento del patín, no solo el tamaño nominal de la válvula y la clase de presión.
- Aplicación: composición química, concentración, temperaturas y presiones de funcionamiento/diseño, incluidas las condiciones de vacío o limpieza.
- Interfaz: estándar de brida, revestimiento, material, diámetro interior, espacio disponible y plano del equipo adyacente.
- Sellado: requisito de junta escrito para cada extremo, con dimensiones y responsabilidad de suministro.
- Asamblea: especificación de pernos aprobada, procedimiento de torsión, base de lubricación y criterios de inspección.
- Entrega: IOM, planos GA, documentación de material/revestimiento, registros de pruebas y restricciones de puesta en servicio.
Para servicio químico intermitente, compare el envolvente de instalación del Válvula de bola revestida de PTFE con las opciones de enchufe y mariposa vinculadas arriba. Primero seleccione la función de la válvula, luego confirme que su brida real y la disposición del operador se ajustan al proyecto.
Preguntas frecuentes
¿Se pueden instalar válvulas revestidas de PTFE sin junta?
Algunas uniones revestidas aprobadas sí pueden hacerlo. Otras interfaces requieren una junta. Obtenga el requisito para la válvula exacta y el componente correspondiente en lugar de asumir que todas las caras revestidas sellan de la misma manera.
¿Puedo utilizar la tabla de torsión estándar para una brida de acero?
Sólo si ha sido homologado para la junta revestida completa. La resistencia del perno por sí sola no define la carga aceptable sobre el revestimiento o la junta.
¿Puede una junta adicional compensar la desalineación de la brida?
No lo utilices como una corrección improvisada. Restaure una alineación aceptable y obtenga aprobación para la disposición de sellado.
¿Se deben volver a apretar los pernos de las bridas después del arranque?
Siga el IOM suministrado y el procedimiento del proyecto. Si se requiere una verificación de seguimiento, documente su sincronización y la condición segura del sistema antes de la puesta en servicio.
¿Qué pasa si la junta tiene fugas a pesar del par especificado?
Haga que el sistema sea seguro e inspeccione la interfaz. Revise la alineación, los daños en la cara de sellado, la selección de juntas y el registro de apriete. No exceda el torque permitido sin una disposición de ingeniería aprobada.
Confirme los requisitos de instalación de su válvula revestida
Envíe a Vcore Valve sus condiciones de servicio químico, tamaño de válvula, detalles de brida de acoplamiento y plano de tubería. Podemos revisar la configuración de válvula propuesta y aclarar los documentos de instalación y la información de interfaz requerida para su proyecto.
Referencias técnicas
- CRP — Lined Piping User Manual: principios de manipulación, protección contra ensanchamientos y montaje de juntas revestidas.
- CRP — Hablemos de juntas: consideraciones de juntas en interfaces revestidas y diferentes.
- CRANE — XOMOX XLB Lined Ball Valve IOM: un ejemplo de requisitos de junta, alineación y apriete específicos del modelo.
Estas referencias ilustran los principios de instalación y las diferencias entre diseños. No son un programa de torsión Vcore. Las instrucciones aprobadas y los procedimientos del proyecto de la válvula suministrada rigen la instalación.