Preservación de la válvula de bola antes de la instalación: comprobaciones de almacenamiento para proyectos de petróleo y gas
Los proyectos de petróleo y gas suelen recibir válvulas de bola mucho antes de que el sistema de tuberías esté listo. Una válvula montada en muñón Clase 900 puede pasar las pruebas de carcasa y asiento de fábrica y luego pasar meses en un almacén costero, un patio de instalación abierto o un área remota de preparación de tuberías. El intervalo de almacenamiento es un período de riesgo aparte: el agua de lluvia, los depósitos de cloruro, el polvo, los impactos y el funcionamiento no autorizado pueden comprometer una válvula que cumple las normas en el momento del envío.
Esta guía se centra en Preservación entre la aceptación en fábrica y la instalación., no la selección de diseño ya cubierta por Vcore Válvula de bola de muñón y Válvula de bola de alta presión páginas de productos.
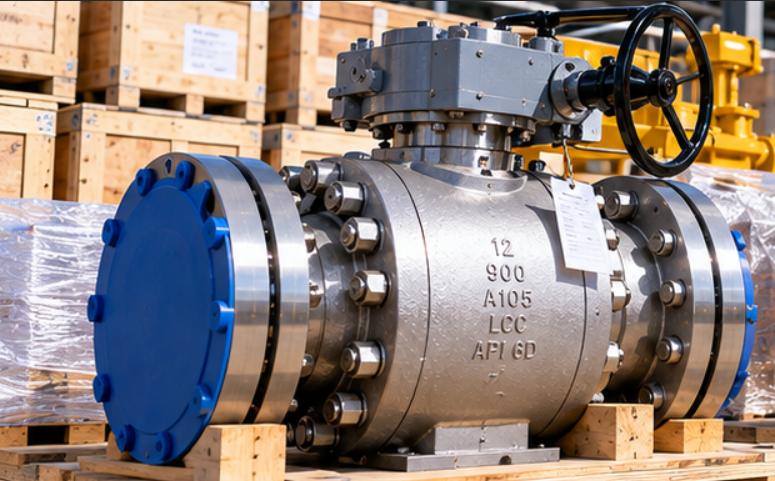
1. Definir el período de conservación en la etapa de orden de compra.
La preservación debe comenzar en la solicitud de cotización, no después de la entrega. Solicite al proveedor que indique las condiciones previstas de envío y almacenamiento, la validez de conservación o el intervalo de reinspección, el inhibidor de corrosión aprobado, la protección de los extremos, el método de embalaje y las restricciones sobre el ciclo de las válvulas. Estos detalles varían según el diseño de la válvula, el material del asiento, el paquete del actuador y el entorno del proyecto.
| Condición del proyecto | Preocupación por la preservación | Acción requerida |
|---|---|---|
| Almacenamiento interior corto | Polvo, daños por manipulación, tapas faltantes | Mantener seco, tapado y sobre soportes; inspecciones de registros |
| Almacenamiento extendido | Vida del inhibidor, envejecimiento del elastómero, humedad. | Inspección y renovación periódicas aprobadas por el proveedor. |
| Patio de descanso costero | Niebla salina, agua estancada, defectos en el revestimiento | Almacenamiento elevado resistente a la intemperie; controles de cloruro y corrosión |
| Paquete de válvula accionada | Humedad en las carcasas, daños en el actuador | Siga las instrucciones de almacenamiento del OEM del actuador y proteja las conexiones. |
2. Inspección de recepción: qué registrar antes de abrir la caja
Registre el número de etiqueta de la válvula, orden de compra, fabricante, número de serie, tamaño, clase de presión, conexión final, operador, condición de la caja y fecha de recepción. Fotografíe los daños visibles durante el envío antes de retirar el embalaje. Haga coincidir las placas de identificación y las etiquetas de conservación con la lista de embalaje, el plano de disposición general aprobado y la nota de autorización de inspección.
- Verifique los puntos de elevación, la estabilidad de la caja, los indicadores de impacto, si se suministran, y los daños visibles durante el transporte.
- Confirme que ambos extremos permanezcan cerrados con cubiertas protectoras intactas.
- Verifique que las caras de las bridas RF/RTJ y los extremos soldados estén protegidos contra impactos y humedad.
- Busque manchas de agua, barrera de vapor rota, indicadores de desecante húmedo o corrosión en los sujetadores expuestos.
- Ponga en cuarentena las válvulas dañadas o no documentadas para su disposición por parte del proveedor antes de la instalación.
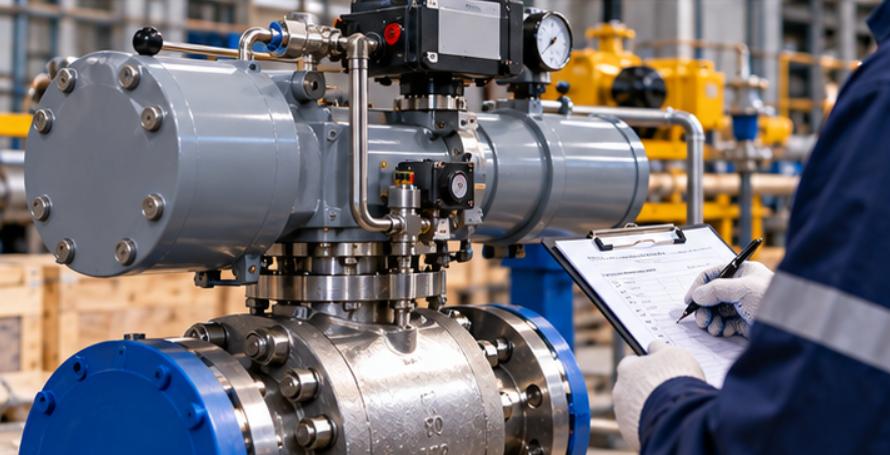
3. Mantenga materiales extraños y agua fuera de la cavidad de la válvula.
Los asientos de las válvulas de bola y las superficies de las bolas pulidas pueden dañarse con arena, restos de soldadura, fragmentos de embalaje o productos de corrosión. Nunca deje las cubiertas de los extremos quitadas en un área de preparación polvorienta. Evite utilizar el orificio de la válvula como paso conveniente para herramientas, barras de elevación o materiales de tuberías temporales.
La posición de almacenamiento y la posición de funcionamiento de la válvula deben seguir las instrucciones del fabricante. No aplique una regla universal de que todas las válvulas de bola deben almacenarse completamente abiertas o completamente cerradas: la posición aprobada puede depender de los asientos blandos, el diseño del asiento del muñón, el líquido de conservación interno, la disposición de drenaje/ventilación y las restricciones de transporte. De manera similar, las caricias periódicas deben ocurrir sólo si el procedimiento del OEM lo autoriza y define el método.
4. Proteja la bola, los asientos, el vástago y el límite de presión de manera diferente
| Componente | Riesgo de almacenamiento | Control de conservación |
|---|---|---|
| bola y asientos | Partículas, humedad, inhibidor incompatible. | Mantenga los extremos limpios y sellados; utilizar tratamiento interno aprobado por OEM |
| Tallo y embalaje | Humedad, corrosión, ciclos no aprobados. | Inspeccione el vástago expuesto y el área del empaque sin alterar los sellos. |
| Cuerpo y tornillería | Corrosión atmosférica, daños en el revestimiento. | Inspeccionar pintura, pernos, drenajes y puntos de contacto de soporte. |
| Caras RF/RTJ | Mellas, óxido y daños en las ranuras. | Mantenga protectores faciales rígidos; Verifique las superficies de las juntas antes de la instalación. |
| termina en blanco y negro | Poner fin a los daños y la contaminación. | Mantenga las tapas de los extremos soldados y la protección del bisel en su lugar |
| Actuador y controles | Entrada de agua, falta de enchufes, daños en el cableado | Siga los requisitos OEM de humedad, calentador y almacenamiento eléctrico. |
Para ensambles sometidos a pruebas de fuego, no asuma que Válvula de bola a prueba de incendios La etiqueta elimina los controles de almacenamiento. La calificación de seguridad contra incendios y la conservación del almacenamiento abordan diferentes riesgos.
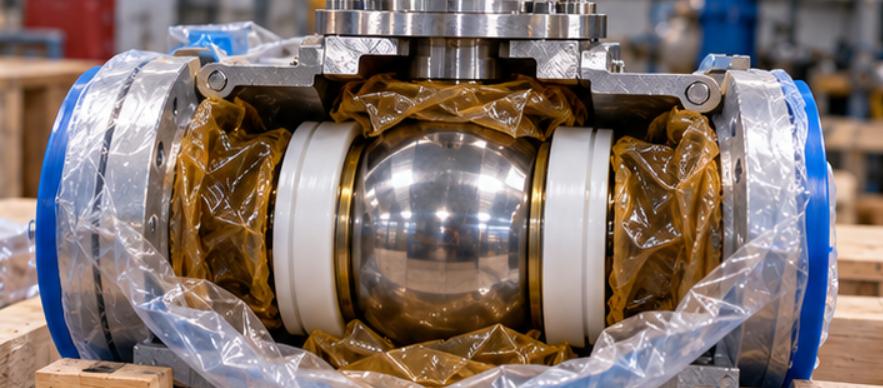
5. Verificaciones especiales para proyectos Clase 900, RTJ y servicio amargo
Las válvulas de alta presión suelen tener requisitos de interfaz y trazabilidad más estrictos. Una marca de Clase 900 no prescribe un intervalo de almacenamiento universal. Verifique la lista exacta de materiales, el compuesto del asiento, la clasificación de presión y temperatura y la conexión final. Para bridas RTJ, inspeccione las ranuras de los anillos en busca de corrosión o abolladuras; no intente pulir en el campo sin una instrucción de reparación aprobada.
Cuando se especifique el cumplimiento de NACE MR0175/ISO 15156, conserve la trazabilidad del material y los registros de dureza. La corrosión durante el almacenamiento y las reparaciones no documentadas pueden crear no conformidades incluso si los certificados de materiales originales fueran aceptables. Revise el sitio Guía de selección de válvulas de servicio amargo por consideraciones relacionadas con el material.
6. Calendario de inspección de almacenamiento y puntos de retención.
No inventen una regla fija de conservación mensual o trimestral para cada válvula. El intervalo debe seguir las especificaciones de compra y las instrucciones del fabricante, con comprobaciones adicionales después de tormentas, inundaciones, incidentes de manipulación o largas extensiones de almacenamiento.
| Punto de espera | Registro mínimo | Criterio de liberación |
|---|---|---|
| Recibo | Fotografías, etiqueta/serie, estado del embalaje. | Disposición de daños completa |
| Inspección periódica | Medio ambiente, tapas, corrosión, embalaje, fecha. | Sin deterioro no resuelto |
| Renovación de la conservación | Instrucción OEM, producto, técnico, aprobación | Tratamiento compatible y finalización documentada. |
| Versión previa a la instalación | Comprobaciones visuales, documentos, comprobaciones funcionales aprobadas. | Cumplimiento de los requisitos de control de calidad y control de calidad del sitio y OEM |
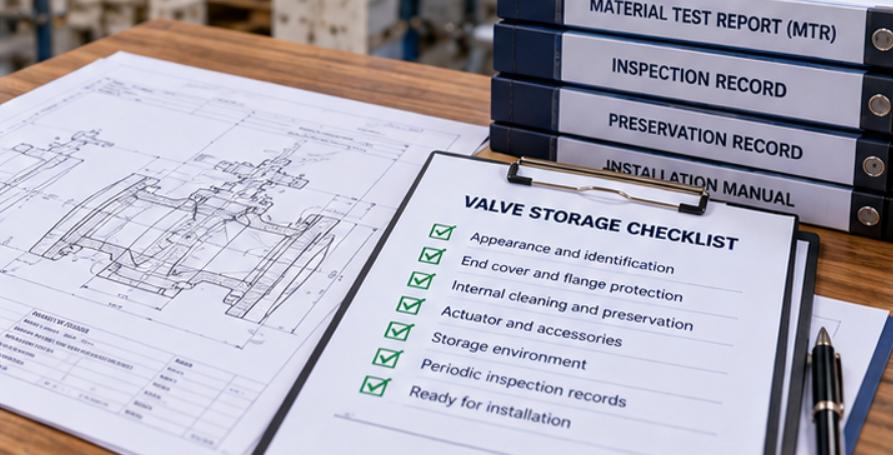
7. Lista de verificación previa a la instalación: ¿qué se debe verificar?
- Confirme la etiqueta de la válvula, el tamaño, la clase, el material, la conexión final y el flujo/servicio de servicio con la lista de líneas aprobadas.
- Revise el historial de almacenamiento, los registros de inspección y cualquier informe de reparación o no conformidad.
- Inspeccione las caras de las bridas o los biseles de soldadura después de retirar con cuidado los protectores en un área limpia controlada.
- Revise el interior del orificio en busca de materiales extraños, corrosión visible y humedad sin dañar las superficies de sellado.
- Confirme que los materiales de conservación temporal se puedan retirar de forma segura y que sean compatibles con el método de limpieza/puesta en servicio planificado.
- Verifique el estado del actuador, la indicación de posición, las conexiones eléctricas/de aire y las instrucciones de prueba funcionales aprobadas.
- Confirmar que los informes de prueba de asiento/presión aplicables estén disponibles; decidir si se requieren nuevas pruebas en el sitio mediante contrato o evaluación de ingeniería.
- Mantenga instalada la protección del extremo hasta que la válvula esté lista para conectarse a una tubería limpia.
La evidencia de aceptación en fábrica no requiere automáticamente una nueva prueba completa después del almacenamiento, ni renuncia automáticamente a las verificaciones en el sitio. Acordar cualquier prueba adicional con ingeniería y el OEM de la válvula; Las pruebas innecesarias pueden exponer los asientos blandos a medios o condiciones de presión inadecuados. Ver Métodos de prueba de presión de válvulas para distinciones de pruebas de carcasa versus asiento.
8. Ejemplo de cláusula de adquisición EPC y paquete de traspaso
Solicite el plano GA aprobado, la hoja de datos, los certificados de materiales, API 6D aplicable o los informes de prueba específicos del proyecto, evidencia de prueba de fuego cuando sea necesario, documentación del actuador, procedimiento de preservación, lista de empaque, registro de número de serie, registro de inspección de almacenamiento y disposición final de no conformidad. Para la construcción de tuberías y la planificación del mantenimiento en línea, compare los Válvula de bola completamente soldada y Válvula de bola de entrada superior configuraciones.
9. Preguntas frecuentes
¿Debe almacenarse una válvula de bola abierta o cerrada?
Siga exactamente las instrucciones de almacenamiento del fabricante. La posición correcta puede depender de la construcción de la válvula, el sistema de asiento y los requisitos de conservación interna.
¿Se pueden almacenar las válvulas de bola al aire libre antes de su instalación?
Sólo cuando el procedimiento de embalaje y almacenamiento aprobado lo permita. La exposición costera, las inundaciones, los rayos UV, el polvo y la condensación pueden requerir protección adicional o almacenamiento en interiores.
¿Deberíamos inyectar grasa en una válvula de bola de muñón durante el almacenamiento?
No, a menos que el procedimiento de conservación del OEM especifique un producto y método aprobados. La grasa genérica puede dañar los asientos o contaminar el proceso.
¿Sigue siendo válida una prueba de presión de fábrica después de un almacenamiento prolongado?
El informe original sigue siendo un registro de las pruebas de fábrica, pero se deben evaluar los daños durante el almacenamiento. Las pruebas adicionales dependen del contrato, la condición y las instrucciones aprobadas de ingeniería/OEM.
¿Cuál es el documento de conservación más importante para un comprador de EPC?
El procedimiento de conservación de válvulas y actuadores aprobado por el fabricante, vinculado a la etiqueta/número de serie individual y respaldado por registros de inspección y renovación.
Para configuraciones de válvulas de bola adicionales, explore Vcore Gama de productos de válvulas de bola. Envíe etiquetas de válvula, duración del almacenamiento, ubicación, recubrimiento, tipo de asiento y detalles del actuador a través del Página de contacto de Vcore para una revisión de preservación específica del proyecto.