Overwegingen bij het ontwerp van industriële kleppen: 10 technische factoren voor betrouwbare klepselectie en aanpassing
Industrieel klepontwerp is niet simpelweg het proces van het kiezen van een lichaamsvorm en het toewijzen van een drukklasse. Een klep moet procesomstandigheden omzetten in een drukgrens, stromingspad, afdichtingssysteem, bedieningsmechanisme en inspectieplan die onder reële serviceomstandigheden kunnen samenwerken.
Dit wordt vooral belangrijk wanneer een project hoge druk, hoge temperaturen, corrosieve media, schurende vaste stoffen, frequente cycli, krappe afsluitingen, automatisering, controle van diffuse emissies, ongebruikelijke afmetingen of projectspecifieke documentatie met zich meebrengt. Bij deze diensten is een catalogusbeschrijving zoals “4 in, klasse 300, koolstofstalen kogelkraan” niet voldoende om het ontwerp goed te keuren.
In deze gids worden de belangrijkste uitgelegd overwegingen bij het ontwerpen van industriële kleppen die ingenieurs, EPC-aannemers, distributeurs en inkoopteams moeten beoordelen voordat ze een standaardklep, een gewijzigde catalogusklep of een projectspecifieke configuratie goedkeuren. Het doel is niet om één universeel ontwerp voor te schrijven, maar om te laten zien hoe servicegegevens, materialen, afdichtingen, druk-temperatuurclassificatie, bediening, interfaces en verificatie met elkaar verbonden moeten worden.
Snelle samenvatting
- Begin met de daadwerkelijke procesbelasting: medium, ontwerpdruk, ontwerptemperatuur, drukverschil, stromingsgedrag, cycli en uitvalgevolgen.
- Selecteer het kleptype en de interne architectuur op basis van de gewenste functie, niet alleen op basis van de leidinggrootte.
- Drukgrensmaterialen, bekleding, zittingen, pakkingen, pakkingen en bouten moeten worden beoordeeld als één temperatuur- en media-compatibel systeem.
- Het klepontwerp moet ook het koppel of de stuwkracht, de storingsactie, de eindverbindingen, de face-to-face afmetingen, de installatieoriëntatie en de toegang voor onderhoud bevestigen.
- Testen, inspectie en documentatie moeten vóór de aankoop worden gedefinieerd, zodat de geleverde klep kan worden geverifieerd aan de hand van de goedgekeurde ontwerpbasis.
Wat houdt het industriële klepontwerp eigenlijk in?
Bij projectinkoop kan ‘klepontwerp’ verschillende dingen betekenen. Het kan gaan om het selecteren van een beproefde standaardklep, het aanpassen van een standaardconfiguratie of het ontwikkelen van een speciale constructie voor een dienst die niet kan worden geleverd door een bestaande productfamilie.
| Ontwerpniveau | Typisch bereik | Wanneer het wordt gebruikt | Belangrijkste goedkeuringsfocus |
|---|---|---|---|
| Standaard catalogusconfiguratie | Bestaande kleptype-, behuizing-, trim-, zitting- en bedieningsopties | Normale industriële dienstverlening binnen vastgestelde productgrenzen | Correcte selectie en naleving van datasheet |
| Geconfigureerde/aangepaste klep | Speciaal materiaal, zitting, pakking, coating, actuator, spindelverlenging, eindverbinding of testen | Projectvereisten verschillen van de normale catalogusconfiguratie | Compatibiliteit van gewijzigde componenten met het basisontwerp |
| Projectspecifieke engineering | Speciale geometrie, drukgrens, trim, stromingspad of structurele opstelling | Ongebruikelijke afmetingen, strenge service- of prestatie-eisen | Technische berekeningen, tekeningen, kwalificatie en testen |
Een project heeft niet automatisch een compleet nieuwe klep nodig, simpelweg omdat er een speciale eis aan wordt gesteld. In veel gevallen is de veiligste en meest economische oplossing een beproefd kleppenplatform met zorgvuldig gecontroleerde materialen, bekleding, zittingen, bediening en testen. Een nieuw of sterk aangepast ontwerp moet worden gerechtvaardigd door de service-eis en niet door het woord ‘op maat’.
1. Definieer de procesbelasting voordat u de klep selecteert
De eerste ontwerppoort is de serviceconditie. Zonder betrouwbare procesgegevens worden stroomafwaartse ontwerpkeuzes aannames. De leverancier van de kleppen moet niet alleen de nominale druk en temperatuur begrijpen, maar ook de omstandigheden die de mechanische belasting, afdichting en slijtage beheersen.
| Vereiste servicegegevens | Waarom het belangrijk is voor het ontwerp van kleppen |
|---|---|
| Vloeistof-/gassamenstelling | Beheerst corrosie, compatibiliteit, emissierisico, gedrag van vaste stoffen en reinigingsvereisten. |
| Ontwerpdruk en temperatuur | Stelt drukgrenswaarden en materiaallimieten vast. |
| Normale bedrijfsdruk en temperatuur | Toont de echte taak die stoelen, verpakking en bekleding het grootste deel van de tijd zullen ondergaan. |
| Maximaal drukverschil | Heeft invloed op de belasting van de stoel, het bedieningskoppel of de stuwkracht, de trimkracht en de afmetingen van de actuator. |
| Debiet / snelheid | Belangrijk voor drukverlies, erosie, cavitatie, geluid, stabiliteit van de terugslagklep en regelgedrag. |
| Vaste stoffen, viscositeit of slurrygehalte | Heeft invloed op het risico op verstopping, de reiniging van de zitting, het ontwerp van de holte, erosie en het kleptype. |
| Cyclusfrequentie | Bepaalt slijtage, vermoeiing, levensduur van de pakking en belasting van de actuator. |
| Vereist afsluit-/lekkageniveau | Definieert de stoelarchitectuur, de zitkracht en de testvereisten. |
| Mislukte positie en veiligheidsfunctie | Regelt actuatortype, opgeslagen energie en accessoires. |
| Milieu | Omgevingstemperatuur, blootstelling aan de buitenlucht, trillingen, gevaarlijke omgevingen en corrosie zijn van invloed op de actuator, coating en accessoires. |
2. Selecteer het kleptype en de interne architectuur
Het kleptype moet de vereiste functie volgen. Isolatie, smoren, terugstroompreventie, drukverlaging en noodstop stellen verschillende eisen aan het afsluitorgaan, de zittingen, de steel, het stromingstraject en de operator.
| Ventielfunctie | Veel voorkomende kleptypen | Ontwerpvragen om te bevestigen |
|---|---|---|
| Aan-uit isolatie | Bal, poort, vlinder, plug | Uitschakelniveau, boring, drukval, koppel, holte, zitrichting en fietsen |
| Versnelling / controle | Globe-bediening, hoekbediening, draaibediening | Cv/Kv, slag, drukval, cavitatie, knipperen, geluid, trimsnelheid en lekklasse |
| Terugstroompreventie | Zwenken, heffen, dubbele plaat, axiale/spuitmondcontrole | Minimale snelheid, oriëntatie, sluitdynamiek, slamrisico en drukverlies |
| Isolatie bij hoge temperaturen | Ontwerpen met poort, globe, kogel met metalen zitting en drukafdichting waar van toepassing | Thermische uitzetting, verbinding tussen carrosserie en motorkap, pakking, hardoplas en bedieningskracht |
| Corrosieve dienst | Roestvrije, gelegeerde, gevoerde of met rubber beklede kleppen | Volledige compatibiliteit met bevochtigde materialen, permeatie, ondersteuning van de voering en temperatuurlimiet |
Interne architectuur is net zo belangrijk als de algemene naam van de klep. Een kogelkraan kan bijvoorbeeld zwevend of op een tap gemonteerd zijn, een zachte zitting of een metalen zitting, een volle doorlaat of een verkleinde doorlaat, een boveningang of een zijingang, en kan een ander stoeldrukontlastingsgedrag gebruiken. Een schuifafsluiter kan een wig-, parallelle schuif- of plaatpoortconstructie gebruiken. Een regelklep kan een gebalanceerde of ongebalanceerde trim, kooigeleiding, meertraps drukverlaging of geharde trim voor zwaar gebruik gebruiken.
Voor een uitgebreider voorbeeld van de interactie tussen carrosseriestijl, trim en actuatorbeslissingen, zie de Selectiegids voor regelkleppen.
3. Bevestig de druk-temperatuurclassificatie en het drukgrensontwerp
Het kleplichaam maakt deel uit van de leidingdrukgrens. Het gekozen lichaamsmateriaal, klepklasse, eindaansluiting, wanddikte, bouten en temperatuur moeten daarom consistent zijn met de geldende ontwerpnorm en projectspecificatie.
ASME B16.34 wordt veel gebruikt voor kleppen met flens-, schroefdraad- en laseinden en behandelt gebieden zoals druk-temperatuurwaarden, materialen, afmetingen, testen en markeren voor afgedekte klepconstructies. Een drukklasse alleen garandeert echter niet dat elk intern onderdeel geschikt is voor dezelfde temperatuur.
Zittingen, O-ringen, pakkingen, pakkingen, veren, coatings en actuatoren kunnen lagere praktische temperatuurgrenzen opleggen dan het drukhoudende lichaam. De koper moet daarom het volledige druk-temperatuur-omhulsel bekijken in plaats van alleen het naamplaatje van de carrosserie te lezen.
Voor een gedetailleerde inkoopworkflow gebruikt u de Gids voor klepdruk-temperatuurclassificatie.
4. Ontwerp het stroompad voor de werkelijke hydraulische belasting
Het interne stroompad regelt het drukverlies, de snelheidsverdeling en de krachten die op het sluitelement inwerken. Dit is vooral belangrijk bij hoge stroming, hoge drukval, slurry, flashing, cavitatie of snel wisselende toepassingen.
Belangrijke hydraulische ontwerpvragen zijn onder meer:
- Is een volledige doorlaat vereist voor pigging, lage drukval of doorgang van vaste stoffen?
- Zal een kleinere boring een onaanvaardbaar snelheids- of drukverlies veroorzaken?
- Heeft de klep een voorkeursstroomrichting?
- Kan de trim cavitatie, flitsen, verstikking of erosieve snelheid ervaren?
- Kan een terugslagklep snel genoeg sluiten om de vertraging van de tegenstroom te regelen zonder overmatig slaan?
- Zullen vaste stoffen zich ophopen in een lichaamsholte of achter een stoel?
- Vereist de klep een soepele smoring of alleen een volledig open/volledig gesloten werking?
Voor complexe stromingsproblemen kunnen technische hulpmiddelen zoals Computational Fluid Dynamics door de verantwoordelijke ontwerporganisatie worden gebruikt om de lokale snelheid, drukherstel, recirculatie of trimbelasting te onderzoeken. CFD is een ontwerphulpmiddel en geen vervanging voor een correct procesdatablad, toepasselijke ontwerpregels of fysieke tests wanneer kwalificatie vereist is.
5. Selecteer carrosserie-, motorkap- en bekledingsmaterialen als compleet systeem
Materiaalkeuze moet gebaseerd zijn op mechanische sterkte, temperatuur, corrosiemechanisme, erosie, gevaar voor vreten, fabricagevereisten en projectbeperkingen. Het kiezen van de carrosseriekwaliteit alleen is niet voldoende, omdat onderdelen van de bekleding vaak te maken krijgen met hogere snelheden, glijdend contact of geconcentreerde corrosie.
| Componentgroep | Typische materiële overwegingen | Mislukkingsrisico indien niet op elkaar afgestemd |
|---|---|---|
| Carrosserie/motorkap | Druk-temperatuurclassificatie, taaiheid, corrosie, lasbaarheid | Wandverlies, scheuren, bros gedrag of verlies van drukintegriteit |
| Sluiting lid | Corrosie, erosie, oppervlaktehardheid, vervorming | Beschadiging van de zitting, lekkage, vervorming of vastlopen |
| Stuurpen / schacht | Torsie of stuwkracht, corrosie, vreten, vermoeidheid | Verdraaiing, breuk, vastlopen of verpakkingsschade |
| Zitting / zitring | Mediacompatibiliteit, temperatuur, contactspanning, slijtage | Lekkage, zwelling, verzachting, erosie of barsten |
| Geleiders / pennen / veren | Slijtage, vermoeiing, corrosie en sterkte van kleine secties | Instabiliteit, vastlopen, kapotte interne onderdelen |
| Vastschroeven | Sterkte, temperatuur, corrosie en projectspecificatie | Verlies van gewrichtsvoorspanning of lekkage van lichaamsgewrichten |
Typische families van carrosseriematerialen omvatten koolstofstaal, koolstofstaal op lage temperatuur, roestvrij staal, gelegeerd staal, duplexkwaliteiten, nikkellegeringen, nodulair gietijzer en beklede constructies. De exacte kwaliteit moet worden geselecteerd op basis van de servicechemie en de toepasselijke projectstandaard.
Voor interne componentselectie, zie de Keuzegids voor kleptrimmaterialen.
6. Monteer het zitting- en afdichtingssysteem
Een klep kan een adequate drukgrens hebben en toch zijn primaire functie niet vervullen als het zitting- of spindelafdichtingssysteem verkeerd is. Het ontwerp van de stoel heeft invloed op de uitschakeling, bedieningskracht, temperatuurbestendigheid, verontreinigingstolerantie, slijtage en onderhoud.
Zachte stoelen
Zittingen van polymeer of elastomeer kunnen een goede afsluiting bieden bij compatibel gebruik. Het gebruik ervan is afhankelijk van druk, temperatuur, mediachemie, vaste stoffen, drukverschil en cycli. PTFE, gemodificeerd PTFE, PEEK, PCTFE, EPDM, NBR, FKM en andere materialen hebben elk verschillende toepassingslimieten.
Metalen stoelen
Metalen stoelen worden geselecteerd als temperatuur, slijtage, erosie of zware belasting een zachte stoel ongeschikt maakt. Hardfacing of coatings kunnen de slijtvastheid verbeteren, maar oppervlaktemateriaal alleen garandeert geen goede afsluiting. De geometrie van de zitting, de contactspanning, de machinale bewerking, het leppen, de kracht van de actuator en de testomstandigheden bepalen nog steeds de lekkageprestaties.
Stampakking en lichaamsverbindingen
De spindel- of aspakking moet de procesvloeistof bevatten en toch beweging mogelijk maken. Pakkingwrijving heeft ook invloed op de afmetingen van de actuator. Pakkingen van behuizing en motorkap, behuizingsafdichtingen en O-ringen moeten compatibel blijven met temperatuur, druk en blootstelling aan chemicaliën.
Wanneer de beheersing van diffuse emissies deel uitmaakt van het project, moet de koper de vereiste kwalificatie of productieacceptatienorm specificeren. ISO 15848-1 heeft bijvoorbeeld betrekking op typetesten van externe lekkage van klepsteel- of asafdichtingen en huisverbindingen voor afgedekte industriële kleppen.
Voor meer details, lees de Prestatiegids voor klepafdichtingen.
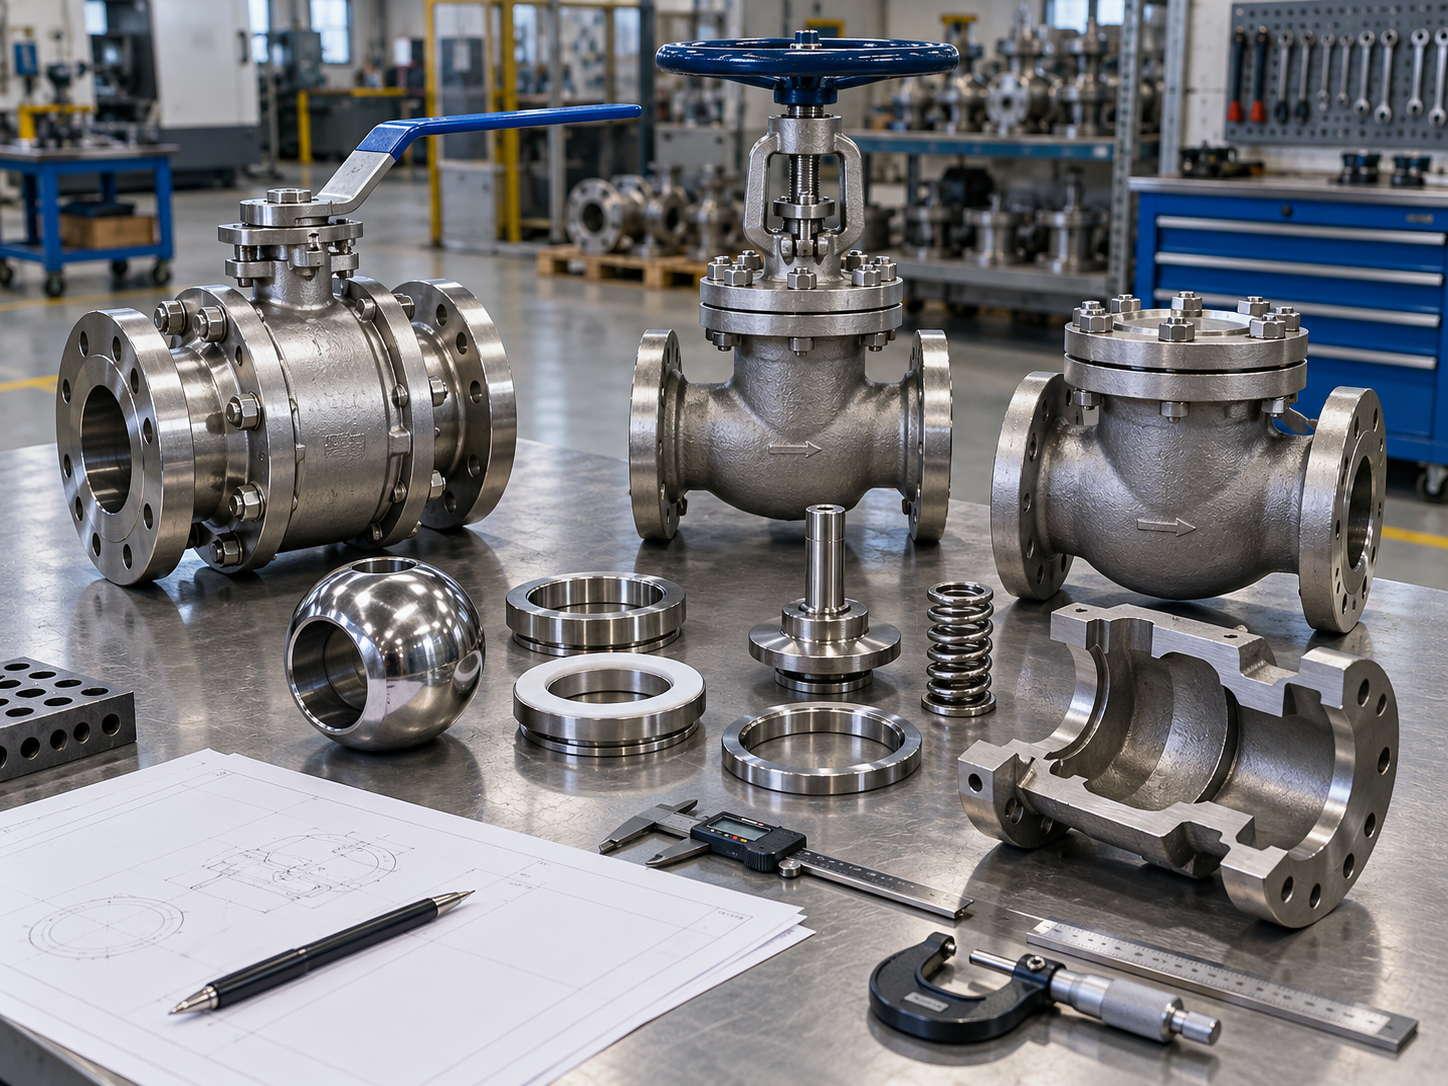
7. Bereken de vereisten voor bedrijfskoppel, stuwkracht en actuator
Een klep die niet volledig kan openen, sluiten of de vereiste faalpositie kan bereiken, is geen acceptabel ontwerp. Handmatige bedieningen, versnellingsbakken en actuatoren moeten worden geselecteerd op basis van realistische bedrijfsbelastingen en niet alleen op basis van de nominale klepgrootte.
Afhankelijk van het kleptype kan de bedieningskracht worden beïnvloed door:
- Maximaal drukverschil
- Voorspanning en wrijving van de zitting
- Wrijving bij het verpakken
- Stuurpen, as en lagerwrijving
- Hydrodynamisch koppel
- Lijndruk werkt op ongebalanceerde trim
- Temperatuur en thermische uitzetting
- Afzettingen, vaste stoffen of corrosieproducten
- Vereiste sluitings- of openingstijd
- Veiligheidsfactor vereist door het project of de maatvoering van de actuator
Geautomatiseerde kleppen vereisen ook bevestiging van het fail-open-, fail-close- of fail-in-place-gedrag; pneumatische toevoer; elektrische stroom; stuursignaal; classificatie voor gevaarlijke gebieden; eindschakelaars; magneetkleppen; positioneerders; lokale override- en montage-interface.
8. Bevestig de afmetingen, eindverbindingen en installatie-interfaces
Zelfs een technisch capabele klep kan aanpassingen op de locatie veroorzaken als de mechanische interfaces verkeerd zijn. Bij de ontwerpbeoordeling moet worden nagegaan hoe de klep past in het leidingsysteem, de toegang tot de actuator en het onderhoudsbereik.
De belangrijkste interface-items zijn onder meer:
- Nominale maat en boring
- Van een flens voorzien, wafeltje, nok, schroefdraad, socket-weld of stompgelaste uiteinden
- Flensbekleding en drukklasse
- Face-to-face of end-to-end dimensie
- Voorbereiding van stomplaseinden en leidingschema, indien van toepassing
- Stroomrichting
- Installatierichting
- Positie en vrije ruimte van de bestuurder
- Stamverlenging of verlengstuk voor begraven dienst
- Montagerichting actuator
- Aansluitingen voor afvoer, ontluchting of carrosserieholte
- Toegang voor onderhoud voor het verwijderen van zitting, pakking, trim of actuator
ASME B16.10 is een veelgebruikte maatnorm voor de face-to-face- en end-to-end-afmetingen van veel rechte kleppen en de center-to-face/center-to-end-afmetingen van hoekafsluiters. Projecttekeningen moeten de daadwerkelijke maatserie bevestigen die van toepassing is op het geselecteerde kleptype.
9. Pas de juiste ontwerp-, test- en servicenormen toe
Geen enkele norm dekt elk industrieel klepontwerp. Het project heeft mogelijk aparte normen nodig voor klepconstructie, afmetingen, flensinterfaces, druktesten, brandveilige kwalificatie, diffuse emissies, zure service of een specifiek kleptype.
| Vereiste gebied | Gemeenschappelijke referentie | Ontwerpbeoordeling Gebruik |
|---|---|---|
| Algemene drukgrens / classificaties | ASME B16.34 waar van toepassing | Druk-temperatuurclassificatie, materialen, constructie, test- en markeringskader |
| Afmetingen van aangezicht tot aangezicht | ASME B16.10 waar van toepassing | Uitwisselbaarheid van installatie en dimensionale bevestiging |
| Pijpleidingkleppen | API 6D waar gespecificeerd | Vereisten voor pijpleidingkleppen voor gedekte kleptypen en service |
| Ventieldruk testen | API 598 of project-/productspecifieke standaard | Shell- en sluitingstestvereisten en acceptatiebasis |
| Vluchtige emissies | ISO 15848-serie of projectspecifieke vereiste | Externe lekkagekwalificatie / productieacceptatie waar vereist |
| Zure servicematerialen | NACE MR0175 / ISO 15156 indien van toepassing | Materiaalbeperkingen voor H2S-houdende olie- en gasproductieomgevingen |
De inkooporder moet de exacte toepasselijke standaard en editie vermelden die voor het project vereist is. Van de klepfabrikant mag niet worden verwacht dat hij een gespecialiseerde kwalificatie-eis afleidt nadat de productie is gestart.
Raadpleeg het testbereik en de terminologie Klepdruktesten: methoden, normen en inspectievereisten.
10. Definieer verificatie-, documentatie- en productiecontroles
De ontwerpgoedkeuring is pas compleet als de koper kan verifiëren dat de vervaardigde klep overeenkomt met de goedgekeurde configuratie. De vereiste documenten zijn afhankelijk van de kriticiteit van het project, maar moeten worden gedefinieerd tijdens de offerteaanvraag of de technische verduidelijkingsfase.
| Verificatie-item | Typisch bewijs | Waarom het ertoe doet |
|---|---|---|
| Materiële identiteit | MTC / MTR, serienummer, PMI indien gespecificeerd | Bevestigt feitelijke drukgrens- en trimmaterialen |
| Goedgekeurde constructie | Gegevensblad, GA-tekening, stuklijst of goedgekeurd technisch dossier | Voorkomt configuratiewijzigingen tussen offerte en productie |
| Afmetingen | Dimensionaal inspectierapport | Bevestigt de pasvorm en belangrijke interfaces |
| Drukintegriteit | Shell-druktestrecord | Controleert de drukhoudende grens onder gespecificeerde testomstandigheden |
| Uitschakeling | Lektestverslag zitting / sluiting | Controleert de vereiste afdichtingsprestaties |
| Bediening | Verificatie van functionele slag, koppel/stuwkracht of actuatorinstelling zoals gespecificeerd | Bevestigt dat het gemonteerde kleppenpakket correct werkt |
| Speciale vereisten | BDE-, PMI-, coating-, brandveilige, emissiearme, cryogene of indien nodig registraties van derden | Verifieert projectspecifieke kritische kenmerken |
Voor de stroomafwaartse productievolgorde, zie Industriële klepproductie: van gieten tot eindtesten.
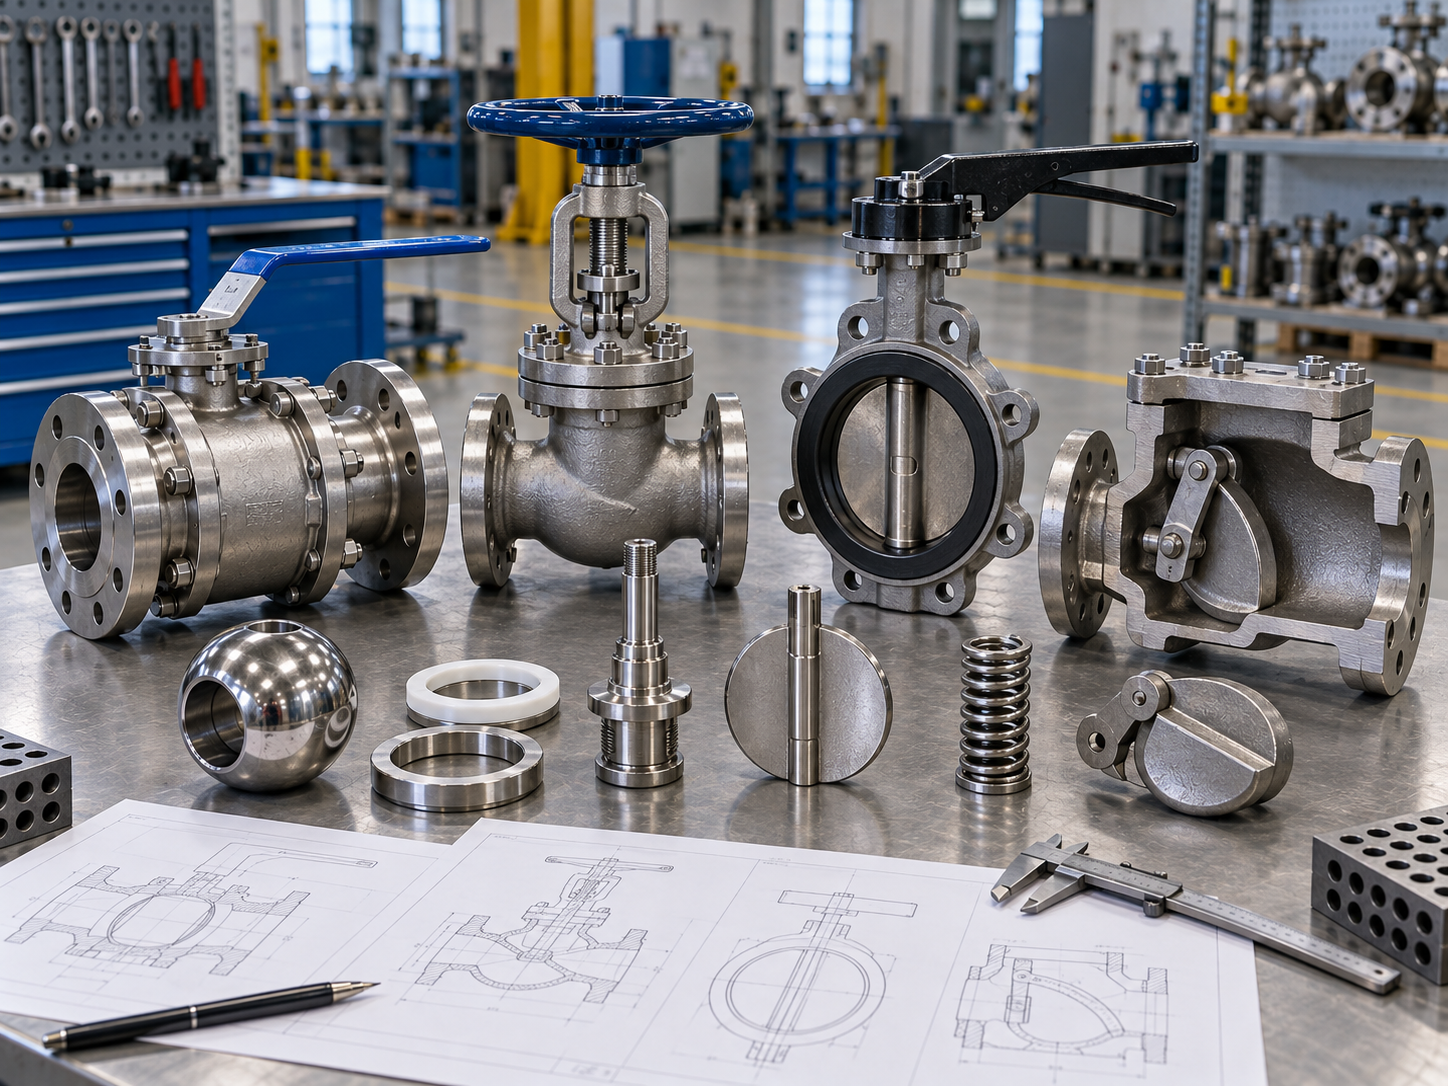
Wanneer heeft een project een aangepast of aangepast klepontwerp nodig?
Custom engineering moet een gedefinieerd technisch probleem oplossen. Het is meestal gerechtvaardigd wanneer de vereiste service buiten de normale configuratie van een beproefd product valt of wanneer het leidingsysteem een niet-standaard interface oplegt.
Typische triggers zijn onder meer:
- Speciale face-to-face- of vervangingsafmetingen
- Ongebruikelijke vereisten voor boring of stroompad
- Hoge of lage temperatuur buiten de standaard afdichtingsvoorzieningen
- Zeer hoog drukverschil
- Ernstige corrosie of erosie waarvoor speciale bevochtigde materialen nodig zijn
- Vereisten voor metalen zitting of geharde bekleding
- Speciaal caviteitsdrukontlastingsgedrag
- Verlengde steel of ondergrondse installatie
- Ongebruikelijke actuatormontage of fail-safe eis
- Grote zorgen over fietsen of versnelde slijtage
- Speciale brandveilige, emissiearme, cryogene, zure service- of inspectie-eisen
- Vervanging van verouderde apparatuur waarbij bestaande leidingen niet kunnen worden aangepast
Voor complexe wijzigingen kan de verantwoordelijke technische organisatie gebruik maken van CAD-modellen, structurele berekeningen, eindige-elementenanalyse, Computational Fluid Dynamics, prototypetesten, cyclustesten of andere validatiemethoden, afhankelijk van de ontwerpwijziging en de projectvereisten. Deze methoden moeten worden toegepast waar ze een echte ontwerpvraag beantwoorden; ze mogen niet worden behandeld als marketingkeuzevakjes.
Een praktische workflow voor het beoordelen van industriële kleppen
| Poort | Vraag | Vereiste uitvoer |
|---|---|---|
| 1. Plicht | Wat moet de klep doen onder minimale, normale, maximale en verstoorde omstandigheden? | Bevestigd procesgegevensblad |
| 2. Architectuur | Welk kleptype en intern ontwerp passen het beste bij de functie? | Ventieltype en constructie |
| 3. Beoordeling | Kan de drukgrens de ontwerpdruk en -temperatuur veilig dekken? | Drukklasse, materiaal en ontwerpbasis |
| 4. Materialen | Zijn alle bevochtigde en onder druk staande onderdelen compatibel? | Carrosserie, motorkap, bekleding, stoel, pakking, pakking en boutmaterialen |
| 5. Hydrauliek | Zijn snelheid, drukverlies en ernstige onderhoudseffecten acceptabel? | Bevestiging van boring/trim/stromingspad |
| 6. Afdichting | Kunnen de zitting-, pakking- en carrosserieverbindingen voldoen aan de lekkage-eisen? | Zitting- en afdichtingsconfiguratie |
| 7. Bediening | Kan de machinist het vereiste koppel/stuwkracht en faalgedrag leveren? | Handleiding / versnelling / actuatorpakket |
| 8. Interfaces | Past de klep fysiek in de leiding- en onderhoudsruimte? | GA-tekening en afmetingen |
| 9. Normen | Welke ontwerp-, test- en speciale servicenormen zijn van toepassing? | Compliance-matrix |
| 10. Verificatie | Hoe wordt de eindklep geïnspecteerd en geaccepteerd? | ITP / testscope / documentenlijst |
RFQ-checklist voor industrieel klepontwerp
Een sterke offerteaanvraag helpt de leverancier bij het selecteren van een beproefd ontwerp of bij het identificeren of aanpassing nodig is. Geef voor projectkleppen zoveel mogelijk van de volgende informatie op:
| Offerteaanvraagartikel | Te verstrekken informatie |
|---|---|
| Ventielfunctie | Isoleren, smoren, terugstroombeveiliging, noodstop, omleiden, mengen, etc. |
| Ventieltype | Indien gespecificeerd, identificeer het vereiste type en de gewenste structuur; sta anders de aanbeveling van de leverancier toe. |
| Grootte en beoordeling | DN/NPS-, PN- of ASME-klasse en leidingklasse indien van toepassing. |
| Procesomstandigheden | Medium, samenstelling, vaste stoffen, ontwerpdruk/temperatuur, normale omstandigheden en drukverschil. |
| Materialen | Carrosserie, bekleding, zitting, voering, pakking, pakking en eventuele beperkingen op het projectmateriaal. |
| Verbindingen | Van een flens voorzien, wafeltje, handvat, BW, SW, met schroefdraad; flensstandaard, bekleding en afmetingen. |
| Operatie | Hendel, handwiel, versnellingsbak, pneumatisch, elektrisch of hydraulisch; Faalactie en accessoires. |
| Lekkage | Vereiste stoellekkage/afsluitingsnorm en richting waar relevant. |
| Normen | Ontwerp, afmetingen, test, brandveilig, emissies, zure service en projectspecificaties. |
| Inspectie | Druktesten, PMI, NDE, coating, functionele tests, inspectie door derden. |
| Documenten | Datasheet, GA, MTC, testrapport, certificaten, ITP, handleidingen en lijst met reserveonderdelen. |
Veel voorkomende fouten bij het beoordelen van klepontwerpen
Alleen kiezen op maat en klasse
Twee kleppen met dezelfde nominale maat en drukklasse kunnen totaal verschillende zittingen, bekledingen, aandrijvingen en materialen vereisen, omdat de onderhoudstaken verschillend zijn.
Specificeer alleen het lichaamsmateriaal
Interne bekleding, stuurpennen, zittingen, veren, pakkingen en pakkingen kunnen vóór de carrosserie defect raken als hun materialen niet compatibel zijn met het proces.
Gebruik van “Zero Leakage” zonder testbasis
Afsluiteisen moeten worden gekoppeld aan een gedefinieerde testmethode, druk, medium, richting en acceptatiecriterium in plaats van aan een algemene verkoopzin.
Negeren van drukverschil bij het dimensioneren van actuatoren
Het maximale drukverschil kan het koppel of de stuwkracht domineren, zelfs als de normale lijndruk gematigd lijkt.
Speciale certificeringen toevoegen na de bestelling
Brandveilige kwalificatie, kwalificatie van vluchtige emissies, materiaalbeperkingen voor zuur gebruik, cryogene tests en inspectie door derden kunnen het ontwerp, de materialen en de productieplanning beïnvloeden. Specificeer ze vóór de productie.
Ervan uitgaande dat maatwerk altijd beter betekent
Een sterk gewijzigde klep introduceert aanvullende overwegingen op het gebied van engineering, kwalificatie, reserveonderdelen en planning. Gebruik een beproefd standaardplatform wanneer het de service veilig en betrouwbaar kan vervullen.
Veelgestelde vragen: Overwegingen bij het ontwerpen van industriële kleppen
Welke informatie is het belangrijkst voordat u begint met een beoordeling van het industriële klepontwerp?
Begin met de klepfunctie, het medium, de ontwerpdruk, de ontwerptemperatuur, normale bedrijfsomstandigheden, het maximale drukverschil, het stromingsgedrag, de vereiste afsluiting, de cyclusfrequentie, installatiedetails en toepasselijke normen. Deze ingangen bepalen vrijwel elke latere materiaal-, afdichtings- en bedieningsbeslissing.
Wanneer is een aangepast klepontwerp nodig?
Een aangepast of aangepast ontwerp kan gerechtvaardigd zijn als een standaardklep niet kan voldoen aan de vereiste afmetingen, materialen, druk-temperatuuromstandigheden, stromingsgedrag, afdichting, bediening, zware onderhoudswerkzaamheden of projectkwalificatie-eisen. Een beproefd standaardontwerp verdient normaal gesproken de voorkeur als het aan de toepassing kan voldoen.
Welke norm regelt het ontwerp van industriële kleppen?
Er bestaat niet één standaard voor iedere klep. De toepasselijke norm is afhankelijk van het kleptype, de service en de branche. Projecten kunnen een constructiestandaard zoals ASME B16.34 of een API-kleppenstandaard combineren met afzonderlijke eisen op het gebied van afmetingen, testen, brandveiligheid, emissies of materialen.
Hoe beïnvloedt het stoelontwerp de klepprestaties?
De geometrie en het materiaal van de zitting beïnvloeden de afsluiting, het koppel of de stuwkracht, het temperatuurvermogen, de vervuilingstolerantie en slijtage. Zachte stoelen kunnen een zeer strakke afsluiting bieden bij compatibel gebruik, terwijl metalen stoelen vaak worden overwogen bij hogere temperaturen, slijtage of zwaar gebruik.
Vereisen industriële klepontwerpen altijd FEA of CFD?
Nee. Veel standaardkleppen maken gebruik van gevestigde ontwerpmethoden, productnormen en gekwalificeerde configuraties. FEA-, CFD- of prototypetests kunnen nuttig zijn wanneer een speciale ontwerpwijziging structurele, hydraulische of prestatievragen oproept die aanvullende verificatie vereisen.
Welke documenten moeten kopers opvragen voordat zij een projectafsluiter goedkeuren?
Afhankelijk van de projectvereisten kunnen kopers een datasheet, GA-tekening, materiaallijst, MTC/MTR, druktestrecords, dimensionale inspectie, actuatorgegevens, speciale testcertificaten, ITP en definitief documentatiepakket aanvragen. De vereiste documentomvang moet vóór de productie worden overeengekomen.
Wilt u een klepconfiguratie voor uw project beoordelen?
Stuur Vcore Valve uw medium, ontwerpdruk en -temperatuur, klepgrootte, drukklasse, materialen, aansluiting, werkwijze, lekkage-eis en toepasselijke projectnormen. Wij kunnen u helpen de vereiste klepconfiguratie te beoordelen en de technische informatie te identificeren die vóór de offerte en productie moet worden bevestigd.