Korte samenvatting:Het falen van industriële kleppen is meestal het eindresultaat van een discrepantie tussen het kleppenpakket en de werkelijke gebruiksconditie, een defect dat niet werd ontdekt vóór de installatie, of een degradatie die niet vroeg genoeg werd opgemerkt. Veelvoorkomende faalwijzen zijn onder meer lekkage van de interne zitting, lekkage van de externe steel of carrosserieverbinding, cavitatie en erosie, corrosie, mechanisch vastzitten of beschadiging van componenten, verlies van actuator of besturing, instabiliteit van de terugslagklep en thermische vervorming of binding.
Betrouwbare preventie vergt meer dan gepland onderhoud. Kleptype, druk-temperatuurclassificatie, materialen, zitting- en pakkingsysteem, stroomregime, actuatoruitgang, installatieoriëntatie, fabriekstesten, traceerbaarheid en inspectieomvang moeten vóór aankoop worden bevestigd. Eenmaal in gebruik moeten veranderingen in lekkage, bedrijfskoppel, reistijd, geluid, trillingen en positiefeedback worden behandeld als diagnostisch bewijs in plaats van als geïsoleerde symptomen.
Een industriële klep kan een fabrieksdruktest doorstaan en na installatie toch voortijdig falen als de serviceomstandigheden, het klepontwerp, het actuatorpakket of het werkingsregime niet correct zijn gedefinieerd. Omgekeerd kan een oudere klep jarenlang betrouwbaar blijven als het ontwerp geschikt is, het werkingsbereik stabiel is en degradatie wordt gedetecteerd voordat deze een functionele limiet bereikt.
In deze gids worden de belangrijkste faalwijzen van industriële kleppen uitgelegd vanuit een technisch en onderhoudsperspectief. Het richt zich op wat de operator ziet, wat er mogelijk in de klep gebeurt, hoe de oorzaak moet worden onderzocht en wat er tijdens de specificatie, aankoop, installatie of preventief onderhoud moet worden veranderd om te voorkomen dat dezelfde storing zich herhaalt.
Voor chemische fabrieken die agressieve media, beklede kleppen, oplosmiddelen, zuren, logen, kristalliserende vloeistoffen of corrosieve slurries verwerken, zie ook Vcore's Veelvoorkomende klepstoringen in chemische pijpleidingen. Dat artikel gaat gedetailleerder in op chemische compatibiliteit en voeringspecifieke problemen, terwijl deze pagina het bredere raamwerk van industriële mislukkingen behandelt.
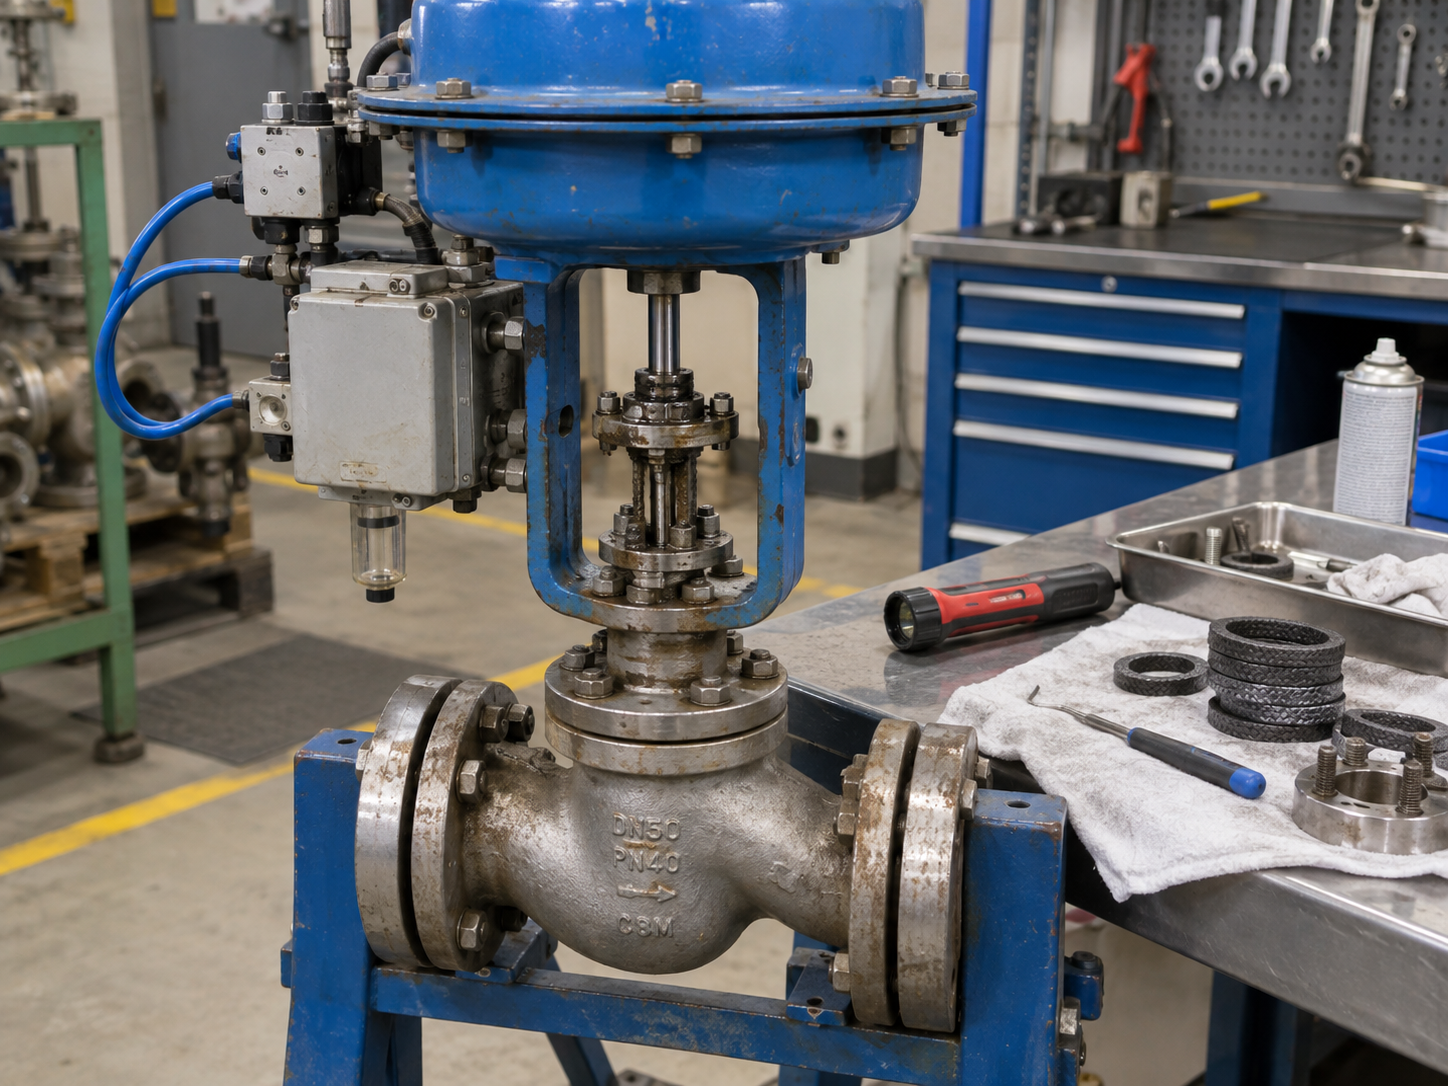
Vervang een defecte klep pas als het team begrijpt of de storing te wijten is aan het ontwerp van de klep, de onderhoudstoestand, de installatie, de actuator, het besturingssysteem of de onderhoudsgeschiedenis.
Stap 01Definieer plicht
Identificeer de isolatie-, throttling-, non-return- of noodfunctie en de gevolgen van een storing.
Stap 02Match-ontwerp
Selecteer het kleptype, de materialen, de trim, het afdichtingssysteem en de classificatie voor de echte service.
Stap 03Pakket verifiëren
Bekijk de afmetingen, afmetingen van de actuator, tests, inspectiegegevens en traceerbaarheid van materialen.
Stap 04Installeer correct
Controle uitlijning, stroomrichting, ondersteuning, netheid, vastschroeven en inbedrijfstelling.
Stap 05Trendconditie
Gebruik de lekkage-, koppel-, slag-, trillings- en inspectiegeschiedenis om degradatie vroegtijdig te detecteren.
1. Wat telt als een defect aan een industriële klep?
Een klep is defect wanneer deze niet langer de functie kan vervullen die vereist is door het proces- of veiligheidsontwerp. Dat betekent niet altijd dat de behuizing gebarsten is of dat de klep volledig onbruikbaar is. Een regelklep die beweegt maar het proces niet kan stabiliseren, een terugslagklep die klappert en schadelijke tegenstroom mogelijk maakt, of een isolatieklep die overmatige lekkage van de zitting doorlaat, kan al functioneel defect zijn, ook al blijft de klep fysiek geïnstalleerd.
| Mislukkingscategorie | Typisch symptoom | Mogelijk mechanisme | Eerste technische controle |
|---|---|---|---|
| Interne lekkage | De stroom gaat door na sluiting | Slijtage van de zitting, vervuiling, erosie, vervorming, onvolledige verplaatsing | Bevestig de afsluitvereiste, de sluitingsweg en de toestand van de stoel |
| Externe lekkage | Lekkage bij stuurpen, motorkap, carrosserieverbinding of verbinding | Degradatie van de pakking, defecte pakking, schade aan de steel, montage- of boutproblemen | Identificeer het exacte lekpad voordat u het vastdraait of demonteert |
| Door stroming veroorzaakte schade | Lawaai, trillingen, snelle slijtage van de trim, capaciteitsverlies | Cavitatie, flitsen, erosie, hoge snelheid of vaste stoffen | Beoordeel het drukprofiel, de stroomgevallen en het materiaalschadepatroon |
| Corrosie / materiaalaantasting | Putjes, muurverlies, ruwe oppervlakken, uitwendige lekkage | Incompatibiliteit van materialen, schade aan de coating, galvanische of omgevingsinvloeden | Herbevestig de mediumchemie, temperatuur en feitelijk materiaal |
| Mechanische storing | Hoog koppel, vastlopen, onvolledige slag, kapot onderdeel | Afzettingen, vreten, verkeerde uitlijning, beschadiging van de steel of as, overmatige belasting | Afzonderlijke procesweerstand van problemen met actuatoren of versnellingsbakken |
| Bedienings-/besturingsfout | Klep beweegt niet naar de opgedragen positie | Onvoldoende koppel of stuwkracht, verlies van elektriciteit, klepstandsteller, schakelaar of besturingsfout | Controleer de vraag naar de klep en de output van de actuator in de slechtste gebruiksomstandigheden |
| Controleer de instabiliteit van de klep | Chatter, slam, impactgeluid, omgekeerde stroom | Lage snelheid, pulsatie, verkeerde oriëntatie, ongeschikte sluitdynamiek | Controleer het stroomregime en de installatie, in plaats van alleen de toestand van de stoel |
| Thermische / cyclische vervorming | Binding, hoge bedieningskracht, lekkage na temperatuurverandering | Differentiële uitzetting, thermische cycli, opgesloten druk, vervormde zittingen of poort | Vergelijk koude en warme bedrijfsomstandigheden en sluitvolgorde |
2. Interne lekkage van de zitting: wanneer een gesloten klep niet isoleert
Interne lekkage treedt op wanneer procesvloeistof door de gesloten klep stroomt, omdat het afsluitelement en de zitting niet de vereiste afsluiting kunnen bereiken. Het probleem kan zich voordoen bij kogel-, vlinder-, schuif-, bol-, plug- en terugslagkleppen, maar het faalmechanisme is sterk afhankelijk van de constructie en het onderhoud van de klep.
Veelvoorkomende oorzaken van interne kleplekkage
- Schurende deeltjes krassen, snijden of eroderen de afdichtingsoppervlakken.
- Corrosie of cavitatie verandert de geometrie van de zitting of het sluitorgaan.
- Zachte zittingen zwellen, verharden, kruipen, extruderen of verliezen hun elasticiteit buiten het goedgekeurde servicebereik.
- De klep bereikt nooit zijn werkelijke gesloten positie vanwege de instelling van de actuator, de slagbegrenzing, de beweging van de spindel of mechanische interferentie.
- Thermische vervorming verandert het contact tussen een metalen zitting en sluitelement.
- Schuif- of isolatiekleppen worden herhaaldelijk gesmoord in een positie waarbij de snelheid over het zitgedeelte wordt geconcentreerd.
- Er blijft vreemd materiaal achter op de stoel na het spoelen, vervaardigen of onderhouden.
Hoe interne lekkage te diagnosticeren
Begin met het bevestigen of de waargenomen lekkage de gestelde acceptatie-eis overschrijdt. Ga er niet van uit dat elke klep een luchtbeldichte afsluiting moet bieden. De vereiste zittinglekkage is afhankelijk van het kleptype, de zittingconstructie, de productnorm, de lekklasse van de regelklep (indien van toepassing) en de projectspecificatie.
Controleer vervolgens de volledige sluitingsweg en het uitgangsvermogen van de actuator voordat u de klep demonteert. Als de klep de juiste mechanische positie bereikt maar nog steeds lekt, inspecteer dan de afdichtingsoppervlakken op gerichte krassen, deeltjes, erosie, corrosie, inkepingen, beweging van de zitting of plaatselijke vervorming. Het schadepatroon is vaak informatiever dan alleen het lekpercentage.
Selectiebediening
- Zorg ervoor dat het kleptype geschikt is voor isolatie- of smoorfunctie.
- Specificeer het vereiste afsluitings- of lekkagecriterium.
- Kies stoel- en bekledingsmaterialen op basis van temperatuur, chemie en vaste stoffen.
- Controleer het drukverschil in de gesloten positie.
Onderhoudscontroles
- Trendlekkage in plaats van te wachten op volledig verlies van afsluiting.
- Inspecteer de zitting- en sluitingsoppervlakken na abnormale verontreinigingen.
- Controleer of de actuator stopt na revisie of vervanging van accessoires.
- U mag geen zittingen leppen, slijpen of machinaal bewerken zonder de ontwerplimieten te controleren.
3. Externe lekkage: pakking, stuurpen, pakkingen en drukgrensverbindingen
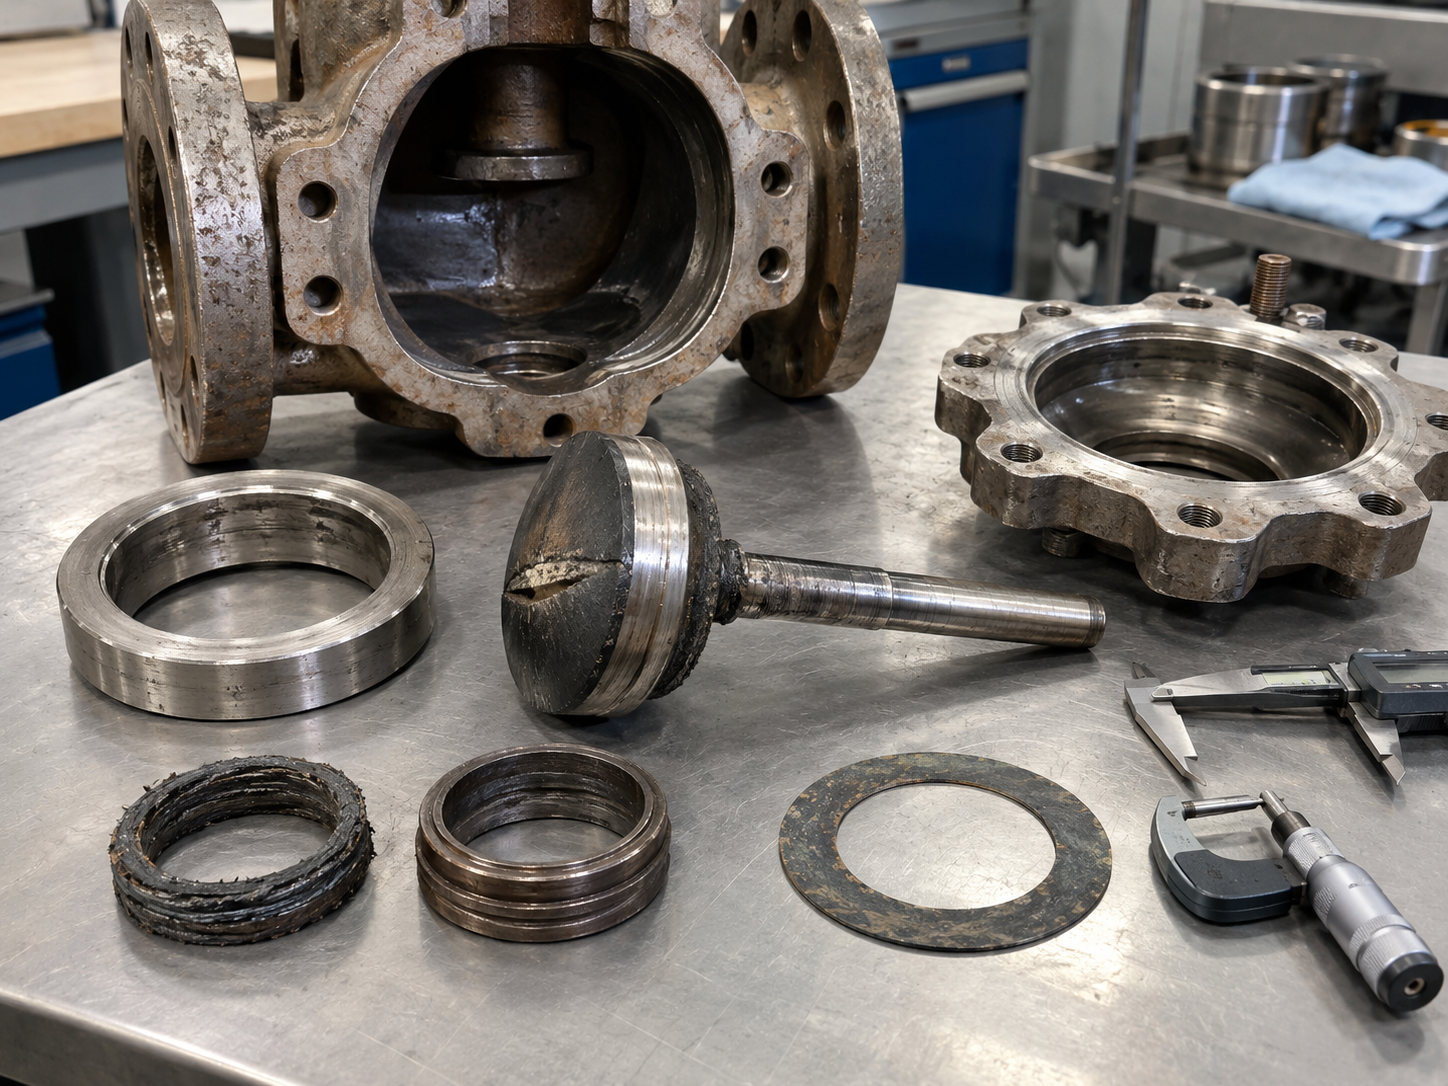
Externe lekkage verschilt fundamenteel van lekkage van de zitting, omdat procesmedia van de drukgrens naar de omgeving ontsnappen. Voordat er corrigerende maatregelen worden genomen, moet het exacte lekpad worden geïdentificeerd. Het vastdraaien van elk zichtbaar bevestigingsmiddel is geen betrouwbare methode voor het oplossen van problemen en kan de pakking, pakkingen, pakkingbussen of bouten beschadigen.
Typische externe lekpaden
- Spindel- of aspakking
- Motorkap- of dekselpakking
- Lichaamsverbinding op meerdelige kleppen
- Afvoer-, ontluchtings- of injectieaansluitingen met schroefdraad
- Geflensde procesaansluiting
- Gelast drukgrensgebied
- Lichaamsgietwerk, smeedstuk of gefabriceerd profiel als zich een drukgrensdefect ontwikkelt
Lekkage van de spindelpakking kan worden veroorzaakt door ongeschikt pakkingmateriaal, onjuiste compressie, inkervingen op de spindel, corrosie, overmatige cycli, temperatuurveranderingen, slechte uitlijning van de pakkingbus of een pakkingsysteem dat niet geschikt is voor de vereiste emissieprestaties. Voor vluchtige of gevaarlijke diensten kunnen projecten kwalificatievereisten voor diffuse emissies of productieacceptatievereisten specificeren. Vcore's Gids voor het testen van vluchtige emissies van kleppen legt het verschil uit tussen stememissies, stoellekkage en schaallekkage en bespreekt ISO 15848, API 624 en API 641 in hun toepasselijke contexten.
4. Cavitatie, flitsen, erosie en slijtage
Hoge snelheid en ernstige drukverlaging kunnen de kleptrim vernietigen, zelfs als het lichaamsmateriaal chemisch compatibel is met de vloeistof. De eerste stap is het onderscheiden van het schademechanisme, omdat cavitatie, flitsen en erosie van vaste stoffen niet reageren op precies dezelfde corrigerende actie.
Cavitatie
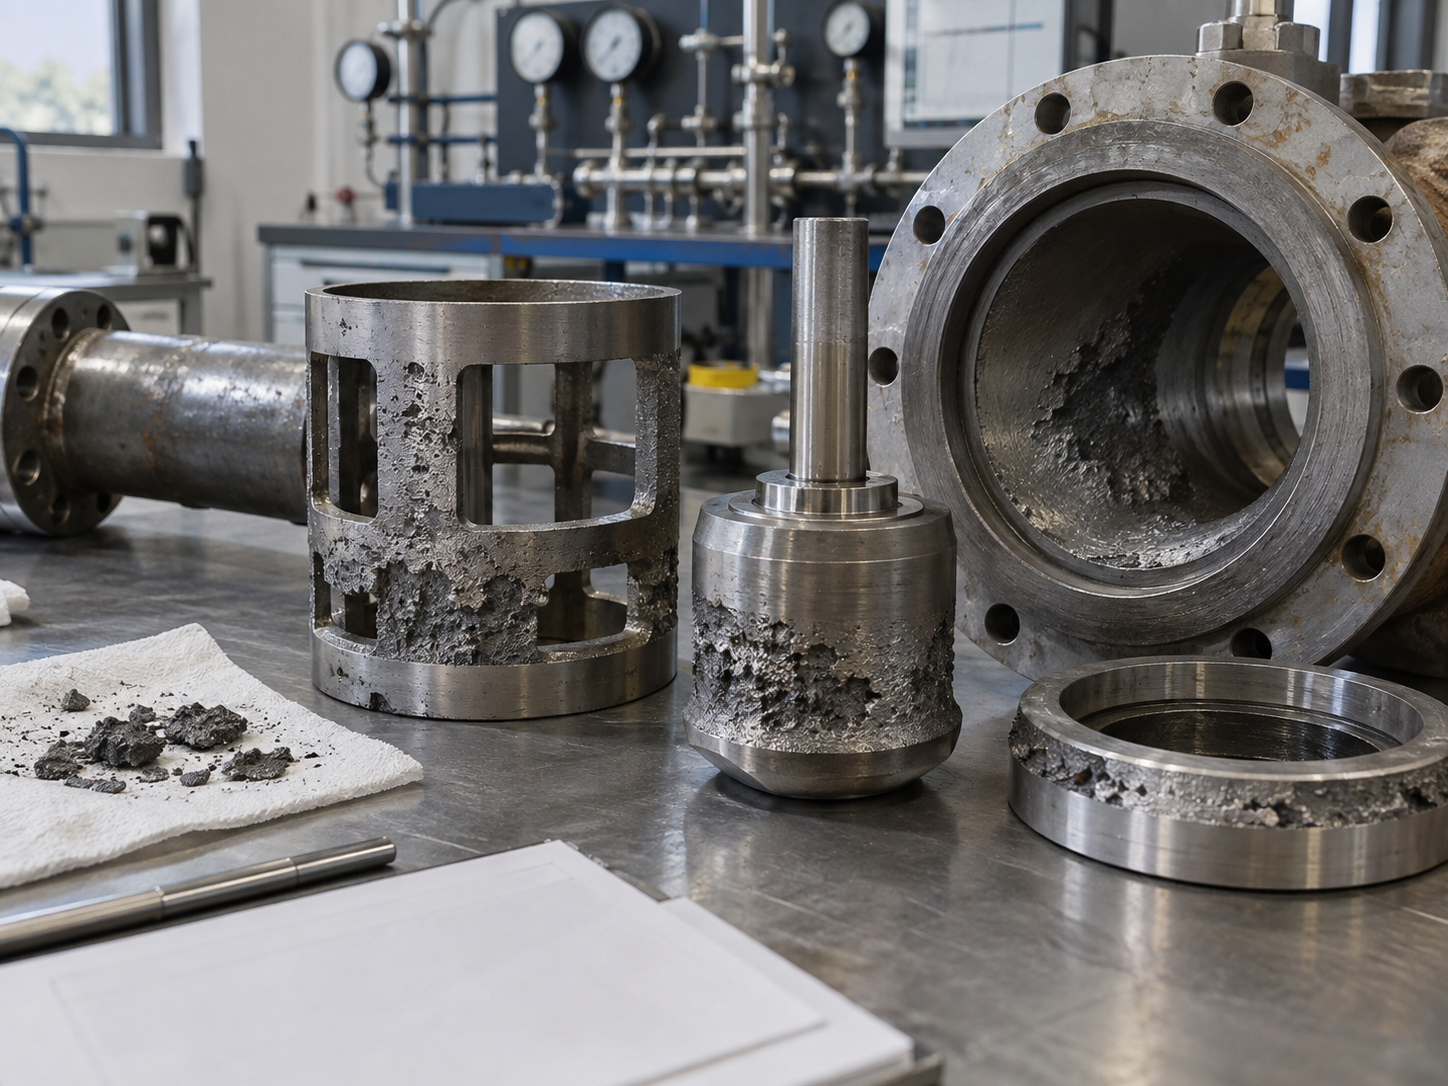
Bij vloeistofgebruik kan cavitatie optreden wanneer de lokale druk onder de vloeistofdampdruk daalt en dampbellen later instorten als de druk zich herstelt. De instorting kan een intense plaatselijke impact hebben op de trim en nabijgelegen oppervlakken. Typisch bewijsmateriaal omvat putjes, ruwe oppervlakken, trillingen en karakteristiek hoogfrequent geluid rond het drukherstelgebied.
De afmetingen van de regelkleppen moeten daarom meer dan vereist Cv of Kv beoordelen. Het drukprofiel, de klepstijl, het drukherstelgedrag en alle bedrijfssituaties zijn van belang. Voor zwaar onderhoud kan een gefaseerde drukverlaging, anti-cavitatie-trim, een gewijzigde systeemdrukverdeling of een andere klepconfiguratie nodig zijn. Voor de bredere selectievolgorde, zie de Selectiegids voor regelkleppen.
Knipperend
Flashing verschilt van cavitatie omdat een deel van de vloeistof na de restrictie damp blijft in plaats van volledig te condenseren naarmate de druk zich herstelt. Anti-cavitatie-trim kan niet eenvoudigweg een procesomstandigheid elimineren waarin de stroomafwaartse druk onder de dampdruk blijft. Materiaalkeuze, uitlaatsnelheid, erosieweerstand en stroomafwaartse geometrie worden bijzonder belangrijk.
Erosie en slijtage van vaste stoffen
Slurries, katalysatordeeltjes, minerale vaste stoffen en vuile diensten kunnen zittingen, kogels, schijven, kooien, voeringen en lichaamsstroompaden verslijten. De schade volgt vaak de stroomrichting en kan zich concentreren daar waar de snelheid toeneemt of van richting verandert. Een standaardklep die alleen is geselecteerd op basis van de nominale maat en drukklasse kan een zeer korte levensduur hebben bij schurende toepassingen, zelfs als deze alle fabrieksdruktests doorstaat.
5. Corrosie en materiaalincompatibiliteit
Corrosiefouten kunnen de drukgrens, trim, stuurpen, bouten, zittinggebied of externe oppervlakken beïnvloeden. Een materiaal dat geschikt is voor een schoon nutsbedrijf kan ongeschikt zijn als het chloridegehalte, de chemische concentratie, de pH, opgeloste gassen, temperatuur of schoonmaakchemicaliën veranderen.
Het falen kan zich voordoen als uniforme wandverdunning, plaatselijke putvorming, spleetaantasting, galvanische corrosie, afbraak van de coating of scheurmechanismen die specialistische metallurgische beoordeling vereisen. Omdat verschillende corrosiemechanismen bij een snelle visuele inspectie op elkaar kunnen lijken, moet de corrigerende actie gebaseerd zijn op het werkelijke medium en het schademechanisme in plaats van op de algemene instructie om te ‘upgraden naar roestvrij staal’.
Materiaalverificatie vóór aankoop
- Specificeer de exacte materialen voor carrosserie, motorkap, trim, stuurpen, zitting, pakking, pakking en bout die nodig zijn voor de service.
- Bepaal of materiaaltestrapporten en hittetraceerbaarheid vereist zijn.
- Identificeer NACE / ISO 15156, hardheid, PMI of andere projectspecifieke vereisten, indien van toepassing.
- Beoordeel coatings of voeringen op chemische belasting, slijtage, temperatuur, vacuüm en hanteringsomstandigheden.
- Ga er niet van uit dat één roestvrij staalsoort of één elastomeer universeel corrosiebestendig is.
Wanneer de toepassing specifiek een chemische pijpleiding betreft, verdienen het falen van de voering, kristallisatie, zwelling van de afdichting en agressieve chemische compatibiliteit hun eigen evaluatie. Deze kwesties worden dieper behandeld in Veelvoorkomende klepstoringen in chemische pijpleidingen.
6. Mechanisch vastlopen, overmatig koppel en schade aan componenten
Een klep die moeilijk te bedienen wordt, verzendt nuttige diagnostische informatie. Toenemend koppel of stuwkracht kan het gevolg zijn van wrijving van de zitting, afzettingen, corrosie, temperatuureffecten, compressie van de pakking, beschadigde geleidingen, verkeerde uitlijning van de spindel, vreten, slijtage van de versnellingsbak, procesverschildruk of een vreemd voorwerp in het stroompad.
De juiste reactie is om de mechanische vraag van de klep te scheiden van de beschikbare output van de actuator. Als u de actuatorgrootte vergroot zonder de klep- en spindellimieten te controleren, kan een beschadigde klep door zijn slag worden geforceerd terwijl de overbelasting wordt overgebracht naar de spindel, as, spie, koppeling, tandwielkast of sluitelement.
| Waargenomen symptoom | Mogelijke oorzaak aan klepzijde | Mogelijke oorzaak van actuator/aandrijving | Nuttige controle |
|---|---|---|---|
| Hoog losbreekkoppel na een lange periode van stationair draaien | Zittinghechting, afzettingen, corrosie, pakkingwrijving | Stijfheid van de versnellingsbak of zwakke actuatoruitgang | Vergelijk de gemeten vraag met historische koppel- en actuatorgegevens |
| Het koppel stijgt halverwege de slag | Vreemd voorwerp, vervormde sluiting, schade aan de geleider, proceskracht | Mechanische verkeerde uitlijning of koppelingsprobleem | Inspecteer het rijprofiel en niet alleen het start-/eindkoppel |
| Klep bereikt slechts een deel van de slag | Mechanische stop, vastlopen, thermische vervorming | Eindschakelaar, koppelschakelaar, klepstandsteller of netbegrenzing | Vergelijk de opgedragen, aangegeven en werkelijke mechanische positie |
| Herhaalde schade aan de steel of schacht | Overmatige belasting van de zitting, verkeerde uitlijning, ongeschikte componentsterkte | Te grote actuator of onjuiste koppel-/stuwkrachtinstelling | Controleer de toegestane spindel-/asbelasting en de actuatorinstelling |
7. Storing in actuator, klepstandsteller en besturingssysteem
Een geautomatiseerde klep kan mechanisch gezond zijn en toch zijn procesfunctie mislukken, omdat de actuator, accessoires of het besturingssysteem deze niet naar de vereiste positie kunnen bewegen. Pneumatische, elektrische en hydraulische systemen hebben verschillende faalpaden, maar ze moeten allemaal worden geëvalueerd als onderdeel van één samengesteld kleppenpakket.
Veelvoorkomende oorzaken
- Pneumatische toevoerdruk lager dan de waarde die wordt gebruikt voor de afmetingen van de actuator
- Beperkte slangen, vervuilde lucht, defecte solenoïde of problemen met de filterregelaar
- Elektriciteitsverlies, onjuiste spanning, motor- of besturingsfout, binnendringend water of niet-overeenkomende werkcyclus
- Hydraulisch drukverlies, lekkage, accumulator- of besturingsspruitstukproblemen
- Kalibratieafwijking van de klepstandsteller, fout in de feedbackkoppeling of onjuiste foutactie
- Actuatorvermogen dat niet langer het klepkoppel of de stuwkracht overschrijdt na afzettingen, corrosie of stoelveranderingen
- Onjuiste montagebeugel, uitlijning van de koppeling of afstelling van de slagbegrenzer
Voor nieuwe apparatuur moet bij de selectie van de actuator gebruik worden gemaakt van de geverifieerde koppel- of stuwkrachtgegevens van de klepfabrikant en van de minst gunstige gebruiksomstandigheden. Zie de Selectiegids voor klepactuator voor pneumatische, elektrische en hydraulische pakketkeuze.
Voor modulerende regelkleppen moet de opstelling van de klepstandsteller worden geverifieerd als onderdeel van de functionele test en niet als een afzonderlijke aanvullende taak worden behandeld. Vcore's Kalibratiegids voor regelklepstandsteller omvat nul-, span-, reis-, feedback- en faalactieverificatie.
8. Terugslagklepchatter, slag- en tegenstroomschade
Storingen in de terugslagkleppen zijn sterk afhankelijk van de stromingsdynamiek. Een terugslagklep kan een perfect druktestresultaat hebben en toch slecht presteren als de schijf of platen geen stabiele bedrijfspositie kunnen bereiken bij het werkelijke debiet, als de installatierichting ongeschikt is, of als de pomp uitschakelt een snelle omgekeerde snelheid veroorzaakt.
Typische waarschuwingssignalen
- Herhaaldelijke impact- of kloppend geluid
- Geratel van schijf of plaat tijdens werking met laag debiet
- Stoelslijtage geconcentreerd door herhaalde impact
- Gebroken veer-, scharnier- of stopcomponenten
- Omgekeerde stroom, omgekeerde rotatie van de pomp of piek na uitschakeling
- Abnormale trillingen stroomafwaarts van de terugslagklep
De corrigerende actie kan betrekking hebben op het kleptype, de veer- of sluitingsdynamiek, de installatiepositie, de stroomsnelheid, het werkingsbereik van de pomp, de leidingindeling of de piekanalyse. Het vervangen van een beschadigde stoel door hetzelfde ontwerp zonder het systeem te herzien, kan tot een nieuwe storing leiden. Zie de Installatiehandleiding voor terugslagklep voor stroomrichting, horizontale en verticale installatie, pompuitlaatindeling en veelgemaakte fouten.
9. Thermische vervorming, binding en temperatuurwisselingen
Temperatuurveranderingen veranderen afmetingen, spelingen, pakkingwrijving, zittingcontact en mechanische belastingen. In stoom-, koolwaterstof- en thermische vloeistofsystemen met hoge temperaturen kan een klep normaal werken als deze koud is, maar moeilijk te bewegen worden of gaan lekken nadat het lichaam, de poort, de steel en de zitting verschillende temperaturen hebben bereikt.
Schuifafsluiters kunnen thermische binding ervaren wanneer differentiële uitzetting of de sluitconditie overmatige wigkracht veroorzaakt. De oplossing ligt echter niet in het simpelweg specificeren van één motorkaptype. Bij de beoordeling moeten de geometrie van de poort en de zitting, de temperatuurgradiënt, de sluitvolgorde van de klep, het drukverschil, de egalisatie- of bypass-eisen, indien van toepassing, de stuwkracht van de actuator, de spindelbelasting en de door de fabrikant goedgekeurde bedieningsprocedure worden betrokken.
Herhaalde thermische cycli kunnen ook boutverbindingen ontspannen, het pakgedrag veranderen en de schade aan zachte zittingen of afdichtingen versnellen die in de buurt van hun temperatuurlimieten werken. Een onderhoudsprocedure die alleen is geschreven op basis van de omgevingsomstandigheden in de werkplaats, mist daarom mogelijk de omstandigheden die tot de storing in de praktijk hebben geleid.
10. Waarschuwingssignalen voordat een storing in een industriële klep een stilstand wordt
Veel mislukkingen ontstaan geleidelijk. Het nuttigste inspectieprogramma volgt daarom veranderingen ten opzichte van de normale toestand van de klep, in plaats van alleen te vertrouwen op een algemeen kalenderinterval.
Operatie
- Hoger koppel of stuwkracht
- Langere reistijd
- Vasthouden of aarzelen
- Onverwachte handmatige inspanning
Procesgedrag
- Onverklaarbare stroomafwaartse druk
- Verlies van afsluiting
- Stroom komt niet overeen met opdracht
- Proces oscillatie
Conditie
- Doorsijpeling van de verpakking
- Lawaai of gebabbel
- Trillingen
- Corrosie of coatingschade
- Trend actuatorkoppel, motorstroom, stuwkracht of luchtdruk wanneer diagnostische gegevens beschikbaar zijn.
- Vergelijk de opgedragen kleppositie met de werkelijke slag- en procesreactie.
- Registreer de pakkingaanpassingen in plaats van herhaaldelijk aan te draaien zonder geschiedenis.
- Onderzoek onmiddellijk nieuwe trillingen, cavitatieachtig geluid of de impact van de terugslagklep.
- Inspecteer kleppen na abnormale procesgebeurtenissen zoals pompuitschakelingen, vervuiling of temperatuurschommelingen.
- Gebruik de risico's en de ernst van de service om de reikwijdte en frequentie van de inspectie te bepalen.
11. Een praktische workflow voor onderzoek naar de oorzaak
Een defecte klep moet als bewijs worden beschouwd. Als de beschadigde onderdelen worden weggegooid voordat de bedrijfsgeschiedenis en het storingspatroon zijn gedocumenteerd, kan de installatie de informatie verliezen die nodig is om herhaling te voorkomen.
- Definieer de mislukte functie. Was het probleem interne lekkage, externe lekkage, onvermogen om te aaien, onstabiele regeling, omgekeerde stroom, overmatige bedieningskracht of drukgrensschade?
- Leg bedrijfsomstandigheden vast. Registreer de stroomopwaartse en stroomafwaartse druk, temperatuur, medium, concentratie, vaste stoffen, stroomsnelheid, kleppositie, cyclusgeschiedenis en de gebeurtenis onmiddellijk vóór de storing.
- Controleer de gespecificeerde klep. Vergelijk het typeplaatje, het gegevensblad, de goedgekeurde tekening, de materiaalgegevens, de afmetingen van de actuator en de projectvereisten met de geïnstalleerde apparatuur.
- Inspecteer vóór het reinigen. Afzettingen, slijtagerichting, corrosieproducten, zitsporen en breukvlakken kunnen het mechanisme blootleggen. Fotografeer en documenteer ze voordat u ze schoonmaakt.
- Scheid primaire van secundaire schade. Een kapot onderdeel kan het resultaat zijn van ratelen, overbelasting of corrosie, en niet zozeer van de oorzaak ervan.
- Vergelijk met onderhoudshistorie. Let op stijgend koppel, herhaalde aanpassingen aan de pakking, terugkerende lekkage, uitschakeling van de actuator of eerdere reparaties.
- Verander de oorzaak, niet alleen het onderdeel. De laatste actie kan betrekking hebben op het type klep, de trim, de materialen, de actuator, de bedieningsprocedure, de opstelling van de leidingen, de filtratie, het spoelen of de inspectiefrequentie.
12. Voorkom klepstoringen in vier verschillende fasen
| Levenscyclusfase | Controles die moeten worden toegepast | Mislukkingsrisico verminderd |
|---|---|---|
| Selectie & ontwerp | Definieer service, klepfunctie, materialen, druk-temperatuurclassificatie, stroomregime, afsluiting, actuator en storingsactie. | Verkeerde toepassing, corrosie, cavitatie, onstabiele werking, onvoldoende actuatorvermogen |
| Inkoop & VET | Gegevensblad en GA goedkeuren, materialen, afmetingen, druktests, lektests en functionele tests verifiëren. | Verkeerde configuratie, verborgen fabricagefouten, onvolledige actuatorconfiguratie, lacunes in de documentatie |
| Installatie en inbedrijfstelling | Controleer de stroomrichting, oriëntatie, uitlijning, reinheid, steunen, flensbouten, actuatoropstelling en slag. | Binding, externe lekkage, geratel, verkeerde uitlijning, onvolledige verplaatsing |
| Bediening en onderhoud | Trendlekkage, koppel, slag, geluid en conditie; inspecteer op basis van het risico en de ernst van de service. | Onopgemerkte slijtage, lekkage van de pakking, degradatie van de actuator, herhaaldelijk falen |
Selectie en ontwerp
Het preventieproces begint met de servicegegevens, niet met de kleppencatalogus. Specificeer normale, minimale en maximale bedrijfsgevallen waarin deze het klepgedrag beïnvloeden. Bepaal of de klep naar verwachting zal isoleren, smoren, moduleren, terugstromen zal voorkomen of naar een veiligheidspositie zal bewegen na een gedefinieerde storing.
Fabrieksverificatie
Fabrieksinspectie kan niet elke toekomstige serviceconditie reproduceren, maar kan wel verifiëren dat de geleverde klep overeenkomt met de goedgekeurde configuratie en dat de belangrijkste drukgrens-, sluitings- en bedieningsfuncties voldoen aan de gespecificeerde acceptatiecriteria. Vcore's Handleiding voor het testen van klepdruk legt het testen van de schaal, de stoel en de achterbank uit en waarom deze tests verschillende functies verifiëren.
13. Normen ter preventie van klepstoringen
Geen enkele norm kan garanderen dat een klep tijdens gebruik niet zal falen. Normen definiëren specifieke ontwerp-, constructie-, inspectie- of testvereisten, terwijl de koper en ingenieur de klep nog steeds moeten afstemmen op de daadwerkelijke toepassing en projectspecificatie.
| Referentie | Hoe het zich verhoudt tot faalpreventie | Belangrijke beperking |
|---|---|---|
| ASME B16.34 | Biedt druk-temperatuur-, materialen-, constructie-, onderzoeks-, test- en markeringsvereisten voor kleppen binnen zijn reikwijdte. | Het selecteert niet voor elke procesomstandigheid het juiste kleptype of trim. |
| API-598 | Biedt vereisten voor klepinspectie en druktests, indien van toepassing of gespecificeerd. | Een fabrieksdruktest simuleert niet alle toekomstige thermische, dynamische, corrosieve of erosieve gebruiksomstandigheden. |
| ISO15848 | Behandelt het testen van diffuse emissies van toepasselijke industriële kleppen en lekkagepaden van spindel-/lichaamsverbindingen. | Het vervangt geen stoellekkage- of schaaldruktests. |
| Ventielspecifieke productnormen | API, ASME, ISO, EN of andere productnormen kunnen eisen definiëren voor bepaalde klepfamilies. | De juiste norm is afhankelijk van het kleptype, de industrie, het ontwerp en de projectspecificatie. |
| Projectgegevensblad / specificatie | Definieert de daadwerkelijke service, materialen, keuringsdocumenten, afwijkingen en speciale eisen. | Het moet technisch compleet zijn; Het louter opsommen van een groot aantal normen lost ontbrekende ontwerpbeslissingen niet op. |
14. Checklist voor offerteaanvragen voor industriële kleppen ter voorkoming van storingen
Wanneer de betrouwbaarheid van de klep van belang is, moet de offerteaanvraag voldoende informatie bieden zodat de leverancier de daadwerkelijke taak kan beoordelen. De volgende lijst is een praktisch uitgangspunt; projectvereisten kunnen items toevoegen of verwijderen.
- Kleptype en vereiste functie: isolatie, smoring, regeling, terugslag of noodactie.
- Nominale maat, drukklasse / PN en eindaansluiting.
- Ontwerp-, maatvoering-, test- en projectnormen.
- Bedrijfs- en ontwerpdruk en temperatuur.
- Procesmedium, concentratie, vaste stoffen, corrosie of schurende eigenschappen.
- Vereisten voor behuizing, bekleding, stuurpen, zitting, pakking, pakking en bouten.
- Vereiste stoellekkage of afsluitprestaties.
- Debiet- en drukvalbehuizingen voor regelkleppen of kleppen voor zwaar gebruik.
- Installatieoriëntatie en stroomrichting indien relevant.
- Handmatig, tandwiel-, pneumatisch, elektrisch of hydraulisch.
- Actuatorkoppel/stuwkrachtbasis, storingsactie, stuursignaal en nutsvoorzieningen.
- Brandveilig, diffuse emissie, NACE / ISO 15156 of andere speciale servicevereisten, indien van toepassing.
- Vereiste materiaaltestrapporten, PMI, hardheid, BDE of inspectie door derden.
- Druktest, lektest en functionele testdocumentatie.
- Goedgekeurde GA-tekening, datasheet, naamplaatje/markering en definitief documentatiepakket.
Typische verificatie vóór verzending
| Inspectie-item | Wat het kan detecteren | Wat het niet bewijst |
|---|---|---|
| Beoordeling van materiële documenten | Bewijs van gespecificeerde kwaliteit en traceerbaarheid | Langdurige corrosiebestendigheid in een ongedefinieerde service |
| Dimensionale inspectie | Interface en goedgekeurde tekeningconformiteit | Dynamische stabiliteit onder feitelijke systeemstroom |
| Shell-druktest | Drukgrenslekkage onder testomstandigheden | Stoeluitschakeling of diffuse emissies op lange termijn |
| Lekkagetest van de stoel | Afdichtingsprestaties van de sluiting onder gespecificeerde testomstandigheden | Toekomstige slijtage, corrosie of procesvervuiling |
| Functionele beroertetest | Rijden, actuatorbediening, schakelaars en basispakketfunctie | Alle bedrijfsbelastingen en nutsstoringen in de fabriek |
| Kalibratie van de positioner | Command-to-trade-respons en feedback-instelling | Voor elk procesgeval de juiste maat regelklep |
15. Repareren, opnieuw configureren of vervangen?
Niet elke defecte klep hoeft vervangen te worden, en niet elke klep hoeft gerepareerd te worden. Bij de beslissing moet rekening worden gehouden met de integriteit van de drukgrens, de resterende wanddikte, de locatie van de schade, de beschikbaarheid van goedgekeurde reserveonderdelen, de staat van de bekleding, de reparatielimieten van de carrosserie en de zitting, de traceerbaarheid van het materiaal, de kosten van herhaling en of het bestaande klepontwerp überhaupt geschikt is voor de dienst.
Reparatie kan redelijk zijn wanneer
- De drukgrens blijft acceptabel.
- Slijtage is beperkt tot vervangbare trim-, zitting-, pakking-, pakking- of actuatoronderdelen.
- Het originele klepontwerp blijft geschikt voor de service.
- Er zijn goedgekeurde reparatieprocedures en onderdelen beschikbaar.
- Tests na de reparatie kunnen de vereiste werking verifiëren.
Vervanging of herontwerp moet worden overwogen wanneer
- Er is sprake van drukgrensschade of onaanvaardbaar muurverlies.
- Dezelfde storing heeft zich herhaald na eerdere reparaties.
- Het kleptype, het materiaal of de bekleding zijn niet geschikt voor de service.
- Het actuatorpakket kan de vereiste taak niet veilig vervullen.
- Voor kritieke diensten kan de vereiste traceerbaarheid of naleving niet worden vastgesteld.
16. Preventie van industriële klepstoringen door toepassing
| Toepassing | Mislukkingsrisico's bij het stellen van prioriteiten | Belangrijke focus op preventie |
|---|---|---|
| Olie & gas / koolwaterstof | Externe lekkage, blootstelling aan brand, defecte actuator, erosie, drukbeheersing | Materialen, brandveiligheidseisen waar van toepassing, emissies, actie bij falen van actuator, traceerbaarheid |
| Chemische verwerking | Corrosie, zwelling van de afdichting, beschadiging van de voering, kristallisatie, voortvluchtige lekkage | Chemische compatibiliteit, concentratie, temperatuur, grenzen van de bekleding, verpakken en spoelen |
| Kracht & stoom | Thermische vervorming, pakkinglekkage, hoge stuwkracht, erosie, ernstige drukval | Temperatuureffecten, materialen, actuatoruitgang, trimontwerp en bedieningsprocedure |
| Watersystemen | Terugslagklep dichtslaan, overspanning, corrosie, binnendringen van de actuator, slijtage van de zitting | Stromingsdynamiek, installatie, coating, behuizing en slagverificatie |
| Drijfmest / vaste stoffen | Slijtage, verstopping, beschadiging van de zitting, hoog koppel | Klepgeometrie, slijtvaste materialen, spoeling, holteontwerp en actuatormarge |
Storing in industriële kleppen: laatste technische controle
Storingen in industriële kleppen zijn gemakkelijker te voorkomen als ze worden behandeld als systeemproblemen in plaats van als geïsoleerde defecten aan componenten. Een zitting kan lekken als gevolg van slijtage, maar de slijtage kan veroorzaakt zijn door het verkeerde kleptype, een te hoge snelheid, schurende deeltjes, thermische vervorming of een onvolledige beweging van de actuator. Een actuator kan trippen omdat deze te klein is, maar hij kan ook trippen omdat het koppel van de klep toeneemt na corrosie, afzettingen of beschadiging van de zitting.
De meest effectieve betrouwbaarheidsstrategie verbindt daarom vijf disciplines: de juiste klepselectie, volledige servicegegevens, geverifieerde productie en testen, correcte installatie en conditiegebaseerd onderhoud. Wanneer deze controles vanaf de offerteaanvraag tot en met de exploitatie worden gedocumenteerd, beschikt de fabriek over een veel sterkere basis om normale slijtage te onderscheiden van vermijdbare storingen.
Hulp nodig bij het beoordelen van een klepstoring of een nieuwe klepaanvraag?
Send Vcore Valve the valve type, size, pressure class, medium, operating pressure and temperature, failure symptom, photos, actuator information and available inspection records. We can help review the likely valve-selection and specification issues before a replacement or new order is finalized.
Veelgestelde vragen
What are the most common industrial valve failure modes?
Common failure modes include internal seat leakage, external leakage from packing or body joints, cavitation or erosion damage, corrosion, mechanical sticking or excessive torque, actuator or control failure, check valve chatter or slam, and thermal distortion. The most important task is to identify the actual mechanism rather than classify every problem simply as a leaking or stuck valve.
How can I tell whether a valve problem comes from the valve or the actuator?
Compare the valve’s required torque or thrust with the actuator output and check actual mechanical travel. A valve-side problem may create rising resistance, binding or incomplete movement even when the actuator receives the correct command. An actuator-side problem may involve utility pressure, power supply, positioner, switches, controls or mounting. Diagnostic data across the full stroke are more useful than a single open or closed check.
Does passing API 598 mean the valve will not fail in service?
No. API 598 is an inspection and testing standard used for applicable valves and project requirements. Pressure and closure tests can identify important manufacturing or assembly problems at defined test conditions, but they do not reproduce every future corrosion, erosion, thermal, dynamic or maintenance condition in the plant.
What is the difference between seat leakage and fugitive emissions?
Seat leakage is flow through the closed valve from one side of the process to the other. Fugitive emissions are external leakage, typically around the stem or shaft sealing system and specified body joints. They are different leakage paths and may be evaluated under different standards and acceptance requirements.
How often should critical industrial valves be inspected?
There is no universal interval for every valve. Inspection frequency should reflect valve criticality, service severity, cycling, media, temperature, corrosion or erosion rate, prior failure history and the site’s maintenance or risk-based inspection program. Trending changes in leakage, torque, travel, vibration and process response can help determine when a valve needs attention before complete failure.
What information should I send a supplier after a valve has failed?
Provide the valve datasheet or nameplate details, size, pressure class, materials, medium, concentration if relevant, operating and design pressure and temperature, normal valve position, cycle frequency, actuator details, failure symptom, photos before cleaning, damaged-part photos, maintenance history and any pressure-test or inspection records. This information makes it much easier to distinguish a product defect from service, installation, actuator or application problems.