Resumen rápido:Las fallas de las válvulas industriales suelen ser el resultado final de una falta de coincidencia entre el paquete de válvulas y las condiciones reales de servicio, un defecto que no se detectó antes de la instalación o una degradación que no se identificó con suficiente antelación. Los modos de falla comunes incluyen fugas internas en el asiento, fugas externas en el vástago o en la junta del cuerpo, cavitación y erosión, corrosión, adherencia mecánica o daño a los componentes, pérdida del actuador o control, inestabilidad de la válvula de retención y distorsión o atascamiento térmico.
La prevención confiable requiere más que un mantenimiento programado. Antes de la compra se debe confirmar el tipo de válvula, la clasificación de presión y temperatura, los materiales, el sistema de asiento y empaque, el régimen de flujo, la salida del actuador, la orientación de la instalación, las pruebas de fábrica, la trazabilidad y el alcance de la inspección. Una vez en servicio, los cambios en las fugas, el par de operación, el tiempo de recorrido, el ruido, la vibración y la retroalimentación de posición deben tratarse como evidencia de diagnóstico en lugar de síntomas aislados.
Una válvula industrial puede pasar una prueba de presión de fábrica y aun así fallar prematuramente después de la instalación si las condiciones de servicio, el diseño de la válvula, el paquete del actuador o el régimen operativo no se definieron correctamente. Por el contrario, una válvula más antigua puede seguir siendo confiable durante años cuando el diseño es adecuado, el entorno operativo es estable y la degradación se detecta antes de que alcance un límite funcional.
Esta guía explica los principales modos de falla de las válvulas industriales desde una perspectiva de ingeniería y mantenimiento. Se centra en lo que ve el operador, lo que puede estar sucediendo dentro de la válvula, cómo investigar la causa raíz y qué se debe cambiar durante la especificación, la compra, la instalación o el mantenimiento preventivo para evitar que se repita la misma falla.
Para plantas químicas que manejan medios agresivos, válvulas revestidas, solventes, ácidos, álcalis, fluidos cristalizantes o lodos corrosivos, consulte también la guía de Vcore. Fallas comunes de válvulas en tuberías químicas. Ese artículo aborda la compatibilidad química y los problemas específicos del revestimiento con mayor detalle, mientras que esta página cubre el marco más amplio de fallas industriales.
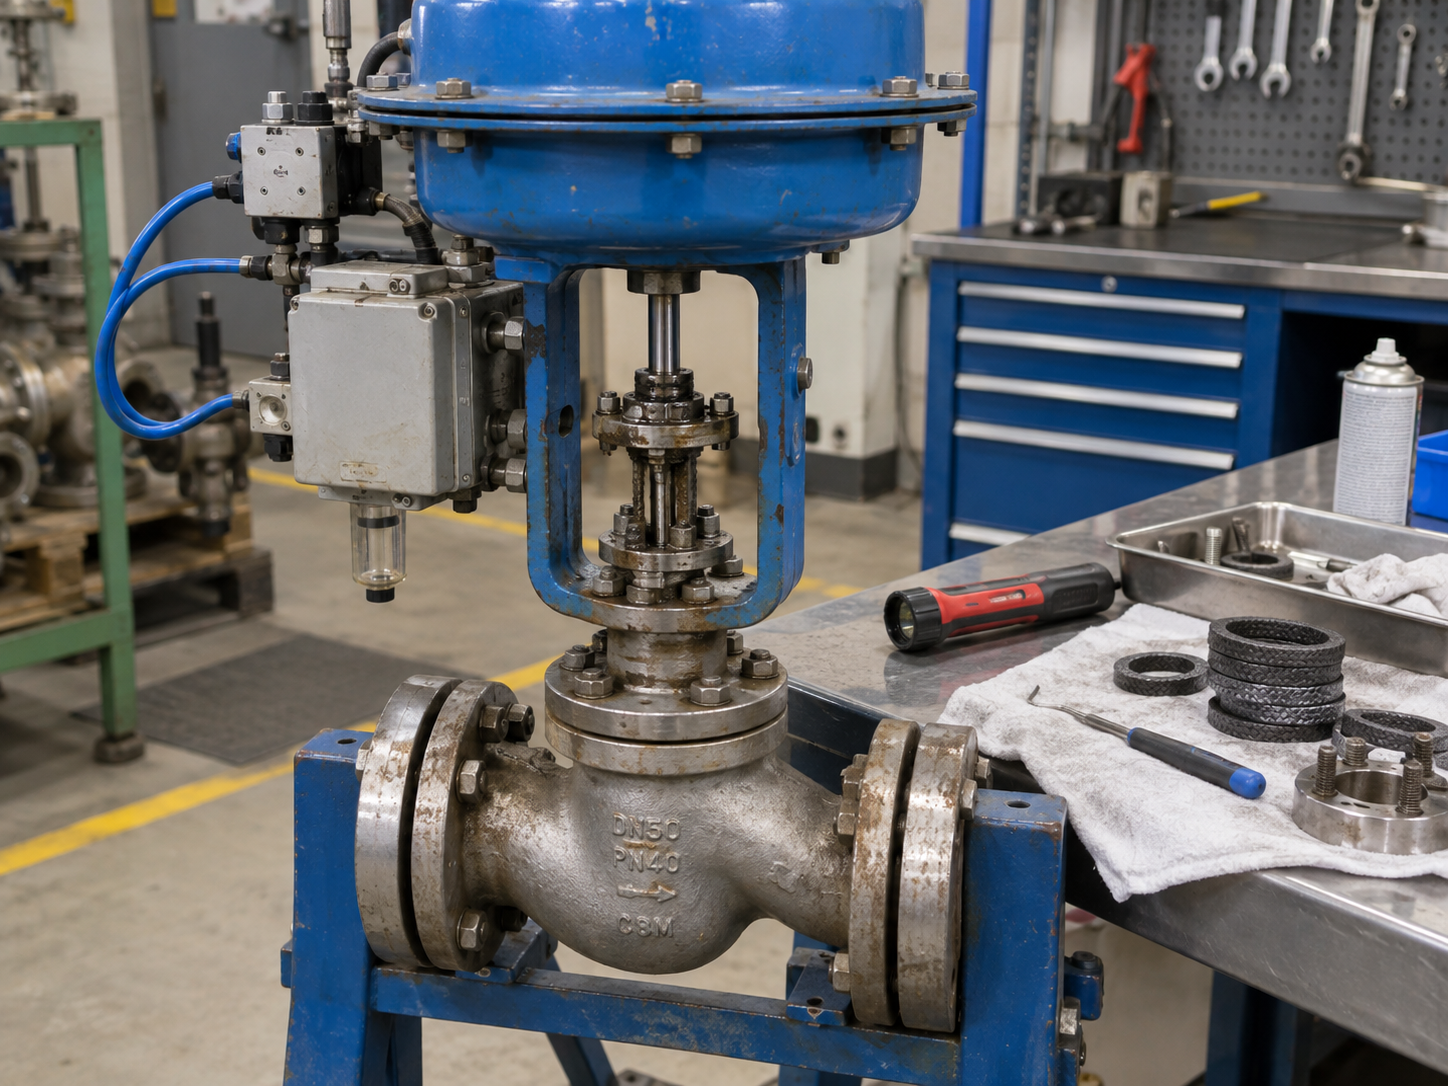
No reemplace una válvula defectuosa hasta que el equipo comprenda si la falla se debe al diseño de la válvula, la condición de servicio, la instalación, el actuador, el sistema de control o el historial de mantenimiento.
Paso 01Definir deber
Identificar la función de aislamiento, estrangulamiento, antirretorno o emergencia y las consecuencias del fallo.
Paso 02Diseño de partidos
Seleccione el tipo de válvula, los materiales, los internos, el sistema de sellado y la clasificación para el servicio real.
Paso 03Verificar paquete
Revisar dimensiones, dimensionamiento de actuadores, pruebas, registros de inspección y trazabilidad de materiales.
Paso 04Instalar correctamente
Controle la alineación, la dirección del flujo, el soporte, la limpieza, el atornillado y la puesta en marcha.
Paso 05Condición de tendencia
Utilice el historial de fugas, torsión, recorrido, vibración e inspección para detectar la degradación temprana.
1. ¿Qué se considera falla de una válvula industrial?
Una válvula ha fallado cuando ya no puede realizar la función requerida por el proceso o el diseño de seguridad. Eso no siempre significa que el cuerpo se haya agrietado o que la válvula esté completamente inoperable. Una válvula de control que se mueve pero no puede estabilizar el proceso, una válvula de retención que vibra y permite un flujo inverso dañino, o una válvula de aislamiento que pasa por una fuga excesiva en el asiento, pueden ya tener fallas funcionales aunque la válvula permanezca físicamente instalada.
| Categoría de falla | Síntoma típico | Posible mecanismo | Primera verificación de ingeniería |
|---|---|---|---|
| Fuga interna | El flujo continúa después del cierre | Desgaste del asiento, contaminación, erosión, deformación, recorrido incompleto. | Confirmar el requisito de cierre, el recorrido de cierre y la condición del asiento |
| Fuga externa | Fuga en el vástago, el capó, la junta del cuerpo o la conexión | Degradación del empaque, falla de la junta, daño del vástago, problema de ensamblaje o pernos | Identifique la ruta exacta de la fuga antes de apretar o desmontar |
| Daño inducido por el flujo | Ruido, vibración, desgaste rápido de los componentes, pérdida de capacidad. | Cavitación, destellos, erosión, alta velocidad o sólidos | Revisar el perfil de presión, los casos de flujo y el patrón de daños materiales. |
| Corrosión/ataque de materiales | Picaduras, pérdida de paredes, superficies rugosas, filtraciones externas | Incompatibilidad de materiales, daños en el revestimiento, ataques galvánicos o medioambientales | Reconfirmar la química del medio, la temperatura y el material real. |
| Fallo mecanico | Par elevado, atascamiento, recorrido incompleto, componente roto | Depósitos, irritación, desalineación, daños en el vástago o eje, carga excesiva | Separar la resistencia del proceso de los problemas del actuador o de la caja de cambios |
| Fallo de actuación/control | La válvula no se mueve a la posición ordenada | Par o empuje insuficiente, pérdida de utilidad, posicionador, interruptor o falla de control | Verifique la demanda de la válvula y la salida del actuador en las peores condiciones de servicio. |
| Inestabilidad de la válvula de retención | Chat, golpe, ruido de impacto, flujo inverso | Baja velocidad, pulsación, orientación incorrecta, dinámica de cierre inadecuada | Revise el régimen de flujo y la instalación en lugar de solo la condición del asiento. |
| Distorsión térmica/cíclica | Atascamiento, alta fuerza operativa, fugas después del cambio de temperatura. | Expansión diferencial, ciclos térmicos, presión atrapada, asientos o compuerta deformados | Compare las condiciones de funcionamiento en frío y en caliente y la secuencia de cierre. |
2. Fuga interna en el asiento: cuando una válvula cerrada no aísla
Se producen fugas internas cuando el fluido del proceso pasa a través de la válvula cerrada porque el elemento de cierre y el asiento no pueden lograr el cierre requerido. El problema puede desarrollarse en válvulas de bola, mariposa, compuerta, globo, obturador y de retención, pero el mecanismo de falla depende en gran medida de la construcción y el servicio de la válvula.
Causas comunes de fugas de válvulas internas
- Las partículas abrasivas rayan, cortan o erosionan las superficies de sellado.
- La corrosión o cavitación cambia la geometría del asiento o miembro de cierre.
- Los asientos blandos se hinchan, endurecen, se deslizan, se extruyen o pierden elasticidad fuera de su rango de servicio aprobado.
- La válvula nunca alcanza su verdadera posición cerrada debido al ajuste del actuador, al tope de carrera, al movimiento del vástago o a interferencias mecánicas.
- La distorsión térmica cambia el contacto entre un asiento metálico y un elemento de cierre.
- Las válvulas de compuerta o de aislamiento se aceleran repetidamente en una posición que concentra la velocidad en la región del asiento.
- Quedan materiales extraños en el asiento después del lavado, la fabricación o el mantenimiento.
Cómo diagnosticar una fuga interna
Comience confirmando si la fuga observada excede el requisito de aceptación especificado. No asuma que cada válvula debe proporcionar un cierre hermético. La fuga del asiento requerida depende del tipo de válvula, la construcción del asiento, el estándar del producto, la clase de fuga de la válvula de control, cuando corresponda, y las especificaciones del proyecto.
Luego verifique el recorrido de cierre completo y la salida del actuador antes de desmantelar la válvula. Si la válvula alcanza la posición mecánica correcta pero aún tiene fugas, inspeccione las superficies de sellado en busca de rayones direccionales, partículas, erosión, corrosión, indentaciones, movimiento del asiento o deformación local. El patrón de daños suele ser más informativo que la tasa de fuga por sí sola.
Controles de selección
- Haga coincidir el tipo de válvula con el servicio de aislamiento o estrangulación.
- Especifique el criterio de cierre o fuga requerido.
- Elija materiales de asientos y molduras según la temperatura, la química y los sólidos.
- Revise el diferencial de presión en la posición cerrada.
Controles de mantenimiento
- Fuga de tendencia en lugar de esperar a que se pierda por completo el cierre.
- Inspeccione el asiento y las superficies de cierre después de eventos anormales de desechos.
- Verifique que el actuador se detenga después de una revisión o cambio de accesorios.
- No traslape, esmerile ni mecanice los asientos sin verificar los límites de diseño.
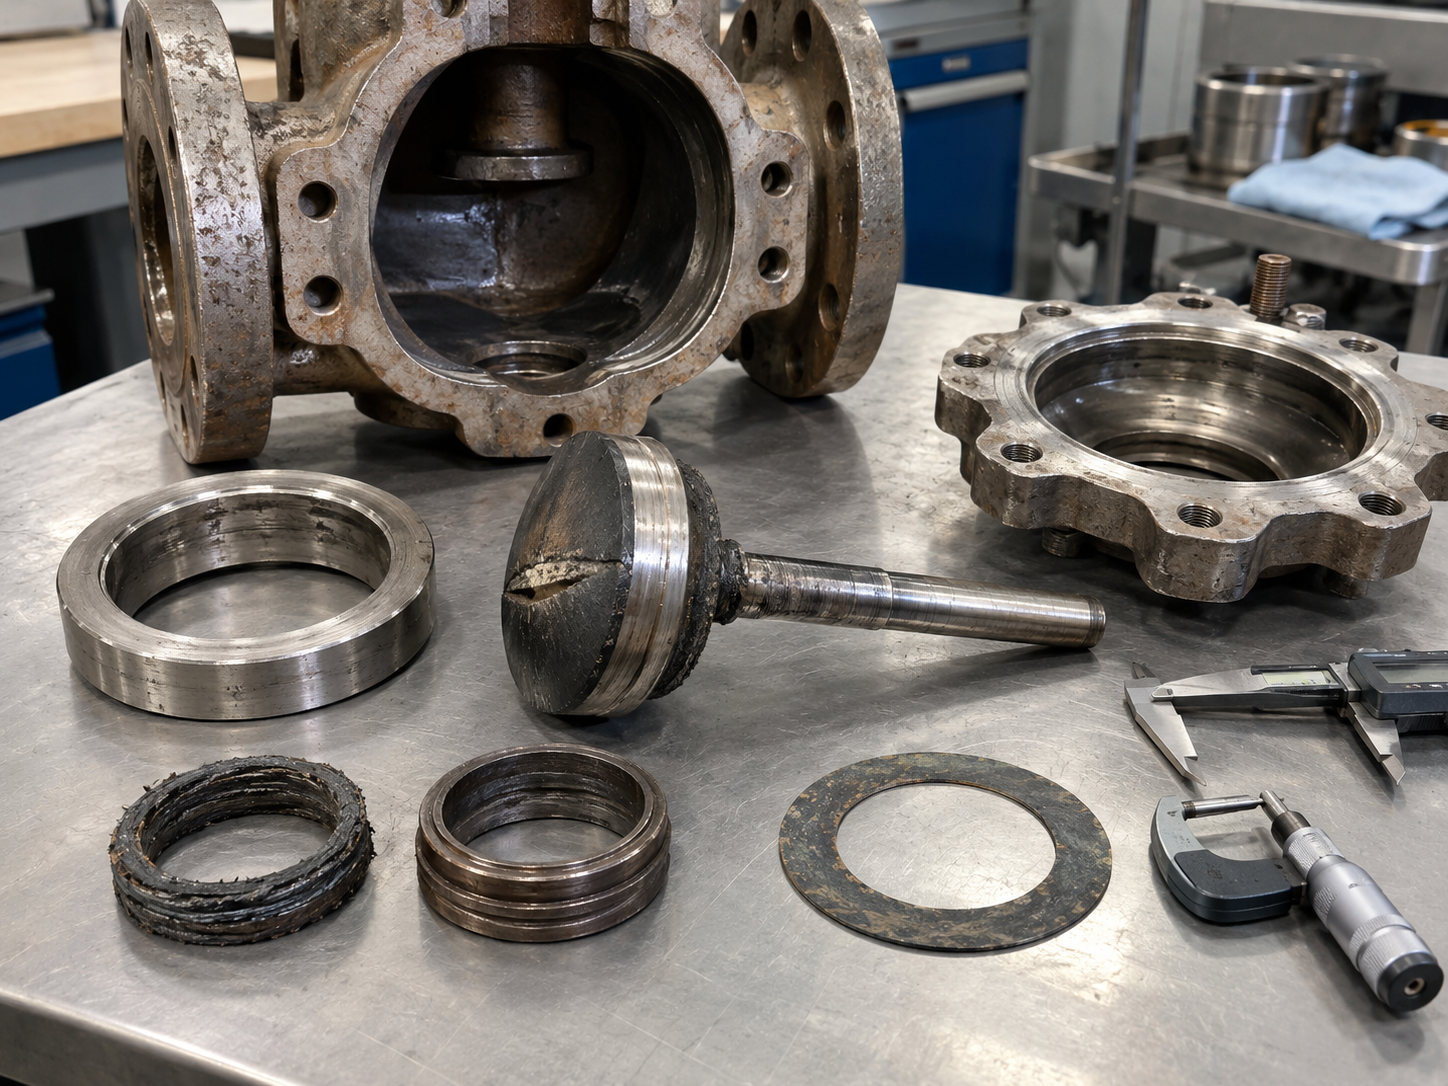
3. Fugas externas: empaquetaduras, vástago, juntas y juntas de límite de presión
Las fugas externas son fundamentalmente diferentes de las fugas por asiento porque los medios de proceso escapan del límite de presión al entorno circundante. Se debe identificar la ruta exacta de la fuga antes de tomar medidas correctivas. Apretar todos los sujetadores visibles no es un método confiable para solucionar problemas y puede dañar la empaquetadura, las juntas, los casquillos o los pernos.
Rutas de fuga externas típicas
- Empaquetadura de vástago o eje
- Junta de capó o tapa
- Unión de cuerpo en válvulas multipieza
- Conexiones roscadas de drenaje, ventilación o inyección.
- Conexión a proceso bridada
- Área límite de presión soldada
- Fundición del cuerpo, forja o sección fabricada si se desarrolla un defecto en el límite de presión
Las fugas en el empaque del vástago pueden ser causadas por material de empaque inadecuado, compresión incorrecta, rayado del vástago, corrosión, ciclos excesivos, cambios de temperatura, mala alineación del prensaestopas o un sistema de empaque que no es adecuado para el rendimiento de emisiones requerido. Para servicios volátiles o peligrosos, los proyectos pueden especificar requisitos de calificación de emisiones fugitivas o de aceptación de producción. Vcore Guía de pruebas de emisiones fugitivas de válvulas explica la diferencia entre emisiones del vástago, fugas del asiento y fugas de la carcasa y analiza ISO 15848, API 624 y API 641 en sus contextos aplicables.
4. Cavitación, Flashing, Erosión y Abrasión
La alta velocidad y una reducción severa de la presión pueden destruir los internos de la válvula incluso cuando el material del cuerpo es químicamente compatible con el fluido. El primer paso es distinguir el mecanismo de daño porque la cavitación, el flashing y la erosión de sólidos no responden exactamente a la misma acción correctiva.
Cavitación
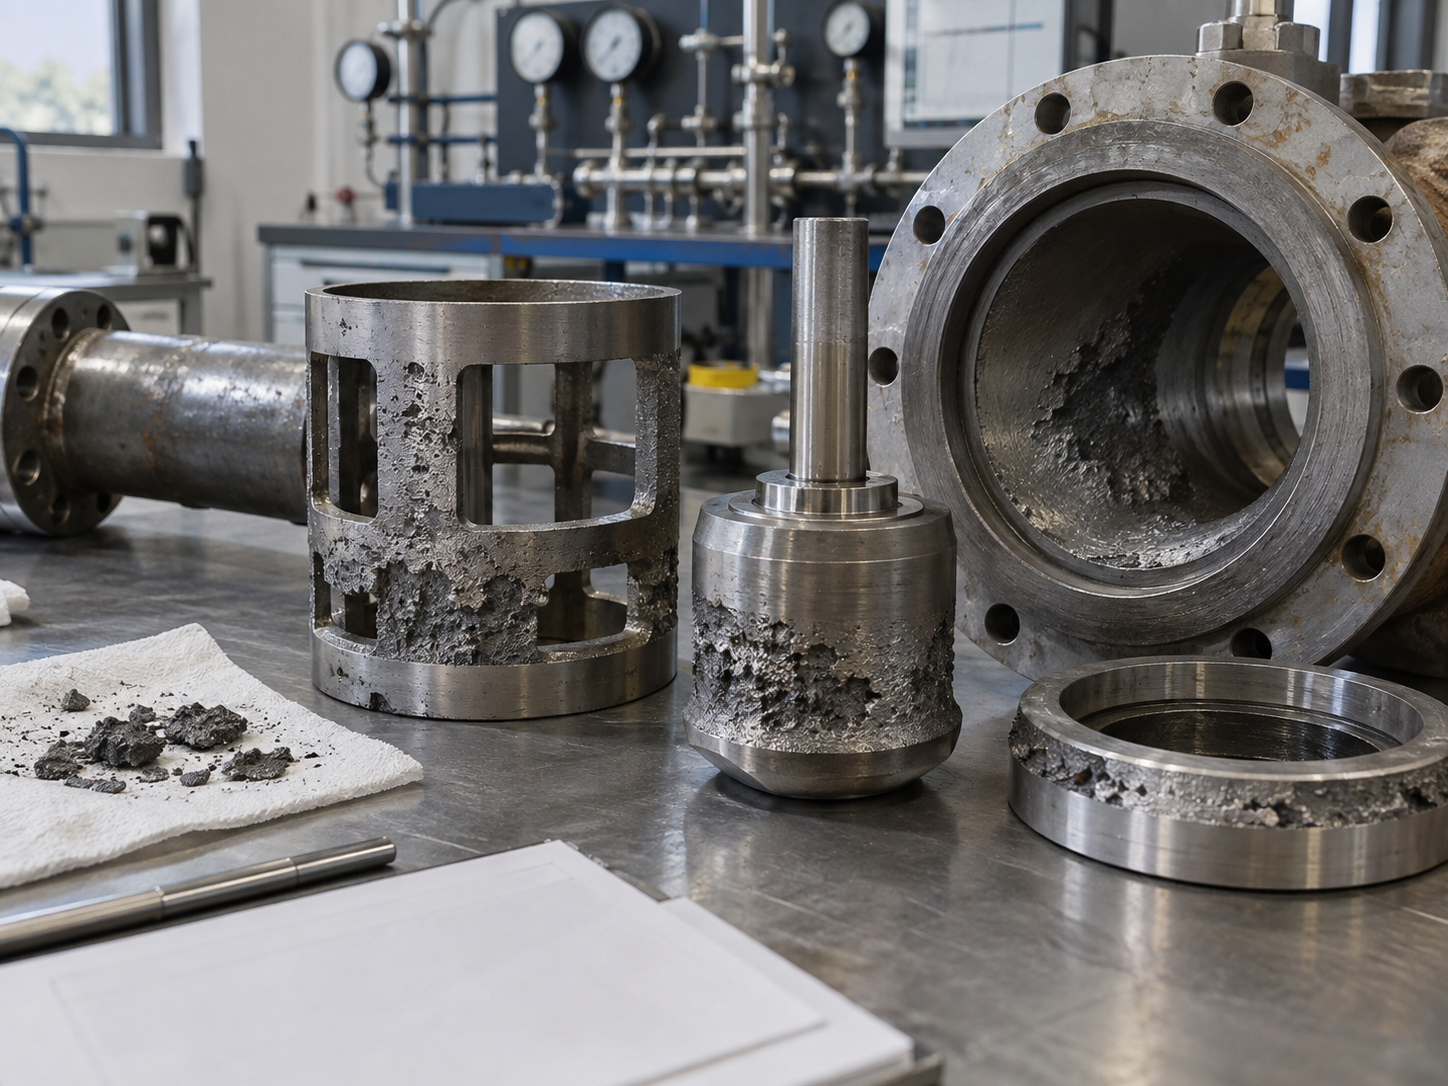
En el servicio de líquidos, la cavitación puede ocurrir cuando la presión local cae por debajo de la presión de vapor del líquido y las burbujas de vapor luego colapsan a medida que se recupera la presión. El colapso puede crear un impacto intenso y localizado en las molduras y superficies cercanas. La evidencia típica incluye picaduras, superficies rugosas, vibraciones y ruidos característicos de alta frecuencia alrededor de la región de recuperación de presión.
Por lo tanto, el dimensionamiento de la válvula de control debe revisar más de los Cv o Kv requeridos. El perfil de presión, el estilo de la válvula, el comportamiento de recuperación de presión y todos los casos operativos son importantes. El servicio severo puede requerir una reducción de presión por etapas, ajustes anticavitación, distribución alterada de la presión del sistema u otra configuración de válvula. Para conocer la secuencia de selección más amplia, consulte la Guía de selección de válvulas de control.
intermitente
El flasheo se diferencia de la cavitación porque parte del líquido permanece como vapor después de la restricción en lugar de condensarse completamente a medida que se recupera la presión. Los internos anticavitación no pueden simplemente eliminar una condición del proceso en la que la presión aguas abajo permanece por debajo de la presión de vapor. La selección de materiales, la velocidad de salida, la resistencia a la erosión y la geometría aguas abajo se vuelven especialmente importantes.
Erosión y abrasión de sólidos
Los lodos, las partículas de catalizador, los sólidos minerales y los servicios sucios pueden desgastar asientos, bolas, discos, jaulas, revestimientos y vías de flujo del cuerpo. El daño a menudo sigue la dirección del flujo y puede concentrarse donde la velocidad aumenta o cambia de dirección. Una válvula estándar seleccionada únicamente entre el tamaño nominal y la clase de presión puede tener una vida útil muy corta en servicio abrasivo incluso cuando pasa todas las pruebas de presión de fábrica.
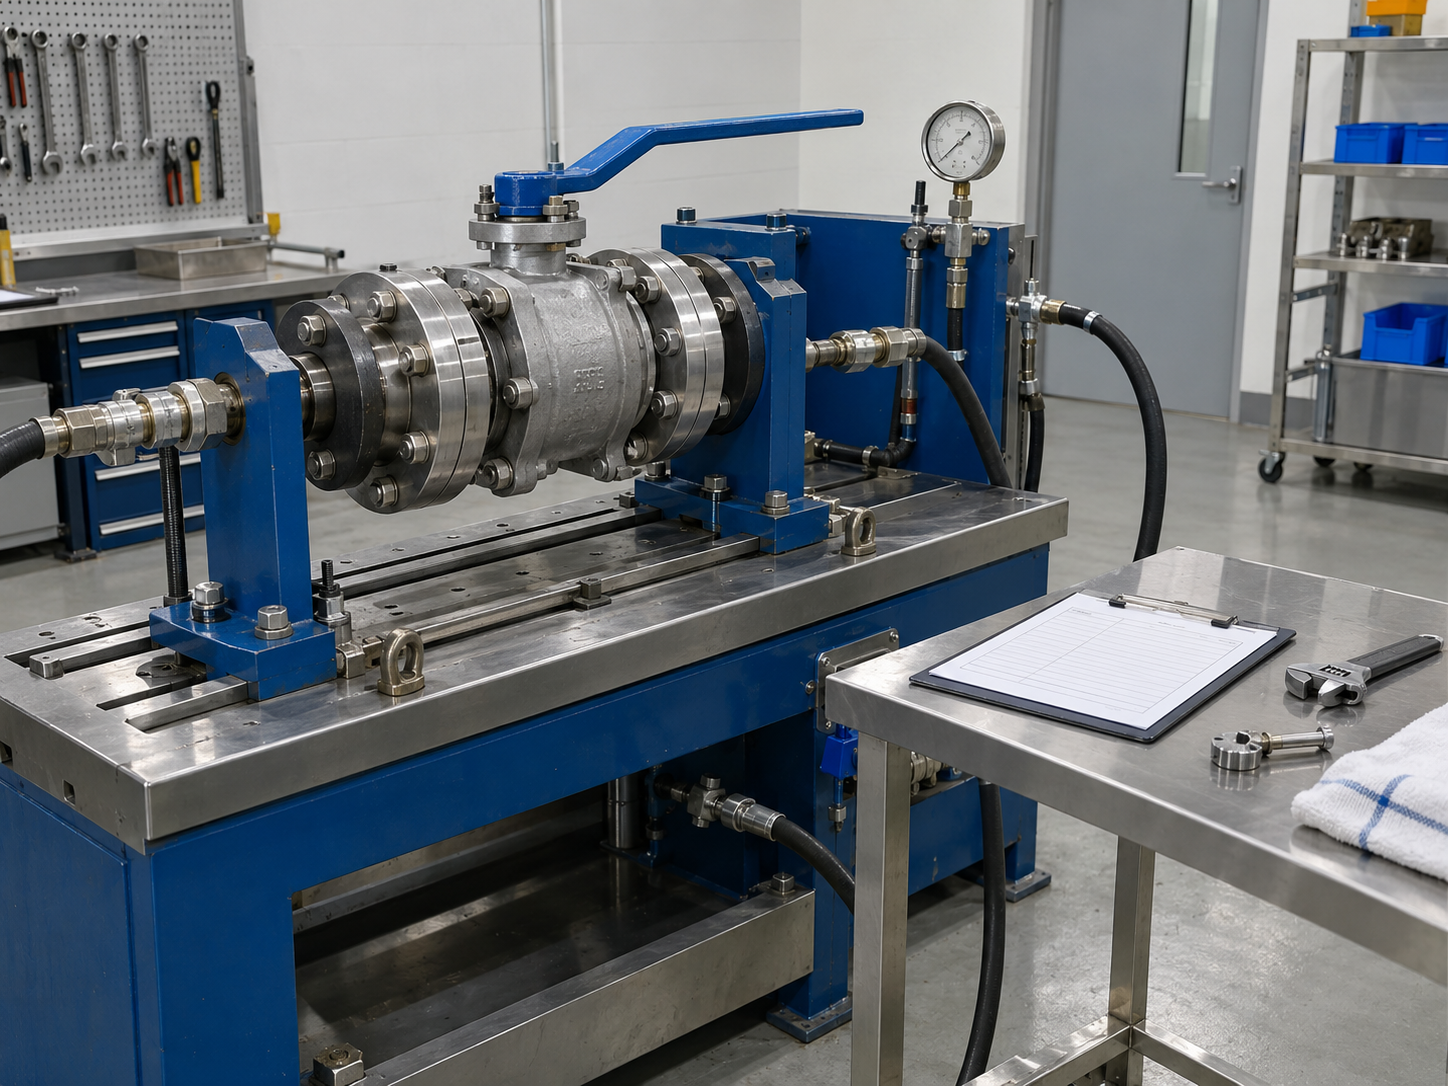
5. Corrosión e incompatibilidad de materiales
La falla por corrosión puede afectar el límite de presión, los internos, el vástago, los pernos, la región del asiento o las superficies externas. Un material que es adecuado para un servicio público limpio puede resultar inadecuado cuando cambian el contenido de cloruro, la concentración química, el pH, los gases disueltos, la temperatura o los químicos de limpieza.
La falla puede aparecer como adelgazamiento uniforme de la pared, picaduras localizadas, ataque de grietas, corrosión galvánica, ruptura del recubrimiento o mecanismos de agrietamiento que requieren una evaluación metalúrgica especializada. Debido a que diferentes mecanismos de corrosión pueden parecer similares durante una inspección visual rápida, la acción correctiva debe basarse en el medio real y el mecanismo de daño en lugar de la instrucción genérica de "actualizar a acero inoxidable".
Verificación de materiales antes de la compra
- Especifique los materiales exactos del cuerpo, el capó, la moldura, el vástago, el asiento, la empaquetadura, la junta y los pernos que requiere el servicio.
- Defina si se requieren informes de pruebas de materiales y trazabilidad térmica.
- Identifique NACE/ISO 15156, dureza, PMI u otros requisitos específicos del proyecto cuando corresponda.
- Revisar recubrimientos o revestimientos contra servicio químico, abrasión, temperatura, vacío y condiciones de manipulación.
- No asuma que un grado de acero inoxidable o un elastómero son universalmente resistentes a la corrosión.
Cuando la aplicación es específicamente una tubería química, las fallas del revestimiento, la cristalización, la hinchazón del sello y la compatibilidad química agresiva merecen su propia evaluación. Estas cuestiones se tratan con mayor profundidad en Fallas comunes de válvulas en tuberías químicas.
6. Pegado mecánico, torsión excesiva y daño a los componentes
Una válvula que se vuelve difícil de operar envía información de diagnóstico útil. El aumento del par o empuje puede deberse a la fricción del asiento, depósitos, corrosión, efectos de la temperatura, compresión del empaque, guías dañadas, desalineación del vástago, irritación, degradación de la caja de engranajes, presión diferencial del proceso o un objeto extraño en la trayectoria del flujo.
La respuesta correcta es separar la demanda mecánica de la válvula de la salida disponible del actuador. Aumentar el tamaño del actuador sin verificar los límites de la válvula y el vástago puede forzar el recorrido de una válvula dañada mientras se transfiere la sobrecarga al vástago, eje, chaveta, acoplamiento, caja de engranajes o elemento de cierre.
| Síntoma observado | Posible causa del lado de la válvula | Posible causa del actuador/variador | Cheque útil |
|---|---|---|---|
| Alto par de arranque después de un largo período de inactividad | Adhesión al asiento, depósitos, corrosión, fricción de la empaquetadura. | Rigidez de la caja de cambios o salida débil del actuador | Compare la demanda medida con datos históricos de par y actuador |
| El par aumenta a mitad de carrera | Objeto extraño, cierre distorsionado, daño en la guía, fuerza del proceso | Desalineación mecánica o problema de acoplamiento | Inspeccionar el perfil de recorrido en lugar de solo el torque inicial/final |
| La válvula alcanza sólo una parte del recorrido | Parada mecánica, atasco, distorsión térmica. | Interruptor de límite, interruptor de torsión, posicionador o limitación de utilidad | Comparar la posición mecánica ordenada, indicada y real. |
| Daños repetidos en el vástago o el eje | Carga excesiva de asiento, desalineación, resistencia inadecuada de los componentes | Sobredimensionamiento del actuador o ajuste incorrecto de par/empuje | Revise la carga permitida del vástago/eje y la configuración del actuador |
7. Falla del actuador, posicionador y sistema de control
Una válvula automatizada puede estar mecánicamente sana y aun así fallar en su función de proceso porque el actuador, los accesorios o el sistema de control no pueden moverla a la posición requerida. Los sistemas neumáticos, eléctricos e hidráulicos tienen diferentes rutas de falla, pero todos deben evaluarse como parte de un paquete de válvulas ensambladas.
Causas comunes
- Presión de suministro neumático inferior al valor utilizado para el tamaño del actuador
- Tuberías restringidas, aire contaminado, fallas en el solenoide o problemas con el filtro-regulador
- Pérdida de energía eléctrica, voltaje incorrecto, falla del motor o control, ingreso de agua o desajuste en el ciclo de trabajo
- Pérdida de presión hidráulica, fugas, problemas en el acumulador o en el colector de control
- Deriva de calibración del posicionador, error de enlace de retroalimentación o acción de falla incorrecta
- Salida del actuador que ya no excede el torque o empuje de la válvula después de depósitos, corrosión o cambios de asiento.
- Soporte de montaje, alineación del acoplamiento o ajuste del tope de carrera incorrectos
Para equipos nuevos, la selección del actuador debe utilizar los datos de torque o empuje verificados por el fabricante de la válvula y la condición de servicio menos favorable. Ver el Guía de selección de actuadores de válvulas para la selección de paquetes neumáticos, eléctricos e hidráulicos.
Para válvulas de control modulantes, la configuración del posicionador debe verificarse como parte de la prueba funcional en lugar de tratarse como una tarea accesoria separada. Vcore Guía de calibración del posicionador de válvula de control cubre cero, intervalo, recorrido, retroalimentación y verificación de acción fallida.
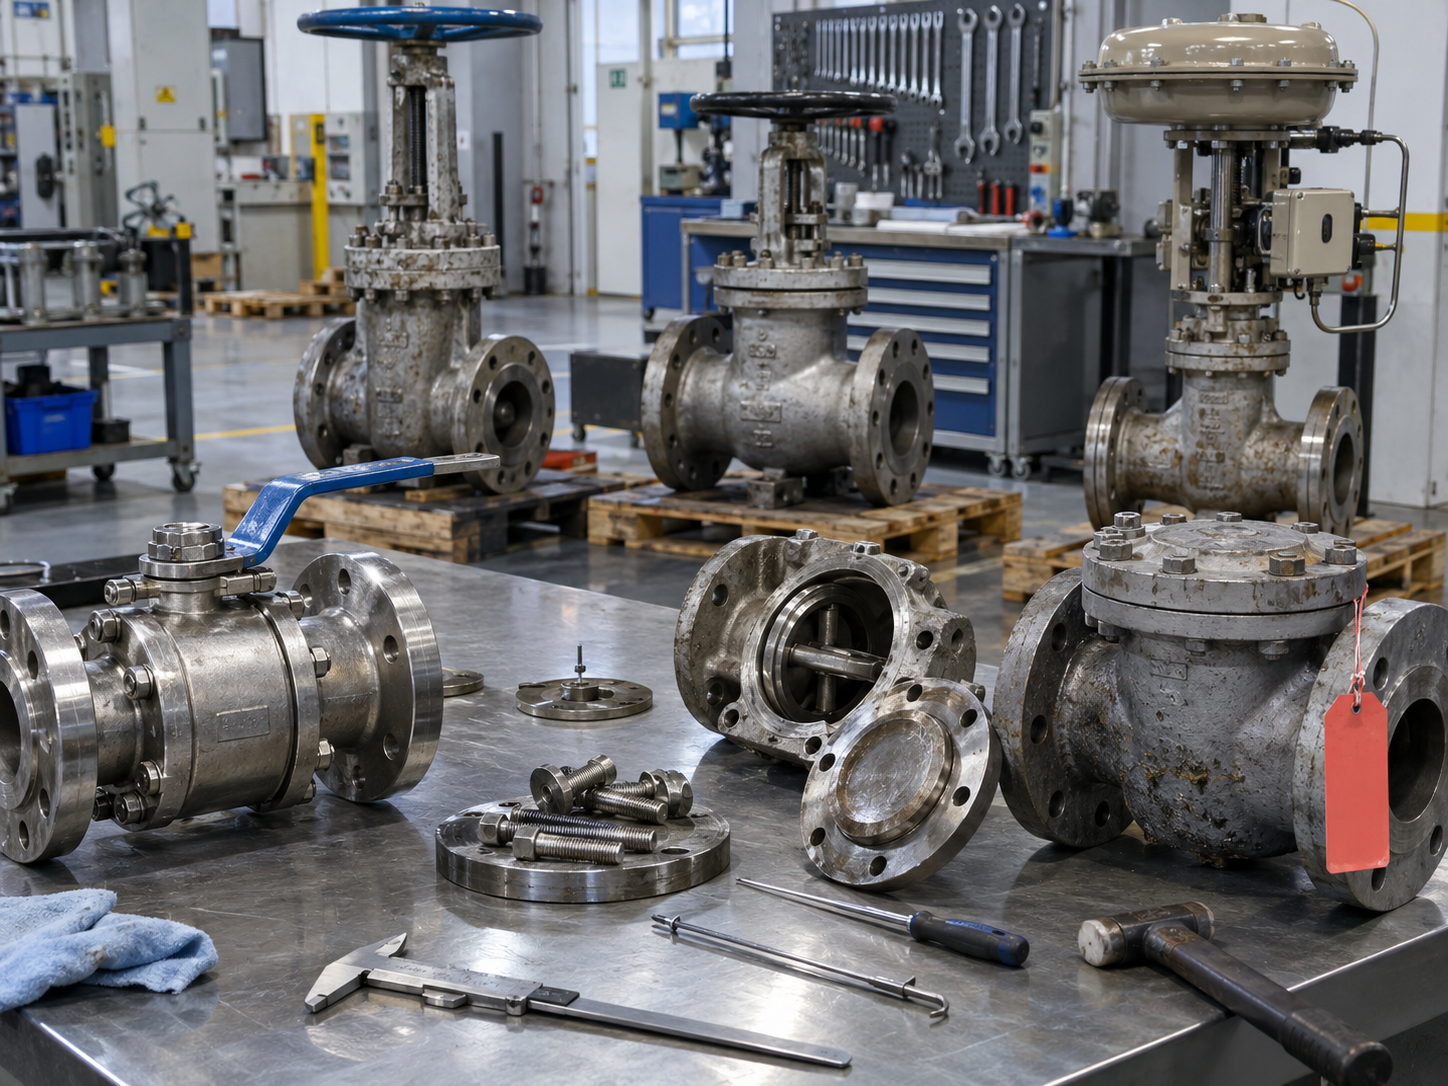
8. Compruebe el ruido de la válvula, el golpe y los daños por flujo inverso
Las fallas de las válvulas de retención dependen en gran medida de la dinámica del flujo. Una válvula de retención puede tener un resultado perfecto en la prueba de presión y aun así funcionar mal si el disco o las placas no pueden alcanzar una posición operativa estable al caudal real, si la orientación de la instalación no es adecuada o si los disparos de la bomba crean una velocidad inversa rápida.
Señales de advertencia típicas
- Impacto repetido o ruido de golpe
- Vibración del disco o placa durante la operación de bajo flujo
- Desgaste del asiento concentrado por impactos repetidos
- Componentes rotos de resorte, bisagra o tope
- Flujo inverso, rotación inversa de la bomba o aumento repentino después del apagado
- Vibración anormal aguas abajo de la válvula de retención
La acción correctiva puede involucrar el tipo de válvula, la dinámica del resorte o cierre, la posición de instalación, la velocidad del flujo, el rango de operación de la bomba, la disposición de las tuberías o el análisis de sobretensiones. Reemplazar un asiento dañado por el mismo diseño sin revisar el sistema puede provocar otra falla. Ver el Guía de instalación de la válvula de retención para dirección del flujo, instalación horizontal y vertical, disposición de descarga de la bomba y errores comunes.
9. Distorsión térmica, unión y ciclos de temperatura
Los cambios de temperatura alteran las dimensiones, los espacios libres, la fricción del empaque, el contacto del asiento y las cargas mecánicas. En sistemas de vapor, hidrocarburos y fluidos térmicos a alta temperatura, una válvula puede funcionar normalmente cuando está fría, pero se vuelve difícil de mover o tiene fugas después de que las regiones del cuerpo, la compuerta, el vástago y el asiento alcanzan diferentes temperaturas.
Las válvulas de compuerta pueden experimentar unión térmica cuando la expansión diferencial o la condición de cierre crean una fuerza de cuña excesiva. Sin embargo, la solución no es simplemente especificar un tipo de capó. La revisión debe incluir la geometría de la compuerta y del asiento, el gradiente de temperatura, la secuencia de cierre de la válvula, la presión diferencial, los requisitos de ecualización o derivación cuando corresponda, el empuje del actuador, la carga del vástago y el procedimiento operativo aprobado por el fabricante.
Los ciclos térmicos repetidos también pueden relajar las uniones atornilladas, cambiar el comportamiento del empaque y acelerar el daño a los asientos blandos o sellos que operan cerca de sus límites de temperatura. Por lo tanto, un procedimiento de mantenimiento escrito únicamente en torno a las condiciones ambientales del taller puede pasar por alto las condiciones que crearon la falla en el campo.
10. Señales de advertencia antes de que una falla de una válvula industrial se convierta en una parada
Muchos fracasos se desarrollan gradualmente. Por lo tanto, el programa de inspección más útil rastrea los cambios con respecto a la condición normal de la válvula en lugar de depender únicamente de un intervalo de calendario genérico.
Operación
- Mayor par o empuje
- Mayor tiempo de viaje
- Pegado o vacilación
- Esfuerzo manual inesperado
Comportamiento del proceso
- Presión aguas abajo inexplicable
- Pérdida de cierre
- Comando de flujo que no coincide
- Oscilación del proceso
Condición
- Filtración de embalaje
- Ruido o charla
- Vibración
- Corrosión o daños en el revestimiento.
- Tendencia del par del actuador, corriente del motor, empuje o presión de aire cuando hay datos de diagnóstico disponibles.
- Compare la posición comandada de la válvula con el recorrido real y la respuesta del proceso.
- Registre el ajuste del empaque en lugar de apretarlo repetidamente sin historial.
- Investigue rápidamente nuevas vibraciones, ruidos similares a cavitación o impactos de la válvula de retención.
- Inspeccione las válvulas después de eventos anormales en el proceso, como disparos de bombas, contaminación o variaciones de temperatura.
- Utilice el riesgo y la gravedad del servicio para determinar el alcance y la frecuencia de la inspección.
11. Un flujo de trabajo práctico de investigación de la causa raíz
Una válvula fallida debe tratarse como evidencia. Si las piezas dañadas se descartan antes de que se documenten el historial operativo y el patrón de fallas, la planta puede perder la información necesaria para evitar que se repitan.
- Defina la función fallida. ¿El problema fue una fuga interna, una fuga externa, una incapacidad de carrera, un control inestable, un flujo inverso, una fuerza operativa excesiva o un daño en el límite de presión?
- Captura de condiciones de operación. Registre la presión, temperatura, medio, concentración, sólidos, caudal, posición de la válvula, historial del ciclo y el evento inmediatamente anterior a la falla.
- Verifique la válvula especificada. Compare la placa de identificación, la hoja de datos, los planos aprobados, los registros de materiales, el tamaño del actuador y los requisitos del proyecto con el equipo instalado.
- Inspeccione antes de limpiar. Los depósitos, la dirección del desgaste, los productos de corrosión, las marcas de asiento y las superficies de fractura pueden revelar el mecanismo. Fotografíelos y documentelos antes de limpiarlos.
- Separe el daño primario del secundario. Un componente roto puede ser el resultado de vibraciones, sobrecarga o corrosión en lugar de la causa inicial.
- Comparar con el historial de mantenimiento. Busque par creciente, ajustes repetidos del empaque, fugas recurrentes, disparos del actuador o reparaciones previas.
- Cambia la causa, no sólo la pieza. La acción final puede involucrar el tipo de válvula, accesorios, materiales, actuador, procedimiento operativo, disposición de tuberías, filtración, lavado o frecuencia de inspección.
12. Evite fallas de válvulas en cuatro etapas diferentes
| Etapa del ciclo de vida | Controles a aplicar | Riesgo de falla reducido |
|---|---|---|
| Selección y diseño | Defina servicio, función de la válvula, materiales, clasificación de presión y temperatura, régimen de flujo, cierre, actuador y acción de falla. | Aplicación incorrecta, corrosión, cavitación, funcionamiento inestable, salida insuficiente del actuador |
| Adquisiciones y FAT | Aprobar datasheet y GA, verificar materiales, dimensiones, pruebas de presión, pruebas de fuga y pruebas funcionales. | Configuración incorrecta, defectos de fabricación ocultos, configuración incompleta del actuador, lagunas en la documentación |
| Instalación y puesta en marcha | Verifique la dirección del flujo, la orientación, la alineación, la limpieza, los soportes, los pernos de las bridas, la configuración y la carrera del actuador. | Atascamiento, fuga externa, vibración, desalineación, recorrido incompleto |
| Operación y mantenimiento | Tendencia de fuga, torque, recorrido, ruido y condición; Inspeccionar según el riesgo y la gravedad del servicio. | Desgaste no detectado, fugas en la empaquetadura, degradación del actuador, falla repetida |
Selección y Diseño
El proceso de prevención comienza con los datos de servicio, no con el catálogo de válvulas. Especificar casos de funcionamiento normal, mínimo y máximo donde afecten el comportamiento de la válvula. Identifique si se espera que la válvula aísle, acelere, module, evite el reflujo o se mueva a una posición de seguridad después de una falla definida.
Verificación de fábrica
La inspección de fábrica no puede reproducir todas las condiciones de servicio futuras, pero puede verificar que la válvula suministrada coincida con la configuración aprobada y que las funciones principales de límite de presión, cierre y operación cumplan con los criterios de aceptación especificados. Vcore Guía de prueba de presión de válvulas explica las pruebas de armazón, asiento y asiento trasero y por qué estas pruebas verifican diferentes funciones.
13. Normas que respaldan la prevención de fallas de válvulas
Ningún estándar por sí solo puede garantizar que una válvula no fallará en servicio. Las normas definen requisitos específicos de diseño, construcción, inspección o prueba, mientras que el comprador y el ingeniero aún deben hacer coincidir la válvula con la aplicación real y las especificaciones del proyecto.
| Referencia | Cómo se relaciona con la prevención de fallas | Limitación importante |
|---|---|---|
| ASME B16.34 | Proporciona requisitos de presión, temperatura, materiales, construcción, examen, pruebas y marcado para válvulas dentro de su alcance. | No selecciona el tipo de válvula o ajuste correcto para cada condición del proceso. |
| API 598 | Proporciona requisitos de inspección de válvulas y pruebas de presión cuando corresponda o se especifique. | Una prueba de presión de fábrica no simula todas las condiciones de servicio térmicas, dinámicas, corrosivas o erosivas futuras. |
| ISO 15848 | Aborda las pruebas de emisiones fugitivas de válvulas industriales aplicables y rutas de fuga de vástago/junta de cuerpo. | No reemplaza las pruebas de fuga del asiento o de presión de la carcasa. |
| Estándares de productos específicos de válvulas | API, ASME, ISO, EN u otras normas de productos pueden definir requisitos para familias de válvulas particulares. | El estándar correcto depende del tipo de válvula, la industria, el diseño y las especificaciones del proyecto. |
| Ficha técnica/especificaciones del proyecto | Define el servicio real, materiales, documentos de inspección, desviaciones y requisitos especiales. | Debe ser técnicamente completo; El simple hecho de enumerar muchos estándares no resuelve las decisiones de diseño faltantes. |
14. Lista de verificación de RFQ de válvulas industriales para la prevención de fallas
Cuando la confiabilidad de la válvula es importante, la solicitud de cotización debe proporcionar suficiente información para que el proveedor evalúe el servicio real. La siguiente lista es un punto de partida práctico; Los requisitos del proyecto pueden agregar o eliminar elementos.
- Tipo de válvula y función requerida: aislamiento, estrangulación, control, antirretorno o acción de emergencia.
- Tamaño nominal, clase de presión / PN y conexión final.
- Diseño, dimensiones, pruebas y estándares de proyecto.
- Presión y temperatura de operación y diseño.
- Medio de proceso, concentración, sólidos, corrosión o características abrasivas.
- Requisitos de cuerpo, molduras, vástago, asiento, empaquetadura, empaquetaduras y pernos.
- Fuga del asiento requerida o rendimiento de cierre.
- Casos de caudal y caída de presión para válvulas de control o de servicio severo.
- Orientación de la instalación y dirección del flujo cuando sea relevante.
- Funcionamiento manual, por engranajes, neumático, eléctrico o hidráulico.
- Base de par/empuje del actuador, acción de falla, señal de control y utilidades.
- A prueba de incendios, emisiones fugitivas, NACE/ISO 15156 u otros requisitos de servicio especiales, si corresponde.
- Informes de prueba de materiales requeridos, PMI, dureza, NDE o inspección de terceros.
- Documentación de pruebas de presión, pruebas de fugas y pruebas funcionales.
- Plano GA aprobado, hoja de datos, placa de identificación/marcado y paquete de documentación final.
Verificación típica previa al envío
| Artículo de inspección | Qué puede detectar | Lo que no prueba |
|---|---|---|
| Revisión de documentos materiales | Evidencia de trazabilidad y grado especificado | Resistencia a la corrosión a largo plazo en un servicio indefinido. |
| Inspección dimensional | Interfaz y conformidad con el dibujo aprobado. | Estabilidad dinámica bajo el flujo real del sistema. |
| Prueba de presión de la carcasa | Fuga límite de presión en condiciones de prueba | Cierre de asientos o emisiones fugitivas a largo plazo |
| Prueba de fuga del asiento | Rendimiento de sellado del cierre en condiciones de prueba especificadas | Desgaste futuro, corrosión o contaminación del proceso. |
| Prueba de carrera funcional | Desplazamiento, funcionamiento del actuador, interruptores y función del paquete básico | Todas las cargas operativas y fallas de servicios públicos en la planta. |
| Calibración del posicionador | Configuración de retroalimentación y respuesta de comando a viaje | Dimensionamiento correcto de la válvula de control para cada caso de proceso |
15. ¿Reparar, reconfigurar o reemplazar?
No todas las válvulas defectuosas necesitan ser reemplazadas y no todas las válvulas deben repararse. La decisión debe considerar la integridad del límite de presión, el espesor restante de la pared, la ubicación del daño, la disponibilidad de repuestos aprobados, el estado de los internos, los límites de reparación del cuerpo y el asiento, la trazabilidad del material, el costo de recurrencia y si el diseño de la válvula existente es adecuado para el servicio.
La reparación puede ser razonable cuando
- El límite de presión sigue siendo aceptable.
- El desgaste se limita a componentes reemplazables de molduras, asientos, empaquetaduras, juntas o actuadores.
- El diseño original de la válvula sigue siendo adecuado para el servicio.
- Los procedimientos y piezas de reparación aprobados están disponibles.
- Las pruebas posteriores a la reparación pueden verificar la función requerida.
Se debe considerar el reemplazo o el rediseño cuando
- Hay daños en los límites de presión o pérdida inaceptable de la pared.
- El mismo fallo se ha repetido tras reparaciones anteriores.
- El tipo de válvula, material o internos no son adecuados para el servicio.
- El paquete del actuador no puede cumplir con el trabajo requerido de manera segura.
- No se puede establecer la trazabilidad o el cumplimiento requeridos para servicios críticos.
16. Prevención de fallas de válvulas industriales por aplicación
| Solicitud | Riesgos de falla a priorizar | Enfoque clave de prevención |
|---|---|---|
| Petróleo y gas / hidrocarburos | Fugas externas, exposición al fuego, falla del actuador, erosión, contención de presión | Materiales, requisitos de seguridad contra incendios cuando corresponda, emisiones, acción de falla del actuador, trazabilidad |
| Procesamiento químico | Corrosión, hinchazón del sello, daño del revestimiento, cristalización, fugas fugitivas | Compatibilidad química, concentración, temperatura, límites de revestimiento, embalaje y lavado. |
| Energía y vapor | Distorsión térmica, fugas en la empaquetadura, empuje elevado, erosión, caída de presión severa | Efectos de temperatura, materiales, salida del actuador, diseño de internos y procedimiento operativo. |
| Sistemas de agua | Compruebe el golpe de la válvula, sobretensión, corrosión, ingreso del actuador, desgaste del asiento | Dinámica de flujo, instalación, recubrimiento, cerramiento y verificación de carrera. |
| Lodo/sólidos | Abrasión, bloqueo, daños en el asiento, par elevado | Geometría de la válvula, materiales resistentes al desgaste, lavado, diseño de la cavidad y margen del actuador. |
Fallo de válvula industrial: verificación final de ingeniería
Las fallas de las válvulas industriales son más fáciles de prevenir cuando se tratan como problemas del sistema en lugar de defectos aislados de los componentes. Un asiento puede tener fugas debido al desgaste, pero el desgaste puede haber sido creado por el tipo de válvula incorrecto, velocidad excesiva, partículas abrasivas, distorsión térmica o recorrido incompleto del actuador. Un actuador puede dispararse porque tiene un tamaño insuficiente, pero también puede dispararse porque el torque de la válvula aumentó después de la corrosión, los depósitos o el daño del asiento.
Por lo tanto, la estrategia de confiabilidad más efectiva conecta cinco disciplinas: selección correcta de válvulas, datos de servicio completos, fabricación y pruebas verificadas, instalación correcta y mantenimiento basado en condiciones. Cuando esos controles se documentan desde la solicitud de cotización hasta la operación, la planta tiene una base mucho más sólida para distinguir el desgaste normal de las fallas evitables.
¿Necesita ayuda para revisar una falla de válvula o una solicitud de cotización para una válvula nueva?
Send Vcore Valve the valve type, size, pressure class, medium, operating pressure and temperature, failure symptom, photos, actuator information and available inspection records. We can help review the likely valve-selection and specification issues before a replacement or new order is finalized.
Preguntas frecuentes
What are the most common industrial valve failure modes?
Common failure modes include internal seat leakage, external leakage from packing or body joints, cavitation or erosion damage, corrosion, mechanical sticking or excessive torque, actuator or control failure, check valve chatter or slam, and thermal distortion. The most important task is to identify the actual mechanism rather than classify every problem simply as a leaking or stuck valve.
How can I tell whether a valve problem comes from the valve or the actuator?
Compare the valve’s required torque or thrust with the actuator output and check actual mechanical travel. A valve-side problem may create rising resistance, binding or incomplete movement even when the actuator receives the correct command. An actuator-side problem may involve utility pressure, power supply, positioner, switches, controls or mounting. Diagnostic data across the full stroke are more useful than a single open or closed check.
Does passing API 598 mean the valve will not fail in service?
No. API 598 is an inspection and testing standard used for applicable valves and project requirements. Pressure and closure tests can identify important manufacturing or assembly problems at defined test conditions, but they do not reproduce every future corrosion, erosion, thermal, dynamic or maintenance condition in the plant.
What is the difference between seat leakage and fugitive emissions?
Seat leakage is flow through the closed valve from one side of the process to the other. Fugitive emissions are external leakage, typically around the stem or shaft sealing system and specified body joints. They are different leakage paths and may be evaluated under different standards and acceptance requirements.
How often should critical industrial valves be inspected?
There is no universal interval for every valve. Inspection frequency should reflect valve criticality, service severity, cycling, media, temperature, corrosion or erosion rate, prior failure history and the site’s maintenance or risk-based inspection program. Trending changes in leakage, torque, travel, vibration and process response can help determine when a valve needs attention before complete failure.
What information should I send a supplier after a valve has failed?
Provide the valve datasheet or nameplate details, size, pressure class, materials, medium, concentration if relevant, operating and design pressure and temperature, normal valve position, cycle frequency, actuator details, failure symptom, photos before cleaning, damaged-part photos, maintenance history and any pressure-test or inspection records. This information makes it much easier to distinguish a product defect from service, installation, actuator or application problems.