簡単な概要:工業用バルブの故障は、通常、バルブのパッケージと実際の使用条件との間の不一致、設置前に検出されなかった欠陥、または十分に早期に特定されなかった劣化の結果として起こります。 一般的な故障モードには、内部シートの漏れ、外部ステムまたはボディジョイントの漏れ、キャビテーションとエロージョン、腐食、機械的固着またはコンポーネントの損傷、アクチュエータまたは制御の損失、チェックバルブの不安定性、および熱歪みまたは結合が含まれます。
確実に予防するには、定期的なメンテナンス以上のメンテナンスが必要です。バルブタイプ、圧力温度定格、材質、シートおよびパッキンシステム、流量方式、アクチュエータ出力、取り付け方向、工場テスト、トレーサビリティおよび検査範囲を購入前に確認する必要があります。使用開始後は、漏れ、動作トルク、移動時間、騒音、振動、および位置フィードバックの変化を、個別の症状ではなく診断証拠として扱う必要があります。
工業用バルブは、工場での圧力テストに合格しても、使用条件、バルブ設計、アクチュエータ パッケージ、または動作体制が正しく定義されていない場合、設置後に早期に故障する可能性があります。逆に、設計が適切で、動作範囲が安定し、機能限界に達する前に劣化が検出されれば、古いバルブでも何年も信頼性を維持できます。
このガイドでは、工業用バルブの主な故障モードをエンジニアリングおよびメンテナンスの観点から説明します。オペレータが目にするもの、バルブ内部で何が起こっているのか、根本原因を調査する方法、同じ故障の繰り返しを防ぐために仕様、購入、設置、予防保守中に何を変更する必要があるかに焦点を当てています。
攻撃的な媒体、ライニングされたバルブ、溶剤、酸、アルカリ、結晶化流体または腐食性スラリーを扱う化学プラントについては、Vcore の製品も参照してください。 化学パイプラインでよくあるバルブの故障。この記事では、化学的適合性とライニング特有の問題について詳しく説明していますが、このページではより広範な産業上の故障の枠組みについて説明しています。
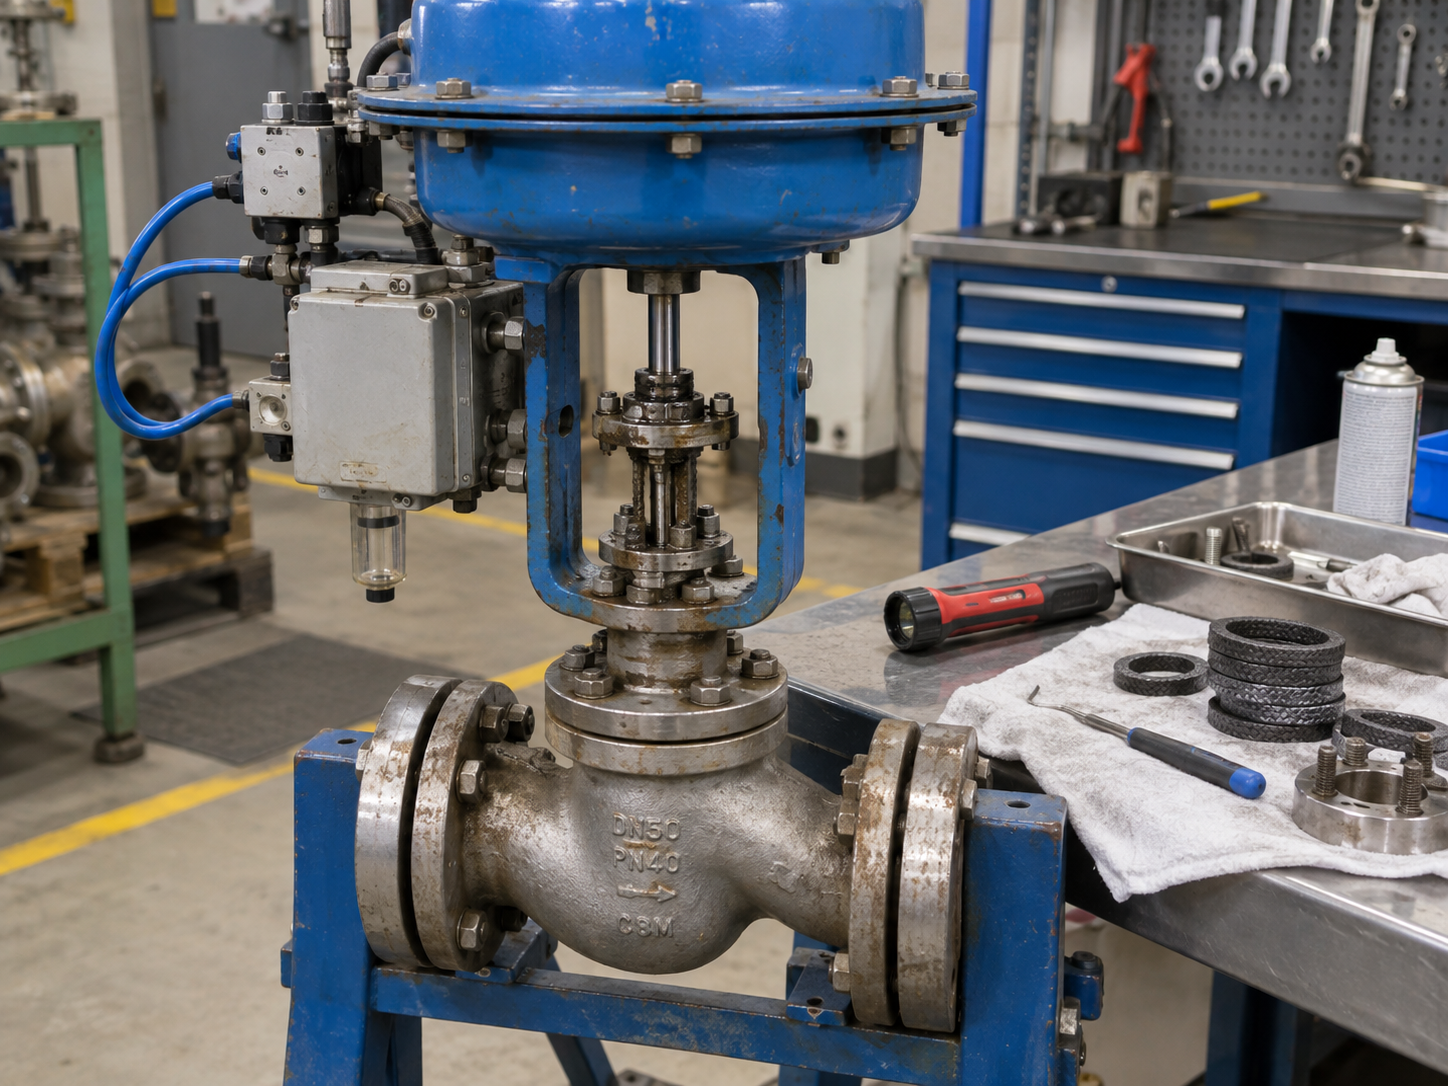
故障の原因がバルブの設計、サービス状態、設置、アクチュエータ、制御システム、またはメンテナンス履歴のいずれにあるのかをチームが理解するまで、故障したバルブを交換しないでください。
ステップ01義務を定義する
分離、スロットル、ノンリターンまたは緊急機能、および障害の結果を特定します。
ステップ02マッチデザイン
実際のサービスに合わせて、バルブのタイプ、材質、トリム、シーリング システム、および定格を選択します。
ステップ03パッケージの検証
寸法、アクチュエータのサイジング、テスト、検査記録、材料のトレーサビリティを確認します。
ステップ04正しくインストールしてください
アライメント、流れの方向、サポート、清浄度、ボルト締め、試運転を制御します。
ステップ05トレンド条件
漏れ、トルク、移動、振動、検査履歴を利用して劣化を早期に発見します。
1. 工業用バルブの故障とは何ですか?
バルブは、プロセスまたは安全設計で必要な機能を実行できなくなったときに故障します。それは必ずしも本体に亀裂が入ったり、バルブが完全に機能しなくなったりすることを意味するわけではありません。動くがプロセスを安定させることができない制御バルブ、ガタガタして逆流を引き起こす逆止弁、または過度のシート漏れを引き起こす隔離バルブは、バルブが物理的に取り付けられたままであっても、すでに機能的に故障している可能性があります。
| 失敗のカテゴリ | 典型的な症状 | 考えられるメカニズム | 最初のエンジニアリングチェック |
|---|---|---|---|
| 内部漏れ | 閉鎖後も流れは続く | シートの摩耗、汚染、侵食、変形、不完全な移動 | 遮断要件、閉鎖移動量、およびシートの状態を確認する |
| 外部漏れ | ステム、ボンネット、ボディジョイントまたは接続部からの漏れ | パッキンの劣化、ガスケットの破損、ステムの損傷、組立またはボルト締めの問題 | 締め付けまたは分解する前に、正確な漏れ経路を特定します。 |
| 流れによる損傷 | 騒音、振動、トリムの急速な摩耗、容量の損失 | キャビテーション、フラッシング、エロージョン、高速または固体 | 圧力プロファイル、流れのケース、および材料の損傷パターンを確認する |
| 腐食/材質の攻撃 | 孔食、壁の損失、粗い表面、外部浸透 | 材料の不適合性、コーティングの損傷、電気的または環境的攻撃 | 媒体の化学的性質、温度、実際の材料を再確認する |
| 機械的故障 | 高トルク、固着、不完全な移動、部品の破損 | デポジット、カジリ、芯ずれ、ステムまたはシャフトの損傷、過大な負荷 | プロセス抵抗をアクチュエーターまたはギアボックスの問題から切り離す |
| 作動・制御不良 | バルブが指令された位置まで動かない | トルクまたは推力の不足、ユーティリティの損失、ポジショナ、スイッチまたは制御の故障 | 最悪の実用条件でのバルブ要求とアクチュエータ出力を検証する |
| 逆止弁の不安定性 | ビビリ、バタン、衝撃音、逆流 | 低速、脈動、間違った方向、不適切な閉鎖ダイナミクス | シートの状態だけではなく、流れの状況と設置を確認してください |
| 熱/周期歪み | 固着、高操作力、温度変化後の漏れ | 膨張差、熱サイクル、閉じ込められた圧力、シートまたはゲートの歪み | 冷間および高温の動作条件と閉鎖順序を比較する |
2. シート内部漏れ: 閉じたバルブが隔離されない場合
プロセス流体が閉じたバルブを通過すると、閉鎖要素とシートが必要な遮断を達成できないため、内部漏れが発生します。この問題はボール、バタフライ、ゲート、グローブ、プラグ、チェック バルブで発生する可能性がありますが、故障のメカニズムはバルブの構造とサービスに大きく依存します。
バルブ内部の漏れの一般的な原因
- 研磨粒子によりシール面に傷がついたり、切断されたり、侵食されたりします。
- 腐食やキャビテーションにより、シートや閉鎖部材の形状が変化します。
- ソフトシートは、承認された使用範囲外で膨張、硬化、クリープ、押し出し、または弾力性を失います。
- アクチュエータの設定、トラベルストップ、ステムの動き、または機械的干渉により、バルブは真の閉位置に到達することはありません。
- 熱歪みにより、金属シートと閉鎖要素の間の接触が変化します。
- ゲートまたは遮断バルブは、着座領域全体の速度を集中させる位置で繰り返し絞り込まれます。
- フラッシング、製造、メンテナンス後にシートに異物が残る。
内部漏れの診断方法
まず、観察された漏れが指定された許容要件を超えているかどうかを確認します。すべてのバルブが気泡のない遮断を提供する必要があるとは考えないでください。必要なシート漏れは、バルブのタイプ、シート構造、製品規格、該当する場合は制御バルブの漏れクラス、およびプロジェクトの仕様によって異なります。
次に、バルブを分解する前に、全閉位置とアクチュエータの出力を確認します。バルブが正しい機械的位置に達しているにもかかわらず漏れが発生する場合は、シール面に方向性の傷、粒子、浸食、腐食、圧痕、シートの動き、または局所的な変形がないかどうかを検査してください。多くの場合、漏れ率だけよりも損傷パターンの方が有益です。
選択コントロール
- バルブのタイプを遮断または絞りデューティに合わせてください。
- 必要な遮断または漏れの基準を指定します。
- 温度、化学的性質、固体に応じてシートとトリムの素材を選択します。
- 閉位置での圧力差を確認してください。
保守管理
- シャットオフが完全に失われるのを待つのではなく、トレンドの漏洩を防ぎます。
- 異常な破片が発生した後は、シートとクロージャーの表面を検査してください。
- オーバーホールまたはアクセサリの交換後にアクチュエータが停止することを確認します。
- 設計限界を確認せずにシートを研磨したり、研磨したり、機械加工したりしないでください。
3. 外部漏れ:パッキン、ステム、ガスケット、圧力境界継手
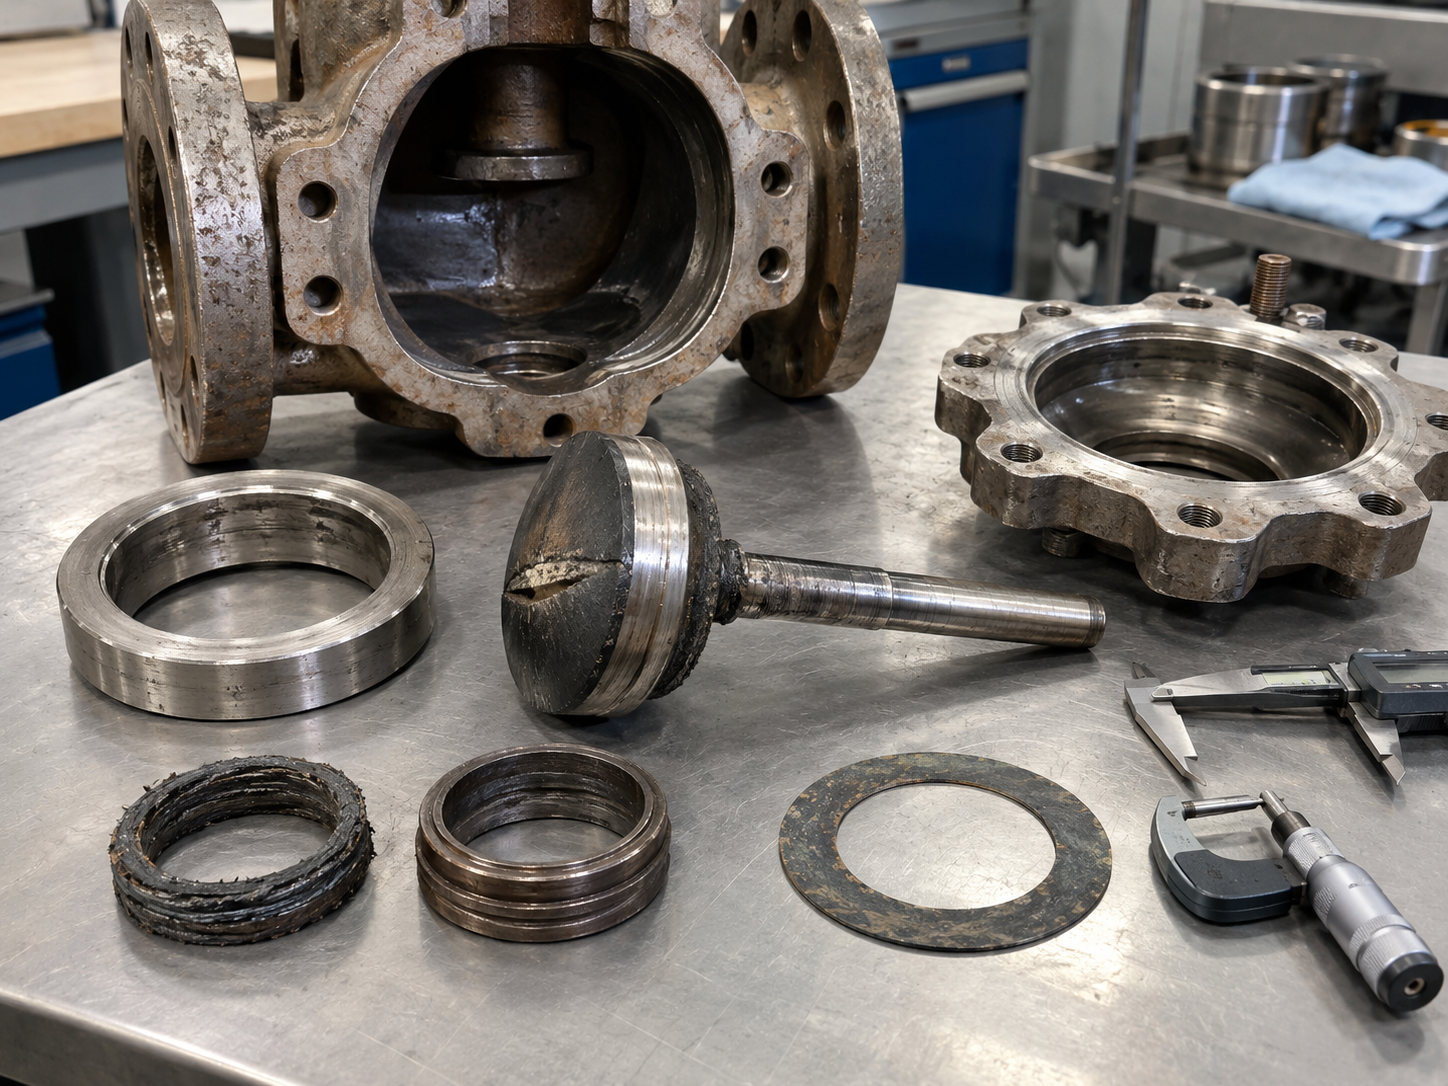
外部漏れは、プロセス媒体が圧力境界から周囲環境に漏れ出すため、シート漏れとは根本的に異なります。修正措置を講じる前に、正確な漏れ経路を特定する必要があります。目に見えるすべての留め具を締めることは信頼できるトラブルシューティング方法ではなく、パッキン、ガスケット、グランド、またはボルトを損傷する可能性があります。
典型的な外部リーク経路
- ステムまたはシャフトパッキン
- ボンネットまたはカバーのガスケット
- マルチピースバルブのボディジョイント
- ネジ付きドレン、ベント、または注入接続
- フランジ付きプロセス接続
- 溶接圧力境界領域
- 圧力境界欠陥が発生した場合のボディの鋳造、鍛造、または組み立てられたセクション
ステムパッキンの漏れは、不適切なパッキン材料、不適切な圧縮、ステムの傷、腐食、過剰なサイクル、温度変化、グランドの位置合わせ不良、または要求される排出性能に適していないパッキンシステムによって引き起こされる可能性があります。揮発性または危険なサービスの場合、プロジェクトは逃散排出認定または製造受け入れ要件を指定する場合があります。 Vコアの バルブ漏洩ガス試験ガイド ステムエミッション、シート漏れ、シェル漏れの違いを説明し、ISO 15848、API 624、および API 641 を該当する文脈で説明します。
4. キャビテーション、フラッシング、エロージョン、摩耗
ボディの材質が流体と化学的に適合する場合でも、高速および大幅な減圧によりバルブ トリムが破壊される可能性があります。キャビテーション、フラッシング、固体浸食はまったく同じ修正処置に反応しないため、最初のステップは損傷メカニズムを区別することです。
キャビテーション
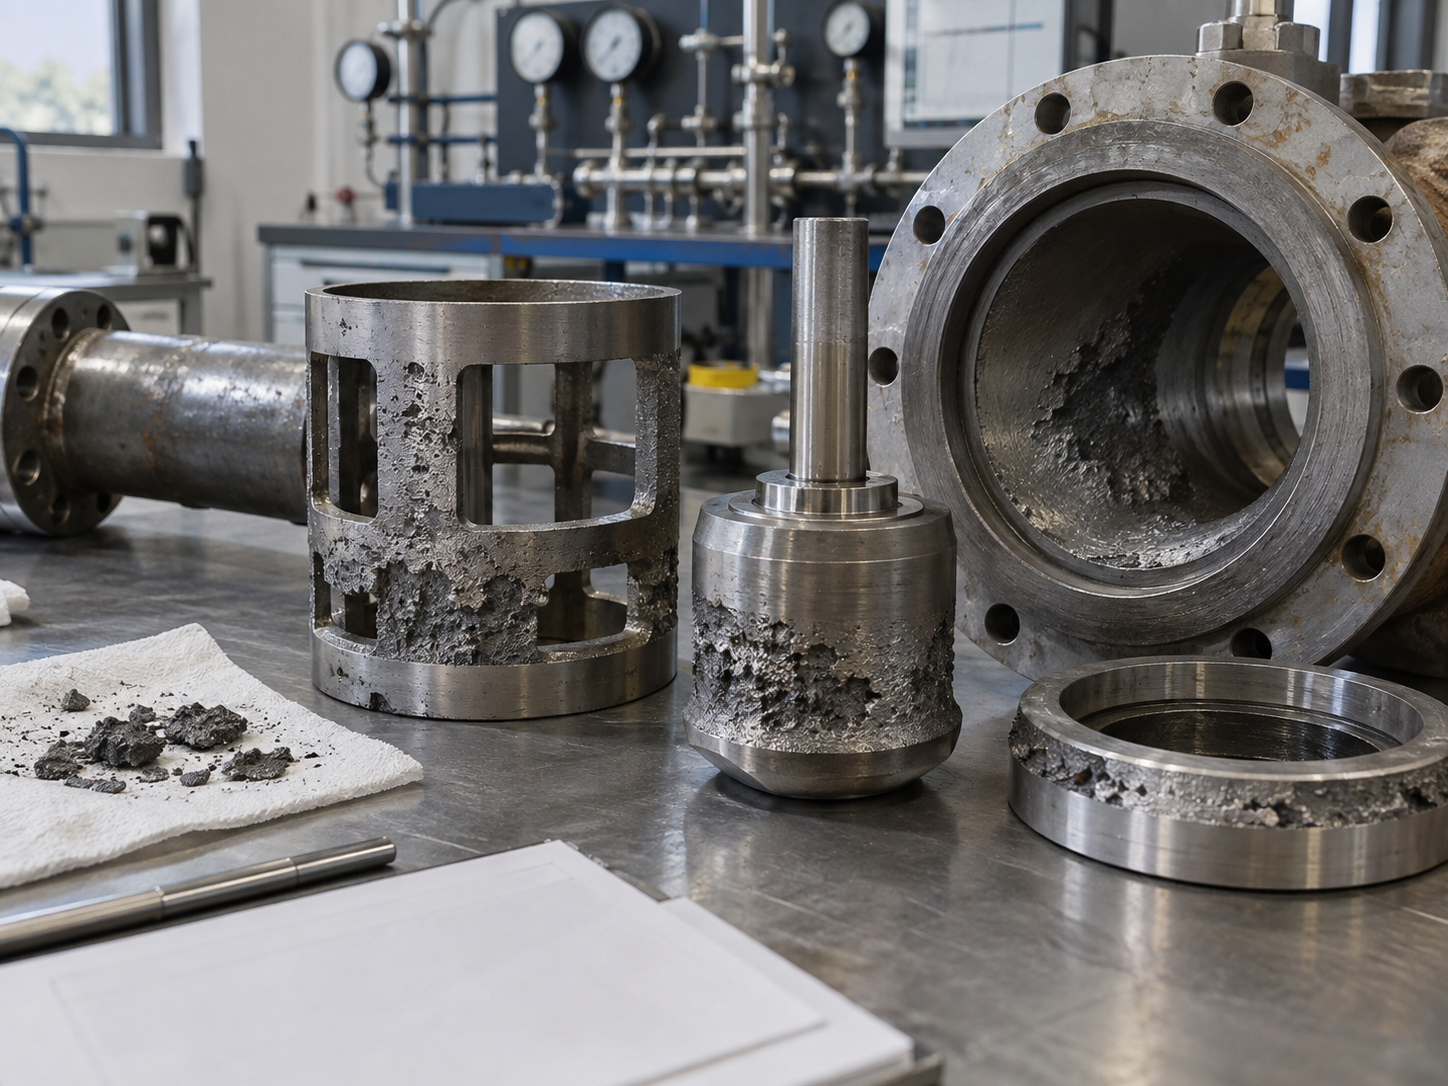
液体サービスでは、局所的な圧力が液体の蒸気圧を下回り、その後圧力が回復するにつれて蒸気の泡が崩壊すると、キャビテーションが発生することがあります。崩壊により、トリムおよびその近くの表面に局所的な強い衝撃が生じる可能性があります。典型的な証拠には、圧力回復領域付近の孔食、粗面、振動、および特有の高周波ノイズが含まれます。
したがって、制御バルブのサイジングは、必要な Cv または Kv を超えて検討する必要があります。圧力プロファイル、バルブのスタイル、圧力回復動作、およびすべての動作ケースが重要です。過酷な使用には、段階的な圧力低下、キャビテーション防止トリム、システム圧力分布の変更、または別のバルブ構成が必要になる場合があります。より広範な選択シーケンスについては、 コントロールバルブセレクションガイド.
点滅
フラッシングはキャビテーションとは異なり、圧力が回復しても液体の一部が完全に凝縮せず、制限後に蒸気のままになるためです。アンチキャビテーショントリムは、下流圧力が蒸気圧未満に留まるプロセス条件を単純に排除することはできません。材料の選択、出口速度、耐浸食性、下流側の形状が特に重要になります。
固体の浸食と摩耗
スラリー、触媒粒子、鉱物固体、および汚れたサービスにより、シート、ボール、ディスク、ケージ、ライナー、および本体の流路が摩耗する可能性があります。損傷は流れの方向に沿って発生することが多く、速度が増加するか方向が変わる場所に集中する可能性があります。公称サイズと圧力クラスのみから選択された標準バルブは、たとえ工場でのすべての圧力テストに合格したとしても、研磨使用では寿命が非常に短くなる可能性があります。
5. 腐食と材料の不適合性
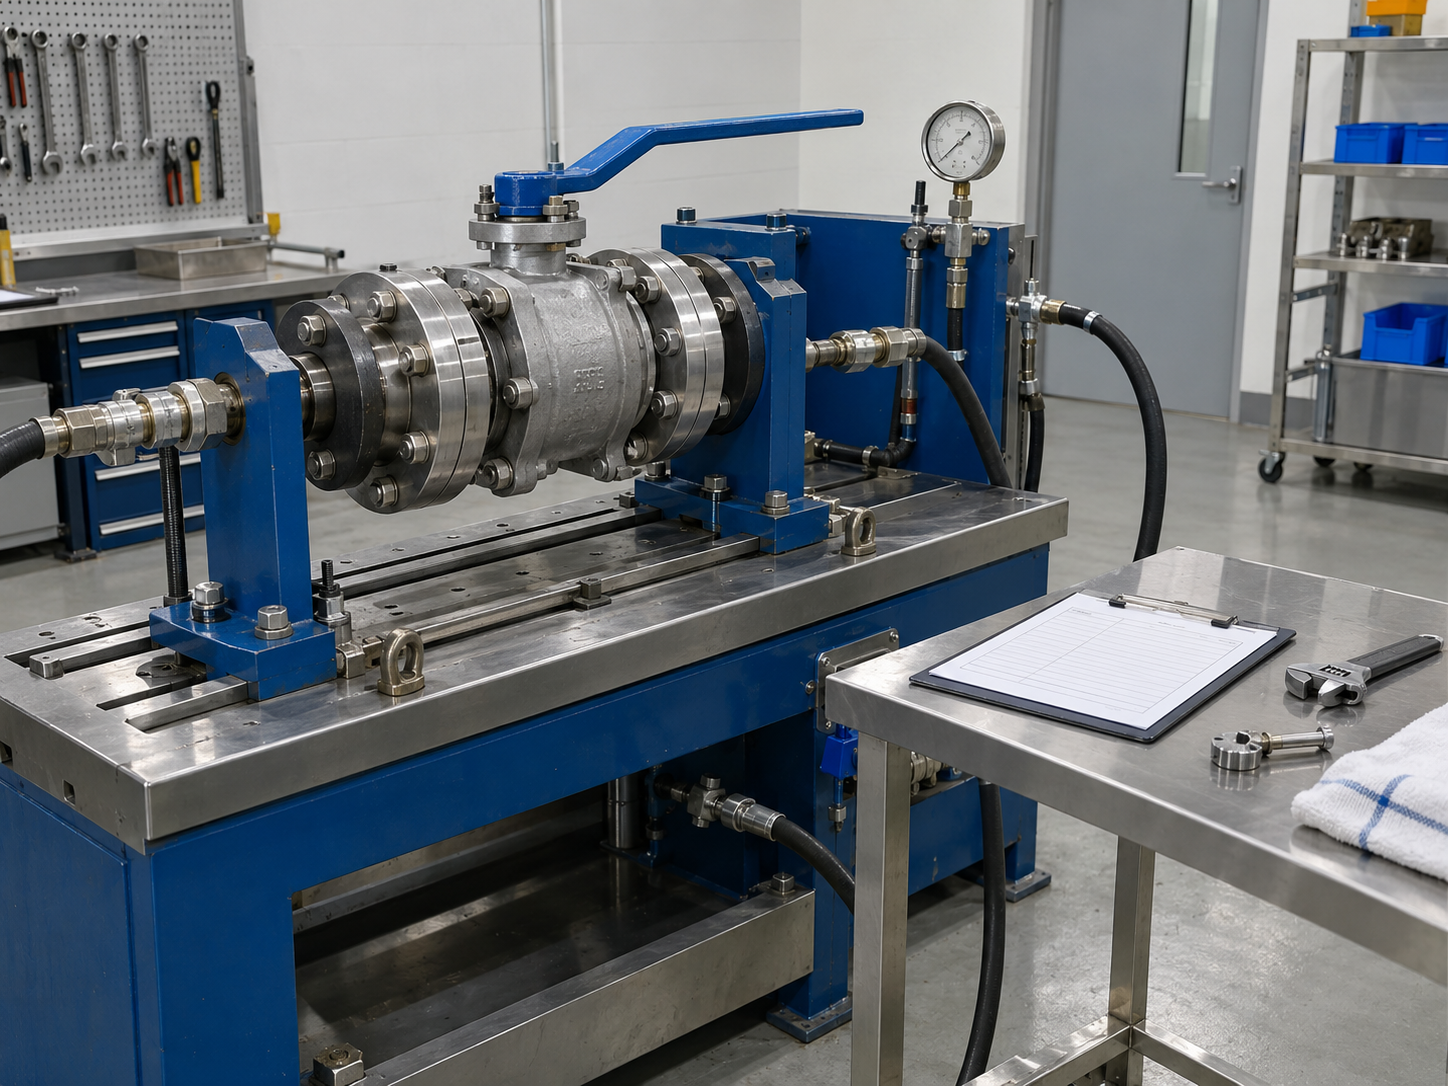
腐食破壊は、圧力境界、トリム、ステム、ボルト締め、シート領域、または外面に影響を与える可能性があります。クリーン ユーティリティ サービスに適した材料でも、塩化物含有量、化学物質の濃度、pH、溶存ガス、温度、または洗浄用化学薬品が変化すると、不適切になる場合があります。
この破損は、均一な壁の薄化、局所的な孔食、隙間の攻撃、電気腐食、コーティングの破壊、または亀裂のメカニズムとして現れる可能性があり、専門家の冶金学的評価が必要です。簡単な目視検査では、さまざまな腐食メカニズムが類似しているように見える可能性があるため、修正措置は「ステンレス鋼にアップグレードする」という一般的な指示ではなく、実際の媒体と損傷メカニズムに基づいて行う必要があります。
購入前の材質確認
- サービスに必要な正確なボディ、ボンネット、トリム、ステム、シート、パッキン、ガスケット、およびボルト締めの材料を指定します。
- 材料試験レポートと熱トレーサビリティが必要かどうかを定義します。
- 該当する場合、NACE / ISO 15156、硬度、PMI、またはその他のプロジェクト固有の要件を特定します。
- 化学薬品の使用、摩耗、温度、真空、および取り扱い条件に対してコーティングまたはライニングを確認してください。
- 1 つのステンレス鋼グレードまたは 1 つのエラストマーが普遍的に耐食性があるとは考えないでください。
用途が特に化学パイプラインである場合、ライニングの破損、結晶化、シールの膨張、および激しい化学的適合性は、独自の評価に値します。これらの問題については、以下で詳しく説明します。 化学パイプラインでよくあるバルブの故障.
6. 機械的固着、過剰なトルク、およびコンポーネントの損傷
操作が困難になったバルブは、有用な診断情報を送信します。トルクまたは推力の上昇は、シートの摩擦、堆積物、腐食、温度の影響、パッキンの圧縮、ガイドの損傷、ステムの位置ずれ、かじり、ギアボックスの劣化、プロセス差圧、または流路内の異物によって発生する可能性があります。
正しい応答は、バルブの機械的要求をアクチュエータの利用可能な出力から分離することです。バルブとステムの制限を確認せずにアクチュエータのサイズを大きくすると、過負荷がステム、シャフト、キー、カップリング、ギアボックス、またはクロージャ要素に伝達される際に、破損したバルブが移動を強制される可能性があります。
| 観察された症状 | 考えられるバルブ側の原因 | 考えられるアクチュエーター/ドライブの原因 | 便利なチェック |
|---|---|---|---|
| 長いアイドル期間後の高い離脱トルク | シートの付着、堆積物、腐食、パッキンの摩擦 | ギアボックスの剛性またはアクチュエーターの出力が弱い | 測定された要求をトルクおよびアクチュエータの履歴データと比較する |
| ストローク途中からトルクが上昇 | 異物、クロージャーの歪み、ガイドの損傷、加工時の力 | 機械的なミスアライメントまたはカップリングの問題 | 開始/終了トルクだけではなく、移動プロファイルを検査します |
| バルブが移動範囲の一部にしか到達しない | 機械的な停止、詰まり、熱歪み | リミットスイッチ、トルクスイッチ、ポジショナまたはユーティリティ制限 | 指令位置、指示位置、および実際の機械位置を比較する |
| ステムまたはシャフトの繰り返しの損傷 | 過大な着座荷重、位置ずれ、部品の強度不足 | アクチュエータのサイズが大きすぎるか、トルク/推力の設定が正しくありません | ステム・シャフトの許容荷重とアクチュエータの設定を見直す |
7. アクチュエーター、ポジショナー、制御システムの故障
自動バルブは機械的には正常であっても、アクチュエータ、アクセサリ、または制御システムが自動バルブを必要な位置に移動できないため、プロセス機能が正常に機能しない場合があります。空圧、電気、油圧システムにはさまざまな故障経路がありますが、すべてを 1 つの組み立てられたバルブ パッケージの一部として評価する必要があります。
一般的な原因
- 空気供給圧力がアクチュエータのサイジングに使用される値を下回っている
- 配管の制限、空気の汚染、ソレノイドの故障またはフィルタレギュレータの問題
- 電力損失、不正な電圧、モーターまたは制御の故障、水の浸入、またはデューティサイクルの不一致
- 油圧の圧力損失、漏れ、アキュムレータまたはコントロールマニホールドの問題
- ポジショナ校正ドリフト、フィードバックリンケージエラー、または誤った故障動作
- 堆積物、腐食、またはシートの交換後にバルブのトルクまたは推力を超えないアクチュエータの出力
- 不適切な取り付けブラケット、カップリングの位置合わせ、またはトラベルストップの調整
新しい機器の場合、アクチュエータの選択には、バルブ メーカーが検証したトルクまたは推力データと、最も好ましくない実用条件を使用する必要があります。を参照してください。 バルブアクチュエータセレクションガイド 空圧、電気、油圧のパッケージを選択します。
制御バルブを調整する場合、ポジショナのセットアップは、別個のアクセサリ作業として扱うのではなく、機能テストの一部として検証する必要があります。 Vコアの コントロールバルブポジショナー校正ガイド ゼロ、スパン、トラベル、フィードバック、およびフェイルアクションの検証をカバーします。
8. チェックバルブのチャタリング、スラム、逆流による損傷
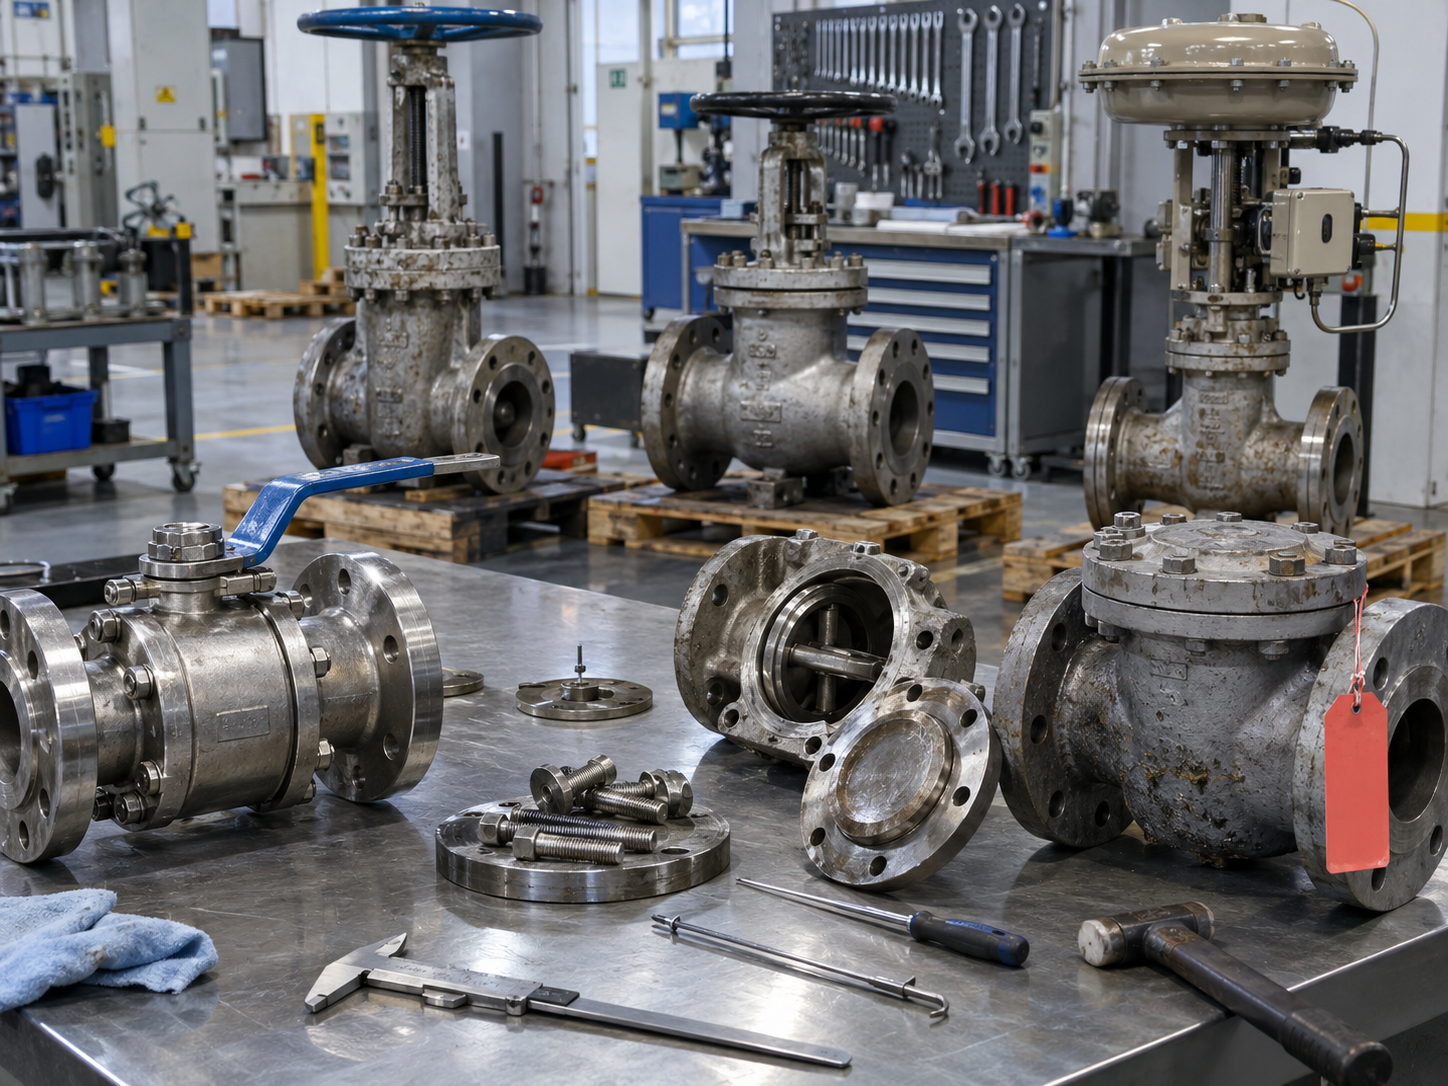
逆止弁の故障は、流れのダイナミクスに大きく依存します。逆止弁は、圧力テストの結果が完璧であっても、実際の流量でディスクまたはプレートが安定した動作位置に到達できない場合、取り付け方向が不適切な場合、またはポンプのトリップによって急激な逆速度が発生した場合には、性能が低下する可能性があります。
典型的な警告サイン
- 繰り返しの衝撃音やノック音
- 低流量運転時のディスクまたはプレートのチャタリング
- 繰り返しの衝撃によりシートの摩耗が集中
- 破損したスプリング、ヒンジ、またはストップコンポーネント
- 逆流、ポンプ逆回転、停止後のサージ
- 逆止弁下流側の異常振動
是正措置には、バルブのタイプ、スプリングまたはクロージャのダイナミクス、設置位置、流速、ポンプの動作範囲、配管レイアウト、またはサージ解析が含まれる場合があります。システムを見直しずに破損したシートを同じ設計に交換すると、別の故障が発生する可能性があります。を参照してください。 チェックバルブの取り付けガイド 流れの方向、水平および垂直の設置、ポンプの吐出レイアウト、およびよくある間違いについて説明します。
9. 熱歪み、結合、温度サイクル
温度変化により、寸法、クリアランス、パッキンの摩擦、シート接触、機械的負荷が変化します。高温の蒸気、炭化水素、および熱流体システムでは、バルブは冷えているときは正常に動作しますが、本体、ゲート、ステム、およびシートの領域が異なる温度に達すると、動きにくくなったり、漏れたりしにくくなります。
ゲート バルブは、膨張差または閉状態によって過剰な押し込み力が発生すると、熱拘束を受ける可能性があります。ただし、解決策は単に 1 つのボンネット タイプを指定するだけではありません。レビューには、ゲートとシートの形状、温度勾配、バルブを閉じる順序、差圧、均等化またはバイパス要件(該当する場合)、アクチュエータの推力、ステム負荷、およびメーカーが承認した操作手順を含める必要があります。
熱サイクルを繰り返すと、ボルト接合部が緩み、パッキング動作が変化し、温度限界近くで動作するソフトシートやシールへの損傷が加速する可能性があります。したがって、作業場の周囲条件のみを中心に書かれたメンテナンス手順では、現場での故障を引き起こした条件を見逃してしまう可能性があります。
10. 工業用バルブの故障がシャットダウンに至る前の警告サイン
多くの失敗は徐々に進行します。したがって、最も有用な検査プログラムは、一般的なカレンダー間隔だけに依存するのではなく、バルブの通常の状態からの変化を追跡します。
操作
- より高いトルクまたは推力
- 移動時間が長くなる
- こだわりやためらい
- 予想外の手作業
プロセスの動作
- 原因不明の下流圧力
- シャットオフの喪失
- フローがコマンドと一致しません
- プロセス振動
状態
- パッキンの浸出
- 騒音やビビリ
- 振動
- 腐食またはコーティングの損傷
- 診断データが利用可能な場合は、アクチュエータのトルク、モーター電流、推力、または空気圧のトレンドを表示します。
- 指令されたバルブ位置を実際の移動量およびプロセス応答と比較します。
- 履歴を残さずに繰り返し締め付けるのではなく、パッキン調整を記録します。
- 新たな振動、キャビテーションのような異音、または逆止弁の影響を直ちに調査してください。
- ポンプのトリップ、汚染、温度の異常などの異常なプロセスイベントが発生した後にバルブを検査します。
- リスクとサービスの重大度を使用して、検査の範囲と頻度を決定します。
11. 実践的な根本原因調査ワークフロー
故障したバルブは証拠として扱われるべきです。動作履歴や故障パターンを文書化する前に損傷部品を廃棄すると、プラントは再発防止に必要な情報を失う可能性があります。
- 失敗した関数を定義します。 内部漏れ、外部漏れ、ストローク不能、制御不安定、逆流、過大操作力、圧力境界損傷などの問題はありませんでしたか?
- 動作状況をキャプチャします。 上流および下流の圧力、温度、媒体、濃度、固形分、流量、バルブ位置、サイクル履歴、および故障直前のイベントを記録します。
- 指定されたバルブを確認してください。 銘板、データシート、承認された図面、材料記録、アクチュエータのサイジング、およびプロジェクト要件を設置された機器と比較します。
- 掃除の前に点検してください。 堆積物、摩耗方向、腐食生成物、シートマーク、破面からそのメカニズムが明らかになる場合があります。掃除する前に写真を撮って記録しておきます。
- 一次被害と二次被害を分けてください。 コンポーネントの破損は、発生原因ではなく、チャタリング、過負荷、または腐食の結果である可能性があります。
- 整備履歴と比較してください。 トルクの上昇、繰り返しのパッキン調整、再発する漏れ、アクチュエーターのトリップ、または以前の修理を探します。
- 部分だけでなく原因を変えてみましょう。 最終的なアクションには、バルブのタイプ、トリム、材料、アクチュエータ、操作手順、配管配置、濾過、フラッシング、または検査頻度が含まれる場合があります。
12. 4 つの異なる段階でバルブの故障を防止
| ライフサイクルステージ | 適用するコントロール | 失敗リスクの軽減 |
|---|---|---|
| 選択とデザイン | サービス、バルブ機能、材料、圧力温度定格、流量状況、遮断、アクチュエーター、および故障アクションを定義します。 | 誤使用、腐食、キャビテーション、動作不安定、アクチュエータ出力不足 |
| 調達とFAT | データシートと GA を承認し、材料、寸法、圧力テスト、漏れテスト、機能テストを検証します。 | 間違った構成、隠れた製造上の欠陥、不完全なアクチュエータのセットアップ、文書のギャップ |
| 設置と試運転 | 流れの方向、向き、位置合わせ、清浄度、サポート、フランジのボルト締め、アクチュエータのセットアップ、ストロークを確認してください。 | バインディング、外部漏れ、びびり、位置ずれ、移動不足 |
| 運用・保守 | 漏れ、トルク、移動量、騒音、状態の傾向。リスクとサービスの重大度に応じて検査します。 | 検出されない摩耗、パッキンの漏れ、アクチュエータの劣化、繰り返し故障 |
選択と設計
予防プロセスは、バルブのカタログではなくサービス データから始まります。バルブの動作に影響を与える通常、最小、最大の動作ケースを指定します。定義された故障の後にバルブが隔離、絞り、調節、逆流防止、または安全位置への移動を期待されているかどうかを特定します。
工場での検証
工場検査では将来の使用条件をすべて再現することはできませんが、供給されたバルブが承認された構成と一致していること、および主要な圧力境界、閉鎖機能、および操作機能が指定された合格基準を満たしていることを検証できます。 Vコアの バルブ圧力テストガイド シェル、シート、バックシートのテストと、これらのテストでさまざまな機能が検証される理由について説明します。
13. バルブの故障防止をサポートする規格
バルブが使用中に故障しないことを保証する単一の基準はありません。規格では特定の設計、構造、検査、またはテストの要件が定義されていますが、購入者とエンジニアはバルブを実際の用途やプロジェクトの仕様に適合させる必要があります。
| 参考資料 | 障害防止との関係 | 重要な制限事項 |
|---|---|---|
| ASME B16.34 | 範囲内のバルブの圧力温度、材料、構造、検査、テスト、およびマーキング要件を提供します。 | すべてのプロセス条件に対して正しいバルブ タイプやトリムが選択されるわけではありません。 |
| API 598 | 該当または指定されている場合、バルブの検査および圧力テストの要件を提供します。 | 工場の圧力テストは、将来の熱的、動的、腐食的または浸食的な使用条件をすべてシミュレートするものではありません。 |
| ISO15848 | 該当する工業用バルブおよびステム/本体接合部の漏れ経路の一時的排出試験に対応します。 | これは、シートの漏れやシェルの圧力テストに代わるものではありません。 |
| バルブ固有の製品規格 | API、ASME、ISO、EN、またはその他の製品規格により、特定のバルブ ファミリの要件が定義される場合があります。 | 正しい規格は、バルブのタイプ、業界、設計、プロジェクトの仕様によって異なります。 |
| プロジェクトのデータシート/仕様 | 実際のサービス、材料、検査書類、逸脱、特別な要件を定義します。 | 技術的に完成している必要があります。単に多くの標準を列挙するだけでは、設計上の決定の欠落は解決されません。 |
14. 故障防止のための工業用バルブ RFQ チェックリスト
バルブの信頼性が重要な場合、RFQ はサプライヤーが実際の義務を評価するのに十分な情報を提供する必要があります。次のリストは実際的な出発点です。プロジェクトの要件により項目が追加または削除される場合があります。
- バルブのタイプと必要な機能: 分離、スロットル、制御、逆止めまたは緊急動作。
- 呼び径、圧力クラス/PN、およびエンド接続。
- 設計、寸法、テスト、プロジェクトの標準。
- 動作圧力と設計圧力と温度。
- プロセス媒体、濃度、固体、腐食または研磨特性。
- ボディ、トリム、ステム、シート、パッキン、ガスケット、ボルト締めの要件。
- 必要なシート漏れまたは遮断性能。
- 制御バルブまたはシビアサービスバルブの流量と圧力損失のケース。
- 関連する場合、設置方向と流れの方向。
- 手動、ギア、空気圧、電気または油圧操作。
- アクチュエータのトルク/推力ベース、フェイルアクション、制御信号、ユーティリティ。
- 防火、一時的排出、NACE / ISO 15156、または該当する場合はその他の特別なサービス要件。
- 必要な材料試験レポート、PMI、硬度、NDE、または第三者検査。
- 圧力テスト、漏れテスト、機能テストの文書化。
- 承認された GA 図面、データシート、銘板 / マーキング、および最終文書パッケージ。
一般的な出荷前検証
| 検査項目 | 検出できるもの | 証明できないこと |
|---|---|---|
| 重要書類のレビュー | 指定グレードとトレーサビリティの証拠 | 未定義の使用における長期耐食性 |
| 寸法検査 | インターフェイスと承認された図面の適合性 | 実際のシステムの流れにおける動的安定性 |
| シェル圧力試験 | 試験条件における圧力境界漏れ | シートの遮断または長期にわたる漏洩排出 |
| シート漏れ試験 | 指定された試験条件での密閉シール性能 | 将来の摩耗、腐食、またはプロセス汚染 |
| 機能的脳卒中検査 | トラベル、アクチュエータ操作、スイッチ等の基本パッケージ機能 | プラント内のすべての動作負荷とユーティリティ障害 |
| ポジショナーの校正 | コマンドから移動までの応答とフィードバックの設定 | あらゆるプロセスケースに合わせた正しい制御バルブのサイズ設定 |
15. 修理、再構成、または交換しますか?
故障したすべてのバルブを交換する必要があるわけではありませんし、すべてのバルブを修理する必要があるわけでもありません。決定には、圧力境界の完全性、残りの壁の厚さ、損傷の場所、承認されたスペアパーツの入手可能性、トリム状態、本体とシートの修理限界、材料のトレーサビリティ、再発のコスト、および既存のバルブ設計がサービスに適しているかどうかを考慮する必要があります。
修理が合理的な場合があるのは次のような場合です
- 圧力境界は引き続き許容可能です。
- 摩耗は、交換可能なトリム、シート、パッキン、ガスケット、またはアクチュエーターのコンポーネントに限定されます。
- 元のバルブ設計は引き続きサービスに適しています。
- 承認された修理手順と部品が入手可能です。
- 修理後のテストにより、必要な機能を確認できます。
交換または再設計を検討する必要があるのは次のような場合です。
- 圧力境界の損傷または許容できない壁の損失が存在します。
- 前回の修理後も同じ故障が繰り返されました。
- バルブのタイプ、材質、トリムがサービスに適していません。
- アクチュエータパッケージは必要な義務を安全に満たすことができません。
- 重要なサービスに必要なトレーサビリティやコンプライアンスを確立できません。
16. 用途別工業用バルブの故障防止
| アプリケーション | 優先すべき障害リスク | 予防の主な焦点 |
|---|---|---|
| 石油・ガス / 炭化水素 | 外部漏れ、火災への曝露、アクチュエータの故障、浸食、圧力封じ込め | 材料、該当する場合の防火要件、排出物、アクチュエータの故障動作、トレーサビリティ |
| 化学処理 | 腐食、シール膨張、ライニング損傷、結晶化、漏洩 | 化学物質の適合性、濃度、温度、ライニングの制限、パッキングおよびフラッシング |
| 電力と蒸気 | 熱歪み、パッキン漏れ、高推力、エロージョン、激しい圧力降下 | 温度の影響、材質、アクチュエータ出力、トリム設計および操作手順 |
| 給水システム | 逆止弁のスラム、サージ、腐食、アクチュエータの侵入、シートの摩耗 | 流れ力学、設置、コーティング、エンクロージャ、ストロークの検証 |
| スラリー・固形物 | 摩耗、詰まり、シート損傷、高トルク | バルブ形状、耐摩耗性材料、フラッシング、キャビティ設計、アクチュエータマージン |
工業用バルブの故障: 最終エンジニアリングチェック
工業用バルブの故障は、個別のコンポーネントの欠陥ではなくシステムの問題として扱うと、防ぐのが容易になります。シートは摩耗によって漏れる可能性がありますが、その摩耗は、間違ったバルブタイプ、過剰な速度、研磨粒子、熱歪み、または不完全なアクチュエータの移動によって生じた可能性があります。アクチュエータは、サイズが小さいためにトリップする可能性がありますが、腐食、堆積物、またはシートの損傷後にバルブのトルクが増加したためにトリップすることもあります。
したがって、最も効果的な信頼性戦略は、正しいバルブの選択、完全なサービスデータ、検証された製造とテスト、正しい設置、および状態ベースのメンテナンスという 5 つの分野を結び付けるものです。これらの制御が RFQ から運用まで文書化されると、プラントは通常の摩耗と回避可能な故障を区別するためのより強力な根拠を得ることができます。
バルブの故障または新しいバルブの RFQ の確認にサポートが必要ですか?
Send Vcore Valve the valve type, size, pressure class, medium, operating pressure and temperature, failure symptom, photos, actuator information and available inspection records. We can help review the likely valve-selection and specification issues before a replacement or new order is finalized.
よくある質問
What are the most common industrial valve failure modes?
Common failure modes include internal seat leakage, external leakage from packing or body joints, cavitation or erosion damage, corrosion, mechanical sticking or excessive torque, actuator or control failure, check valve chatter or slam, and thermal distortion. The most important task is to identify the actual mechanism rather than classify every problem simply as a leaking or stuck valve.
How can I tell whether a valve problem comes from the valve or the actuator?
Compare the valve’s required torque or thrust with the actuator output and check actual mechanical travel. A valve-side problem may create rising resistance, binding or incomplete movement even when the actuator receives the correct command. An actuator-side problem may involve utility pressure, power supply, positioner, switches, controls or mounting. Diagnostic data across the full stroke are more useful than a single open or closed check.
Does passing API 598 mean the valve will not fail in service?
No. API 598 is an inspection and testing standard used for applicable valves and project requirements. Pressure and closure tests can identify important manufacturing or assembly problems at defined test conditions, but they do not reproduce every future corrosion, erosion, thermal, dynamic or maintenance condition in the plant.
What is the difference between seat leakage and fugitive emissions?
Seat leakage is flow through the closed valve from one side of the process to the other. Fugitive emissions are external leakage, typically around the stem or shaft sealing system and specified body joints. They are different leakage paths and may be evaluated under different standards and acceptance requirements.
How often should critical industrial valves be inspected?
There is no universal interval for every valve. Inspection frequency should reflect valve criticality, service severity, cycling, media, temperature, corrosion or erosion rate, prior failure history and the site’s maintenance or risk-based inspection program. Trending changes in leakage, torque, travel, vibration and process response can help determine when a valve needs attention before complete failure.
What information should I send a supplier after a valve has failed?
Provide the valve datasheet or nameplate details, size, pressure class, materials, medium, concentration if relevant, operating and design pressure and temperature, normal valve position, cycle frequency, actuator details, failure symptom, photos before cleaning, damaged-part photos, maintenance history and any pressure-test or inspection records. This information makes it much easier to distinguish a product defect from service, installation, actuator or application problems.