ملخص سريع:عادة ما يكون فشل الصمام الصناعي هو النتيجة النهائية لعدم التطابق بين مجموعة الصمام وحالة الخدمة الحقيقية، أو عيب لم يتم اكتشافه قبل التثبيت، أو تدهور لم يتم تحديده في وقت مبكر بما فيه الكفاية. تشمل أوضاع الفشل الشائعة تسرب المقعد الداخلي، أو تسرب الجذع الخارجي أو مفصل الجسم، أو التجويف والتآكل، أو التآكل، أو الالتصاق الميكانيكي أو تلف المكونات، أو فقدان المشغل أو التحكم، أو عدم استقرار صمام الفحص، والتشوه الحراري أو الربط.
تتطلب الوقاية الموثوقة أكثر من الصيانة المجدولة. يجب التأكد من نوع الصمام، وتصنيف درجة حرارة الضغط، والمواد، ونظام المقعد والتعبئة، ونظام التدفق، وإخراج المحرك، وتوجيه التثبيت، واختبار المصنع، وإمكانية التتبع ونطاق الفحص قبل الشراء. بمجرد دخول الخدمة، يجب التعامل مع التغيرات في التسرب وعزم دوران التشغيل ووقت السفر والضوضاء والاهتزاز وردود الفعل على الموضع كدليل تشخيصي وليس كأعراض معزولة.
قد يجتاز الصمام الصناعي اختبار ضغط المصنع ويظل يفشل قبل الأوان بعد التثبيت إذا لم يتم تحديد شروط الخدمة أو تصميم الصمام أو حزمة المشغل أو نظام التشغيل بشكل صحيح. على العكس من ذلك، يمكن أن يظل الصمام الأقدم موثوقًا به لسنوات عندما يكون التصميم مناسبًا، ويكون غلاف التشغيل مستقرًا ويتم اكتشاف التدهور قبل أن يصل إلى الحد الوظيفي.
يشرح هذا الدليل الأوضاع الرئيسية لفشل الصمامات الصناعية من منظور الهندسة والصيانة. وهو يركز على ما يراه المشغل، وما قد يحدث داخل الصمام، وكيفية التحقق من السبب الجذري، وما يجب تغييره أثناء المواصفات أو الشراء أو التثبيت أو الصيانة الوقائية لمنع تكرار نفس الفشل.
بالنسبة للمصانع الكيميائية التي تتعامل مع الوسائط العدوانية، أو الصمامات المبطنة، أو المذيبات، أو الأحماض، أو القلويات، أو السوائل المتبلورة، أو الملاط المسبب للتآكل، راجع أيضًا Vcore's فشل الصمامات الشائعة في خطوط الأنابيب الكيميائية. تتناول هذه المقالة التوافق الكيميائي والمشاكل الخاصة بالبطانة بمزيد من التفصيل، بينما تغطي هذه الصفحة إطار الفشل الصناعي الأوسع.
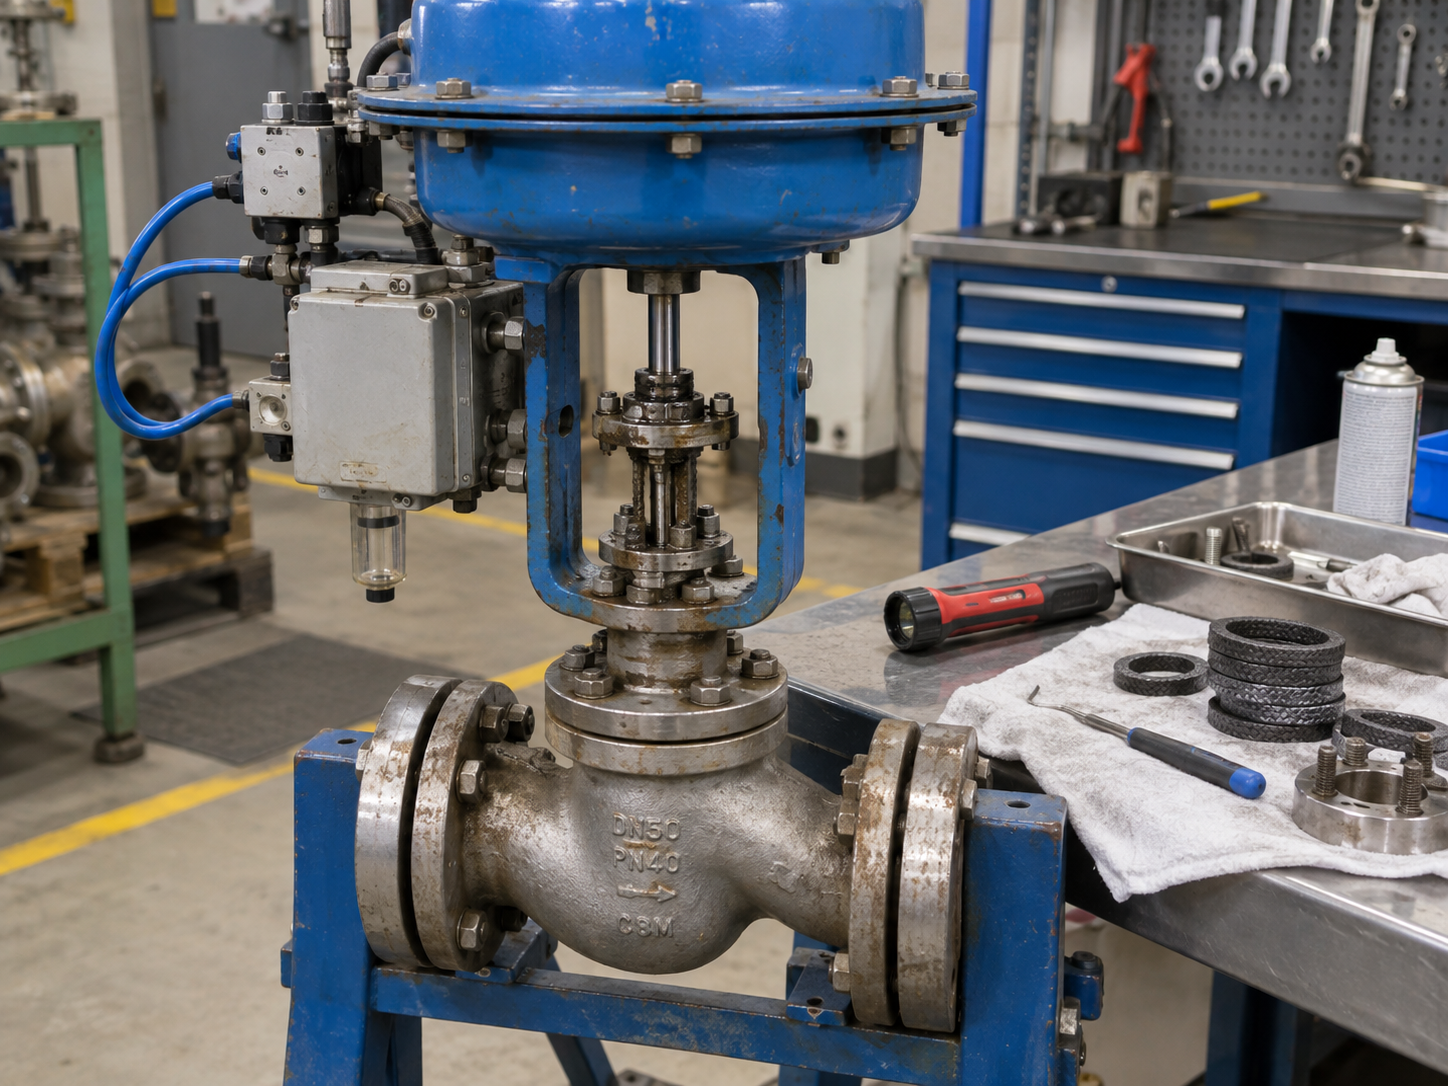
لا تستبدل الصمام الفاشل حتى يفهم الفريق ما إذا كان العطل ناتجًا عن تصميم الصمام أو حالة الخدمة أو التثبيت أو المشغل أو نظام التحكم أو تاريخ الصيانة.
الخطوة 01تعريف الواجب
تحديد وظيفة العزل أو الاختناق أو عدم العودة أو الطوارئ ونتيجة الفشل.
الخطوة 02تصميم المباراة
حدد نوع الصمام والمواد والزخرفة ونظام الختم والتقييم للخدمة الحقيقية.
الخطوة 03التحقق من الحزمة
مراجعة الأبعاد وحجم المشغل والاختبارات وسجلات الفحص وإمكانية تتبع المواد.
الخطوة 04التثبيت بشكل صحيح
محاذاة التحكم، واتجاه التدفق، والدعم، والنظافة، والتثبيت والتشغيل.
الخطوة 05حالة الاتجاه
استخدم سجل التسرب وعزم الدوران والسفر والاهتزاز والفحص لاكتشاف التدهور مبكرًا.
1. ما الذي يعتبر فشلًا في الصمام الصناعي؟
يفشل الصمام عندما لا يتمكن من أداء الوظيفة التي تتطلبها العملية أو تصميم السلامة. هذا لا يعني دائمًا أن الجسم قد تشقق أو أن الصمام غير صالح للعمل تمامًا. إن صمام التحكم الذي يتحرك ولكن لا يمكنه تثبيت العملية، أو صمام عدم الرجوع الذي يهتز ويسمح بالتدفق العكسي الضار، أو صمام العزل الذي يمرر تسربًا مفرطًا في المقعد، قد يكون بالفعل معطلاً وظيفيًا على الرغم من أن الصمام يظل مثبتًا فعليًا.
| فئة الفشل | أعراض نموذجية | آلية محتملة | الفحص الهندسي الأول |
|---|---|---|---|
| تسرب داخلي | يستمر التدفق بعد الإغلاق | تآكل المقعد، التلوث، التآكل، التشوه، السفر غير الكامل | تأكد من متطلبات الإغلاق وسفر الإغلاق وحالة المقعد |
| تسرب خارجي | تسرب في الجذع أو غطاء المحرك أو مفصل الجسم أو الوصلة | تدهور التعبئة، أو فشل الحشية، أو تلف الجذع، أو مشكلة التجميع أو التثبيت | تحديد مسار التسرب الدقيق قبل الشد أو التفكيك |
| الأضرار الناجمة عن التدفق | الضوضاء والاهتزاز والتآكل السريع وفقدان القدرة | التجويف، الوميض، التآكل، السرعة العالية أو المواد الصلبة | قم بمراجعة ملف تعريف الضغط وحالات التدفق ونمط تلف المواد |
| التآكل / الهجوم المادي | التنقر، فقدان الجدار، الأسطح الخشنة، التسرب الخارجي | عدم توافق المواد، تلف الطلاء، هجوم كلفاني أو بيئي | أعد تأكيد كيمياء الوسط ودرجة الحرارة والمواد الفعلية |
| عطل ميكانيكي | عزم دوران مرتفع، التصاق، سفر غير مكتمل، مكون مكسور | الرواسب، والغضب، واختلال المحاذاة، وتلف الجذع أو العمود، والحمل الزائد | مقاومة عملية منفصلة عن مشاكل المحرك أو علبة التروس |
| فشل التشغيل/التحكم | لا يتحرك الصمام إلى الوضع المتحكم فيه | عدم كفاية عزم الدوران أو الدفع، أو فقدان المرافق، أو تحديد الموضع، أو التبديل، أو خطأ في التحكم | تحقق من طلب الصمام وإخراج المشغل في أسوأ حالة فائدة |
| التحقق من عدم استقرار الصمام | الثرثرة، الضربات العنيفة، تأثير الضوضاء، التدفق العكسي | سرعة منخفضة، نبض، اتجاه خاطئ، ديناميكيات إغلاق غير مناسبة | قم بمراجعة نظام التدفق والتركيب بدلاً من حالة المقعد فقط |
| التشوه الحراري / الدوري | ملزمة، قوة التشغيل العالية، التسرب بعد تغير درجة الحرارة | التمدد التفاضلي، التدوير الحراري، الضغط المحصور، المقاعد أو البوابة المشوهة | قارن ظروف التشغيل الباردة والساخنة وتسلسل الإغلاق |
2. تسرب المقعد الداخلي: عندما لا يتم عزل الصمام المغلق
يحدث التسرب الداخلي عندما يمر سائل المعالجة عبر الصمام المغلق لأن عنصر الإغلاق والمقعد لا يستطيعان تحقيق الإغلاق المطلوب. يمكن أن تتطور المشكلة في الصمامات الكروية، أو الفراشة، أو البوابة، أو الكرة الأرضية، أو التوصيل والفحص، ولكن آلية الفشل تعتمد بشكل كبير على بناء الصمام وخدمته.
الأسباب الشائعة لتسرب الصمام الداخلي
- تعمل الجسيمات الكاشطة على خدش أو قطع أو تآكل أسطح الختم.
- يؤدي التآكل أو التجويف إلى تغيير هندسة المقعد أو عضو الإغلاق.
- تنتفخ المقاعد الناعمة أو تتصلب أو تزحف أو تنتفخ أو تفقد مرونتها خارج نطاق الخدمة المعتمد.
- لا يصل الصمام مطلقًا إلى موضعه المغلق الحقيقي بسبب ضبط المشغل أو توقف السير أو حركة الجذع أو التداخل الميكانيكي.
- يغير التشوه الحراري الاتصال بين المقعد المعدني وعنصر الإغلاق.
- يتم خنق صمامات البوابة أو العزل بشكل متكرر في وضع يركز السرعة عبر منطقة الجلوس.
- تبقى المواد الغريبة على المقعد بعد التنظيف أو التصنيع أو الصيانة.
كيفية تشخيص التسرب الداخلي
ابدأ بتأكيد ما إذا كان التسرب الملحوظ يتجاوز متطلبات القبول المحددة. لا تفترض أن كل صمام يجب أن يوفر إغلاقًا محكمًا للفقاعات. يعتمد تسرب المقعد المطلوب على نوع الصمام، وبنية المقعد، ومعيار المنتج، وفئة تسرب صمام التحكم حيثما ينطبق ذلك، ومواصفات المشروع.
ثم تحقق من حركة الإغلاق الكامل وإخراج المحرك قبل تفكيك الصمام. إذا وصل الصمام إلى الوضع الميكانيكي الصحيح ولكنه لا يزال يتسرب، فافحص أسطح الختم بحثًا عن خدوش اتجاهية أو جسيمات أو تآكل أو تآكل أو مسافة بادئة أو حركة المقعد أو تشوه موضعي. غالبًا ما يكون نمط الضرر أكثر إفادة من معدل التسرب وحده.
ضوابط الاختيار
- قم بمطابقة نوع الصمام مع واجب العزل أو الاختناق.
- حدد معيار الإغلاق أو التسرب المطلوب.
- اختر المقعد والمواد المزخرفة لدرجة الحرارة والكيمياء والمواد الصلبة.
- مراجعة فرق الضغط في الوضع المغلق.
ضوابط الصيانة
- تسرب الاتجاه بدلاً من انتظار الخسارة الكاملة للإغلاق.
- افحص أسطح المقعد والإغلاق بعد أحداث الحطام غير الطبيعية.
- تحقق من توقف المشغل بعد الإصلاح الشامل أو تغيير الملحقات.
- لا تقم بحضن أو طحن أو تشغيل المقاعد دون التحقق من حدود التصميم.
3. التسرب الخارجي: التعبئة، الجذع، الحشيات، وصلات الضغط الحدودية
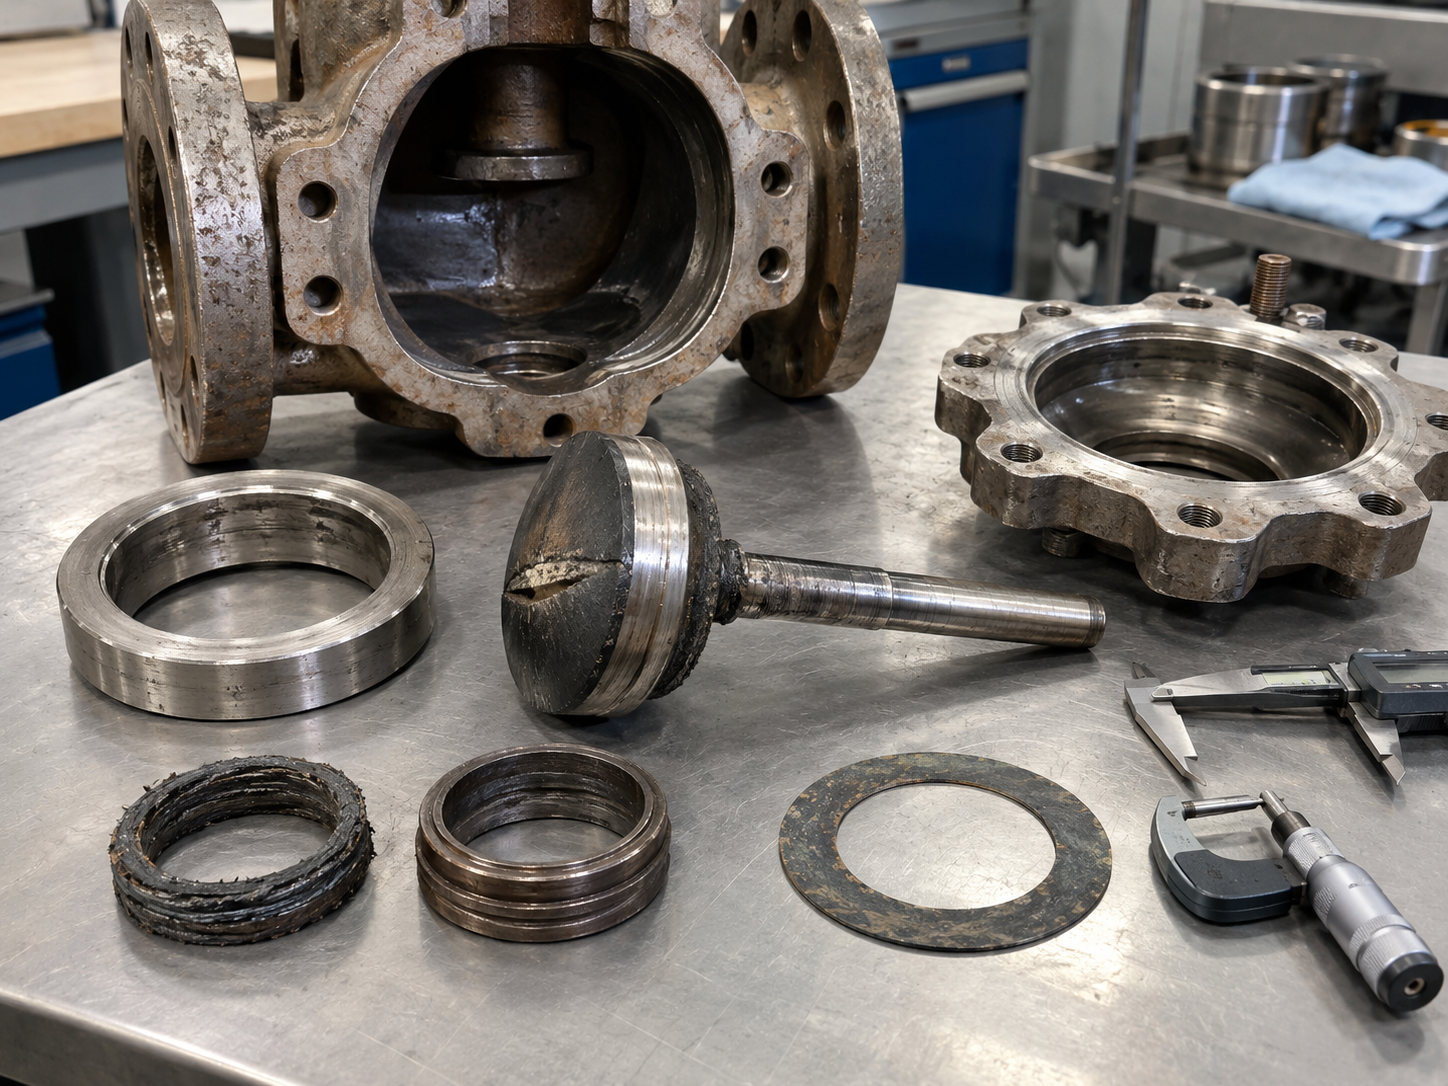
يختلف التسرب الخارجي بشكل أساسي عن تسرب المقعد لأن وسائط المعالجة تهرب من حدود الضغط إلى البيئة المحيطة. يجب تحديد مسار التسرب الدقيق قبل اتخاذ الإجراء التصحيحي. لا يعد ربط كل أداة تثبيت مرئية طريقة موثوقة لاستكشاف الأخطاء وإصلاحها ويمكن أن يؤدي إلى إتلاف مواد التغليف أو الحشيات أو الغدد أو المسامير.
مسارات التسرب الخارجية النموذجية
- التعبئة الجذعية أو رمح
- غطاء محرك السيارة أو طوقا الغطاء
- مفصل الجسم على الصمامات متعددة القطع
- وصلات التصريف أو التنفيس أو الحقن الملولبة
- اتصال عملية ذات حواف
- منطقة حدود الضغط الملحومة
- صب الجسم أو الحدادة أو القسم المصنع في حالة ظهور عيب في حدود الضغط
يمكن أن يحدث تسرب التعبئة الجذعية بسبب مواد التعبئة غير المناسبة، أو الضغط غير الصحيح، أو اهتزاز الجذع، أو التآكل، أو التدوير المفرط، أو تغير درجة الحرارة، أو سوء محاذاة الغدة أو نظام التعبئة غير المناسب لأداء الانبعاثات المطلوب. بالنسبة للخدمة المتطايرة أو الخطرة، قد تحدد المشاريع مؤهلات الانبعاثات الهاربة أو متطلبات قبول الإنتاج. فكور دليل اختبار الانبعاثات الهاربة للصمام يشرح الفرق بين انبعاثات الجذع وتسرب المقعد وتسرب القشرة ويناقش ISO 15848 وAPI 624 وAPI 641 في سياقاتها القابلة للتطبيق.
4. التجويف والوميض والتآكل والتآكل
يمكن للسرعة العالية وتقليل الضغط الشديد أن يدمرا حواف الصمام حتى عندما تكون مادة الجسم متوافقة كيميائيًا مع السائل. الخطوة الأولى هي تمييز آلية الضرر لأن التجويف والوميض وتآكل المواد الصلبة لا تستجيب لنفس الإجراء التصحيحي تمامًا.
التجويف
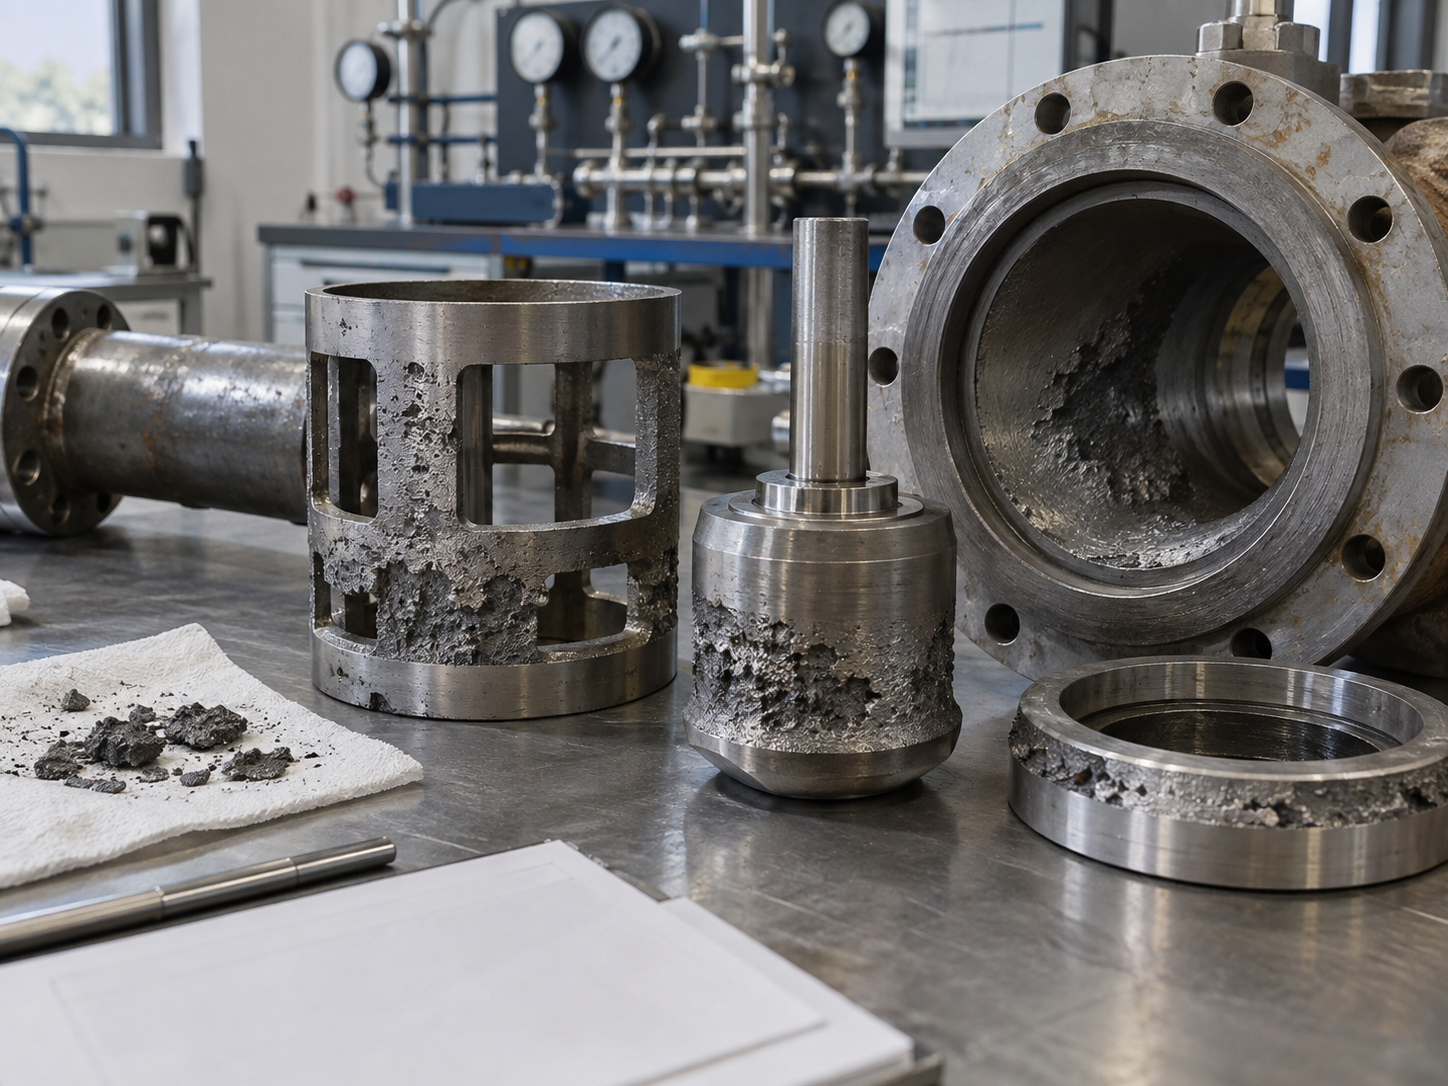
في الخدمة السائلة، يمكن أن يحدث التجويف عندما ينخفض الضغط المحلي إلى ما دون ضغط البخار السائل وتنهار فقاعات البخار لاحقًا مع استعادة الضغط. يمكن أن يؤدي الانهيار إلى إحداث تأثير موضعي مكثف على الأسطح المزخرفة والمجاورة. تشمل الأدلة النموذجية الحفر والأسطح الخشنة والاهتزاز والضوضاء المميزة عالية التردد حول منطقة استعادة الضغط.
ولذلك يجب أن يراجع حجم صمام التحكم أكثر من Cv أو Kv المطلوب. إن شكل الضغط ونمط الصمام وسلوك استعادة الضغط وجميع حالات التشغيل مهمة. قد تتطلب الخدمة الشديدة خفضًا تدريجيًا للضغط، أو تقليمًا مضادًا للتجويف، أو تغيير توزيع ضغط النظام، أو تكوين صمام آخر. للحصول على تسلسل الاختيار الأوسع، راجع دليل اختيار صمام التحكم.
وامض
ويختلف الوميض عن التجويف لأن بعض السائل يظل بخارًا بعد التقييد بدلاً من أن يتكثف تمامًا مع استعادة الضغط. لا يمكن للقطع المضاد للتجويف أن يزيل ببساطة حالة العملية التي يظل فيها ضغط المصب أقل من ضغط البخار. أصبح اختيار المواد وسرعة المخرج ومقاومة التآكل والهندسة النهائية ذا أهمية خاصة.
تآكل المواد الصلبة والتآكل
يمكن أن تؤدي الملاط وجزيئات المحفزات والمواد الصلبة المعدنية والخدمات القذرة إلى ارتداء المقاعد والكرات والأقراص والأقفاص والبطانات ومسارات تدفق الجسم. يتبع الضرر غالبًا اتجاه التدفق وقد يتركز حيث تزداد السرعة أو يتغير اتجاهها. يمكن للصمام القياسي الذي يتم اختياره فقط من الحجم الاسمي وفئة الضغط أن يكون له عمر قصير جدًا في الخدمة الكاشطة حتى عندما يجتاز كل اختبار ضغط في المصنع.
5. التآكل وعدم توافق المواد
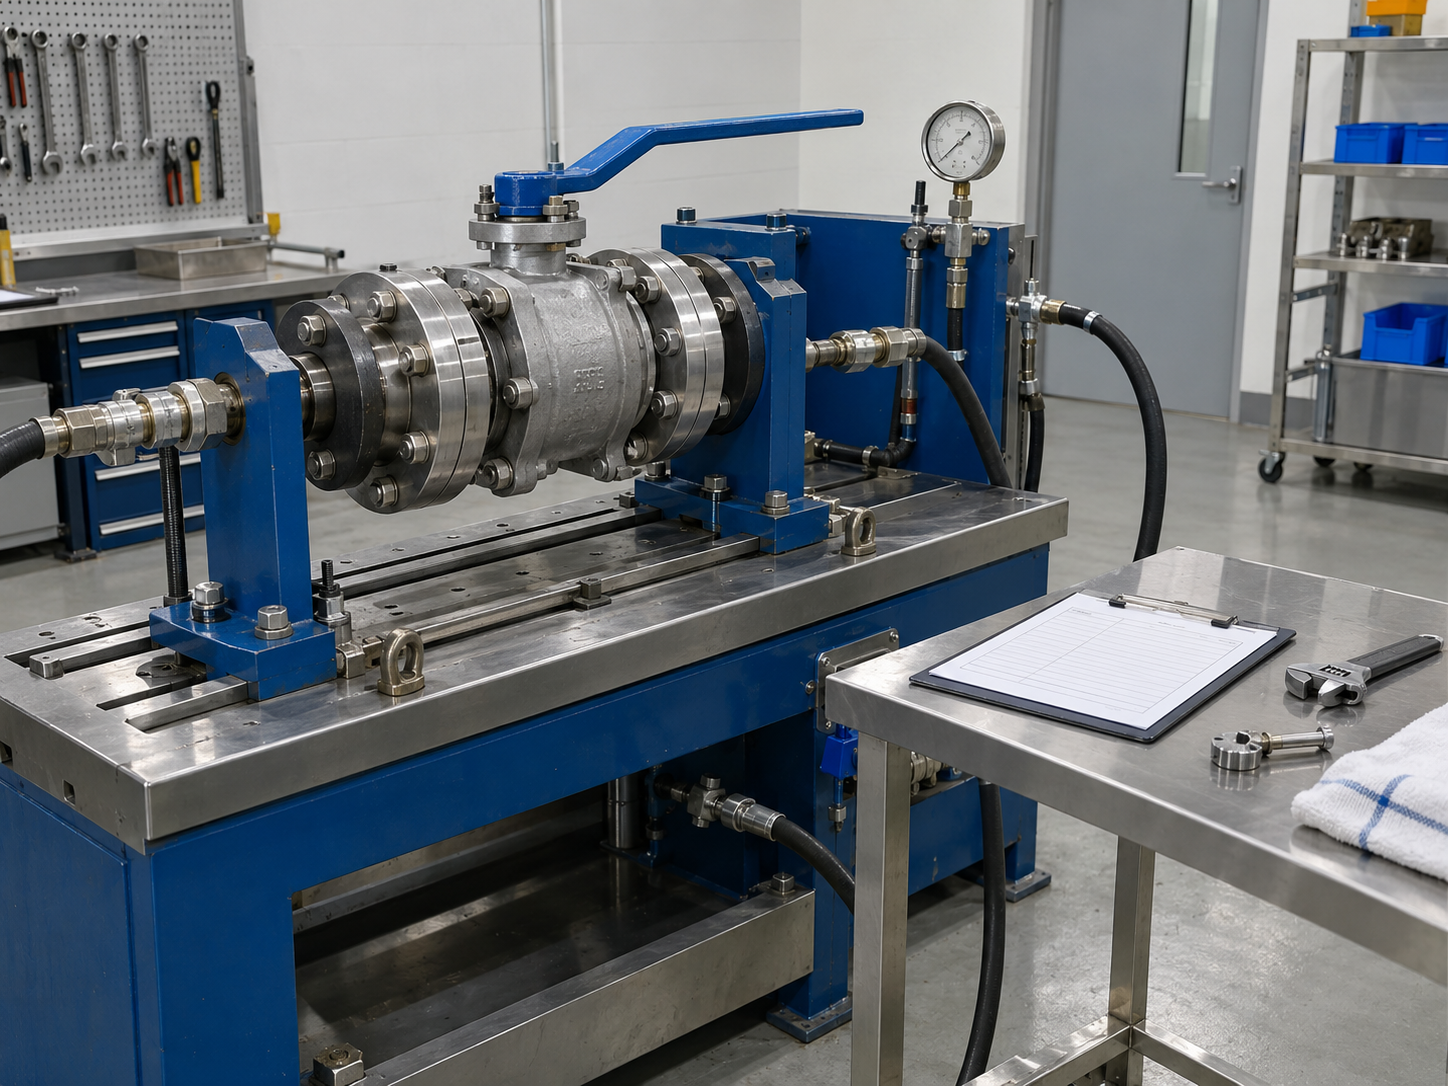
يمكن أن يؤثر فشل التآكل على حدود الضغط أو القطع أو الجذع أو البراغي أو منطقة المقعد أو الأسطح الخارجية. قد تكون المادة المناسبة لخدمة المرافق النظيفة غير مناسبة عندما يتغير محتوى الكلوريد أو التركيز الكيميائي أو الرقم الهيدروجيني أو الغازات الذائبة أو درجة الحرارة أو مواد التنظيف الكيميائية.
قد يظهر الفشل على شكل ترقق موحد في الجدار، أو تأليب موضعي، أو هجوم شقوق، أو تآكل كلفاني، أو انهيار الطلاء أو آليات التكسير التي تتطلب تقييمًا معدنيًا متخصصًا. نظرًا لأن آليات التآكل المختلفة يمكن أن تبدو متشابهة أثناء الفحص البصري السريع، فيجب أن يعتمد الإجراء التصحيحي على الوسيط الحقيقي وآلية الضرر بدلاً من التعليمات العامة "للترقية إلى الفولاذ المقاوم للصدأ".
التحقق من المواد قبل الشراء
- حدد بدقة الجسم وغطاء المحرك والزخرفة والساق والمقعد والتعبئة والحشية ومواد التثبيت التي تتطلبها الخدمة.
- تحديد ما إذا كانت تقارير اختبار المواد وإمكانية تتبع الحرارة مطلوبة.
- حدد NACE / ISO 15156 أو الصلابة أو PMI أو المتطلبات الأخرى الخاصة بالمشروع عند الاقتضاء.
- مراجعة الطلاءات أو البطانات ضد الخدمة الكيميائية والتآكل ودرجة الحرارة والفراغ وظروف المناولة.
- لا تفترض أن درجة واحدة من الفولاذ المقاوم للصدأ أو مادة مطاطية واحدة مقاومة للتآكل عالميًا.
عندما يكون التطبيق على وجه التحديد عبارة عن خط أنابيب كيميائي، فإن فشل البطانة، والتبلور، وتورم الختم، والتوافق الكيميائي العدواني يستحق التقييم الخاص به. وتتم تغطية هذه القضايا بمزيد من التعمق في فشل الصمامات الشائعة في خطوط الأنابيب الكيميائية.
6. الالتصاق الميكانيكي وعزم الدوران الزائد وتلف المكونات
يقوم الصمام الذي يصعب تشغيله بإرسال معلومات تشخيصية مفيدة. يمكن أن يأتي ارتفاع عزم الدوران أو الدفع من احتكاك المقعد، أو الرواسب، أو التآكل، أو تأثيرات درجة الحرارة، أو ضغط التعبئة، أو الأدلة التالفة، أو اختلال الجذع، أو الغليان، أو تدهور علبة التروس، أو الضغط التفاضلي للعملية، أو وجود جسم غريب في مسار التدفق.
تتمثل الاستجابة الصحيحة في فصل الطلب الميكانيكي للصمام عن الخرج المتاح للمشغل. قد تؤدي زيادة حجم المشغل دون التحقق من حدود الصمام والساق إلى إجبار الصمام التالف على التحرك أثناء نقل الحمل الزائد إلى الجذع أو العمود أو المفتاح أو أداة التوصيل أو علبة التروس أو عنصر الإغلاق.
| الأعراض الملحوظة | السبب المحتمل من جانب الصمام | المحرك/السبب المحتمل للمحرك | فحص مفيد |
|---|---|---|---|
| عزم دوران انفصالي مرتفع بعد فترة خمول طويلة | التصاق المقعد، الترسبات، التآكل، احتكاك التعبئة | صلابة علبة التروس أو ضعف خرج المحرك | قارن الطلب المُقاس مع بيانات عزم الدوران والمشغل التاريخية |
| يرتفع عزم الدوران خلال منتصف الشوط | جسم غريب، إغلاق مشوه، تلف التوجيه، قوة المعالجة | اختلال ميكانيكي أو مشكلة اقتران | افحص ملف تعريف السفر بدلاً من فحص عزم الدوران عند البداية/النهاية فقط |
| يصل الصمام إلى جزء فقط من السفر | توقف ميكانيكي، ازدحام، تشويه حراري | مفتاح الحد، مفتاح عزم الدوران، محدد الموضع أو تحديد المنفعة | قارن الوضع الميكانيكي الموجه والمشار إليه والفعلي |
| تلف الجذع أو العمود بشكل متكرر | حمل زائد للمقاعد، وعدم المحاذاة، وقوة المكونات غير المناسبة | حجم المحرك كبير جدًا أو إعداد عزم الدوران/الدفع غير الصحيح | قم بمراجعة تحميل الجذع/العمود المسموح به وإعدادات المحرك |
7. فشل المحرك وجهاز تحديد الموضع ونظام التحكم
يمكن أن يكون الصمام الآلي سليمًا ميكانيكيًا ولا يزال يفشل في وظيفته العملية لأن المشغل أو الملحقات أو نظام التحكم لا يمكنه نقله إلى الموضع المطلوب. تتميز الأنظمة الهوائية والكهربائية والهيدروليكية بمسارات فشل مختلفة، ولكن يجب تقييمها جميعًا كجزء من حزمة صمامات واحدة مجمعة.
الأسباب الشائعة
- ضغط إمداد الهواء أقل من القيمة المستخدمة لتحجيم المشغل
- أنابيب مقيدة، هواء ملوث، مشاكل في الملف اللولبي أو منظم المرشح
- فقدان الطاقة الكهربائية، أو الجهد الكهربي غير الصحيح، أو خطأ في المحرك أو التحكم، أو دخول الماء، أو عدم تطابق دورة العمل
- فقدان الضغط الهيدروليكي أو التسرب أو المركم أو مشكلات التحكم المتعددة
- انحراف معايرة محدد الموضع، أو خطأ في ربط التغذية الراجعة، أو إجراء فاشل غير صحيح
- لم يعد خرج المحرك يتجاوز عزم دوران الصمام أو الدفع بعد الرواسب أو التآكل أو تغيير المقعد
- دعامة تثبيت غير صحيحة، أو محاذاة أداة التوصيل، أو تعديل توقف السير
بالنسبة للمعدات الجديدة، يجب أن يستخدم اختيار المشغل بيانات عزم الدوران أو الدفع التي تم التحقق منها من قبل الشركة المصنعة للصمام وحالة المنفعة الأقل ملاءمة. انظر دليل اختيار مشغل الصمام لاختيار الحزمة الهوائية والكهربائية والهيدروليكية.
بالنسبة لصمامات التحكم المعدلة، يجب التحقق من إعداد محدد الموضع كجزء من الاختبار الوظيفي بدلاً من معاملته كمهمة ملحقة منفصلة. فكور دليل معايرة محدد موضع صمام التحكم يغطي الصفر، والامتداد، والسفر، وردود الفعل، والتحقق من الفشل.
8. تحقق من تلف الصمامات والارتطام والتدفق العكسي
تعتمد أعطال صمامات الفحص بشكل كبير على ديناميكيات التدفق. قد يكون لصمام الفحص نتيجة اختبار ضغط مثالية ولا يزال أداءه سيئًا إذا لم يتمكن القرص أو الألواح من الوصول إلى موضع تشغيل مستقر بمعدل التدفق الحقيقي، أو إذا كان اتجاه التثبيت غير مناسب، أو إذا كانت رحلات المضخة تؤدي إلى سرعة عكسية سريعة.
علامات التحذير النموذجية
- تأثير متكرر أو يطرق الضوضاء
- ثرثرة القرص أو اللوحة أثناء التشغيل منخفض التدفق
- يتركز تآكل المقعد بسبب التأثير المتكرر
- مكونات الربيع أو المفصلة أو التوقف المكسورة
- التدفق العكسي، أو المضخة بالدوران العكسي، أو الارتفاع بعد إيقاف التشغيل
- اهتزاز غير طبيعي أسفل صمام الفحص
قد يشمل الإجراء التصحيحي نوع الصمام، أو ديناميكيات الزنبرك أو الإغلاق، أو موضع التثبيت، أو سرعة التدفق، أو نطاق تشغيل المضخة، أو تخطيط الأنابيب، أو تحليل التدفق. إن استبدال المقعد التالف بنفس التصميم دون مراجعة النظام قد يؤدي إلى فشل آخر. انظر تحقق من دليل تركيب الصمام لاتجاه التدفق والتركيب الأفقي والرأسي وتخطيط تفريغ المضخة والأخطاء الشائعة.
9. التشوه الحراري والربط ودرجة الحرارة
تغيرات درجة الحرارة تغير الأبعاد، والتخليص، واحتكاك التعبئة، وملامسة المقعد، والأحمال الميكانيكية. في أنظمة البخار والهيدروكربون والسوائل الحرارية ذات درجة الحرارة العالية، يمكن أن يعمل الصمام بشكل طبيعي عندما يكون باردًا ولكن يصبح من الصعب تحريكه أو تسريبه بعد وصول مناطق الجسم والبوابة والساق والمقعد إلى درجات حرارة مختلفة.
يمكن أن تتعرض صمامات البوابة للارتباط الحراري عندما يؤدي التمدد التفاضلي أو حالة الإغلاق إلى خلق قوة إسفين مفرطة. ومع ذلك، فإن الحل لا يكمن ببساطة في تحديد نوع واحد من غطاء المحرك. يجب أن تتضمن المراجعة هندسة البوابة والمقعد، وتدرج درجة الحرارة، وتسلسل إغلاق الصمام، والضغط التفاضلي، ومتطلبات المعادلة أو الالتفافية حيثما أمكن، ودفع المحرك، وحمل الجذع، وإجراءات التشغيل المعتمدة من قبل الشركة المصنعة.
يمكن أن يؤدي التدوير الحراري المتكرر أيضًا إلى إرخاء الوصلات المُثبتة بمسامير، وتغيير سلوك التعبئة وتسريع تلف المقاعد الناعمة أو السدادات التي تعمل بالقرب من حدود درجة حرارتها. قد يؤدي إجراء الصيانة المكتوب فقط حول ظروف ورشة العمل المحيطة إلى فقدان الظروف التي أدت إلى فشل الحقل.
10. علامات التحذير قبل أن يتحول فشل الصمام الصناعي إلى إيقاف التشغيل
العديد من حالات الفشل تتطور تدريجياً. وبالتالي فإن برنامج الفحص الأكثر فائدة يتتبع التغييرات من الحالة الطبيعية للصمام بدلاً من الاعتماد فقط على فترة تقويم عامة.
العملية
- عزم دوران أعلى أو التوجه
- وقت سفر أطول
- التمسك أو التردد
- جهد يدوي غير متوقع
سلوك العملية
- الضغط المصب غير المبررة
- فقدان الانغلاق
- التدفق غير مطابق للأمر
- تذبذب العملية
الحالة
- تسرب التعبئة
- الضوضاء أو الثرثرة
- الاهتزاز
- التآكل أو تلف الطلاء
- عزم دوران المحرك الاتجاهي أو تيار المحرك أو الدفع أو ضغط الهواء عند توفر البيانات التشخيصية.
- قارن موضع الصمام المتحكم مع الحركة الفعلية واستجابة العملية.
- سجل تعديل التعبئة بدلاً من التشديد المتكرر بدون تاريخ.
- تحقق من الاهتزازات الجديدة أو الضوضاء الشبيهة بالتجويف أو تأثير صمام الفحص على الفور.
- افحص الصمامات بعد أحداث العملية غير الطبيعية مثل رحلات المضخة أو التلوث أو تغيرات درجة الحرارة.
- استخدم شدة المخاطر والخدمة لتحديد نطاق التفتيش وتكراره.
11. سير عمل عملي للتحقيق في الأسباب الجذرية
يجب التعامل مع الصمام الفاشل كدليل. إذا تم التخلص من الأجزاء التالفة قبل توثيق تاريخ التشغيل ونمط الفشل، فقد تفقد المحطة المعلومات اللازمة لمنع تكرارها.
- تحديد الوظيفة الفاشلة. هل كانت المشكلة تسربًا داخليًا، أو تسربًا خارجيًا، أو عدم القدرة على السكتة الدماغية، أو التحكم غير المستقر، أو التدفق العكسي، أو قوة التشغيل المفرطة، أو تلف حدود الضغط؟
- التقاط ظروف التشغيل. سجل الضغط المنبع والمصب، ودرجة الحرارة، والوسط، والتركيز، والمواد الصلبة، ومعدل التدفق، وموضع الصمام، وتاريخ الدورة والحدث مباشرة قبل الفشل.
- التحقق من الصمام المحدد. قارن لوحة الاسم وورقة البيانات والرسم المعتمد وسجلات المواد وحجم المشغل ومتطلبات المشروع بالمعدات المثبتة.
- فحص قبل التنظيف. قد تكشف الرواسب واتجاه التآكل ومنتجات التآكل وعلامات المقاعد وأسطح الكسر عن الآلية. تصويرها وتوثيقها قبل التنظيف.
- فصل الأضرار الأولية عن الثانوية. قد يكون المكون المكسور نتيجة للثرثرة أو التحميل الزائد أو التآكل وليس السبب الأولي.
- قارن مع تاريخ الصيانة. ابحث عن ارتفاع عزم الدوران، أو تعديلات التعبئة المتكررة، أو التسرب المتكرر، أو رحلات المشغل أو الإصلاحات السابقة.
- تغيير السبب، وليس الجزء فقط. قد يتضمن الإجراء النهائي نوع الصمام أو القطع أو المواد أو المشغل أو إجراء التشغيل أو ترتيب الأنابيب أو الترشيح أو التنظيف أو تكرار الفحص.
12. منع فشل الصمام في أربع مراحل مختلفة
| مرحلة دورة الحياة | الضوابط للتطبيق | تقليل مخاطر الفشل |
|---|---|---|
| الاختيار والتصميم | تحديد الخدمة، ووظيفة الصمام، والمواد، وتصنيف درجة الحرارة والضغط، ونظام التدفق، والإغلاق، والمشغل، وإجراءات الفشل. | سوء التطبيق، التآكل، التجويف، التشغيل غير المستقر، إخراج المحرك غير الكافي |
| المشتريات والدهون | الموافقة على ورقة البيانات وGA، والتحقق من المواد والأبعاد واختبارات الضغط واختبارات التسرب والاختبارات الوظيفية. | تكوين خاطئ، عيوب تصنيع مخفية، إعداد غير مكتمل للمشغل، فجوات في الوثائق |
| التثبيت والتشغيل | تحقق من اتجاه التدفق، والتوجيه، والمحاذاة، والنظافة، والدعامات، ومسامير الشفة، وإعداد المحرك والسكتة الدماغية. | الربط، التسرب الخارجي، الثرثرة، عدم المحاذاة، السفر غير الكامل |
| التشغيل والصيانة | تسرب الاتجاه، وعزم الدوران، والسفر، والضوضاء والحالة؛ التفتيش وفقا للمخاطر وشدة الخدمة. | تآكل غير مكتشف، وتسرب التعبئة، وتدهور المحرك، وتكرار الفشل |
الاختيار والتصميم
تبدأ عملية الوقاية ببيانات الخدمة، وليس بكتالوج الصمامات. تحديد حالات التشغيل العادية والحد الأدنى والحد الأقصى التي تؤثر على سلوك الصمام. حدد ما إذا كان من المتوقع أن يقوم الصمام بعزل أو خنق أو تعديل أو منع التدفق العكسي أو الانتقال إلى وضع الأمان بعد فشل محدد.
التحقق من المصنع
لا يمكن لفحص المصنع إعادة إنتاج كل حالة خدمة مستقبلية، ولكن يمكنه التحقق من أن الصمام المزود يتوافق مع التكوين المعتمد وأن وظائف حدود الضغط والإغلاق والتشغيل الرئيسية تلبي معايير القبول المحددة. فكور دليل اختبار ضغط الصمام يشرح اختبار الهيكل والمقعد والمقعد الخلفي ولماذا تتحقق هذه الاختبارات من وظائف مختلفة.
13. المعايير التي تدعم منع فشل الصمامات
لا يوجد معيار واحد يمكنه ضمان عدم فشل الصمام في الخدمة. تحدد المعايير متطلبات محددة للتصميم أو البناء أو الفحص أو الاختبار، في حين لا يزال المشتري والمهندس بحاجة إلى مطابقة الصمام مع التطبيق الفعلي ومواصفات المشروع.
| مرجع | كيف يتعلق الأمر بمنع الفشل | تقييد مهم |
|---|---|---|
| أسم B16.34 | يوفر متطلبات درجة حرارة الضغط والمواد والبناء والفحص والاختبار ووضع العلامات للصمامات ضمن نطاقه. | ولا يحدد نوع الصمام الصحيح أو القطع المناسب لكل حالة عملية. |
| أبي 598 | يوفر متطلبات فحص الصمام واختبار الضغط حيثما كان ذلك ممكنًا أو محددًا. | لا يحاكي اختبار ضغط المصنع جميع ظروف الخدمة الحرارية أو الديناميكية أو المسببة للتآكل أو التآكل في المستقبل. |
| ايزو 15848 | يتناول اختبار الانبعاثات الهاربة للصمامات الصناعية المعمول بها ومسارات تسرب الجذع/مفاصل الجسم. | لا يحل محل اختبار تسرب المقعد أو ضغط القشرة. |
| معايير المنتج الخاصة بالصمام | قد تحدد معايير API أو ASME أو ISO أو EN أو معايير المنتجات الأخرى متطلبات عائلات صمامات معينة. | يعتمد المعيار الصحيح على نوع الصمام والصناعة والتصميم ومواصفات المشروع. |
| ورقة بيانات المشروع/المواصفات | تعريف الخدمة الفعلية والمواد ووثائق الفحص والانحرافات والمتطلبات الخاصة. | يجب أن تكون كاملة من الناحية الفنية؛ مجرد إدراج العديد من المعايير لا يحل قرارات التصميم المفقودة. |
14. قائمة مراجعة RFQ للصمامات الصناعية لمنع الفشل
عندما تكون موثوقية الصمام مهمة، يجب أن يوفر طلب عرض الأسعار معلومات كافية للمورد لتقييم الواجب الفعلي. القائمة التالية هي نقطة بداية عملية؛ قد متطلبات المشروع إضافة أو إزالة العناصر.
- نوع الصمام والوظيفة المطلوبة: العزل، الاختناق، التحكم، عدم العودة أو العمل في حالات الطوارئ.
- الحجم الاسمي وفئة الضغط / PN والاتصال النهائي.
- معايير التصميم والأبعاد والاختبار والمشروع.
- التشغيل والتصميم الضغط ودرجة الحرارة.
- وسط المعالجة أو التركيز أو المواد الصلبة أو التآكل أو الخصائص الكاشطة.
- متطلبات الجسم، والقطع، والساق، والمقعد، والتعبئة، والحشية، والمسامير.
- مطلوب تسرب مقعد أو أداء الإغلاق.
- حالات معدل التدفق وانخفاض الضغط لصمامات التحكم أو صمامات الخدمة الشديدة.
- اتجاه التثبيت واتجاه التدفق عند الاقتضاء.
- تشغيل يدوي أو تروس أو هوائي أو كهربائي أو هيدروليكي.
- أساس عزم دوران المحرك/الدفع، وعمل الفشل، وإشارة التحكم والمرافق.
- مقاوم للحريق، والانبعاثات الهاربة، ومعيار NACE / ISO 15156 أو متطلبات الخدمة الخاصة الأخرى إن أمكن.
- تقارير اختبار المواد المطلوبة، أو مؤشر مديري المشتريات (PMI)، أو الصلابة، أو تجربة الاقتراب من الموت، أو التفتيش من طرف ثالث.
- اختبار الضغط واختبار التسرب ووثائق الاختبار الوظيفي.
- تمت الموافقة على رسم GA وورقة البيانات ولوحة الاسم/الوسم وحزمة الوثائق النهائية.
التحقق النموذجي قبل الشحن
| البند التفتيش | ما يمكن اكتشافه | ما لا يثبت |
|---|---|---|
| مراجعة المستندات المادية | الدرجة المحددة وأدلة التتبع | مقاومة التآكل على المدى الطويل في خدمة غير محددة |
| فحص الأبعاد | واجهة ومطابقة الرسم المعتمدة | الاستقرار الديناميكي في ظل تدفق النظام الفعلي |
| اختبار ضغط القشرة | تسرب حدود الضغط في ظروف الاختبار | إغلاق المقعد أو الانبعاثات الهاربة طويلة المدى |
| اختبار تسرب المقعد | أداء إغلاق الختم في ظروف الاختبار المحددة | التآكل أو التآكل أو تلوث العمليات في المستقبل |
| اختبار السكتة الدماغية الوظيفية | السفر وتشغيل المحرك والمفاتيح ووظيفة الحزمة الأساسية | جميع الأحمال التشغيلية وأعطال المرافق في المصنع |
| معايرة محدد الموضع | الاستجابة لأوامر السفر وإعداد الملاحظات | الحجم الصحيح لصمام التحكم لكل حالة عملية |
15. الإصلاح أم إعادة التكوين أم الاستبدال؟
ليس كل صمام فاشل يحتاج إلى استبدال، وليس كل صمام يجب إصلاحه. يجب أن يأخذ القرار في الاعتبار سلامة حدود الضغط، وسمك الجدار المتبقي، وموقع الضرر، وتوافر قطع الغيار المعتمدة، وحالة القطع، وحدود إصلاح الجسم والمقعد، وإمكانية تتبع المواد، وتكلفة التكرار، وما إذا كان تصميم الصمام الحالي مناسبًا للخدمة على الإطلاق.
قد يكون الإصلاح معقولًا عندما
- تظل حدود الضغط مقبولة.
- يقتصر التآكل على مكونات الزخرفة أو المقعد أو التغليف أو الحشية أو المشغل القابلة للاستبدال.
- يظل تصميم الصمام الأصلي مناسبًا للخدمة.
- تتوفر إجراءات الإصلاح وقطع الغيار المعتمدة.
- يمكن لاختبار ما بعد الإصلاح التحقق من الوظيفة المطلوبة.
وينبغي النظر في الاستبدال أو إعادة التصميم عندما
- يوجد تلف في حدود الضغط أو فقدان غير مقبول للجدار.
- وتكرر نفس الفشل بعد الإصلاحات السابقة.
- نوع الصمام أو المادة أو الزخرفة غير مناسبة للخدمة.
- لا يمكن لحزمة المشغل أن تلبي الواجب المطلوب بأمان.
- لا يمكن تحديد إمكانية التتبع أو الامتثال المطلوب للخدمة الحيوية.
16. منع فشل الصمامات الصناعية عن طريق التطبيق
| التطبيق | مخاطر الفشل في تحديد الأولويات | التركيز على الوقاية الرئيسية |
|---|---|---|
| النفط والغاز / الهيدروكربون | التسرب الخارجي، التعرض للحريق، فشل المحرك، التآكل، احتواء الضغط | المواد، ومتطلبات السلامة من الحرائق حيثما أمكن، والانبعاثات، وإجراءات فشل المحرك، وإمكانية التتبع |
| المعالجة الكيميائية | التآكل، انتفاخ الختم، تلف البطانة، التبلور، التسرب الهارب | التوافق الكيميائي، التركيز، درجة الحرارة، حدود التبطين، التعبئة والشطف |
| الطاقة والبخار | التشوه الحراري، تسرب التعبئة، الدفع العالي، التآكل، انخفاض الضغط الشديد | تأثيرات درجة الحرارة والمواد وإخراج المحرك وتصميم القطع وإجراءات التشغيل |
| أنظمة المياه | فحص انغلاق الصمام، وزيادة التيار، والتآكل، ودخول المشغل، وتآكل المقعد | ديناميكيات التدفق والتركيب والطلاء والضميمة والتحقق من السكتة الدماغية |
| الطين / المواد الصلبة | التآكل، الانسداد، تلف المقعد، عزم الدوران العالي | هندسة الصمامات، والمواد المقاومة للتآكل، والشطف، وتصميم التجويف، وهامش المحرك |
فشل الصمام الصناعي: الفحص الهندسي النهائي
من الأسهل منع أعطال الصمامات الصناعية عندما يتم التعامل معها على أنها مشاكل في النظام بدلاً من التعامل معها على أنها عيوب معزولة في المكونات. يمكن أن يتسرب المقعد بسبب التآكل، ولكن قد يكون التآكل ناتجًا عن نوع الصمام الخاطئ، أو السرعة المفرطة، أو الجسيمات الكاشطة، أو التشوه الحراري، أو حركة المحرك غير الكاملة. يمكن للمشغل أن يتعثر لأنه صغير الحجم، ولكنه قد يتعثر أيضًا بسبب زيادة عزم دوران الصمام بعد التآكل أو الرواسب أو تلف المقعد.
ومن ثم فإن استراتيجية الموثوقية الأكثر فعالية تربط بين خمسة تخصصات: الاختيار الصحيح للصمام، وبيانات الخدمة الكاملة، والتصنيع والاختبار المعتمدين، والتركيب الصحيح، والصيانة القائمة على الحالة. عندما يتم توثيق هذه الضوابط من طلب عرض الأسعار خلال التشغيل، يكون لدى المصنع أساس أقوى بكثير للتمييز بين التآكل العادي والفشل الذي يمكن تجنبه.
هل تحتاج إلى مساعدة في مراجعة فشل الصمام أو طلب عرض أسعار الصمام الجديد؟
Send Vcore Valve the valve type, size, pressure class, medium, operating pressure and temperature, failure symptom, photos, actuator information and available inspection records. We can help review the likely valve-selection and specification issues before a replacement or new order is finalized.
الأسئلة المتداولة
What are the most common industrial valve failure modes?
Common failure modes include internal seat leakage, external leakage from packing or body joints, cavitation or erosion damage, corrosion, mechanical sticking or excessive torque, actuator or control failure, check valve chatter or slam, and thermal distortion. The most important task is to identify the actual mechanism rather than classify every problem simply as a leaking or stuck valve.
How can I tell whether a valve problem comes from the valve or the actuator?
Compare the valve’s required torque or thrust with the actuator output and check actual mechanical travel. A valve-side problem may create rising resistance, binding or incomplete movement even when the actuator receives the correct command. An actuator-side problem may involve utility pressure, power supply, positioner, switches, controls or mounting. Diagnostic data across the full stroke are more useful than a single open or closed check.
Does passing API 598 mean the valve will not fail in service?
No. API 598 is an inspection and testing standard used for applicable valves and project requirements. Pressure and closure tests can identify important manufacturing or assembly problems at defined test conditions, but they do not reproduce every future corrosion, erosion, thermal, dynamic or maintenance condition in the plant.
What is the difference between seat leakage and fugitive emissions?
Seat leakage is flow through the closed valve from one side of the process to the other. Fugitive emissions are external leakage, typically around the stem or shaft sealing system and specified body joints. They are different leakage paths and may be evaluated under different standards and acceptance requirements.
How often should critical industrial valves be inspected?
There is no universal interval for every valve. Inspection frequency should reflect valve criticality, service severity, cycling, media, temperature, corrosion or erosion rate, prior failure history and the site’s maintenance or risk-based inspection program. Trending changes in leakage, torque, travel, vibration and process response can help determine when a valve needs attention before complete failure.
What information should I send a supplier after a valve has failed?
Provide the valve datasheet or nameplate details, size, pressure class, materials, medium, concentration if relevant, operating and design pressure and temperature, normal valve position, cycle frequency, actuator details, failure symptom, photos before cleaning, damaged-part photos, maintenance history and any pressure-test or inspection records. This information makes it much easier to distinguish a product defect from service, installation, actuator or application problems.