Resumo rápido:A falha da válvula industrial é geralmente o resultado final de uma incompatibilidade entre o conjunto da válvula e a condição real de serviço, um defeito que não foi detectado antes da instalação ou uma degradação que não foi identificada com antecedência suficiente. Os modos de falha comuns incluem vazamento na sede interna, vazamento externo na haste ou na junta do corpo, cavitação e erosão, corrosão, aderência mecânica ou danos aos componentes, perda do atuador ou controle, instabilidade da válvula de retenção e distorção ou emperramento térmico.
A prevenção confiável requer mais do que manutenção programada. O tipo de válvula, classificação de pressão-temperatura, materiais, sede e sistema de gaxeta, regime de fluxo, saída do atuador, orientação de instalação, testes de fábrica, rastreabilidade e escopo de inspeção devem ser confirmados antes da compra. Uma vez em serviço, alterações no vazamento, no torque operacional, no tempo de deslocamento, no ruído, na vibração e no feedback de posição devem ser tratadas como evidência de diagnóstico e não como sintomas isolados.
Uma válvula industrial pode passar em um teste de pressão de fábrica e ainda falhar prematuramente após a instalação se as condições de serviço, o projeto da válvula, o conjunto do atuador ou o regime operacional não tiverem sido definidos corretamente. Por outro lado, uma válvula mais antiga pode permanecer confiável durante anos quando o projeto for adequado, o envelope operacional for estável e a degradação for detectada antes de atingir um limite funcional.
Este guia explica os principais modos de falha de válvulas industriais do ponto de vista da engenharia e da manutenção. Ele se concentra no que o operador vê, o que pode estar acontecendo dentro da válvula, como investigar a causa raiz e o que deve ser alterado durante a especificação, compra, instalação ou manutenção preventiva para evitar que a mesma falha se repita.
Para plantas químicas que lidam com meios agressivos, válvulas revestidas, solventes, ácidos, álcalis, fluidos cristalizantes ou lamas corrosivas, consulte também as especificações da Vcore Falhas comuns de válvulas em tubulações químicas. Esse artigo aborda problemas específicos de compatibilidade química e revestimentos com mais detalhes, enquanto esta página cobre a estrutura mais ampla de falhas industriais.
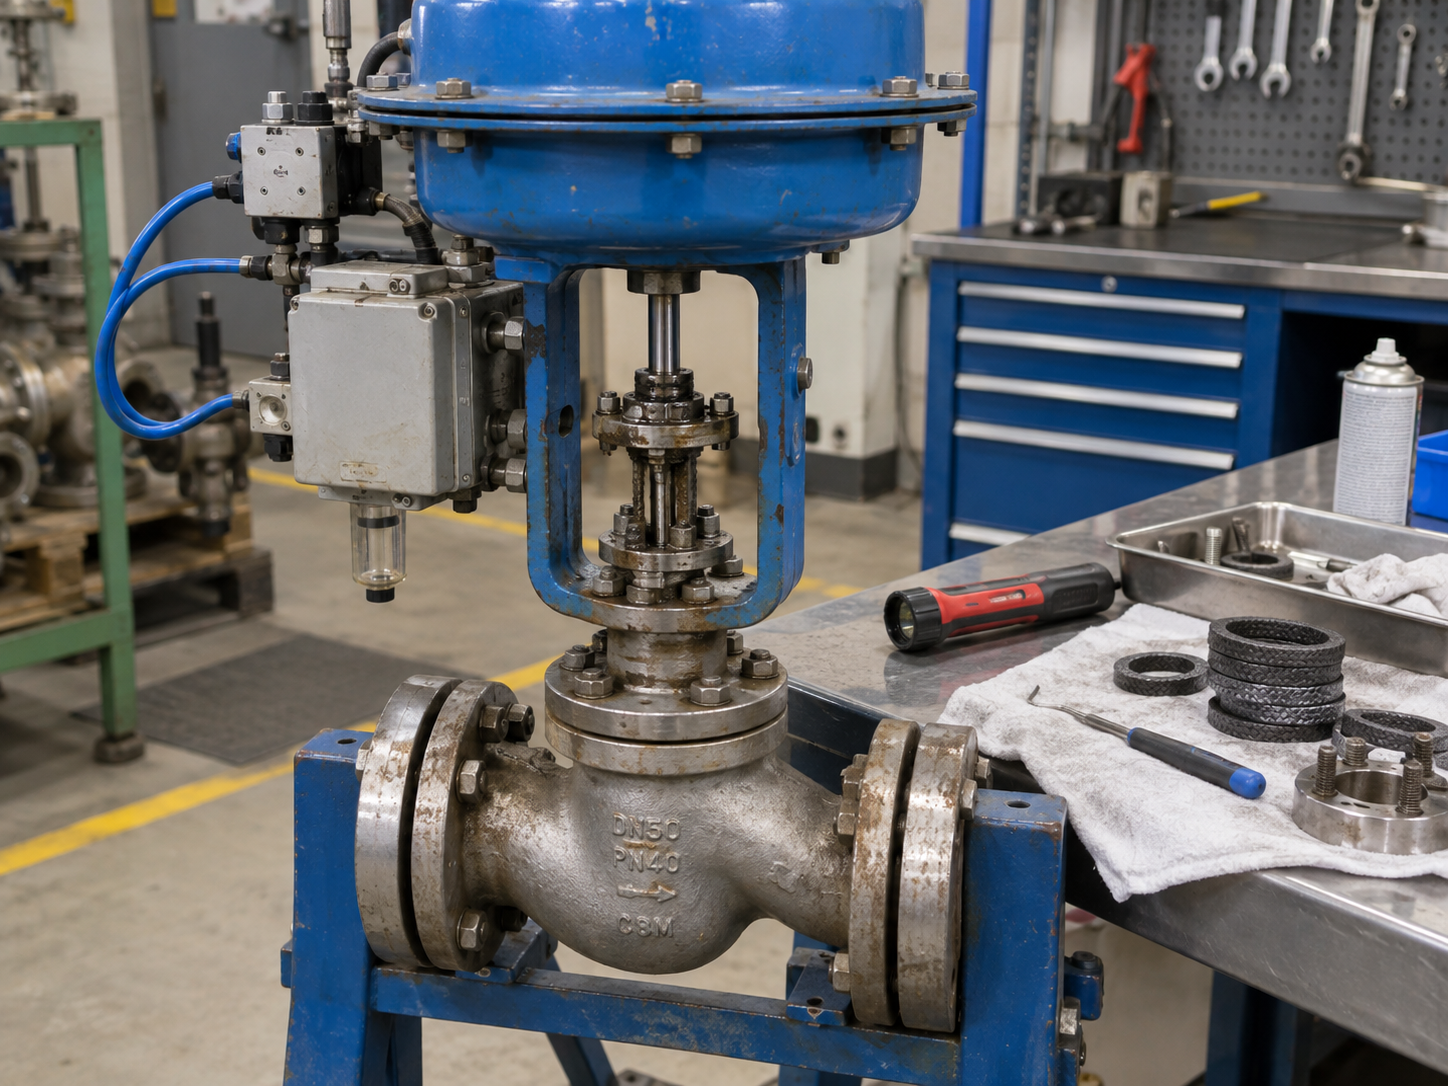
Não substitua uma válvula com defeito até que a equipe entenda se a falha ocorreu devido ao projeto da válvula, condição de serviço, instalação, atuador, sistema de controle ou histórico de manutenção.
Passo 01Definir Dever
Identifique a função de isolamento, estrangulamento, retenção ou emergência e as consequências da falha.
Etapa 02Design de correspondência
Selecione o tipo de válvula, materiais, internos, sistema de vedação e classificação para o serviço real.
Etapa 03Verifique o pacote
Revise dimensões, dimensionamento de atuadores, testes, registros de inspeção e rastreabilidade de materiais.
Etapa 04Instale corretamente
Controle o alinhamento, direção do fluxo, suporte, limpeza, aparafusamento e comissionamento.
Passo 05Condição de tendência
Use o histórico de vazamento, torque, deslocamento, vibração e inspeção para detectar precocemente a degradação.
1. O que conta como falha de válvula industrial?
Uma válvula falhou quando não consegue mais executar a função exigida pelo processo ou projeto de segurança. Isso nem sempre significa que o corpo esteja rachado ou que a válvula esteja completamente inoperante. Uma válvula de controle que se move, mas não consegue estabilizar o processo, uma válvula de retenção que vibra e permite danos ao fluxo reverso ou uma válvula de isolamento que passa por vazamento excessivo na sede pode já estar com falha funcional, mesmo que a válvula permaneça fisicamente instalada.
| Categoria de falha | Sintoma Típico | Mecanismo Possível | Primeira verificação de engenharia |
|---|---|---|---|
| Vazamento interno | O fluxo continua após o fechamento | Desgaste da sede, contaminação, erosão, deformação, deslocamento incompleto | Confirme o requisito de desligamento, o curso de fechamento e a condição do assento |
| Vazamento externo | Vazamento na haste, castelo, junta do corpo ou conexão | Degradação da gaxeta, falha da gaxeta, danos na haste, problema de montagem ou aparafusamento | Identifique o caminho exato do vazamento antes de apertar ou desmontar |
| Danos induzidos por fluxo | Ruído, vibração, desgaste rápido dos internos, perda de capacidade | Cavitação, flashing, erosão, alta velocidade ou sólidos | Revise o perfil de pressão, casos de fluxo e padrão de danos materiais |
| Corrosão/ataque material | Pitting, perda de parede, superfícies ásperas, infiltração externa | Incompatibilidade de material, danos no revestimento, ataque galvânico ou ambiental | Reconfirme a química média, a temperatura e o material real |
| Falha mecânica | Alto torque, travamento, deslocamento incompleto, componente quebrado | Depósitos, escoriações, desalinhamento, danos na haste ou no eixo, carga excessiva | Separe a resistência do processo dos problemas do atuador ou da caixa de engrenagens |
| Falha de atuação/controle | A válvula não se move para a posição comandada | Torque ou empuxo insuficiente, perda de utilidade, falha no posicionador, interruptor ou controle | Verifique a demanda da válvula e a saída do atuador na pior condição da rede elétrica |
| Verifique a instabilidade da válvula | Conversa, batida, ruído de impacto, fluxo reverso | Baixa velocidade, pulsação, orientação errada, dinâmica de fechamento inadequada | Revise o regime de fluxo e a instalação, em vez de apenas a condição do assento |
| Distorção térmica/cíclica | Ligação, alta força operacional, vazamento após mudança de temperatura | Expansão diferencial, ciclagem térmica, pressão retida, sedes ou comportas distorcidas | Compare as condições de operação a frio e a quente e a sequência de fechamento |
2. Vazamento na sede interna: quando uma válvula fechada não isola
O vazamento interno ocorre quando o fluido do processo passa através da válvula fechada porque o elemento de fechamento e a sede não conseguem atingir o fechamento necessário. O problema pode se desenvolver em válvulas esfera, borboleta, gaveta, globo, macho e retenção, mas o mecanismo de falha depende muito da construção e da manutenção da válvula.
Causas comuns de vazamento interno da válvula
- Partículas abrasivas arranham, cortam ou corroem as superfícies de vedação.
- A corrosão ou cavitação altera a geometria da sede ou do membro de fechamento.
- As sedes macias incham, endurecem, deformam, extrudam ou perdem elasticidade fora da faixa de serviço aprovada.
- A válvula nunca atinge a sua posição verdadeiramente fechada devido à configuração do actuador, paragem de deslocamento, movimento da haste ou interferência mecânica.
- A distorção térmica altera o contato entre uma sede metálica e o elemento de fechamento.
- As válvulas de gaveta ou de isolamento são repetidamente estranguladas em uma posição que concentra a velocidade em toda a região de assentamento.
- Materiais estranhos permanecem na sede após lavagem, fabricação ou manutenção.
Como diagnosticar vazamento interno
Comece confirmando se o vazamento observado excede o requisito de aceitação especificado. Não presuma que todas as válvulas devem fornecer fechamento estanque a bolhas. O vazamento necessário na sede depende do tipo de válvula, da construção da sede, do padrão do produto, da classe de vazamento da válvula de controle, quando aplicável, e da especificação do projeto.
Em seguida, verifique o curso de fechamento completo e a saída do atuador antes de desmontar a válvula. Se a válvula atingir a posição mecânica correta, mas ainda assim vazar, inspecione as superfícies de vedação quanto a arranhões direcionais, partículas, erosão, corrosão, indentação, movimento da sede ou deformação local. O padrão de danos costuma ser mais informativo do que apenas a taxa de vazamento.
Controles de seleção
- Combine o tipo de válvula com a função de isolamento ou estrangulamento.
- Especifique o critério de fechamento ou vazamento necessário.
- Escolha materiais de assento e acabamento em função de temperatura, química e sólidos.
- Revise o diferencial de pressão na posição fechada.
Controles de manutenção
- Vazamento de tendência em vez de esperar pela perda completa do desligamento.
- Inspecione as superfícies da sede e do fechamento após eventos anormais de detritos.
- Verifique se o atuador para após revisão ou troca de acessórios.
- Não lapide, esmerilhe ou usine assentos sem verificar os limites do projeto.
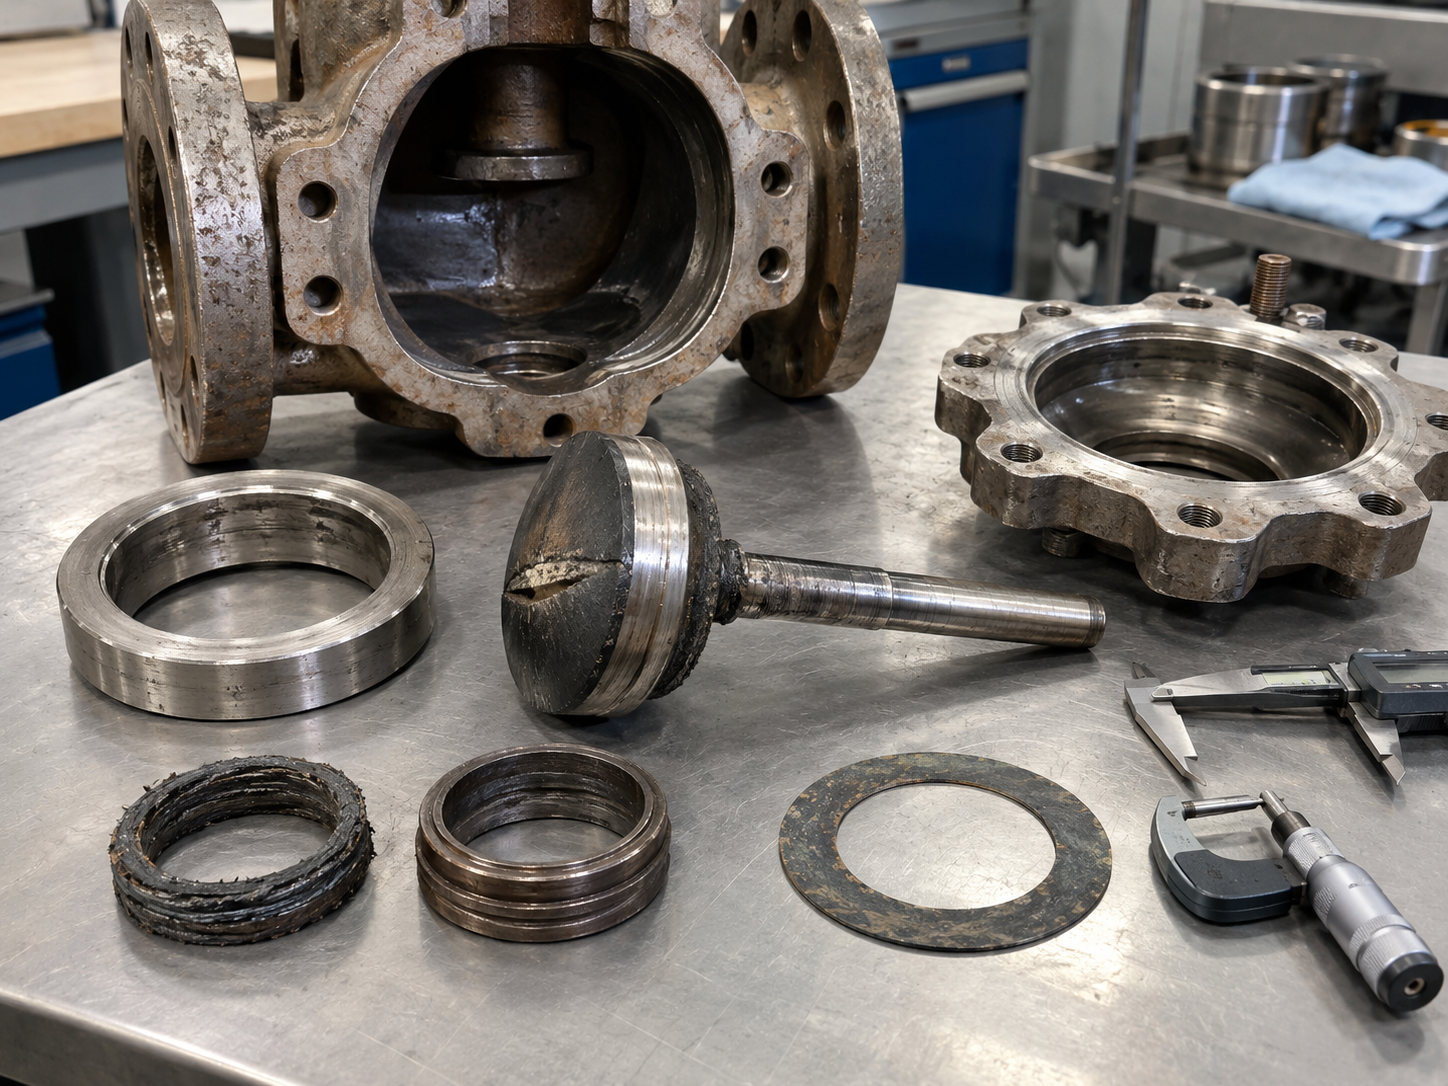
3. Vazamento Externo: Gaxeta, Haste, Juntas e Juntas de Limite de Pressão
O vazamento externo é fundamentalmente diferente do vazamento na sede porque o meio do processo escapa do limite de pressão para o ambiente circundante. O caminho exato do vazamento deve ser identificado antes da ação corretiva. Apertar todos os fixadores visíveis não é um método confiável de solução de problemas e pode danificar gaxetas, juntas, vedações ou parafusos.
Caminhos típicos de vazamento externo
- Embalagem da haste ou eixo
- Junta do capô ou tampa
- Junta do corpo em válvulas multipeças
- Conexões roscadas de drenagem, ventilação ou injeção
- Conexão de processo flangeada
- Área limite de pressão soldada
- Fundição do corpo, forjamento ou seção fabricada se ocorrer um defeito no limite de pressão
O vazamento da gaxeta da haste pode ser causado por material de gaxeta inadequado, compressão incorreta, marcas na haste, corrosão, ciclagem excessiva, mudança de temperatura, mau alinhamento da gaxeta ou um sistema de gaxeta que não é adequado para o desempenho de emissões exigido. Para serviços voláteis ou perigosos, os projetos podem especificar requisitos de qualificação para emissões fugitivas ou de aceitação de produção. Vcore's Guia de teste de emissões fugitivas de válvulas explica a diferença entre emissões de haste, vazamento de sede e vazamento de carcaça e discute ISO 15848, API 624 e API 641 em seus contextos aplicáveis.
4. Cavitação, Flashing, Erosão e Abrasão
A alta velocidade e a redução severa da pressão podem destruir o interno da válvula mesmo quando o material do corpo é quimicamente compatível com o fluido. O primeiro passo é distinguir o mecanismo de dano porque a cavitação, o flashing e a erosão de sólidos não respondem exatamente à mesma ação corretiva.
Cavitação
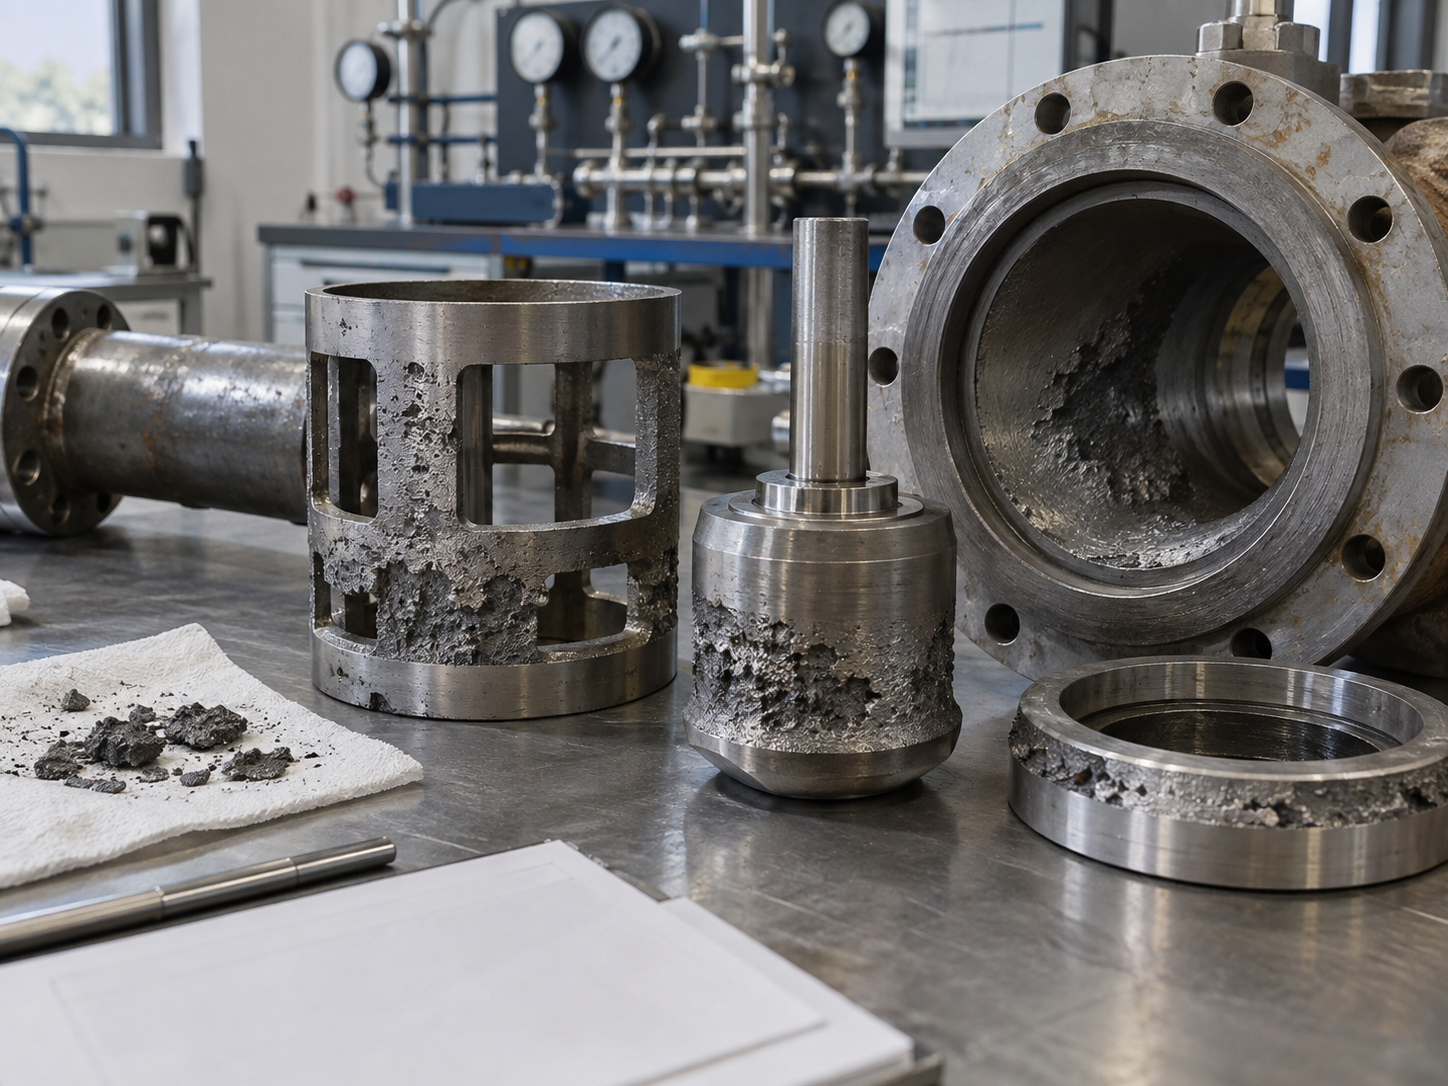
No serviço com líquidos, a cavitação pode ocorrer quando a pressão local cai abaixo da pressão de vapor do líquido e as bolhas de vapor colapsam posteriormente à medida que a pressão se recupera. O colapso pode criar um impacto localizado intenso no acabamento e nas superfícies próximas. Evidências típicas incluem corrosão, superfícies rugosas, vibração e ruído característico de alta frequência ao redor da região de recuperação de pressão.
O dimensionamento da válvula de controle deve, portanto, revisar mais do que o Cv ou Kv necessário. O perfil de pressão, o estilo da válvula, o comportamento de recuperação de pressão e todos os casos operacionais são importantes. O serviço severo pode exigir redução de pressão escalonada, ajuste anticavitação, distribuição alterada da pressão do sistema ou outra configuração de válvula. Para uma sequência de seleção mais ampla, consulte o Guia de seleção de válvula de controle.
Piscando
O flashing difere da cavitação porque parte do líquido permanece vapor após a restrição, em vez de condensar totalmente à medida que a pressão se recupera. O interno anti-cavitação não pode simplesmente eliminar uma condição de processo na qual a pressão a jusante permanece abaixo da pressão de vapor. A seleção do material, a velocidade de saída, a resistência à erosão e a geometria a jusante tornam-se especialmente importantes.
Erosão e Abrasão de Sólidos
Polpas, partículas de catalisador, sólidos minerais e serviços sujos podem desgastar sedes, esferas, discos, gaiolas, revestimentos e caminhos de fluxo do corpo. O dano geralmente segue a direção do fluxo e pode se concentrar onde a velocidade aumenta ou muda de direção. Uma válvula padrão selecionada apenas com base no tamanho nominal e na classe de pressão pode ter uma vida útil muito curta em serviços abrasivos, mesmo quando passa em todos os testes de pressão de fábrica.
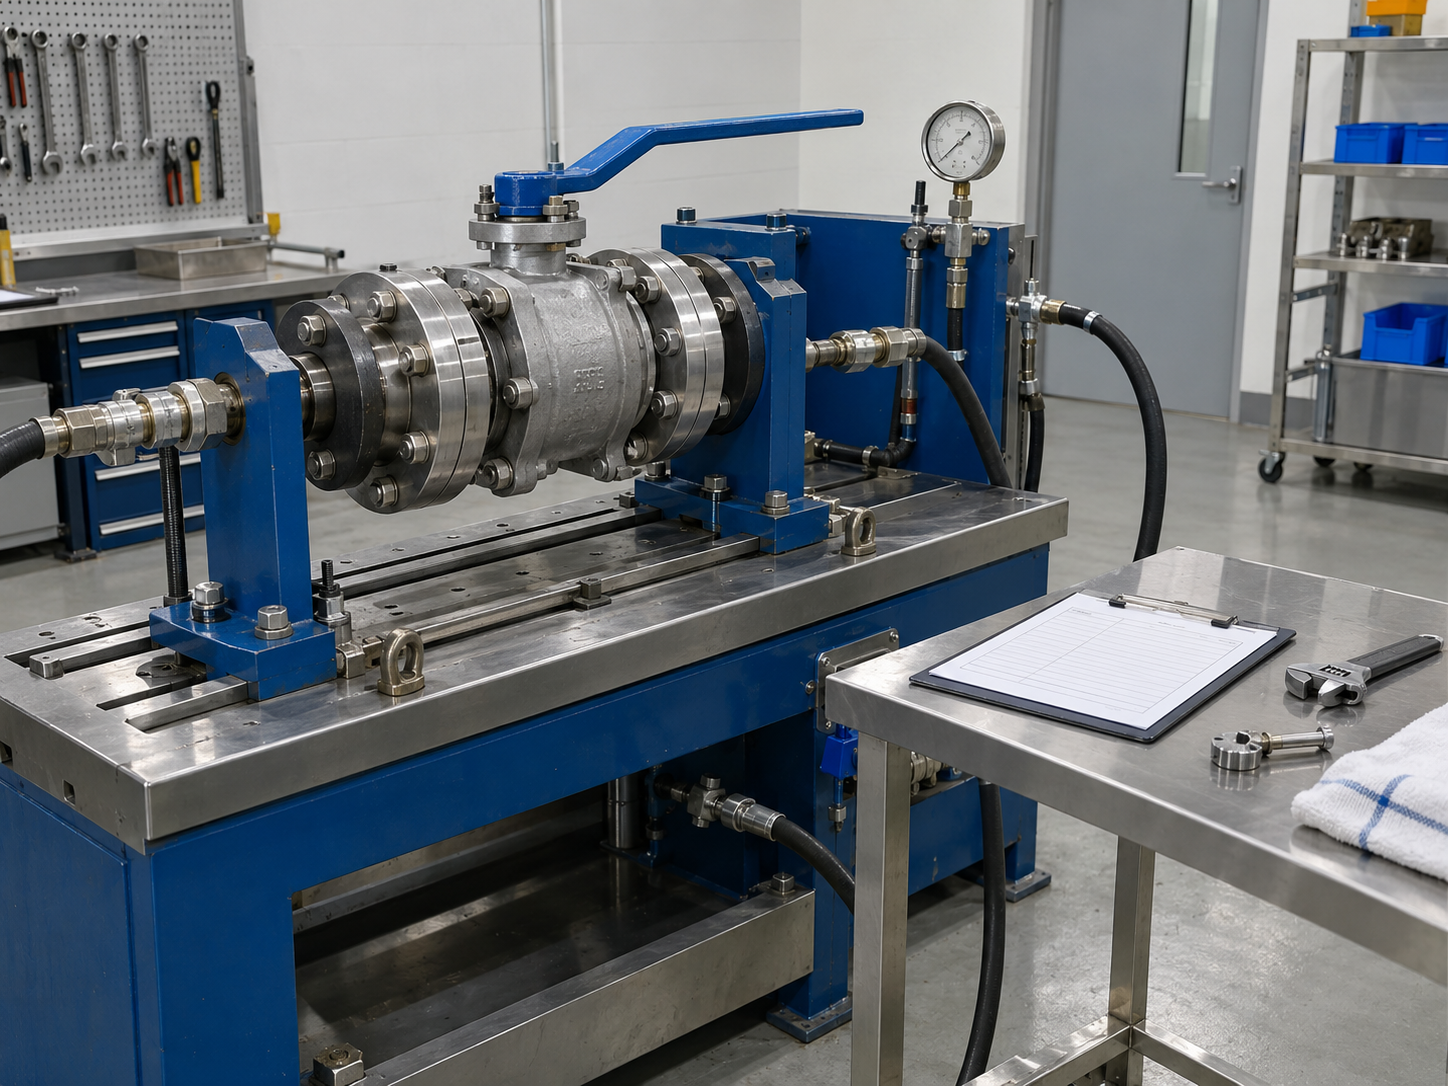
5. Corrosão e Incompatibilidade de Materiais
A falha por corrosão pode afetar o limite de pressão, o interno, a haste, os parafusos, a região da sede ou as superfícies externas. Um material adequado para um serviço público limpo pode ser inadequado quando o teor de cloreto, a concentração química, o pH, os gases dissolvidos, a temperatura ou os produtos químicos de limpeza mudam.
A falha pode aparecer como adelgaçamento uniforme da parede, corrosão localizada, ataque em fendas, corrosão galvânica, ruptura do revestimento ou mecanismos de fissuração que requerem avaliação metalúrgica especializada. Como diferentes mecanismos de corrosão podem parecer semelhantes durante uma rápida inspeção visual, a ação corretiva deve ser baseada no meio real e no mecanismo de dano, em vez da instrução genérica para “atualizar para aço inoxidável”.
Verificação de material antes da compra
- Especifique os materiais exatos do corpo, castelo, acabamento, haste, sede, gaxeta, gaxeta e parafusos exigidos pelo serviço.
- Defina se são necessários relatórios de teste de materiais e rastreabilidade térmica.
- Identifique NACE/ISO 15156, dureza, PMI ou outros requisitos específicos do projeto, quando aplicável.
- Revise os revestimentos ou revestimentos em relação ao serviço químico, abrasão, temperatura, vácuo e condições de manuseio.
- Não presuma que um tipo de aço inoxidável ou um elastômero seja universalmente resistente à corrosão.
Quando a aplicação é especificamente uma tubulação química, a falha do revestimento, a cristalização, o inchaço da vedação e a compatibilidade química agressiva merecem sua própria avaliação. Essas questões são abordadas com mais profundidade em Falhas comuns de válvulas em tubulações químicas.
6. Emperramento mecânico, torque excessivo e danos aos componentes
Uma válvula que se torna difícil de operar está enviando informações de diagnóstico úteis. O aumento do torque ou empuxo pode ser causado por atrito da sede, depósitos, corrosão, efeitos de temperatura, compressão da gaxeta, guias danificadas, desalinhamento da haste, escoriações, degradação da caixa de engrenagens, pressão diferencial do processo ou objeto estranho no caminho do fluxo.
A resposta correta é separar a demanda mecânica da válvula da saída disponível do atuador. Aumentar o tamanho do atuador sem verificar os limites da válvula e da haste pode forçar uma válvula danificada durante seu percurso enquanto transfere a sobrecarga para a haste, eixo, chaveta, acoplamento, caixa de engrenagens ou elemento de fechamento.
| Sintoma observado | Possível causa no lado da válvula | Possível causa do atuador/drive | Verificação útil |
|---|---|---|---|
| Alto torque de partida após longo período de inatividade | Adesão do assento, depósitos, corrosão, fricção da gaxeta | Rigidez da caixa de engrenagens ou saída fraca do atuador | Compare a demanda medida com o histórico de torque e dados do atuador |
| O torque aumenta no meio do curso | Objeto estranho, fechamento distorcido, dano à guia, força do processo | Desalinhamento mecânico ou problema de acoplamento | Inspecione o perfil de deslocamento em vez de apenas o torque inicial/final |
| A válvula atinge apenas parte do percurso | Parada mecânica, emperramento, distorção térmica | Chave limitadora, chave de torque, posicionador ou limitação de utilidade | Compare a posição mecânica comandada, indicada e real |
| Danos repetidos na haste ou eixo | Excesso de carga de assentamento, desalinhamento, resistência inadequada dos componentes | Superdimensionamento do atuador ou configuração incorreta de torque/empuxo | Revise a carga permitida da haste/eixo e a configuração do atuador |
7. Falha no atuador, posicionador e sistema de controle
Uma válvula automatizada pode estar mecanicamente saudável e ainda assim falhar em sua função de processo porque o atuador, os acessórios ou o sistema de controle não conseguem movê-la para a posição necessária. Os sistemas pneumáticos, elétricos e hidráulicos têm diferentes caminhos de falha, mas todos devem ser avaliados como parte de um conjunto de válvulas montadas.
Causas Comuns
- Pressão de alimentação pneumática abaixo do valor usado para dimensionamento do atuador
- Tubulação restrita, ar contaminado, problemas no solenóide ou no filtro regulador
- Perda de energia elétrica, tensão incorreta, falha no motor ou no controle, entrada de água ou incompatibilidade de ciclo de trabalho
- Perda de pressão hidráulica, vazamento, problemas no acumulador ou no coletor de controle
- Desvio de calibração do posicionador, erro de ligação de feedback ou ação de falha incorreta
- Saída do atuador que não excede mais o torque ou empuxo da válvula após depósitos, corrosão ou mudanças de sede
- Suporte de montagem, alinhamento do acoplamento ou ajuste do batente de deslocamento incorretos
Para novos equipamentos, a seleção do atuador deve usar os dados de torque ou impulso verificados pelo fabricante da válvula e a condição de utilidade menos favorável. Veja o Guia de seleção de atuador de válvula para seleção de pacotes pneumáticos, elétricos e hidráulicos.
Para válvulas de controle modulantes, a configuração do posicionador deve ser verificada como parte do teste funcional, em vez de ser tratada como uma tarefa acessória separada. Vcore's Guia de calibração do posicionador de válvula de controle cobre zero, span, deslocamento, feedback e verificação de ação de falha.
8. Verifique a vibração da válvula, batida e danos de fluxo reverso
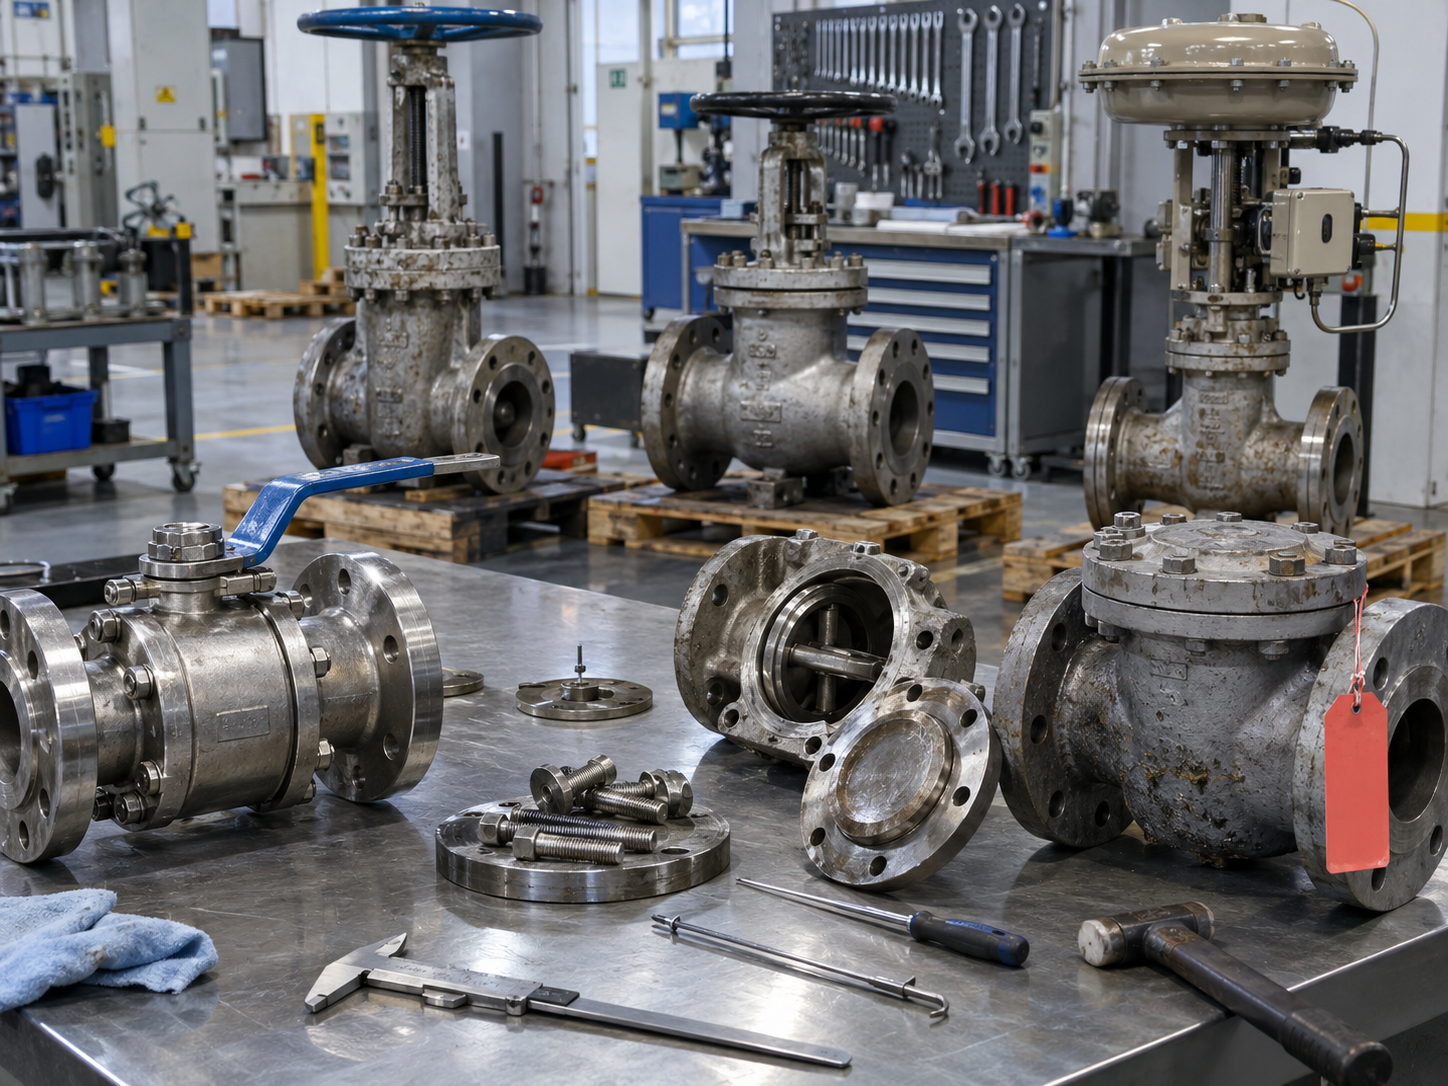
As falhas das válvulas de retenção são altamente dependentes da dinâmica do fluxo. Uma válvula de retenção pode ter um resultado de teste de pressão perfeito e ainda assim ter um desempenho ruim se o disco ou as placas não conseguirem atingir uma posição operacional estável na vazão real, se a orientação da instalação for inadequada ou se os disparos da bomba criarem velocidade reversa rápida.
Sinais de alerta típicos
- Impacto repetido ou ruído de batida
- Vibração de disco ou placa durante operação de baixo fluxo
- Desgaste do assento concentrado por impacto repetido
- Componentes de mola, dobradiça ou batente quebrados
- Fluxo reverso, rotação reversa da bomba ou surto após desligamento
- Vibração anormal a jusante da válvula de retenção
A ação corretiva pode envolver o tipo de válvula, a dinâmica da mola ou do fechamento, a posição da instalação, a velocidade do fluxo, a faixa de operação da bomba, o layout da tubulação ou a análise de surtos. Substituir um assento danificado pelo mesmo projeto sem revisar o sistema pode levar a outra falha. Veja o Guia de instalação da válvula de verificação para direção do fluxo, instalação horizontal e vertical, layout de descarga da bomba e erros comuns.
9. Distorção térmica, ligação e ciclagem de temperatura
As mudanças de temperatura alteram dimensões, folgas, atrito da gaxeta, contato da sede e cargas mecânicas. Em sistemas de vapor, hidrocarbonetos e fluido térmico de alta temperatura, uma válvula pode operar normalmente quando fria, mas torna-se difícil de mover ou vazar depois que as regiões do corpo, da comporta, da haste e da sede atingem temperaturas diferentes.
As válvulas gaveta podem sofrer ligação térmica quando a expansão diferencial ou a condição de fechamento cria força de cunha excessiva. Contudo, a solução não é simplesmente especificar um tipo de capô. A revisão deve incluir a geometria da comporta e da sede, o gradiente de temperatura, a sequência de fechamento da válvula, a pressão diferencial, os requisitos de equalização ou desvio quando aplicável, o empuxo do atuador, a carga da haste e o procedimento operacional aprovado pelo fabricante.
A ciclagem térmica repetida também pode relaxar juntas parafusadas, alterar o comportamento da gaxeta e acelerar danos a sedes macias ou vedações que operam perto de seus limites de temperatura. Um procedimento de manutenção escrito apenas em torno das condições ambientais da oficina pode, portanto, ignorar as condições que criaram a falha em campo.
10. Sinais de alerta antes que uma falha em uma válvula industrial se torne um desligamento
Muitas falhas se desenvolvem gradualmente. O programa de inspeção mais útil, portanto, rastreia alterações na condição normal da válvula, em vez de depender apenas de um intervalo de calendário genérico.
Operação
- Maior torque ou impulso
- Tempo de viagem mais longo
- Aderência ou hesitação
- Esforço manual inesperado
Comportamento do Processo
- Pressão a jusante inexplicável
- Perda de desligamento
- Comando de fluxo não correspondente
- Oscilação do processo
Condição
- Infiltração de embalagem
- Ruído ou conversa
- Vibração
- Corrosão ou danos no revestimento
- Tendência do torque do atuador, corrente do motor, empuxo ou pressão do ar quando dados de diagnóstico estiverem disponíveis.
- Compare a posição comandada da válvula com o deslocamento real e a resposta do processo.
- Registre o ajuste da gaxeta em vez de apertar repetidamente sem histórico.
- Investigue imediatamente novas vibrações, ruídos semelhantes a cavitação ou impacto na válvula de retenção.
- Inspecione as válvulas após eventos anormais do processo, como desligamentos da bomba, contaminação ou variações de temperatura.
- Use o risco e a gravidade do serviço para determinar o escopo e a frequência da inspeção.
11. Um fluxo de trabalho prático de investigação de causa raiz
Uma válvula falhada deve ser tratada como prova. Se as peças danificadas forem descartadas antes que o histórico operacional e o padrão de falha sejam documentados, a planta poderá perder as informações necessárias para evitar recorrências.
- Defina a função com falha. O problema foi vazamento interno, vazamento externo, incapacidade de curso, controle instável, fluxo reverso, força operacional excessiva ou dano no limite de pressão?
- Capturar condições operacionais. Registre pressão a montante e a jusante, temperatura, meio, concentração, sólidos, vazão, posição da válvula, histórico de ciclo e o evento imediatamente antes da falha.
- Verifique a válvula especificada. Compare a placa de identificação, a folha de dados, o desenho aprovado, os registros de materiais, o dimensionamento do atuador e os requisitos do projeto com o equipamento instalado.
- Inspecione antes de limpar. Depósitos, direção de desgaste, produtos de corrosão, marcas de sede e superfícies de fratura podem revelar o mecanismo. Fotografe e documente-os antes de limpá-los.
- Separe o dano primário do secundário. Um componente quebrado pode ser resultado de vibração, sobrecarga ou corrosão, e não a causa inicial.
- Compare com o histórico de manutenção. Procure por torque crescente, ajustes repetidos da gaxeta, vazamentos recorrentes, disparos do atuador ou reparos anteriores.
- Mude a causa, não apenas a parte. A ação final pode envolver tipo de válvula, interno, materiais, atuador, procedimento operacional, disposição da tubulação, filtragem, lavagem ou frequência de inspeção.
12. Evite falhas de válvulas em quatro estágios diferentes
| Estágio do Ciclo de Vida | Controles para aplicar | Risco de falha reduzido |
|---|---|---|
| Seleção e design | Defina serviço, função da válvula, materiais, classificação de pressão-temperatura, regime de fluxo, fechamento, atuador e ação de falha. | Aplicação incorreta, corrosão, cavitação, operação instável, saída insuficiente do atuador |
| Aquisições e FAT | Aprovar ficha técnica e GA, verificar materiais, dimensões, testes de pressão, testes de vazamento e testes funcionais. | Configuração errada, defeitos de fabricação ocultos, configuração incompleta do atuador, lacunas na documentação |
| Instalação e comissionamento | Verifique a direção do fluxo, orientação, alinhamento, limpeza, suportes, parafusos do flange, configuração e curso do atuador. | Emperramento, vazamento externo, trepidação, desalinhamento, percurso incompleto |
| Operação e manutenção | Tendência de vazamento, torque, deslocamento, ruído e condição; inspecionar de acordo com o risco e a gravidade do serviço. | Desgaste não detectado, vazamento na gaxeta, degradação do atuador, falha repetida |
Seleção e Design
O processo de prevenção começa com os dados de serviço e não com o catálogo de válvulas. Especifique os casos operacionais normais, mínimos e máximos onde eles afetam o comportamento da válvula. Identifique se se espera que a válvula isole, estrangule, module, evite o refluxo ou se mova para uma posição de segurança após uma falha definida.
Verificação de fábrica
A inspeção de fábrica não pode reproduzir todas as condições de serviço futuras, mas pode verificar se a válvula fornecida corresponde à configuração aprovada e se os principais limites de pressão, fechamento e funções operacionais atendem aos critérios de aceitação especificados. Vcore's Guia de teste de pressão de válvula explica os testes de casco, assento e banco traseiro e por que esses testes verificam diferentes funções.
13. Padrões que apoiam a prevenção de falhas em válvulas
Nenhum padrão pode garantir que uma válvula não falhará em serviço. Os padrões definem requisitos específicos de projeto, construção, inspeção ou teste, enquanto o comprador e o engenheiro ainda precisam adequar a válvula à aplicação real e às especificações do projeto.
| Referência | Como isso se relaciona com a prevenção de falhas | Limitação importante |
|---|---|---|
| ASME B16.34 | Fornece requisitos de pressão-temperatura, materiais, construção, exame, teste e marcação para válvulas dentro de seu escopo. | Ele não seleciona o tipo de válvula ou interno correto para cada condição do processo. |
| API 598 | Fornece requisitos de inspeção de válvula e teste de pressão quando aplicável ou especificado. | Um teste de pressão de fábrica não simula todas as futuras condições de serviço térmico, dinâmico, corrosivo ou erosivo. |
| ISO 15848 | Aborda testes de emissão fugitiva de válvulas industriais aplicáveis e caminhos de vazamento da haste/junta do corpo. | Ele não substitui vazamento na sede ou teste de pressão na carcaça. |
| Padrões de produtos específicos para válvulas | API, ASME, ISO, EN ou outras normas de produtos podem definir requisitos para famílias de válvulas específicas. | O padrão correto depende do tipo de válvula, indústria, design e especificação do projeto. |
| Ficha técnica/especificação do projeto | Define o serviço real, materiais, documentos de inspeção, desvios e requisitos especiais. | Deve estar tecnicamente completo; apenas listar muitos padrões não resolve decisões de projeto que faltam. |
14. Lista de verificação de RFQ de válvula industrial para prevenção de falhas
Quando a confiabilidade da válvula é importante, a RFQ deve fornecer informações suficientes para que o fornecedor avalie a carga real. A lista a seguir é um ponto de partida prático; requisitos do projeto podem adicionar ou remover itens.
- Tipo de válvula e função necessária: isolamento, estrangulamento, controle, retenção ou ação de emergência.
- Tamanho nominal, classe de pressão/PN e conexão final.
- Padrões de design, dimensionais, testes e projetos.
- Pressão e temperatura de operação e de projeto.
- Meio de processo, concentração, sólidos, corrosão ou características abrasivas.
- Requisitos de corpo, acabamento, haste, sede, gaxeta, gaxeta e parafusamento.
- Vazamento na sede ou desempenho de fechamento necessário.
- Casos de vazão e queda de pressão para válvulas de controle ou de serviço severo.
- Orientação de instalação e direção do fluxo quando relevante.
- Operação manual, por engrenagens, pneumática, elétrica ou hidráulica.
- Base de torque/empuxo do atuador, ação de falha, sinal de controle e utilidades.
- À prova de fogo, emissão fugitiva, NACE/ISO 15156 ou outros requisitos de serviço especiais, se aplicável.
- Relatórios de teste de materiais necessários, PMI, dureza, NDE ou inspeção de terceiros.
- Teste de pressão, teste de vazamento e documentação de teste funcional.
- Desenho GA aprovado, folha de dados, placa de identificação/marcação e pacote de documentação final.
Verificação Pré-Embarque Típica
| Item de inspeção | O que ele pode detectar | O que isso não prova |
|---|---|---|
| Revisão de documentos materiais | Grau especificado e evidência de rastreabilidade | Resistência à corrosão a longo prazo em um serviço indefinido |
| Inspeção dimensional | Interface e conformidade de desenho aprovado | Estabilidade dinâmica sob fluxo real do sistema |
| Teste de pressão da carcaça | Vazamento no limite de pressão em condições de teste | Desligamento do assento ou emissões fugitivas de longo prazo |
| Teste de vazamento no assento | Desempenho de vedação de fechamento em condições de teste especificadas | Desgaste futuro, corrosão ou contaminação do processo |
| Teste de AVC funcional | Curso, operação do atuador, interruptores e função básica do pacote | Todas as cargas operacionais e falhas de serviços públicos na planta |
| Calibração do posicionador | Resposta de comando para deslocamento e configuração de feedback | Dimensionamento correto da válvula de controle para cada caso de processo |
15. Reparar, reconfigurar ou substituir?
Nem toda válvula com falha precisa ser substituída e nem toda válvula deve ser reparada. A decisão deve considerar a integridade do limite de pressão, a espessura restante da parede, o local do dano, a disponibilidade de peças sobressalentes aprovadas, a condição do interno, os limites de reparo do corpo e da sede, a rastreabilidade do material, o custo de recorrência e se o projeto da válvula existente é adequado para o serviço.
O reparo pode ser razoável quando
- O limite de pressão permanece aceitável.
- O desgaste é limitado aos componentes substituíveis do interno, da sede, da gaxeta, da gaxeta ou do atuador.
- O projeto original da válvula permanece adequado para o serviço.
- Estão disponíveis procedimentos e peças de reparo aprovados.
- Os testes pós-reparo podem verificar a função necessária.
Substituição ou redesenho devem ser considerados quando
- Danos no limite de pressão ou perda inaceitável da parede estão presentes.
- A mesma falha se repetiu após reparos anteriores.
- O tipo, material ou interno da válvula não é adequado para o serviço.
- O conjunto do atuador não pode cumprir a tarefa exigida com segurança.
- A rastreabilidade ou conformidade exigida não pode ser estabelecida para serviços críticos.
16. Prevenção de falhas em válvulas industriais por aplicação
| Aplicação | Riscos de falha para priorizar | Foco-chave na prevenção |
|---|---|---|
| Petróleo e gás / hidrocarbonetos | Vazamento externo, exposição ao fogo, falha do atuador, erosão, contenção de pressão | Materiais, requisitos de segurança contra incêndio quando aplicável, emissões, ação de falha do atuador, rastreabilidade |
| Processamento químico | Corrosão, inchaço da vedação, danos no revestimento, cristalização, vazamento fugitivo | Compatibilidade química, concentração, temperatura, limites de revestimento, embalagem e lavagem |
| Energia e vapor | Distorção térmica, vazamento de gaxeta, alto empuxo, erosão, queda severa de pressão | Efeitos de temperatura, materiais, saída do atuador, projeto de acabamento e procedimento operacional |
| Sistemas de água | Verifique a batida da válvula, oscilação, corrosão, entrada do atuador, desgaste da sede | Dinâmica de fluxo, instalação, revestimento, invólucro e verificação de curso |
| Pasta/sólidos | Abrasão, bloqueio, danos na sede, torque elevado | Geometria da válvula, materiais resistentes ao desgaste, descarga, design da cavidade e margem do atuador |
Falha na válvula industrial: verificação final de engenharia
As falhas de válvulas industriais são mais fáceis de prevenir quando são tratadas como problemas do sistema, em vez de defeitos isolados de componentes. Uma sede pode vazar devido ao desgaste, mas o desgaste pode ter sido causado pelo tipo errado de válvula, velocidade excessiva, partículas abrasivas, distorção térmica ou deslocamento incompleto do atuador. Um atuador pode desarmar porque é subdimensionado, mas também pode desarmar porque o torque da válvula aumentou após corrosão, depósitos ou danos na sede.
A estratégia de confiabilidade mais eficaz, portanto, conecta cinco disciplinas: seleção correta da válvula, dados completos de serviço, fabricação e testes verificados, instalação correta e manutenção baseada em condições. Quando esses controles são documentados desde a solicitação de cotação até a operação, a planta tem uma base muito mais sólida para distinguir o desgaste normal de falhas evitáveis.
Precisa de ajuda para revisar uma falha de válvula ou uma nova solicitação de solicitação de válvula?
Send Vcore Valve the valve type, size, pressure class, medium, operating pressure and temperature, failure symptom, photos, actuator information and available inspection records. We can help review the likely valve-selection and specification issues before a replacement or new order is finalized.
Perguntas frequentes
What are the most common industrial valve failure modes?
Common failure modes include internal seat leakage, external leakage from packing or body joints, cavitation or erosion damage, corrosion, mechanical sticking or excessive torque, actuator or control failure, check valve chatter or slam, and thermal distortion. The most important task is to identify the actual mechanism rather than classify every problem simply as a leaking or stuck valve.
How can I tell whether a valve problem comes from the valve or the actuator?
Compare the valve’s required torque or thrust with the actuator output and check actual mechanical travel. A valve-side problem may create rising resistance, binding or incomplete movement even when the actuator receives the correct command. An actuator-side problem may involve utility pressure, power supply, positioner, switches, controls or mounting. Diagnostic data across the full stroke are more useful than a single open or closed check.
Does passing API 598 mean the valve will not fail in service?
No. API 598 is an inspection and testing standard used for applicable valves and project requirements. Pressure and closure tests can identify important manufacturing or assembly problems at defined test conditions, but they do not reproduce every future corrosion, erosion, thermal, dynamic or maintenance condition in the plant.
What is the difference between seat leakage and fugitive emissions?
Seat leakage is flow through the closed valve from one side of the process to the other. Fugitive emissions are external leakage, typically around the stem or shaft sealing system and specified body joints. They are different leakage paths and may be evaluated under different standards and acceptance requirements.
How often should critical industrial valves be inspected?
There is no universal interval for every valve. Inspection frequency should reflect valve criticality, service severity, cycling, media, temperature, corrosion or erosion rate, prior failure history and the site’s maintenance or risk-based inspection program. Trending changes in leakage, torque, travel, vibration and process response can help determine when a valve needs attention before complete failure.
What information should I send a supplier after a valve has failed?
Provide the valve datasheet or nameplate details, size, pressure class, materials, medium, concentration if relevant, operating and design pressure and temperature, normal valve position, cycle frequency, actuator details, failure symptom, photos before cleaning, damaged-part photos, maintenance history and any pressure-test or inspection records. This information makes it much easier to distinguish a product defect from service, installation, actuator or application problems.