Breve riepilogo:Il guasto delle valvole industriali è solitamente il risultato finale di una mancata corrispondenza tra il pacchetto valvola e le effettive condizioni di servizio, un difetto che non è stato rilevato prima dell'installazione o un degrado che non è stato identificato abbastanza presto. Le modalità di guasto più comuni includono perdite dalla sede interna, perdite dallo stelo esterno o dal giunto del corpo, cavitazione ed erosione, corrosione, incollaggio meccanico o danno ai componenti, perdita dell'attuatore o del controllo, instabilità della valvola di ritegno e distorsione o grippaggio termico.
Una prevenzione affidabile richiede qualcosa di più della semplice manutenzione programmata. Prima dell'acquisto è necessario confermare il tipo di valvola, la valutazione pressione-temperatura, i materiali, il sistema di sede e guarnizione, il regime di flusso, l'uscita dell'attuatore, l'orientamento dell'installazione, i test di fabbrica, la tracciabilità e l'ambito di ispezione. Una volta in servizio, le variazioni di perdite, coppia operativa, tempo di percorrenza, rumore, vibrazioni e feedback di posizione dovrebbero essere trattate come prove diagnostiche piuttosto che come sintomi isolati.
Una valvola industriale può superare un test di pressione in fabbrica e comunque guastarsi prematuramente dopo l'installazione se le condizioni di servizio, il design della valvola, il pacchetto dell'attuatore o il regime operativo non sono stati definiti correttamente. Al contrario, una valvola più vecchia può rimanere affidabile per anni quando il design è adeguato, il campo operativo è stabile e il degrado viene rilevato prima che raggiunga un limite funzionale.
Questa guida spiega le principali modalità di guasto delle valvole industriali dal punto di vista ingegneristico e di manutenzione. Si concentra su ciò che vede l'operatore, cosa potrebbe accadere all'interno della valvola, come indagare la causa principale e cosa dovrebbe essere modificato durante le specifiche, l'acquisto, l'installazione o la manutenzione preventiva per evitare che lo stesso guasto si ripeta.
Per gli impianti chimici che trattano fluidi aggressivi, valvole rivestite, solventi, acidi, alcali, fluidi cristallizzanti o fanghi corrosivi, vedere anche la documentazione di Vcore Guasti comuni delle valvole nelle condutture chimiche. L'articolo affronta la compatibilità chimica e i problemi specifici del rivestimento in maggiore dettaglio, mentre questa pagina copre il quadro più ampio dei guasti industriali.
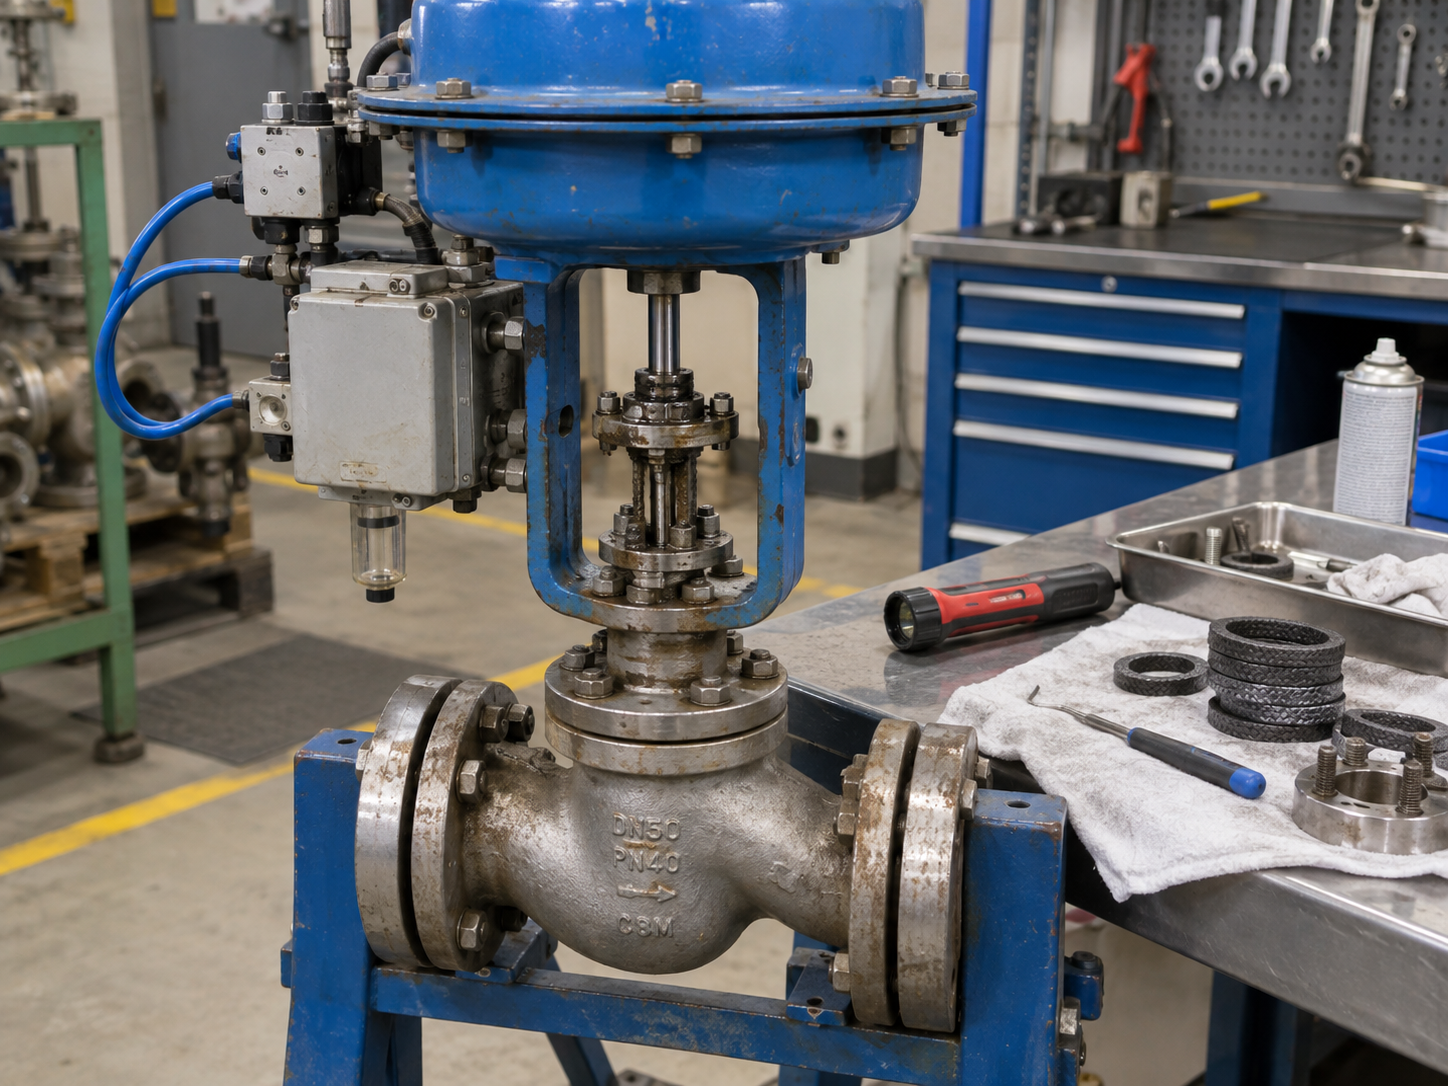
Non sostituire una valvola guasta fino a quando il team non avrà capito se il guasto è dovuto al design della valvola, alle condizioni di servizio, all'installazione, all'attuatore, al sistema di controllo o alla cronologia della manutenzione.
Passaggio 01Definire il dovere
Identificare l'isolamento, la limitazione, il mancato ritorno o la funzione di emergenza e la conseguenza del guasto.
Passaggio 02Progettazione della corrispondenza
Seleziona il tipo di valvola, i materiali, il trim, il sistema di tenuta e il rating per il servizio reale.
Passaggio 03Verifica pacchetto
Esaminare le dimensioni, il dimensionamento dell'attuatore, i test, i registri di ispezione e la tracciabilità dei materiali.
Passaggio 04Installare correttamente
Controllare l'allineamento, la direzione del flusso, il supporto, la pulizia, la bullonatura e la messa in servizio.
Passaggio 05Condizione di tendenza
Utilizza lo storico di perdite, coppia, corsa, vibrazione e ispezione per rilevare tempestivamente il degrado.
1. Cosa conta come guasto di una valvola industriale?
Una valvola si è guastata quando non è più in grado di svolgere la funzione richiesta dal processo o dalla progettazione di sicurezza. Ciò non significa sempre che il corpo sia rotto o che la valvola sia completamente inutilizzabile. Una valvola di controllo che si muove ma non riesce a stabilizzare il processo, una valvola di ritegno che vibra e consente un flusso inverso dannoso o una valvola di isolamento che lascia passare un'eccessiva perdita dalla sede potrebbero già essere funzionalmente guastate anche se la valvola rimane fisicamente installata.
| Categoria di fallimento | Sintomo tipico | Possibile meccanismo | Primo controllo tecnico |
|---|---|---|---|
| Perdita interna | Il flusso continua dopo la chiusura | Usura del sedile, contaminazione, erosione, deformazione, corsa incompleta | Confermare i requisiti di arresto, la corsa di chiusura e le condizioni del sedile |
| Perdita esterna | Perdita dallo stelo, dal coperchio, dal giunto del corpo o dalla connessione | Degrado della baderna, guasto della guarnizione, danno allo stelo, problema di montaggio o di bullonatura | Identificare l'esatto percorso della perdita prima di serrare o smontare |
| Danno indotto dal flusso | Rumore, vibrazioni, rapida usura dei trim, perdita di capacità | Cavitazione, lampeggiamento, erosione, alta velocità o solidi | Esaminare il profilo di pressione, i casi di flusso e il modello di danno materiale |
| Corrosione/attacco materiale | Vaiolature, perdita della parete, superfici ruvide, infiltrazioni esterne | Incompatibilità dei materiali, danni al rivestimento, attacchi galvanici o ambientali | Riconfermare la chimica del mezzo, la temperatura e il materiale effettivo |
| Guasto meccanico | Coppia elevata, inceppamento, corsa incompleta, componente rotto | Depositi, grippaggi, disallineamento, danni allo stelo o all'albero, carico eccessivo | Separare la resistenza del processo dai problemi dell'attuatore o del riduttore |
| Errore di attuazione/controllo | La valvola non si sposta nella posizione comandata | Coppia o spinta insufficienti, perdita di rete, posizionatore, interruttore o guasto del controllo | Verificare la richiesta della valvola e l'uscita dell'attuatore nelle peggiori condizioni di servizio |
| Controllare l'instabilità della valvola | Chiacchiere, colpi, rumore da impatto, flusso inverso | Bassa velocità, pulsazione, orientamento errato, dinamica di chiusura inadeguata | Esaminare il regime del flusso e l'installazione anziché solo le condizioni del sedile |
| Distorsione termica/ciclica | Legatura, elevata forza operativa, perdite dopo il cambiamento di temperatura | Espansione differenziale, cicli termici, pressione intrappolata, sedi o saracinesche distorte | Confrontare le condizioni di funzionamento a freddo e caldo e la sequenza di chiusura |
2. Perdita dalla sede interna: quando una valvola chiusa non isola
Si verificano perdite interne quando il fluido di processo passa attraverso la valvola chiusa poiché l'elemento di chiusura e la sede non possono raggiungere la chiusura richiesta. Il problema può svilupparsi in valvole a sfera, a farfalla, a saracinesca, a globo, a maschio e di ritegno, ma il meccanismo di guasto dipende in larga misura dalla struttura e dal servizio della valvola.
Cause comuni di perdita della valvola interna
- Le particelle abrasive graffiano, tagliano o erodono le superfici di tenuta.
- La corrosione o la cavitazione modificano la geometria della sede o dell'elemento di chiusura.
- Le sedi morbide si gonfiano, si induriscono, strisciano, estrudono o perdono elasticità al di fuori del range di servizio approvato.
- La valvola non raggiunge mai la sua vera posizione chiusa a causa dell'impostazione dell'attuatore, del fermo corsa, del movimento dello stelo o di interferenze meccaniche.
- La distorsione termica modifica il contatto tra la sede metallica e l'elemento di chiusura.
- Le valvole a saracinesca o di isolamento vengono ripetutamente strozzate in una posizione che concentra la velocità attraverso la regione di seduta.
- Materiale estraneo rimane sulla sede dopo il lavaggio, la fabbricazione o la manutenzione.
Come diagnosticare una perdita interna
Iniziare confermando se la perdita osservata supera i requisiti di accettazione specificati. Non dare per scontato che ogni valvola debba fornire una chiusura a tenuta di bolle. La perdita della sede richiesta dipende dal tipo di valvola, dalla costruzione della sede, dallo standard del prodotto, dalla classe di perdita della valvola di controllo, ove applicabile, e dalle specifiche del progetto.
Verificare quindi la corsa di chiusura completa e l'uscita dell'attuatore prima di smontare la valvola. Se la valvola raggiunge la posizione meccanica corretta ma presenta ancora perdite, ispezionare le superfici di tenuta per eventuali graffi direzionali, particelle, erosione, corrosione, rientranze, movimento della sede o deformazione locale. La tipologia dei danni è spesso più informativa del solo tasso di perdita.
Controlli di selezione
- Abbinare il tipo di valvola al servizio di isolamento o strozzamento.
- Specificare il criterio di intercettazione o perdita richiesto.
- Scegli i materiali del sedile e del rivestimento in base alla temperatura, alla chimica e ai solidi.
- Rivedere il differenziale di pressione in posizione chiusa.
Controlli di manutenzione
- Tendere la perdita piuttosto che attendere la completa perdita di chiusura.
- Ispezionare le superfici della sede e della chiusura dopo eventi anomali di detriti.
- Verificare che l'attuatore si arresti dopo la revisione o la modifica degli accessori.
- Non lappare, rettificare o lavorare le sedi senza verificare i limiti di progettazione.
3. Perdite esterne: baderna, stelo, guarnizioni e giunti a pressione
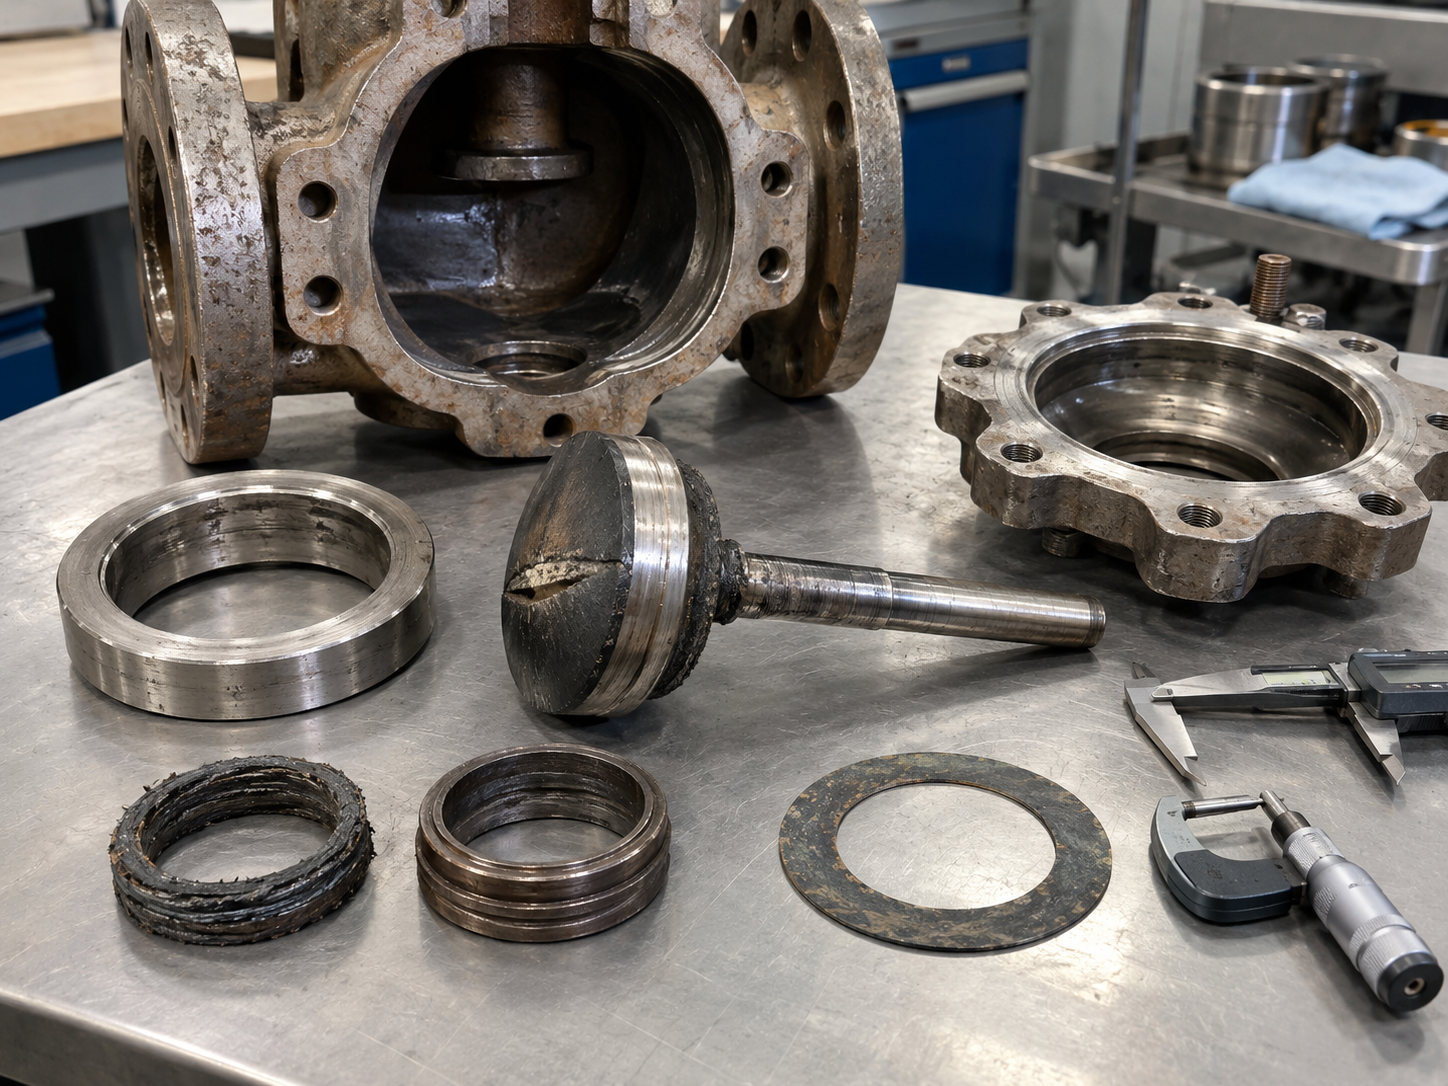
La perdita esterna è fondamentalmente diversa dalla perdita della sede perché il mezzo di processo fuoriesce dal limite di pressione nell'ambiente circostante. L'esatto percorso della perdita deve essere identificato prima dell'azione correttiva. Il serraggio di tutti gli elementi di fissaggio visibili non è un metodo affidabile per la risoluzione dei problemi e può danneggiare baderne, guarnizioni, pressacavi o bulloni.
Percorsi tipici delle perdite esterne
- Guarnizione dello stelo o dell'albero
- Guarnizione del coperchio o del coperchio
- Giunto del corpo su valvole multipezzo
- Connessioni filettate di scarico, sfiato o iniezione
- Attacco al processo flangiato
- Area di confine della pressione saldata
- Fusione del corpo, forgiatura o sezione fabbricata se si sviluppa un difetto al limite della pressione
Le perdite della baderna dello stelo possono essere causate da materiale di baderna inadeguato, compressione errata, rigature dello stelo, corrosione, cicli eccessivi, variazioni di temperatura, cattivo allineamento della baderna o un sistema di baderna non adatto alle prestazioni di emissioni richieste. Per servizi volatili o pericolosi, i progetti possono specificare requisiti di qualificazione per le emissioni fuggitive o di accettazione della produzione. Vcore Guida al test delle emissioni fuggitive delle valvole spiega la differenza tra emissioni dello stelo, perdite dalla sede e perdite dal guscio e discute ISO 15848, API 624 e API 641 nei loro contesti applicabili.
4. Cavitazione, lampeggiamento, erosione e abrasione
L'alta velocità e la forte riduzione della pressione possono distruggere il trim della valvola anche quando il materiale del corpo è chimicamente compatibile con il fluido. Il primo passo è distinguere il meccanismo del danno perché cavitazione, flashing ed erosione dei solidi non rispondono esattamente alla stessa azione correttiva.
Cavitazione
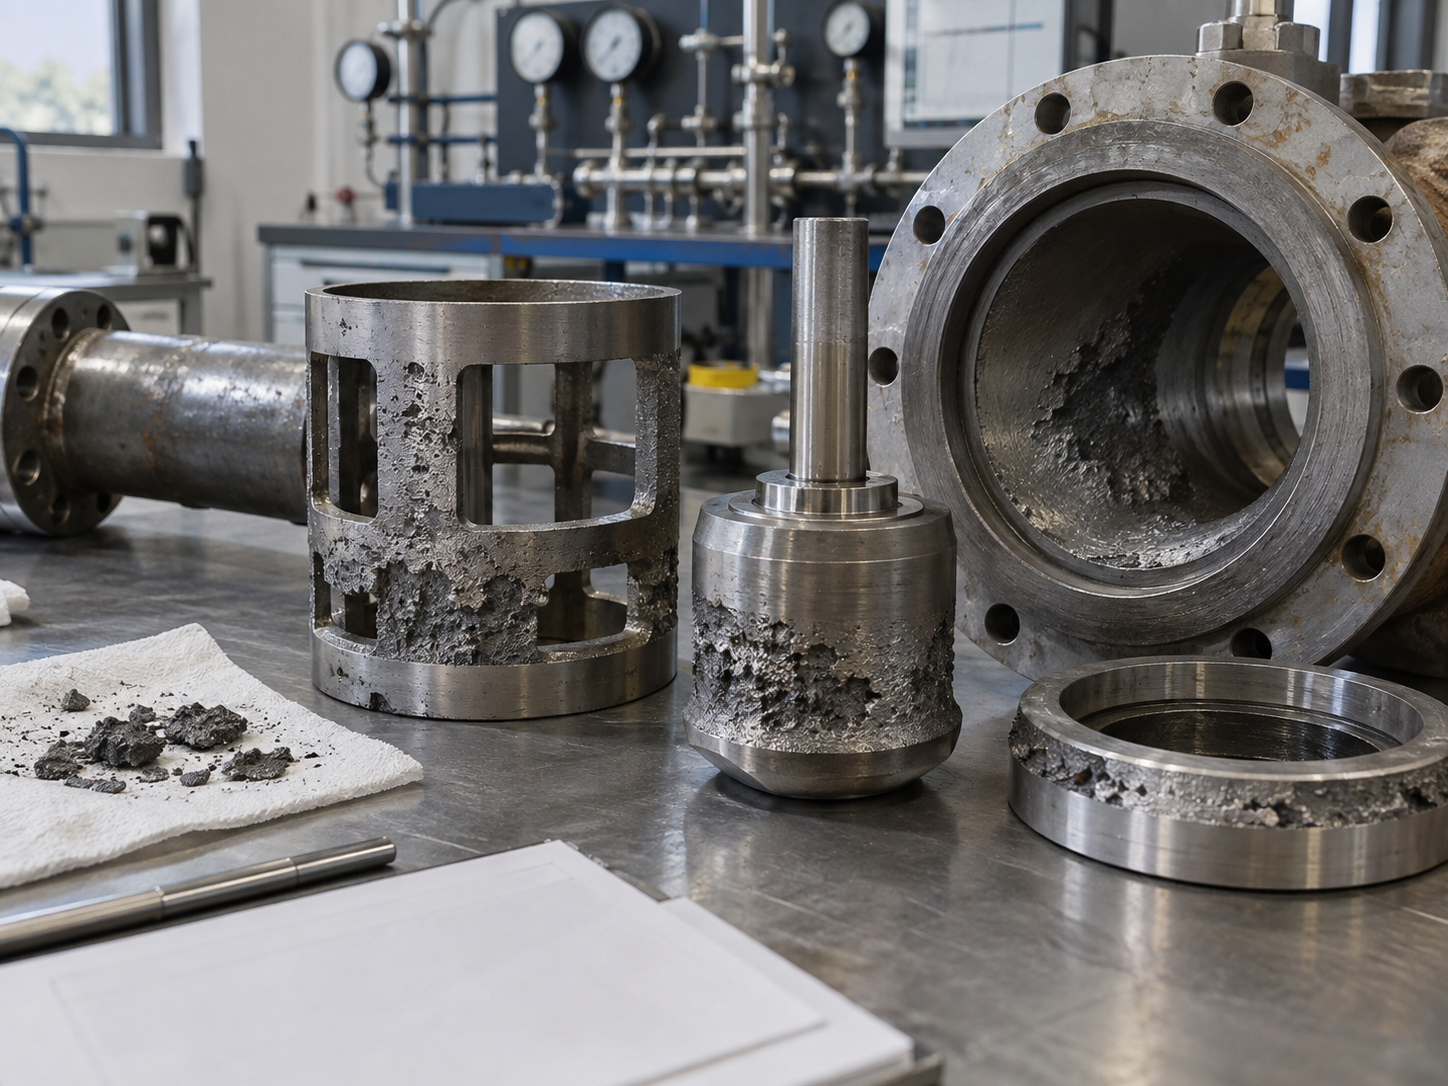
Nel servizio liquido, la cavitazione può verificarsi quando la pressione locale scende al di sotto della pressione del vapore del liquido e le bolle di vapore successivamente collassano al ripristino della pressione. Il crollo può creare un intenso impatto localizzato sul rivestimento e sulle superfici vicine. Le prove tipiche includono vaiolature, superfici irruvidite, vibrazioni e rumore caratteristico ad alta frequenza attorno alla regione di recupero della pressione.
Il dimensionamento della valvola di controllo dovrebbe quindi essere rivisto più del Cv o Kv richiesto. Il profilo di pressione, il tipo di valvola, il comportamento di recupero della pressione e tutti i casi operativi sono importanti. Un servizio gravoso può richiedere una riduzione graduale della pressione, un trim anticavitazione, una distribuzione alterata della pressione del sistema o un'altra configurazione della valvola. Per la sequenza di selezione più ampia, vedere Guida alla scelta della valvola di controllo.
Lampeggiante
Il flashing differisce dalla cavitazione perché parte del liquido rimane vapore dopo la restrizione invece di condensare completamente quando la pressione viene ripristinata. Il trim anticavitazione non può semplicemente eliminare una condizione di processo in cui la pressione a valle rimane al di sotto della pressione di vapore. La selezione del materiale, la velocità di uscita, la resistenza all'erosione e la geometria a valle diventano particolarmente importanti.
Erosione e abrasione dei solidi
Liquami, particelle di catalizzatore, solidi minerali e servizi sporchi possono usurare sedi, sfere, dischi, gabbie, rivestimenti e percorsi di flusso del corpo. Il danno spesso segue la direzione del flusso e può essere concentrato laddove la velocità aumenta o cambia direzione. Una valvola standard selezionata solo in base alla dimensione nominale e alla classe di pressione può avere una durata molto breve in servizio abrasivo anche quando supera tutti i test di pressione di fabbrica.
5. Corrosione e incompatibilità dei materiali
La rottura per corrosione può influenzare il limite di pressione, il rivestimento, lo stelo, i bulloni, la regione della sede o le superfici esterne. Un materiale adeguato per un servizio di pubblica utilità pulito potrebbe non essere adatto quando cambiano il contenuto di cloruro, la concentrazione di sostanze chimiche, il pH, i gas disciolti, la temperatura o i prodotti chimici per la pulizia.
Il cedimento può manifestarsi come assottigliamento uniforme delle pareti, vaiolatura localizzata, attacco interstiziale, corrosione galvanica, rottura del rivestimento o meccanismi di fessurazione che richiedono una valutazione metallurgica specialistica. Poiché diversi meccanismi di corrosione possono sembrare simili durante una rapida ispezione visiva, l’azione correttiva dovrebbe basarsi sul mezzo reale e sul meccanismo di danno piuttosto che sull’istruzione generica di “aggiornamento all’acciaio inossidabile”.
Verifica dei materiali prima dell'acquisto
- Specificare l'esatto corpo, coperchio, rivestimento, stelo, sede, imballaggio, guarnizione e materiali di bulloneria richiesti dal servizio.
- Definire se sono necessari rapporti sui test dei materiali e tracciabilità del calore.
- Identificare NACE/ISO 15156, durezza, PMI o altri requisiti specifici del progetto, ove applicabile.
- Esaminare rivestimenti o rivestimenti in base alle condizioni di servizio chimico, abrasione, temperatura, vuoto e manipolazione.
- Non dare per scontato che un tipo di acciaio inossidabile o un elastomero siano universalmente resistenti alla corrosione.
Quando l'applicazione riguarda specificatamente una tubazione chimica, il cedimento del rivestimento, la cristallizzazione, il rigonfiamento delle guarnizioni e la compatibilità chimica aggressiva meritano una valutazione a parte. Tali questioni sono trattate in modo più approfondito in Guasti comuni delle valvole nelle condutture chimiche.
6. Inceppamento meccanico, coppia eccessiva e danni ai componenti
Una valvola che diventa difficile da azionare invia informazioni diagnostiche utili. L'aumento della coppia o della spinta può derivare dall'attrito della sede, dai depositi, dalla corrosione, dagli effetti della temperatura, dalla compressione delle guarnizioni, dalle guide danneggiate, dal disallineamento dello stelo, dall'usura, dal degrado della scatola del cambio, dalla pressione differenziale del processo o da un corpo estraneo nel percorso del flusso.
La risposta corretta è separare la richiesta meccanica della valvola dall’uscita disponibile dell’attuatore. Aumentare le dimensioni dell'attuatore senza controllare i limiti della valvola e dello stelo può forzare la corsa di una valvola danneggiata trasferendo il sovraccarico allo stelo, all'albero, alla chiavetta, al giunto, alla scatola del cambio o all'elemento di chiusura.
| Sintomo osservato | Possibile causa lato valvola | Possibile causa dell'attuatore/azionamento | Controllo utile |
|---|---|---|---|
| Coppia di spunto elevata dopo un lungo periodo di inattività | Adesione della sede, depositi, corrosione, attrito delle guarnizioni | Rigidità del cambio o uscita debole dell'attuatore | Confronta la domanda misurata con i dati storici della coppia e dell'attuatore |
| La coppia aumenta a metà corsa | Oggetto estraneo, chiusura distorta, danno alla guida, forza di processo | Disallineamento meccanico o problema di accoppiamento | Ispezionare il profilo di corsa anziché solo la coppia iniziale/finale |
| La valvola raggiunge solo una parte della corsa | Arresto meccanico, inceppamento, distorsione termica | Finecorsa, interruttore di coppia, posizionatore o limitazione di utilità | Confrontare la posizione meccanica comandata, indicata ed effettiva |
| Danni ripetuti allo stelo o all'albero | Carico di seduta eccessivo, disallineamento, resistenza dei componenti inadeguata | Sovradimensionamento dell'attuatore o impostazione errata di coppia/spinta | Rivedere il carico ammissibile dello stelo/albero e l'impostazione dell'attuatore |
7. Guasto dell'attuatore, del posizionatore e del sistema di controllo
Una valvola automatizzata può essere meccanicamente sana e tuttavia non funzionare correttamente perché l'attuatore, gli accessori o il sistema di controllo non possono spostarla nella posizione richiesta. I sistemi pneumatici, elettrici e idraulici presentano percorsi di guasto diversi, ma tutti devono essere valutati come parte di un unico pacchetto di valvole assemblato.
Cause comuni
- Pressione di alimentazione pneumatica inferiore al valore utilizzato per il dimensionamento dell'attuatore
- Tubazioni ostruite, aria contaminata, solenoide guasto o problemi al filtro regolatore
- Perdita di energia elettrica, tensione errata, guasto del motore o del controllo, ingresso di acqua o mancata corrispondenza del ciclo di lavoro
- Perdita di pressione idraulica, perdite, problemi all'accumulatore o al collettore di controllo
- Deriva di calibrazione del posizionatore, errore di collegamento del feedback o azione di errore errata
- Potenza dell'attuatore che non supera più la coppia o la spinta della valvola dopo depositi, corrosione o modifiche della sede
- Staffa di montaggio, allineamento del giunto o regolazione del finecorsa errati
Per le nuove apparecchiature, la selezione dell'attuatore deve utilizzare i dati di coppia o spinta verificati dal produttore della valvola e le condizioni di utilizzo meno favorevoli. Vedi il Guida alla selezione dell'attuatore della valvola per la selezione del pacchetto pneumatico, elettrico e idraulico.
Per le valvole di controllo modulanti, la configurazione del posizionatore deve essere verificata come parte del test funzionale anziché trattata come un'attività accessoria separata. Vcore Guida alla calibrazione del posizionatore della valvola di controllo copre lo zero, l'intervallo, la corsa, il feedback e la verifica dell'azione di guasto.
8. Controllare le vibrazioni, gli urti e i danni dovuti al flusso inverso della valvola
I guasti delle valvole di ritegno dipendono fortemente dalla dinamica del flusso. Una valvola di ritegno può avere un risultato perfetto del test di pressione e continuare a funzionare in modo scarso se il disco o le piastre non riescono a raggiungere una posizione operativa stabile alla portata reale, se l'orientamento di installazione non è adatto o se la pompa scatta creando una rapida velocità inversa.
Tipici segnali di pericolo
- Impatto ripetuto o rumore di colpi
- Il disco o la piastra vibrano durante il funzionamento a basso flusso
- Usura del sedile concentrata da impatti ripetuti
- Componenti della molla, della cerniera o del fermo rotti
- Flusso inverso, rotazione inversa della pompa o picco dopo l'arresto
- Vibrazioni anomale a valle della valvola di ritegno
L'azione correttiva può riguardare il tipo di valvola, la dinamica della molla o della chiusura, la posizione di installazione, la velocità del flusso, il campo di funzionamento della pompa, la disposizione delle tubazioni o l'analisi dei picchi. La sostituzione di un sedile danneggiato con lo stesso design senza rivedere il sistema può portare a un altro guasto. Vedi il Guida all'installazione della valvola di ritegno per direzione del flusso, installazione orizzontale e verticale, disposizione di scarico della pompa ed errori comuni.
9. Distorsione termica, legame e ciclismo termico
Le variazioni di temperatura alterano dimensioni, giochi, attrito delle guarnizioni, contatto con la sede e carichi meccanici. Nei sistemi con vapore ad alta temperatura, idrocarburi e fluidi termici, una valvola può funzionare normalmente a freddo ma diventare difficile da spostare o presentare perdite dopo che le regioni del corpo, della saracinesca, dello stelo e della sede raggiungono temperature diverse.
Le valvole a saracinesca possono subire un vincolo termico quando l'espansione differenziale o la condizione di chiusura creano una forza di incuneamento eccessiva. Tuttavia, la soluzione non è semplicemente specificare un tipo di cofano. La revisione dovrebbe includere la geometria della saracinesca e della sede, il gradiente di temperatura, la sequenza di chiusura della valvola, la pressione differenziale, i requisiti di equalizzazione o bypass ove applicabile, la spinta dell'attuatore, il carico sullo stelo e la procedura operativa approvata dal produttore.
Ripetuti cicli termici possono anche allentare le giunzioni bullonate, modificare il comportamento delle guarnizioni e accelerare i danni alle sedi morbide o alle guarnizioni che operano vicino ai limiti di temperatura. Una procedura di manutenzione scritta solo in base alle condizioni ambientali dell'officina potrebbe quindi non cogliere le condizioni che hanno creato il guasto sul campo.
10. Segnali di allarme prima che il guasto di una valvola industriale si trasformi in un arresto
Molti fallimenti si sviluppano gradualmente. Il programma di ispezione più utile tiene quindi traccia dei cambiamenti rispetto alle normali condizioni della valvola invece di fare affidamento solo su un generico intervallo di calendario.
Operazione
- Coppia o spinta più elevata
- Tempo di viaggio più lungo
- Attaccamento o esitazione
- Sforzo manuale imprevisto
Comportamento del processo
- Pressione a valle inspiegabile
- Perdita di spegnimento
- Il flusso non corrisponde al comando
- Oscillazione del processo
Condizione
- Infiltrazione dell'imballaggio
- Rumore o chiacchiere
- Vibrazione
- Corrosione o danni al rivestimento
- Tendenza della coppia dell'attuatore, della corrente del motore, della spinta o della pressione dell'aria quando sono disponibili dati diagnostici.
- Confrontare la posizione comandata della valvola con la corsa effettiva e la risposta del processo.
- Registra la regolazione dell'imballaggio invece di stringere ripetutamente senza cronologia.
- Esaminare tempestivamente nuove vibrazioni, rumori simili a cavitazione o impatto della valvola di ritegno.
- Ispezionare le valvole dopo eventi di processo anomali come scatti della pompa, contaminazione o escursioni termiche.
- Utilizzare il rischio e la gravità del servizio per determinare l'ambito e la frequenza dell'ispezione.
11. Un flusso di lavoro pratico per l'indagine della causa principale
Una valvola guasta dovrebbe essere trattata come prova. Se le parti danneggiate vengono scartate prima che la storia operativa e lo schema dei guasti siano documentati, l'impianto potrebbe perdere le informazioni necessarie per prevenirne il ripetersi.
- Definire la funzione non riuscita. Il problema era una perdita interna, una perdita esterna, l'impossibilità di eseguire la corsa, un controllo instabile, un flusso inverso, una forza operativa eccessiva o un danno al limite della pressione?
- Cattura le condizioni operative. Registra la pressione a monte e a valle, la temperatura, il mezzo, la concentrazione, i solidi, la portata, la posizione della valvola, la cronologia del ciclo e l'evento immediatamente prima del guasto.
- Verificare la valvola specificata. Confronta targhetta, scheda tecnica, disegno approvato, documentazione sui materiali, dimensionamento dell'attuatore e requisiti di progetto con l'apparecchiatura installata.
- Ispezionare prima della pulizia. Depositi, direzione dell'usura, prodotti della corrosione, segni delle sedi e superfici di frattura possono rivelare il meccanismo. Fotografali e documentali prima della pulizia.
- Separa il danno primario da quello secondario. Un componente rotto può essere il risultato di chiacchiere, sovraccarico o corrosione piuttosto che la causa scatenante.
- Confrontare con lo storico della manutenzione. Cercare coppia in aumento, regolazioni ripetute della baderna, perdite ricorrenti, scatti dell'attuatore o riparazioni precedenti.
- Cambia la causa, non solo la parte. L'azione finale può riguardare il tipo di valvola, il trim, i materiali, l'attuatore, la procedura operativa, la disposizione delle tubazioni, la filtrazione, il lavaggio o la frequenza di ispezione.
12. Prevenire i guasti delle valvole in quattro fasi diverse
| Fase del ciclo di vita | Controlli da applicare | Rischio di guasto ridotto |
|---|---|---|
| Selezione e progettazione | Definire il servizio, la funzione della valvola, i materiali, la valutazione della pressione-temperatura, il regime del flusso, l'arresto, l'attuatore e l'azione in caso di guasto. | Applicazione errata, corrosione, cavitazione, funzionamento instabile, uscita dell'attuatore insufficiente |
| Appalti e FAT | Approvare datasheet e GA, verificare materiali, dimensioni, prove di pressione, prove di tenuta e prove funzionali. | Configurazione errata, difetti di fabbricazione nascosti, configurazione incompleta dell'attuatore, lacune nella documentazione |
| Installazione e messa in servizio | Controllare la direzione del flusso, l'orientamento, l'allineamento, la pulizia, i supporti, i bulloni della flangia, la configurazione e la corsa dell'attuatore. | Inceppamenti, perdite esterne, vibrazioni, disallineamento, corsa incompleta |
| Funzionamento e manutenzione | Tendenza perdite, coppia, corsa, rumore e condizioni; ispezionare in base al rischio e alla gravità del servizio. | Usura non rilevata, perdite delle guarnizioni, degrado dell'attuatore, guasti ripetuti |
Selezione e progettazione
Il processo di prevenzione inizia con i dati di servizio, non con il catalogo delle valvole. Specificare i casi operativi normali, minimi e massimi in cui influenzano il comportamento della valvola. Identificare se è previsto che la valvola isoli, strozzi, moduli, impedisca il riflusso o si sposti in una posizione di sicurezza dopo un guasto definito.
Verifica di fabbrica
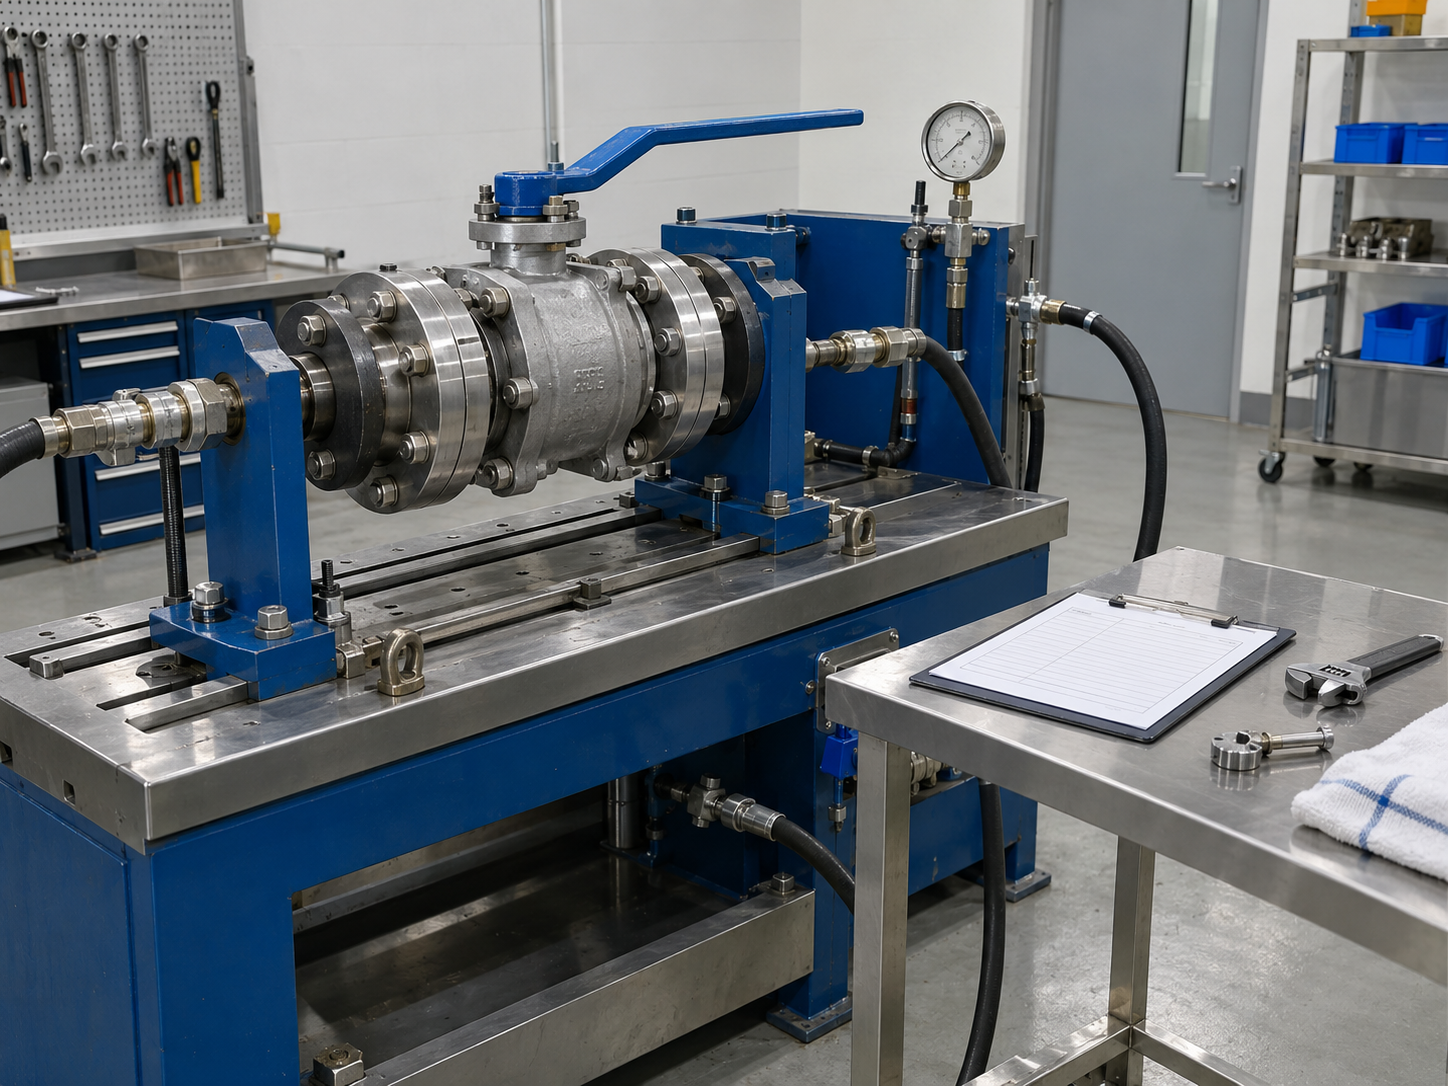
L'ispezione di fabbrica non può riprodurre ogni futura condizione di servizio, ma può verificare che la valvola fornita corrisponda alla configurazione approvata e che i principali limiti di pressione, chiusura e funzioni operative soddisfino i criteri di accettazione specificati. Vcore Guida al test della pressione delle valvole spiega i test sulla scocca, sul sedile e sullo schienale e perché questi test verificano funzioni diverse.
13. Standard che supportano la prevenzione dei guasti alle valvole
Nessun singolo standard può garantire che una valvola non si guasti durante il servizio. Gli standard definiscono requisiti specifici di progettazione, costruzione, ispezione o test, mentre l'acquirente e l'ingegnere devono comunque abbinare la valvola all'applicazione effettiva e alle specifiche del progetto.
| Riferimento | Come si collega alla prevenzione dei guasti | Limitazione importante |
|---|---|---|
| ASME B16.34 | Fornisce requisiti di pressione-temperatura, materiali, costruzione, esame, test e marcatura per le valvole che rientrano nel suo ambito. | Non seleziona il tipo di valvola o il trim corretto per ogni condizione di processo. |
| API598 | Fornisce i requisiti di ispezione delle valvole e di prova della pressione, ove applicabile o specificato. | Un test di pressione in fabbrica non simula tutte le future condizioni di servizio termiche, dinamiche, corrosive o erosive. |
| ISO 15848 | Risolve i test sulle emissioni fuggitive delle valvole industriali applicabili e dei percorsi di perdita dello stelo/giunto del corpo. | Non sostituisce il test delle perdite della sede o della pressione del guscio. |
| Standard di prodotto specifici per le valvole | API, ASME, ISO, EN o altri standard di prodotto possono definire requisiti per particolari famiglie di valvole. | Lo standard corretto dipende dal tipo di valvola, dal settore, dal design e dalle specifiche del progetto. |
| Scheda tecnica/specifica del progetto | Definisce il servizio effettivo, i materiali, i documenti di ispezione, le deviazioni e i requisiti speciali. | Deve essere tecnicamente completo; il semplice elenco di numerosi standard non risolve le decisioni di progettazione mancanti. |
14. Lista di controllo delle richieste di offerta di valvole industriali per la prevenzione dei guasti
Quando l'affidabilità della valvola è importante, la richiesta di offerta dovrebbe fornire informazioni sufficienti affinché il fornitore possa valutare il servizio effettivo. L'elenco seguente è un punto di partenza pratico; i requisiti del progetto possono aggiungere o rimuovere elementi.
- Tipo di valvola e funzione richiesta: isolamento, strozzatura, controllo, antiritorno o azione di emergenza.
- Dimensione nominale, classe di pressione/PN e connessione finale.
- Design, dimensioni, test e standard di progetto.
- Pressione e temperatura di esercizio e di progetto.
- Caratteristiche del mezzo di processo, concentrazione, solidi, corrosione o abrasione.
- Requisiti di corpo, rivestimento, stelo, sede, baderna, guarnizione e bulloneria.
- Perdite della sede richieste o prestazioni di arresto richieste.
- Cassette di portata e caduta di pressione per valvole di controllo o per servizi gravosi.
- Orientamento dell'installazione e direzione del flusso, ove rilevante.
- Funzionamento manuale, a ingranaggi, pneumatico, elettrico o idraulico.
- Base coppia/spinta dell'attuatore, azione in caso di guasto, segnale di controllo e utilità.
- Ignifugo, emissioni fuggitive, NACE/ISO 15156 o altri requisiti di servizio speciali, se applicabili.
- Rapporti di test sui materiali richiesti, PMI, durezza, NDE o ispezione di terze parti.
- Test di pressione, test di tenuta e documentazione dei test funzionali.
- Disegno GA approvato, scheda tecnica, targhetta/marcatura e pacchetto di documentazione finale.
Tipica verifica pre-imbarco
| Elemento di ispezione | Cosa può rilevare | Ciò che non dimostra |
|---|---|---|
| Revisione della documentazione materiale | Grado specificato e prova di tracciabilità | Resistenza alla corrosione a lungo termine in un servizio indefinito |
| Controllo dimensionale | Interfaccia e conformità del disegno approvato | Stabilità dinamica sotto il flusso reale del sistema |
| Prova di pressione del guscio | Perdita al limite della pressione alle condizioni di prova | Spegnimento del sedile o emissioni fuggitive a lungo termine |
| Prova di tenuta della sede | Prestazioni di tenuta della chiusura alle condizioni di prova specificate | Usura futura, corrosione o contaminazione del processo |
| Test di ictus funzionale | Corsa, funzionamento dell'attuatore, interruttori e funzioni del pacchetto base | Tutti i carichi operativi e i guasti delle utenze nell'impianto |
| Calibrazione del posizionatore | Risposta comando di corsa e configurazione del feedback | Corretto dimensionamento della valvola di controllo per ogni caso di processo |
15. Riparare, riconfigurare o sostituire?
Non tutte le valvole guaste necessitano di sostituzione e non tutte le valvole dovrebbero essere riparate. La decisione dovrebbe considerare l'integrità dei limiti di pressione, lo spessore rimanente delle pareti, la posizione del danno, la disponibilità di pezzi di ricambio approvati, le condizioni dell'assetto, i limiti di riparazione del corpo e della sede, la tracciabilità dei materiali, il costo di ripristino e se il design della valvola esistente è adatto al servizio.
La riparazione può essere ragionevole quando
- Il limite di pressione rimane accettabile.
- L'usura è limitata ai componenti sostituibili del rivestimento, della sede, dell'imballaggio, della guarnizione o dell'attuatore.
- Il design originale della valvola rimane adatto al servizio.
- Sono disponibili procedure e componenti di riparazione approvati.
- I test post-riparazione possono verificare la funzione richiesta.
La sostituzione o la riprogettazione dovrebbero essere prese in considerazione quando
- Sono presenti danni al limite di pressione o perdita inaccettabile della parete.
- Lo stesso guasto si è ripetuto dopo le riparazioni precedenti.
- Il tipo, il materiale o il rivestimento della valvola non sono adatti al servizio.
- Il pacchetto attuatore non è in grado di soddisfare il servizio richiesto in modo sicuro.
- Non è possibile stabilire la tracciabilità o la conformità richiesta per il servizio critico.
16. Prevenzione dei guasti alle valvole industriali per applicazione
| Applicazione | Rischi di fallimento a cui dare priorità | Focus chiave sulla prevenzione |
|---|---|---|
| Petrolio e gas/idrocarburi | Perdite esterne, esposizione al fuoco, guasto dell'attuatore, erosione, contenimento della pressione | Materiali, requisiti antincendio ove applicabili, emissioni, azione in caso di guasto dell'attuatore, tracciabilità |
| Lavorazione chimica | Corrosione, rigonfiamento delle guarnizioni, danni al rivestimento, cristallizzazione, perdite fuggitive | Compatibilità chimica, concentrazione, temperatura, limiti del rivestimento, imballaggio e lavaggio |
| Potenza e vapore | Distorsione termica, perdite delle guarnizioni, spinta elevata, erosione, forte caduta di pressione | Effetti della temperatura, materiali, uscita dell'attuatore, progettazione del trim e procedura operativa |
| Sistemi idrici | Controllare l'impatto della valvola, il sovraccarico, la corrosione, l'ingresso dell'attuatore, l'usura della sede | Dinamica del flusso, installazione, rivestimento, custodia e verifica della corsa |
| Liquame/solidi | Abrasione, blocco, danni alla sede, coppia elevata | Geometria della valvola, materiali resistenti all'usura, lavaggio, design della cavità e margine dell'attuatore |
Guasto della valvola industriale: controllo tecnico finale
I guasti alle valvole industriali sono più facili da prevenire quando vengono trattati come problemi del sistema piuttosto che come difetti isolati dei componenti. Una sede può perdere a causa dell'usura, ma l'usura potrebbe essere stata creata dal tipo di valvola sbagliato, da una velocità eccessiva, da particelle abrasive, da distorsione termica o da una corsa incompleta dell'attuatore. Un attuatore può scattare perché sottodimensionato, ma può anche scattare perché la coppia della valvola è aumentata a causa di corrosione, depositi o danni alla sede.
La strategia di affidabilità più efficace collega quindi cinque discipline: corretta selezione della valvola, dati di servizio completi, produzione e test verificati, corretta installazione e manutenzione basata sulle condizioni. Quando tali controlli vengono documentati dalla richiesta di offerta fino al funzionamento, l'impianto dispone di una base molto più solida per distinguere la normale usura dai guasti evitabili.
Hai bisogno di aiuto per esaminare una richiesta di offerta di guasto di una valvola o di una nuova valvola?
Send Vcore Valve the valve type, size, pressure class, medium, operating pressure and temperature, failure symptom, photos, actuator information and available inspection records. We can help review the likely valve-selection and specification issues before a replacement or new order is finalized.
Domande frequenti
What are the most common industrial valve failure modes?
Common failure modes include internal seat leakage, external leakage from packing or body joints, cavitation or erosion damage, corrosion, mechanical sticking or excessive torque, actuator or control failure, check valve chatter or slam, and thermal distortion. The most important task is to identify the actual mechanism rather than classify every problem simply as a leaking or stuck valve.
How can I tell whether a valve problem comes from the valve or the actuator?
Compare the valve’s required torque or thrust with the actuator output and check actual mechanical travel. A valve-side problem may create rising resistance, binding or incomplete movement even when the actuator receives the correct command. An actuator-side problem may involve utility pressure, power supply, positioner, switches, controls or mounting. Diagnostic data across the full stroke are more useful than a single open or closed check.
Does passing API 598 mean the valve will not fail in service?
No. API 598 is an inspection and testing standard used for applicable valves and project requirements. Pressure and closure tests can identify important manufacturing or assembly problems at defined test conditions, but they do not reproduce every future corrosion, erosion, thermal, dynamic or maintenance condition in the plant.
What is the difference between seat leakage and fugitive emissions?
Seat leakage is flow through the closed valve from one side of the process to the other. Fugitive emissions are external leakage, typically around the stem or shaft sealing system and specified body joints. They are different leakage paths and may be evaluated under different standards and acceptance requirements.
How often should critical industrial valves be inspected?
There is no universal interval for every valve. Inspection frequency should reflect valve criticality, service severity, cycling, media, temperature, corrosion or erosion rate, prior failure history and the site’s maintenance or risk-based inspection program. Trending changes in leakage, torque, travel, vibration and process response can help determine when a valve needs attention before complete failure.
What information should I send a supplier after a valve has failed?
Provide the valve datasheet or nameplate details, size, pressure class, materials, medium, concentration if relevant, operating and design pressure and temperature, normal valve position, cycle frequency, actuator details, failure symptom, photos before cleaning, damaged-part photos, maintenance history and any pressure-test or inspection records. This information makes it much easier to distinguish a product defect from service, installation, actuator or application problems.