Ringkasan Singkat:Kegagalan katup industri biasanya merupakan hasil akhir dari ketidaksesuaian antara paket katup dan kondisi servis sebenarnya, cacat yang tidak terdeteksi sebelum pemasangan, atau degradasi yang tidak teridentifikasi sejak dini. Mode kegagalan yang umum meliputi kebocoran dudukan internal, kebocoran batang eksternal atau sambungan bodi, kavitasi dan erosi, korosi, kerusakan mekanis atau kerusakan komponen, kehilangan aktuator atau kontrol, ketidakstabilan katup periksa, dan distorsi atau pengikatan termal.
Pencegahan yang andal memerlukan lebih dari sekadar pemeliharaan terjadwal. Jenis katup, peringkat tekanan-suhu, bahan, sistem dudukan dan pengepakan, rezim aliran, keluaran aktuator, orientasi pemasangan, pengujian pabrik, ketertelusuran, dan cakupan inspeksi harus dikonfirmasi sebelum pembelian. Setelah digunakan, perubahan kebocoran, torsi pengoperasian, waktu tempuh, kebisingan, getaran, dan umpan balik posisi harus diperlakukan sebagai bukti diagnostik dan bukan gejala tersendiri.
Katup industri mungkin lulus uji tekanan pabrik dan masih gagal sebelum waktunya setelah pemasangan jika kondisi servis, desain katup, paket aktuator, atau sistem pengoperasian tidak ditentukan dengan benar. Sebaliknya, katup yang lebih tua dapat tetap andal selama bertahun-tahun jika desainnya sesuai, ruang operasinya stabil, dan degradasi terdeteksi sebelum mencapai batas fungsional.
Panduan ini menjelaskan mode kegagalan katup industri utama dari sudut pandang teknik dan pemeliharaan. Hal ini berfokus pada apa yang dilihat oleh operator, apa yang mungkin terjadi di dalam katup, bagaimana menyelidiki penyebab utama, dan apa yang harus diubah selama spesifikasi, pembelian, pemasangan, atau pemeliharaan preventif untuk menghentikan terulangnya kegagalan yang sama.
Untuk pabrik kimia yang menangani media agresif, katup berlapis, pelarut, asam, basa, cairan kristalisasi, atau bubur korosif, lihat juga Vcore's Kegagalan Katup Umum pada Saluran Pipa Kimia. Artikel tersebut membahas kompatibilitas bahan kimia dan masalah khusus lapisan secara lebih rinci, sementara halaman ini membahas kerangka kegagalan industri yang lebih luas.
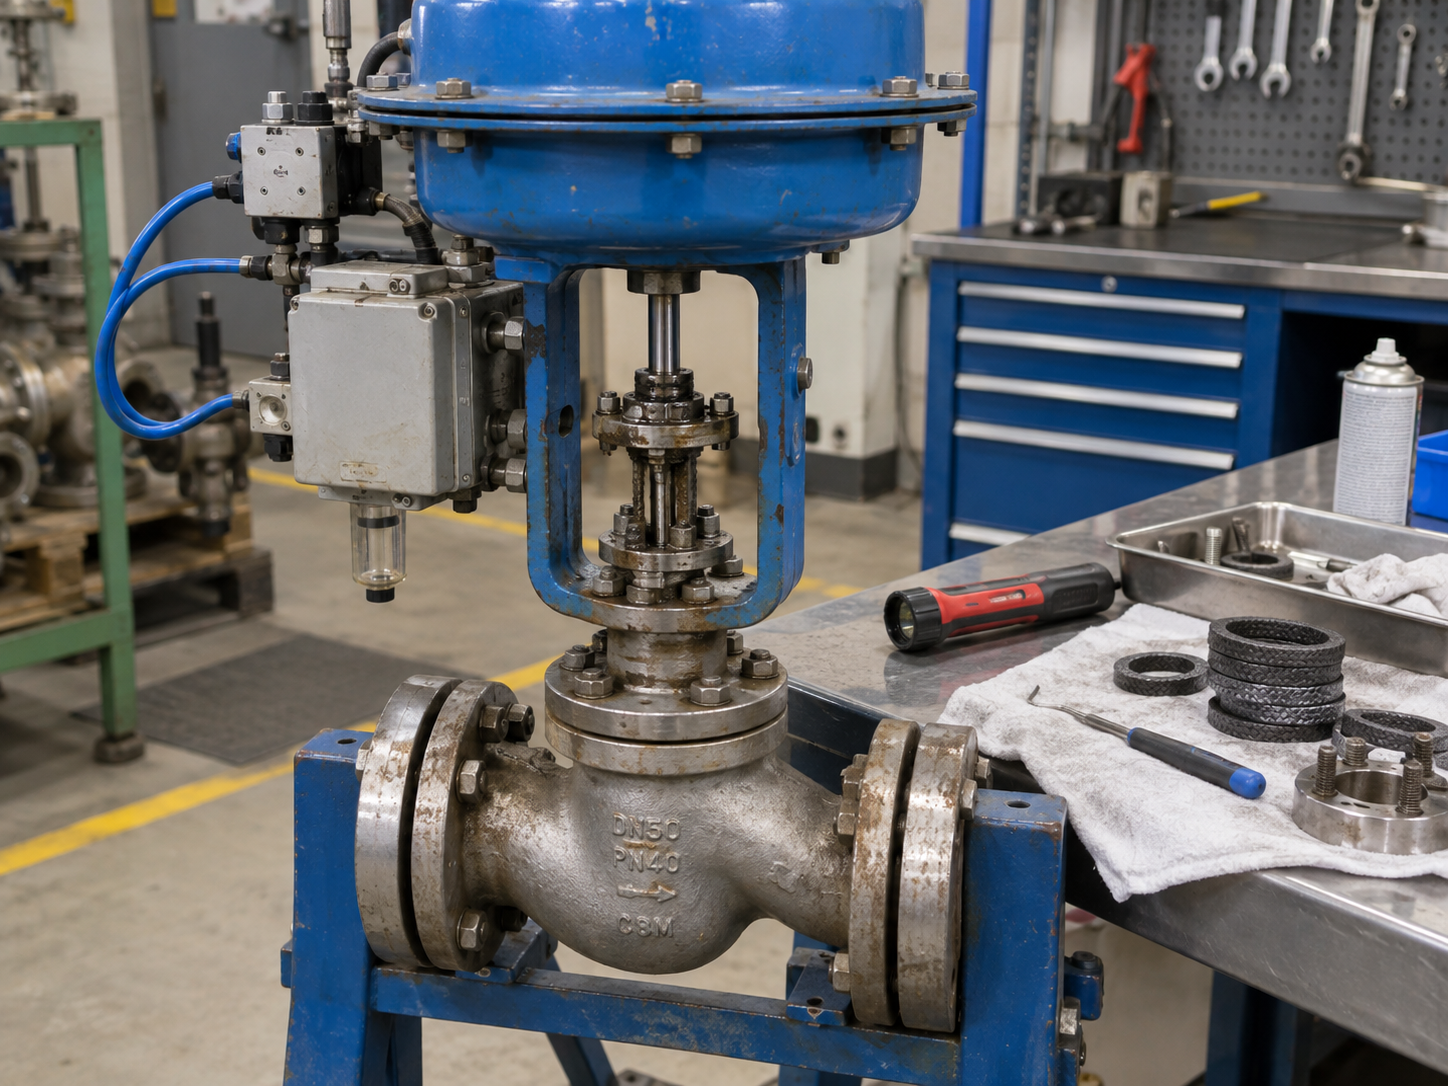
Jangan mengganti katup yang rusak sampai tim memahami apakah kegagalan tersebut disebabkan oleh desain katup, kondisi servis, pemasangan, aktuator, sistem kendali, atau riwayat perawatan.
Langkah 01Tentukan Tugas
Identifikasi fungsi isolasi, pembatasan, non-kembali atau darurat dan konsekuensi kegagalan.
Langkah 02Desain Pertandingan
Pilih jenis katup, bahan, trim, sistem penyegelan, dan peringkat untuk layanan sebenarnya.
Langkah 03Verifikasi Paket
Tinjau dimensi, ukuran aktuator, pengujian, catatan inspeksi, dan ketertelusuran material.
Langkah 04Instal dengan Benar
Kontrol keselarasan, arah aliran, dukungan, kebersihan, perbautan dan commissioning.
Langkah 05Kondisi Tren
Gunakan riwayat kebocoran, torsi, gerak, getaran, dan pemeriksaan untuk mendeteksi degradasi sejak dini.
1. Apa yang Dianggap sebagai Kegagalan Katup Industri?
Sebuah katup telah gagal ketika tidak dapat lagi menjalankan fungsi yang diperlukan oleh proses atau desain keselamatan. Itu tidak selalu berarti bodinya retak atau katupnya tidak bisa dioperasikan sama sekali. Katup kontrol yang bergerak tetapi tidak dapat menstabilkan proses, katup periksa yang bergetar dan menyebabkan aliran balik yang merusak, atau katup isolasi yang menyebabkan kebocoran dudukan yang berlebihan mungkin sudah rusak secara fungsional meskipun katup tetap terpasang secara fisik.
| Kategori Kegagalan | Gejala Khas | Mekanisme yang Mungkin | Pemeriksaan Rekayasa Pertama |
|---|---|---|---|
| Kebocoran internal | Aliran berlanjut setelah penutupan | Keausan kursi, kontaminasi, erosi, deformasi, perjalanan tidak lengkap | Konfirmasikan persyaratan penutupan, perjalanan penutupan, dan kondisi tempat duduk |
| Kebocoran eksternal | Kebocoran pada batang, kap mesin, sambungan bodi atau sambungan | Degradasi pengepakan, kegagalan paking, kerusakan batang, masalah perakitan atau perbautan | Identifikasi jalur kebocoran yang tepat sebelum mengencangkan atau membongkar |
| Kerusakan akibat aliran | Kebisingan, getaran, keausan trim yang cepat, kehilangan kapasitas | Kavitasi, flashing, erosi, kecepatan tinggi atau padatan | Tinjau profil tekanan, kasus aliran dan pola kerusakan material |
| Korosi/serangan material | Lubang, kehilangan dinding, permukaan kasar, rembesan luar | Ketidakcocokan bahan, kerusakan lapisan, serangan galvanis atau lingkungan | Konfirmasikan kembali kimia medium, suhu, dan bahan sebenarnya |
| Kegagalan mekanis | Torsi tinggi, lengket, gerak tidak sempurna, komponen rusak | Deposit, luka, ketidaksejajaran, kerusakan batang atau poros, beban berlebihan | Pisahkan hambatan proses dari masalah aktuator atau gearbox |
| Kegagalan aktuasi/kontrol | Katup tidak bergerak ke posisi yang diperintahkan | Torsi atau daya dorong tidak mencukupi, hilangnya utilitas, kesalahan pengatur posisi, sakelar, atau kontrol | Verifikasi permintaan katup dan keluaran aktuator pada kondisi utilitas terburuk |
| Periksa ketidakstabilan katup | Obrolan, bantingan, benturan kebisingan, arus balik | Kecepatan rendah, denyut, orientasi salah, dinamika penutupan tidak sesuai | Tinjau rezim aliran dan pemasangan, bukan hanya kondisi tempat duduk |
| Distorsi termal/siklus | Mengikat, kekuatan operasi tinggi, kebocoran setelah perubahan suhu | Ekspansi diferensial, siklus termal, tekanan terperangkap, kursi atau gerbang terdistorsi | Bandingkan kondisi pengoperasian dingin dan panas serta urutan penutupan |
2. Kebocoran Kursi Internal: Ketika Katup Tertutup Tidak Terisolasi
Kebocoran internal terjadi ketika fluida proses melewati katup tertutup karena elemen penutup dan dudukan tidak dapat mencapai penutupan yang diperlukan. Masalah dapat terjadi pada katup bola, kupu-kupu, gerbang, bola dunia, katup sumbat dan katup periksa, namun mekanisme kegagalannya sangat bergantung pada konstruksi dan servis katup.
Penyebab Umum Kebocoran Katup Internal
- Partikel abrasif menggores, memotong atau mengikis permukaan perapat.
- Korosi atau kavitasi mengubah geometri dudukan atau bagian penutup.
- Kursi empuk membengkak, mengeras, merayap, mengekstrusi, atau kehilangan elastisitas di luar jangkauan servis yang disetujui.
- Katup tidak pernah mencapai posisi tertutup sebenarnya karena pengaturan aktuator, penghentian perjalanan, pergerakan batang, atau gangguan mekanis.
- Distorsi termal mengubah kontak antara dudukan logam dan elemen penutup.
- Katup gerbang atau katup isolasi berulang kali dicekik dalam posisi yang memusatkan kecepatan di seluruh area tempat duduk.
- Benda asing tertinggal di dudukan setelah pembilasan, fabrikasi, atau pemeliharaan.
Cara Mendiagnosis Kebocoran Internal
Mulailah dengan memastikan apakah kebocoran yang diamati melebihi persyaratan penerimaan yang ditentukan. Jangan berasumsi bahwa setiap katup harus menyediakan penutup yang kedap gelembung. Kebocoran dudukan yang diperlukan bergantung pada jenis katup, konstruksi dudukan, standar produk, kelas kebocoran katup kontrol jika berlaku, dan spesifikasi proyek.
Kemudian verifikasi perjalanan penutupan penuh dan keluaran aktuator sebelum membongkar katup. Jika katup mencapai posisi mekanis yang benar tetapi masih bocor, periksa permukaan penyegelan terhadap goresan terarah, partikel, erosi, korosi, lekukan, pergerakan dudukan, atau deformasi lokal. Pola kerusakan seringkali lebih informatif dibandingkan tingkat kebocoran saja.
Kontrol Seleksi
- Cocokkan jenis katup dengan tugas isolasi atau pelambatan.
- Tentukan kriteria penutupan atau kebocoran yang diperlukan.
- Pilih bahan dudukan dan trim berdasarkan suhu, kimia, dan padatan.
- Tinjau perbedaan tekanan pada posisi tertutup.
Kontrol Pemeliharaan
- Kebocoran tren daripada menunggu hilangnya penutupan total.
- Periksa permukaan dudukan dan penutup setelah kejadian serpihan yang tidak normal.
- Pastikan aktuator berhenti setelah overhaul atau penggantian aksesori.
- Jangan memangku, menggerinda, atau mengerjakan tempat duduk tanpa memeriksa batas desain.
3. Kebocoran Eksternal: Pengepakan, Batang, Gasket, dan Sambungan Batas Tekanan
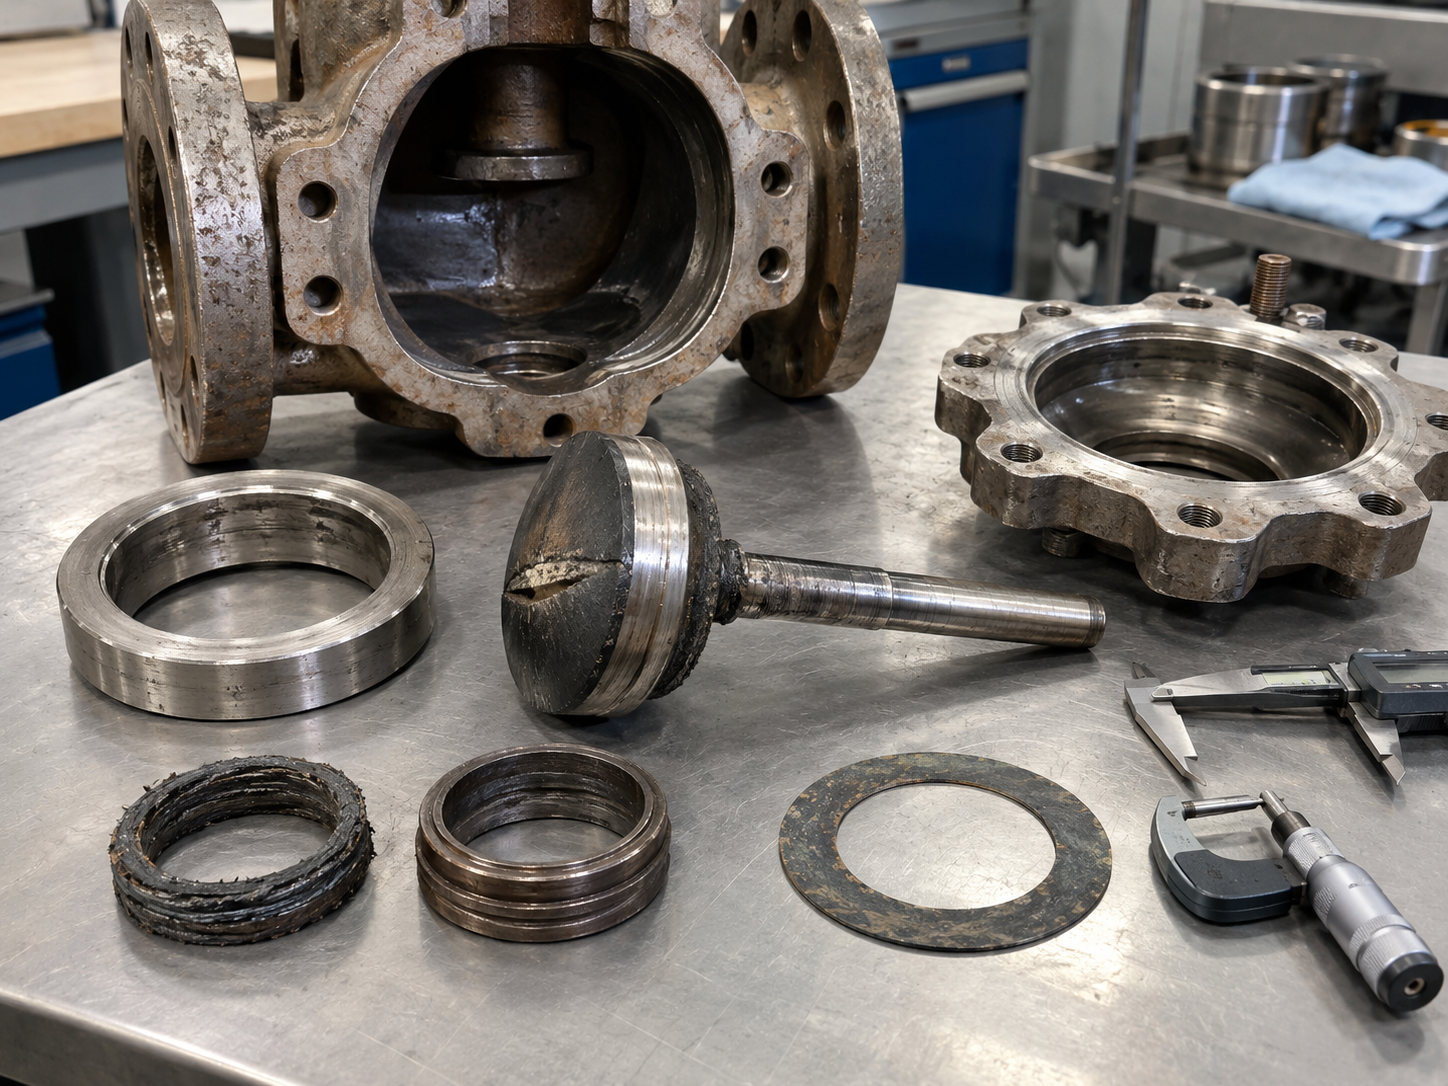
Kebocoran eksternal pada dasarnya berbeda dengan kebocoran dudukan karena media proses keluar dari batas tekanan ke lingkungan sekitar. Jalur kebocoran yang tepat harus diidentifikasi sebelum tindakan perbaikan. Mengencangkan setiap pengikat yang terlihat bukanlah metode pemecahan masalah yang dapat diandalkan dan dapat merusak pengepakan, gasket, kelenjar, atau baut.
Jalur Kebocoran Eksternal yang Khas
- Pengepakan batang atau poros
- Kap mesin atau paking penutup
- Sambungan badan pada katup multi-bagian
- Sambungan saluran pembuangan, ventilasi, atau injeksi berulir
- Koneksi proses bergelang
- Area batas tekanan yang dilas
- Pengecoran badan, penempaan atau bagian fabrikasi jika terjadi cacat batas tekanan
Kebocoran pengepakan batang dapat disebabkan oleh bahan pengepakan yang tidak sesuai, kompresi yang salah, skor batang, korosi, siklus yang berlebihan, perubahan suhu, penyelarasan kelenjar yang buruk, atau sistem pengepakan yang tidak sesuai dengan kinerja emisi yang disyaratkan. Untuk jasa yang mudah menguap atau berbahaya, proyek dapat menetapkan kualifikasi emisi buronan atau persyaratan penerimaan produksi. milik Vcore Panduan Pengujian Emisi Buronan Katup menjelaskan perbedaan antara emisi batang, kebocoran dudukan, dan kebocoran cangkang serta membahas ISO 15848, API 624, dan API 641 dalam konteks penerapannya.
4. Kavitasi, Flashing, Erosi dan Abrasi
Kecepatan tinggi dan pengurangan tekanan yang parah dapat merusak trim katup meskipun bahan bodi secara kimia kompatibel dengan cairan. Langkah pertama adalah membedakan mekanisme kerusakan karena kavitasi, flashing dan erosi padatan tidak merespon tindakan perbaikan yang sama.
Kavitasi
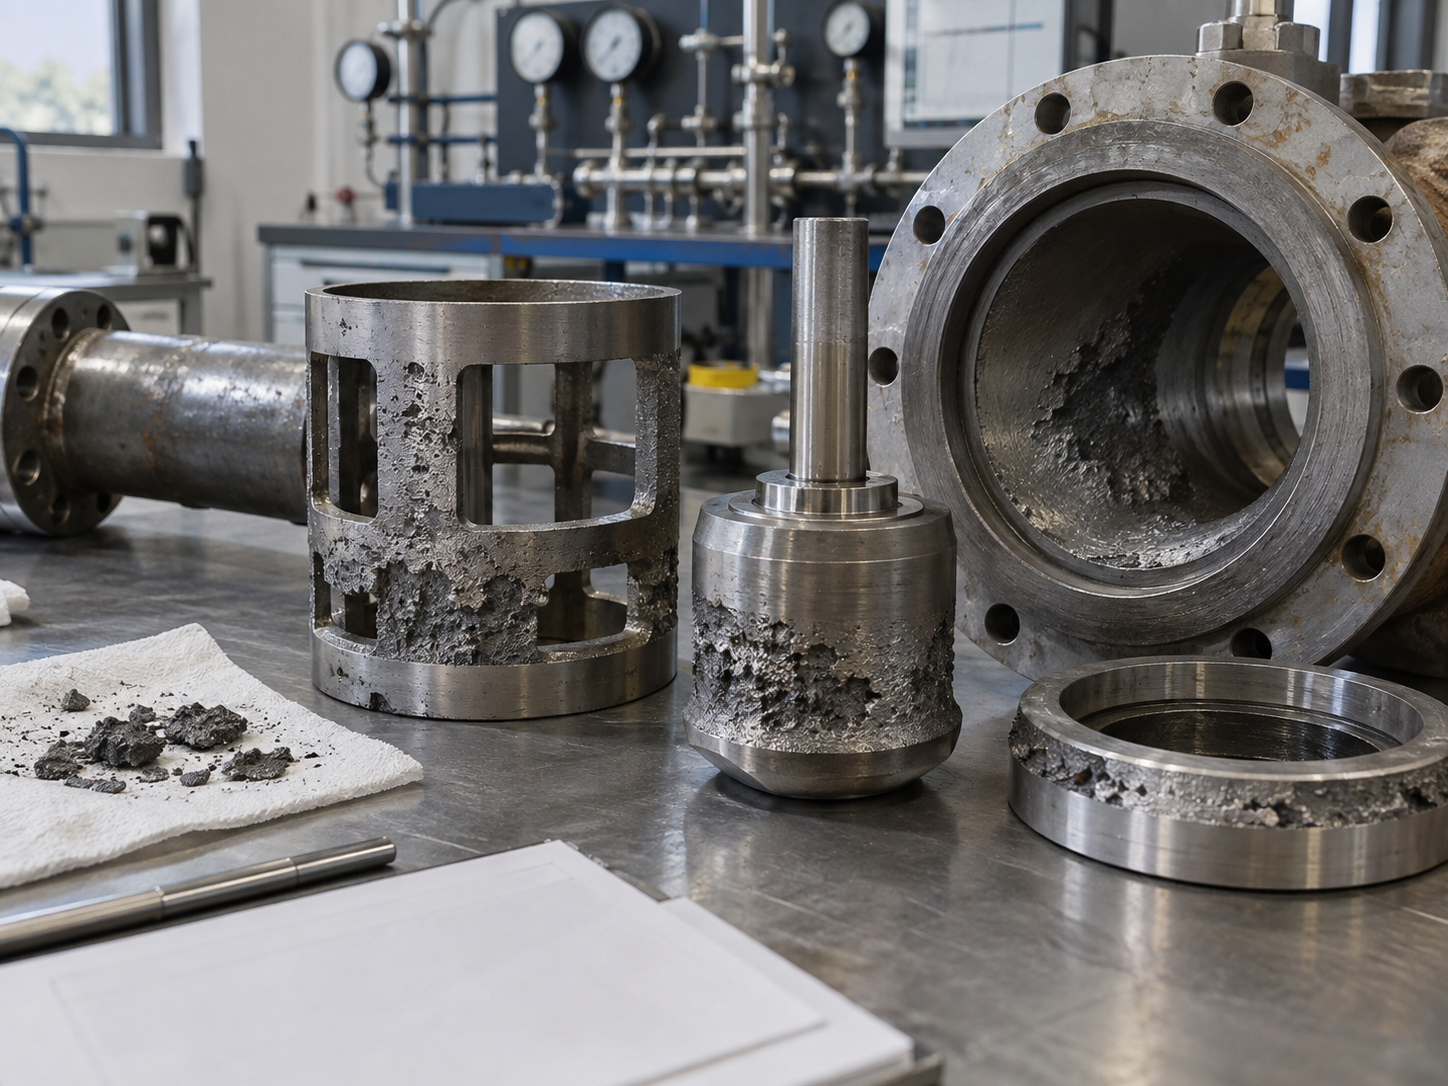
Dalam layanan cair, kavitasi dapat terjadi ketika tekanan lokal turun di bawah tekanan uap cair dan gelembung uap kemudian pecah seiring dengan pulihnya tekanan. Keruntuhan dapat menimbulkan dampak lokal yang kuat pada permukaan trim dan permukaan di sekitarnya. Bukti yang umum termasuk lubang, permukaan yang kasar, getaran dan kebisingan frekuensi tinggi yang khas di sekitar wilayah pemulihan tekanan.
Oleh karena itu, ukuran katup kontrol harus ditinjau lebih dari yang dibutuhkan Cv atau Kv. Profil tekanan, gaya katup, perilaku pemulihan tekanan, dan semua kasus pengoperasian penting. Servis yang parah mungkin memerlukan pengurangan tekanan bertahap, penyesuaian anti-kavitasi, perubahan distribusi tekanan sistem, atau konfigurasi katup lainnya. Untuk urutan pemilihan yang lebih luas, lihat Panduan Pemilihan Katup Kontrol.
Berkedip
Flashing berbeda dari kavitasi karena sebagian cairan tetap berupa uap setelah pembatasan, bukannya mengembun sepenuhnya saat tekanan pulih. Trim anti-kavitasi tidak bisa begitu saja menghilangkan kondisi proses di mana tekanan hilir tetap berada di bawah tekanan uap. Pemilihan material, kecepatan keluar, ketahanan erosi dan geometri hilir menjadi sangat penting.
Erosi dan Abrasi Padatan
Bubur, partikel katalis, padatan mineral, dan jasa kotor dapat merusak jok, bola, cakram, sangkar, pelapis, dan jalur aliran bodi. Kerusakan sering kali mengikuti arah aliran dan mungkin terkonsentrasi di tempat kecepatan bertambah atau berubah arah. Katup standar yang dipilih hanya dari ukuran nominal dan kelas tekanan dapat memiliki umur yang sangat pendek dalam layanan abrasif bahkan ketika katup tersebut lulus setiap uji tekanan pabrik.
5. Korosi dan Ketidakcocokan Material
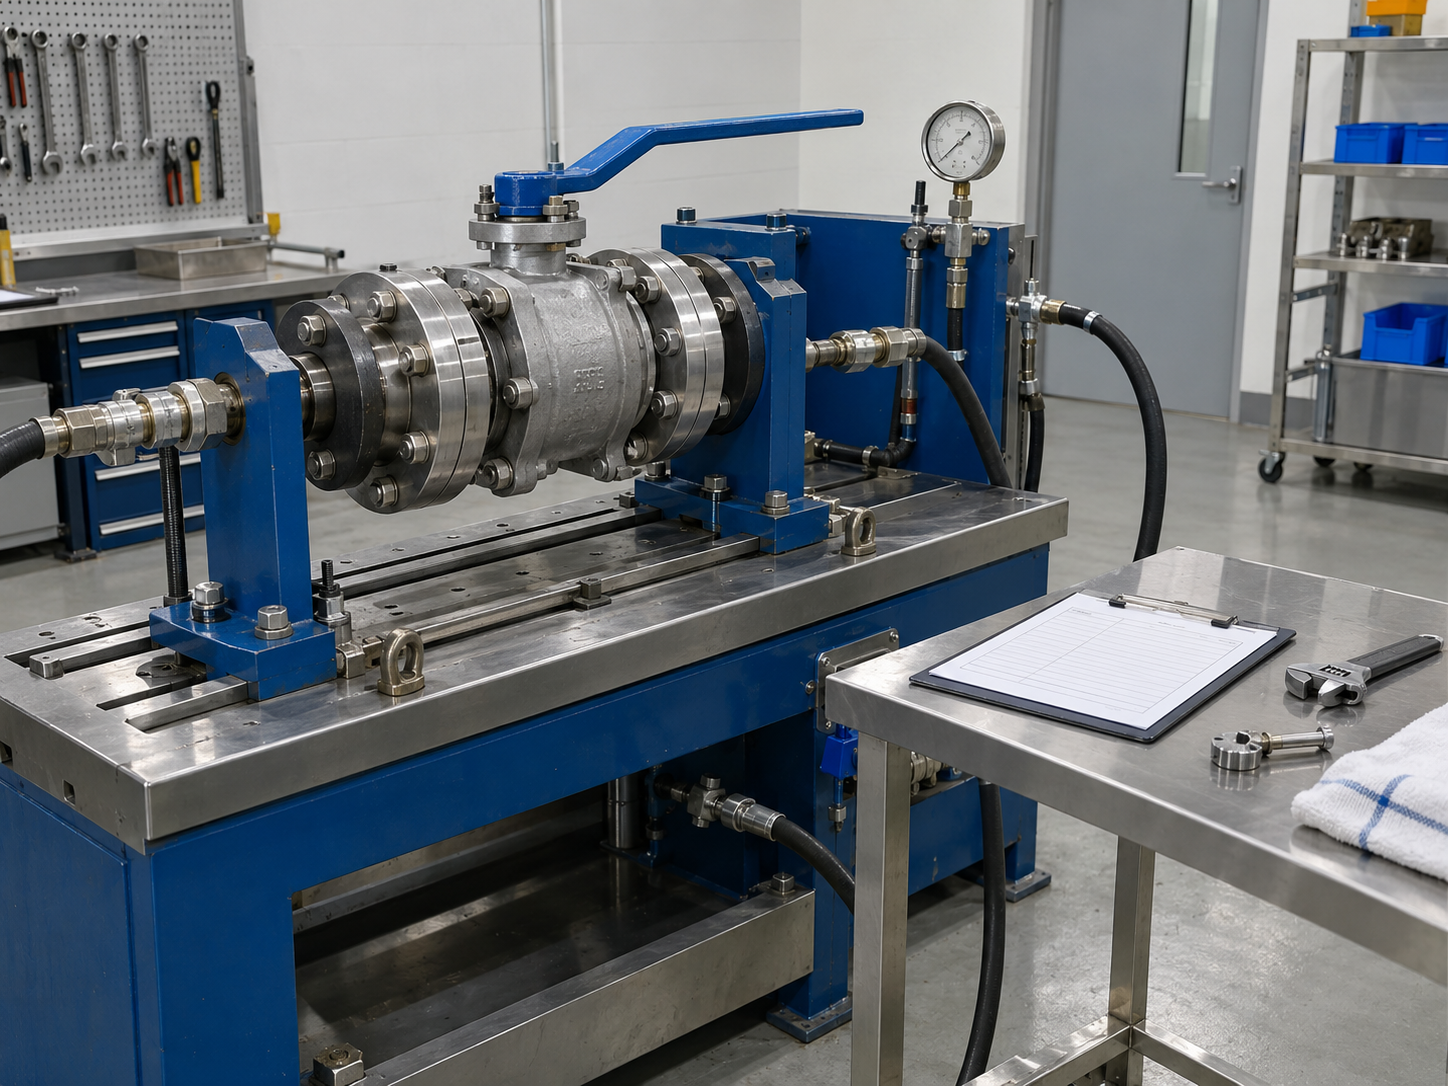
Kegagalan korosi dapat mempengaruhi batas tekanan, trim, batang, baut, daerah dudukan atau permukaan luar. Bahan yang memadai untuk layanan utilitas bersih mungkin tidak cocok jika kandungan klorida, konsentrasi bahan kimia, pH, gas terlarut, suhu atau bahan kimia pembersih berubah.
Kegagalan tersebut dapat berupa penipisan dinding yang merata, lubang yang terlokalisasi, serangan celah, korosi galvanik, kerusakan lapisan atau mekanisme keretakan yang memerlukan penilaian metalurgi khusus. Karena mekanisme korosi yang berbeda dapat terlihat serupa selama inspeksi visual cepat, tindakan perbaikan harus didasarkan pada media nyata dan mekanisme kerusakan, bukan pada instruksi umum untuk “meningkatkan ke baja tahan karat.”
Verifikasi Material Sebelum Pembelian
- Tentukan secara pasti bahan bodi, kap mesin, trim, batang, tempat duduk, pengepakan, paking, dan baut yang dibutuhkan oleh servis.
- Tentukan apakah laporan pengujian material dan penelusuran panas diperlukan.
- Identifikasi NACE / ISO 15156, kekerasan, PMI, atau persyaratan khusus proyek lainnya jika berlaku.
- Tinjau pelapis atau pelapis terhadap layanan kimia, abrasi, suhu, vakum, dan kondisi penanganan.
- Jangan berasumsi bahwa satu jenis baja tahan karat atau satu elastomer tahan korosi secara universal.
Ketika aplikasinya secara khusus pada saluran pipa kimia, kegagalan lapisan, kristalisasi, pembengkakan segel, dan kompatibilitas bahan kimia yang agresif patut mendapat evaluasi tersendiri. Persoalan-persoalan tersebut dibahas secara lebih mendalam Kegagalan Katup Umum pada Saluran Pipa Kimia.
6. Mekanik Menempel, Torsi Berlebihan dan Kerusakan Komponen
Katup yang menjadi sulit dioperasikan mengirimkan informasi diagnostik yang berguna. Meningkatnya torsi atau daya dorong dapat berasal dari gesekan kursi, endapan, korosi, efek suhu, kompresi pengepakan, pemandu yang rusak, ketidakselarasan batang, kerusakan, degradasi kotak roda gigi, tekanan diferensial proses, atau benda asing di jalur aliran.
Respons yang benar adalah dengan memisahkan permintaan mekanis katup dari output yang tersedia dari aktuator. Menambah ukuran aktuator tanpa memeriksa batas katup dan batang dapat memaksa katup yang rusak melewati perjalanannya sambil memindahkan beban berlebih ke batang, poros, kunci, kopling, kotak roda gigi, atau elemen penutup.
| Gejala yang Diamati | Kemungkinan Penyebab Sisi Katup | Kemungkinan Penyebab Aktuator/Penggerak | Cek Berguna |
|---|---|---|---|
| Torsi breakaway yang tinggi setelah periode idle yang lama | Adhesi kursi, endapan, korosi, gesekan pengepakan | Kekakuan gearbox atau keluaran aktuator yang lemah | Bandingkan permintaan terukur dengan data torsi dan aktuator historis |
| Torsi meningkat melalui pertengahan langkah | Benda asing, penutupan terdistorsi, kerusakan pemandu, kekuatan proses | Ketidaksejajaran mekanis atau masalah kopling | Periksa profil perjalanan, bukan hanya torsi awal/akhir |
| Valve hanya menjangkau sebagian perjalanan | Penghentian mekanis, kemacetan, distorsi termal | Sakelar batas, sakelar torsi, pengatur posisi, atau batasan utilitas | Bandingkan posisi mekanis yang diperintahkan, ditunjukkan, dan sebenarnya |
| Kerusakan batang atau poros yang berulang | Beban tempat duduk berlebih, ketidaksejajaran, kekuatan komponen tidak sesuai | Aktuator terlalu besar atau pengaturan torsi/dorongan salah | Tinjau beban batang/poros yang diijinkan dan pengaturan aktuator |
7. Kegagalan Aktuator, Positioner dan Sistem Kontrol
Katup otomatis mungkin sehat secara mekanis dan masih gagal dalam fungsi prosesnya karena aktuator, aksesori, atau sistem kontrol tidak dapat memindahkannya ke posisi yang diperlukan. Sistem pneumatik, listrik, dan hidrolik memiliki jalur kegagalan yang berbeda, namun semuanya harus dievaluasi sebagai bagian dari satu paket katup yang dirakit.
Penyebab Umum
- Tekanan suplai pneumatik di bawah nilai yang digunakan untuk ukuran aktuator
- Pipa terbatas, udara terkontaminasi, kerusakan solenoid atau masalah filter-regulator
- Hilangnya daya listrik, voltase yang salah, kesalahan motor atau kontrol, masuknya air atau ketidaksesuaian siklus kerja
- Kehilangan tekanan hidrolik, kebocoran, masalah akumulator atau manifold kontrol
- Penyimpangan kalibrasi positioner, kesalahan hubungan umpan balik, atau tindakan gagal yang salah
- Output aktuator yang tidak lagi melebihi torsi atau daya dorong katup setelah endapan, korosi, atau pergantian dudukan
- Braket pemasangan, penyelarasan kopling, atau penyetelan travel-stop salah
Untuk peralatan baru, pemilihan aktuator harus menggunakan data torsi atau daya dorong yang telah diverifikasi oleh pabrikan katup dan kondisi utilitas yang paling tidak menguntungkan. Lihat Panduan Pemilihan Aktuator Katup untuk pemilihan paket pneumatik, listrik dan hidrolik.
Untuk memodulasi katup kontrol, pengaturan positioner harus diverifikasi sebagai bagian dari uji fungsional dan bukan diperlakukan sebagai tugas aksesori terpisah. milik Vcore Panduan Kalibrasi Positioner Katup Kontrol mencakup nol, rentang, perjalanan, umpan balik, dan verifikasi tindakan gagal.
8. Periksa Obrolan Katup, Bantingan, dan Kerusakan Arus Balik
Kegagalan katup periksa sangat bergantung pada dinamika aliran. Katup periksa mungkin memiliki hasil uji tekanan yang sempurna dan masih berkinerja buruk jika cakram atau pelat tidak dapat mencapai posisi pengoperasian yang stabil pada laju aliran sebenarnya, jika orientasi pemasangan tidak sesuai, atau jika pompa trip menyebabkan kecepatan balik yang cepat.
Tanda Peringatan Khas
- Benturan berulang atau suara ketukan
- Obrolan cakram atau pelat selama pengoperasian aliran rendah
- Keausan pada kursi terkonsentrasi akibat benturan yang berulang-ulang
- Komponen pegas, engsel, atau penghenti rusak
- Aliran balik, putaran balik pompa atau lonjakan setelah dimatikan
- Getaran tidak normal di bagian hilir katup periksa
Tindakan korektif mungkin melibatkan jenis katup, dinamika pegas atau penutupan, posisi pemasangan, kecepatan aliran, jangkauan pengoperasian pompa, tata letak perpipaan, atau analisis lonjakan arus. Mengganti jok yang rusak dengan desain yang sama tanpa meninjau sistem dapat menyebabkan kegagalan lainnya. Lihat Periksa Panduan Pemasangan Katup untuk arah aliran, pemasangan horizontal dan vertikal, tata letak pelepasan pompa, dan kesalahan umum.
9. Distorsi Termal, Pengikatan, dan Perputaran Suhu
Perubahan suhu mengubah dimensi, jarak bebas, gesekan pengepakan, kontak kursi, dan beban mekanis. Dalam sistem uap, hidrokarbon, dan fluida termal bersuhu tinggi, katup dapat beroperasi secara normal saat dingin tetapi menjadi sulit untuk digerakkan atau bocor setelah area bodi, gerbang, batang, dan dudukan mencapai suhu yang berbeda.
Katup gerbang dapat mengalami pengikatan termal ketika ekspansi diferensial atau kondisi penutupan menimbulkan gaya irisan yang berlebihan. Namun, solusinya bukan sekadar menentukan satu jenis kap mesin. Tinjauan tersebut harus mencakup geometri gerbang dan dudukan, gradien suhu, urutan penutupan katup, tekanan diferensial, persyaratan pemerataan atau bypass jika berlaku, gaya dorong aktuator, beban batang, dan prosedur pengoperasian yang disetujui pabrikan.
Siklus termal yang berulang juga dapat mengendurkan sambungan baut, mengubah perilaku pengepakan, dan mempercepat kerusakan pada dudukan empuk atau segel yang beroperasi mendekati batas suhunya. Oleh karena itu, prosedur pemeliharaan yang ditulis hanya berdasarkan kondisi sekitar bengkel mungkin tidak sesuai dengan kondisi yang menyebabkan kegagalan di lapangan.
10. Tanda Peringatan Sebelum Kegagalan Katup Industri Menjadi Shutdown
Banyak kegagalan yang berkembang secara bertahap. Oleh karena itu, program inspeksi yang paling berguna melacak perubahan dari kondisi normal katup daripada hanya mengandalkan interval kalender umum.
Operasi
- Torsi atau daya dorong lebih tinggi
- Waktu perjalanan lebih lama
- Menempel atau ragu-ragu
- Upaya manual yang tidak terduga
Perilaku Proses
- Tekanan hilir yang tidak dapat dijelaskan
- Hilangnya penutupan
- Aliran tidak cocok dengan perintah
- Osilasi proses
Kondisi
- Rembesan pengepakan
- Kebisingan atau obrolan
- Getaran
- Kerusakan akibat korosi atau lapisan
- Tren torsi aktuator, arus motor, daya dorong atau tekanan udara ketika data diagnostik tersedia.
- Bandingkan posisi katup yang diperintahkan dengan gerak aktual dan respons proses.
- Catat penyesuaian pengepakan alih-alih mengencangkan berulang kali tanpa riwayat.
- Selidiki getaran baru, kebisingan seperti kavitasi, atau benturan katup periksa dengan segera.
- Periksa katup setelah kejadian proses abnormal seperti pompa mati, kontaminasi, atau perubahan suhu.
- Gunakan risiko dan tingkat keparahan layanan untuk menentukan cakupan dan frekuensi inspeksi.
11. Alur Kerja Investigasi Akar Penyebab yang Praktis
Katup yang rusak harus dianggap sebagai bukti. Jika bagian yang rusak dibuang sebelum riwayat pengoperasian dan pola kegagalan didokumentasikan, pabrik mungkin kehilangan informasi yang diperlukan untuk mencegah terulangnya kembali.
- Tentukan fungsi yang gagal. Apakah masalahnya adalah kebocoran internal, kebocoran eksternal, ketidakmampuan melakukan pukulan, kontrol tidak stabil, aliran balik, gaya pengoperasian berlebihan, atau kerusakan batas tekanan?
- Tangkap kondisi pengoperasian. Catat tekanan hulu dan hilir, suhu, medium, konsentrasi, padatan, laju aliran, posisi katup, riwayat siklus, dan kejadian sesaat sebelum kegagalan.
- Verifikasi katup yang ditentukan. Bandingkan papan nama, lembar data, gambar yang disetujui, catatan material, ukuran aktuator, dan persyaratan proyek dengan peralatan yang dipasang.
- Periksa sebelum dibersihkan. Endapan, arah keausan, produk korosi, bekas dudukan, dan permukaan patahan dapat menunjukkan mekanisme tersebut. Foto dan dokumentasikan sebelum dibersihkan.
- Pisahkan kerusakan primer dan sekunder. Komponen yang rusak mungkin disebabkan oleh obrolan, beban berlebih, atau korosi, bukan penyebab awalnya.
- Bandingkan dengan riwayat pemeliharaan. Perhatikan peningkatan torsi, penyesuaian pengepakan berulang kali, kebocoran berulang, aktuator trip, atau perbaikan sebelumnya.
- Ubah penyebabnya, bukan hanya bagiannya saja. Tindakan terakhir mungkin melibatkan jenis katup, trim, bahan, aktuator, prosedur pengoperasian, pengaturan perpipaan, filtrasi, pembilasan atau frekuensi inspeksi.
12. Mencegah Kegagalan Katup pada Empat Tahap Berbeda
| Tahap Siklus Hidup | Kontrol untuk Diterapkan | Risiko Kegagalan Berkurang |
|---|---|---|
| Seleksi & desain | Tentukan servis, fungsi katup, material, peringkat suhu-tekanan, rezim aliran, penghentian, aktuator, dan tindakan kegagalan. | Penerapan yang salah, korosi, kavitasi, pengoperasian tidak stabil, keluaran aktuator tidak mencukupi |
| Pengadaan & LEMAK | Menyetujui lembar data dan GA, memverifikasi material, dimensi, uji tekanan, uji kebocoran, dan uji fungsional. | Konfigurasi salah, cacat produksi tersembunyi, pengaturan aktuator tidak lengkap, kesenjangan dokumentasi |
| Instalasi & commissioning | Periksa arah aliran, orientasi, kesejajaran, kebersihan, penyangga, baut flensa, pengaturan aktuator, dan langkah. | Penjilidan, kebocoran eksternal, obrolan, ketidaksejajaran, perjalanan tidak lengkap |
| Operasi & pemeliharaan | Tren kebocoran, torsi, perjalanan, kebisingan dan kondisi; memeriksa sesuai dengan risiko dan tingkat keparahan layanan. | Keausan yang tidak terdeteksi, kebocoran pengepakan, degradasi aktuator, kegagalan berulang |
Seleksi dan Desain
Proses pencegahan dimulai dari data servis, bukan katalog katup. Tentukan kasus pengoperasian normal, minimum dan maksimum yang mempengaruhi perilaku katup. Identifikasi apakah katup diharapkan dapat mengisolasi, mencekik, memodulasi, mencegah aliran balik, atau berpindah ke posisi aman setelah kegagalan tertentu.
Verifikasi Pabrik
Inspeksi pabrik tidak dapat mereproduksi setiap kondisi servis di masa depan, namun dapat memverifikasi bahwa katup yang disediakan sesuai dengan konfigurasi yang disetujui dan batas tekanan utama, fungsi penutupan dan pengoperasian memenuhi kriteria penerimaan yang ditentukan. milik Vcore Panduan Pengujian Tekanan Katup menjelaskan pengujian cangkang, kursi, dan kursi belakang serta mengapa pengujian ini memverifikasi fungsi yang berbeda.
13. Standar Yang Mendukung Pencegahan Kegagalan Katup
Tidak ada standar tunggal yang dapat menjamin bahwa suatu katup tidak akan mengalami kegagalan fungsi. Standar menentukan persyaratan desain, konstruksi, inspeksi atau pengujian tertentu, sementara pembeli dan insinyur masih harus mencocokkan katup dengan aplikasi aktual dan spesifikasi proyek.
| Referensi | Bagaimana Kaitannya dengan Pencegahan Kegagalan | Batasan Penting |
|---|---|---|
| ASME B16.34 | Memberikan persyaratan suhu tekanan, bahan, konstruksi, pemeriksaan, pengujian dan penandaan untuk katup dalam cakupannya. | Itu tidak memilih jenis katup atau trim yang tepat untuk setiap kondisi proses. |
| API 598 | Menyediakan inspeksi katup dan persyaratan pengujian tekanan jika berlaku atau ditentukan. | Uji tekanan pabrik tidak mensimulasikan semua kondisi layanan termal, dinamis, korosif, atau erosif di masa depan. |
| ISO 15848 | Mengatasi pengujian emisi buronan pada katup industri yang berlaku dan jalur kebocoran batang/sendi badan. | Itu tidak menggantikan pengujian kebocoran kursi atau tekanan cangkang. |
| Standar produk khusus katup | API, ASME, ISO, EN atau standar produk lainnya dapat menentukan persyaratan untuk kelompok katup tertentu. | Standar yang benar bergantung pada jenis katup, industri, desain, dan spesifikasi proyek. |
| Lembar data/spesifikasi proyek | Mendefinisikan layanan aktual, material, dokumen inspeksi, penyimpangan dan persyaratan khusus. | Secara teknis harus lengkap; hanya mencantumkan banyak standar tidak menyelesaikan keputusan desain yang hilang. |
14. Daftar Periksa RFQ Katup Industri untuk Pencegahan Kegagalan
Jika keandalan katup penting, RFQ harus memberikan informasi yang cukup bagi pemasok untuk mengevaluasi tugas sebenarnya. Daftar berikut adalah titik awal praktis; persyaratan proyek dapat menambah atau menghapus item.
- Jenis katup dan fungsi yang diperlukan: isolasi, pelambatan, kontrol, tindakan non-kembali atau darurat.
- Ukuran nominal, kelas tekanan / PN dan sambungan ujung.
- Desain, dimensi, pengujian dan standar proyek.
- Tekanan dan suhu pengoperasian dan desain.
- Media proses, konsentrasi, padatan, korosi atau karakteristik abrasif.
- Persyaratan bodi, trim, batang, dudukan, pengepakan, paking, dan perbautan.
- Kebocoran kursi atau kinerja penghentian yang diperlukan.
- Kasus laju aliran dan penurunan tekanan untuk katup kontrol atau katup servis berat.
- Orientasi instalasi dan arah aliran jika relevan.
- Operasi manual, roda gigi, pneumatik, listrik atau hidrolik.
- Basis torsi/dorong aktuator, aksi gagal, sinyal kendali, dan utilitas.
- Aman dari kebakaran, emisi buronan, NACE / ISO 15156 atau persyaratan layanan khusus lainnya jika berlaku.
- Laporan pengujian material, PMI, kekerasan, NDE, atau inspeksi pihak ketiga yang diperlukan.
- Uji tekanan, uji kebocoran, dan dokumentasi uji fungsional.
- Menyetujui gambar GA, lembar data, papan nama/penandaan, dan paket dokumentasi akhir.
Verifikasi Pra-Pengiriman Biasa
| Barang Inspeksi | Apa yang Dapat Dideteksinya | Apa yang Tidak Dibuktikan |
|---|---|---|
| Tinjauan dokumen material | Bukti kadar dan keterlacakan yang ditentukan | Ketahanan korosi jangka panjang dalam layanan yang tidak ditentukan |
| Inspeksi dimensi | Antarmuka dan kesesuaian gambar yang disetujui | Stabilitas dinamis dalam aliran sistem aktual |
| Tes tekanan cangkang | Kebocoran batas tekanan pada kondisi pengujian | Penutupan kursi atau emisi buronan jangka panjang |
| Tes kebocoran kursi | Kinerja penyegelan penutupan pada kondisi pengujian yang ditentukan | Keausan di masa depan, korosi atau kontaminasi proses |
| Tes pukulan fungsional | Perjalanan, pengoperasian aktuator, sakelar, dan fungsi paket dasar | Semua beban operasi dan kegagalan utilitas di pabrik |
| Kalibrasi pengatur posisi | Respons perintah-untuk-perjalanan dan pengaturan umpan balik | Ukuran katup kontrol yang benar untuk setiap kasus proses |
15. Perbaiki, Konfigurasi Ulang, atau Ganti?
Tidak semua katup yang rusak perlu diganti, dan tidak semua katup harus diperbaiki. Keputusan tersebut harus mempertimbangkan integritas batas tekanan, ketebalan dinding yang tersisa, lokasi kerusakan, ketersediaan suku cadang yang disetujui, kondisi trim, batas perbaikan bodi dan dudukan, ketertelusuran material, biaya pengulangan, dan apakah desain katup yang ada cocok untuk servis.
Perbaikan mungkin masuk akal bila
- Batas tekanan tetap dapat diterima.
- Keausan terbatas pada komponen trim, seat, packing, gasket atau aktuator yang dapat diganti.
- Desain katup asli tetap cocok untuk servis.
- Prosedur perbaikan dan suku cadang yang disetujui tersedia.
- Pengujian pasca perbaikan dapat memverifikasi fungsi yang diperlukan.
Penggantian atau Desain Ulang Harus Dipertimbangkan Saat
- Terdapat kerusakan batas tekanan atau kehilangan dinding yang tidak dapat diterima.
- Kegagalan yang sama terulang setelah perbaikan sebelumnya.
- Jenis katup, bahan atau trim tidak cocok untuk servis.
- Paket aktuator tidak dapat memenuhi tugas yang disyaratkan dengan aman.
- Ketertelusuran atau kepatuhan yang diwajibkan tidak dapat ditetapkan untuk layanan kritis.
16. Pencegahan Kegagalan Katup Industri dengan Aplikasi
| Aplikasi | Risiko Kegagalan yang Harus Diprioritaskan | Fokus Pencegahan Utama |
|---|---|---|
| Minyak & gas / hidrokarbon | Kebocoran eksternal, paparan api, kegagalan aktuator, erosi, penahanan tekanan | Bahan, persyaratan keselamatan kebakaran jika berlaku, emisi, tindakan kegagalan aktuator, kemampuan penelusuran |
| Pemrosesan kimia | Korosi, pembengkakan segel, kerusakan lapisan, kristalisasi, kebocoran buronan | Kompatibilitas bahan kimia, konsentrasi, suhu, batas lapisan, pengepakan dan pembilasan |
| Tenaga & uap | Distorsi termal, kebocoran pengepakan, daya dorong tinggi, erosi, penurunan tekanan parah | Efek suhu, material, keluaran aktuator, desain trim dan prosedur pengoperasian |
| Sistem air | Periksa bantingan katup, lonjakan arus, korosi, masuknya aktuator, keausan dudukan | Dinamika aliran, pemasangan, pelapisan, penutup dan verifikasi guratan |
| Bubur/padatan | Abrasi, penyumbatan, kerusakan jok, torsi tinggi | Geometri katup, bahan tahan aus, pembilasan, desain rongga, dan margin aktuator |
Kegagalan Katup Industri: Pemeriksaan Teknik Akhir
Kegagalan katup industri lebih mudah dicegah jika dianggap sebagai masalah sistem daripada kerusakan komponen tersendiri. Kursi dapat bocor karena keausan, namun keausan tersebut mungkin disebabkan oleh jenis katup yang salah, kecepatan yang berlebihan, partikel abrasif, distorsi termal, atau perjalanan aktuator yang tidak lengkap. Aktuator dapat trip karena ukurannya terlalu kecil, namun dapat juga trip karena torsi katup meningkat setelah terjadi korosi, endapan, atau kerusakan pada dudukan.
Oleh karena itu, strategi keandalan yang paling efektif menghubungkan lima disiplin ilmu: pemilihan katup yang benar, data servis yang lengkap, produksi dan pengujian yang terverifikasi, pemasangan yang benar, dan pemeliharaan berbasis kondisi. Ketika pengendalian tersebut didokumentasikan dari RFQ hingga pengoperasian, pabrik memiliki dasar yang lebih kuat untuk membedakan keausan normal dan kegagalan yang dapat dihindari.
Butuh Bantuan Meninjau Kegagalan Katup atau RFQ Katup Baru?
Send Vcore Valve the valve type, size, pressure class, medium, operating pressure and temperature, failure symptom, photos, actuator information and available inspection records. We can help review the likely valve-selection and specification issues before a replacement or new order is finalized.
Pertanyaan yang Sering Diajukan
What are the most common industrial valve failure modes?
Common failure modes include internal seat leakage, external leakage from packing or body joints, cavitation or erosion damage, corrosion, mechanical sticking or excessive torque, actuator or control failure, check valve chatter or slam, and thermal distortion. The most important task is to identify the actual mechanism rather than classify every problem simply as a leaking or stuck valve.
How can I tell whether a valve problem comes from the valve or the actuator?
Compare the valve’s required torque or thrust with the actuator output and check actual mechanical travel. A valve-side problem may create rising resistance, binding or incomplete movement even when the actuator receives the correct command. An actuator-side problem may involve utility pressure, power supply, positioner, switches, controls or mounting. Diagnostic data across the full stroke are more useful than a single open or closed check.
Does passing API 598 mean the valve will not fail in service?
No. API 598 is an inspection and testing standard used for applicable valves and project requirements. Pressure and closure tests can identify important manufacturing or assembly problems at defined test conditions, but they do not reproduce every future corrosion, erosion, thermal, dynamic or maintenance condition in the plant.
What is the difference between seat leakage and fugitive emissions?
Seat leakage is flow through the closed valve from one side of the process to the other. Fugitive emissions are external leakage, typically around the stem or shaft sealing system and specified body joints. They are different leakage paths and may be evaluated under different standards and acceptance requirements.
How often should critical industrial valves be inspected?
There is no universal interval for every valve. Inspection frequency should reflect valve criticality, service severity, cycling, media, temperature, corrosion or erosion rate, prior failure history and the site’s maintenance or risk-based inspection program. Trending changes in leakage, torque, travel, vibration and process response can help determine when a valve needs attention before complete failure.
What information should I send a supplier after a valve has failed?
Provide the valve datasheet or nameplate details, size, pressure class, materials, medium, concentration if relevant, operating and design pressure and temperature, normal valve position, cycle frequency, actuator details, failure symptom, photos before cleaning, damaged-part photos, maintenance history and any pressure-test or inspection records. This information makes it much easier to distinguish a product defect from service, installation, actuator or application problems.