빠른 요약:산업용 밸브 고장은 일반적으로 밸브 패키지와 실제 서비스 조건 간의 불일치, 설치 전에 감지되지 않은 결함 또는 충분히 조기에 식별되지 않은 성능 저하로 인해 발생합니다. 일반적인 고장 모드에는 내부 시트 누출, 외부 스템 또는 본체 조인트 누출, 공동 현상 및 침식, 부식, 기계적 고착 또는 구성품 손상, 액추에이터 또는 제어 손실, 체크 밸브 불안정성, 열 변형 또는 결합 등이 포함됩니다.
안정적인 예방에는 예정된 유지 관리 이상의 것이 필요합니다. 밸브 유형, 압력 온도 등급, 재료, 시트 및 패킹 시스템, 흐름 방식, 액추에이터 출력, 설치 방향, 공장 테스트, 추적성 및 검사 범위를 구매 전에 확인해야 합니다. 일단 작동되면 누출, 작동 토크, 이동 시간, 소음, 진동 및 위치 피드백의 변화는 개별적인 증상이 아닌 진단 증거로 처리되어야 합니다.
서비스 조건, 밸브 설계, 액추에이터 패키지 또는 작동 체제가 올바르게 정의되지 않은 경우 산업용 밸브는 공장 압력 테스트를 통과하더라도 설치 후 조기에 실패할 수 있습니다. 반대로, 오래된 밸브는 설계가 적합하고 작동 범위가 안정적이며 기능 한계에 도달하기 전에 성능 저하가 감지되면 수년 동안 신뢰성을 유지할 수 있습니다.
이 가이드에서는 엔지니어링 및 유지 관리 관점에서 주요 산업용 밸브 고장 모드를 설명합니다. 운영자가 보는 것, 밸브 내부에서 무슨 일이 일어날 수 있는지, 근본 원인을 조사하는 방법, 동일한 고장이 반복되지 않도록 사양, 구매, 설치 또는 예방 유지 관리 중에 무엇을 변경해야 하는지에 중점을 둡니다.
공격적인 매체, 라이닝 밸브, 용제, 산, 알칼리, 결정화 유체 또는 부식성 슬러리를 취급하는 화학 공장의 경우 Vcore's도 참조하세요. 화학 파이프라인의 일반적인 밸브 고장. 해당 기사에서는 화학적 호환성 및 라이닝 관련 문제를 더 자세히 다루고, 이 페이지에서는 더 넓은 산업 실패 프레임워크를 다루고 있습니다.
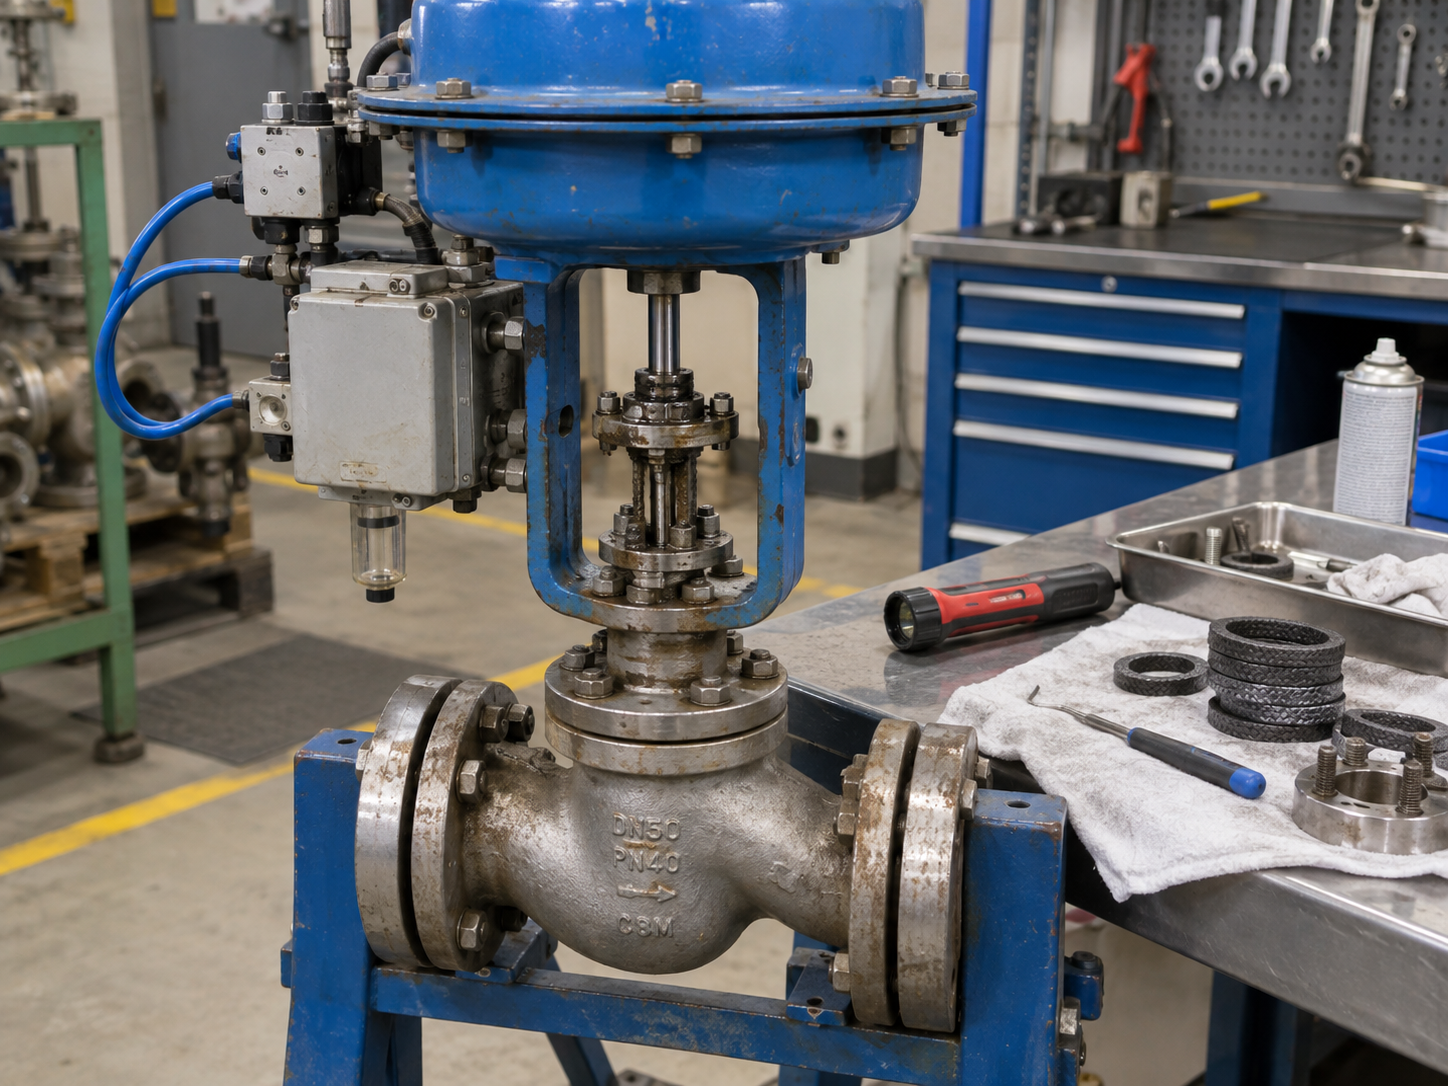
고장이 밸브 설계, 서비스 조건, 설치, 액추에이터, 제어 시스템 또는 유지 관리 이력에서 비롯되었는지 팀이 이해할 때까지 고장난 밸브를 교체하지 마십시오.
01단계의무 정의
격리, 조절, 비반환 또는 비상 기능과 오류의 결과를 식별합니다.
02단계매치 디자인
실제 서비스에 맞는 밸브 유형, 재료, 트림, 씰링 시스템 및 등급을 선택하십시오.
03단계패키지 확인
치수, 액추에이터 크기, 테스트, 검사 기록 및 재료 추적성을 검토합니다.
04단계올바르게 설치
정렬, 흐름 방향, 지지, 청결, 볼트 체결 및 시운전을 제어합니다.
05단계추세 조건
누출, 토크, 이동, 진동 및 검사 이력을 활용하여 성능 저하를 조기에 감지합니다.
1. 산업용 밸브 고장으로 간주되는 것은 무엇입니까?
프로세스 또는 안전 설계에서 요구하는 기능을 더 이상 수행할 수 없으면 밸브가 고장난 것입니다. 그렇다고 해서 항상 본체에 금이 갔거나 밸브가 완전히 작동하지 않는다는 의미는 아닙니다. 움직이지만 공정을 안정화할 수 없는 제어 밸브, 덜거덕거리고 역류를 손상시키는 체크 밸브 또는 과도한 시트 누출을 통과시키는 차단 밸브는 밸브가 물리적으로 설치된 상태로 유지되더라도 이미 기능적으로 고장 났을 수 있습니다.
| 실패 카테고리 | 전형적인 증상 | 가능한 메커니즘 | 첫 번째 엔지니어링 점검 |
|---|---|---|---|
| 내부 누출 | 폐쇄 후에도 흐름이 계속됨 | 시트 마모, 오염, 침식, 변형, 불완전한 주행 | 차단 요구 사항, 폐쇄 이동 및 좌석 상태 확인 |
| 외부누설 | 스템, 보닛, 차체 조인트 또는 연결부 누출 | 패킹 성능 저하, 개스킷 고장, 스템 손상, 조립 또는 볼트 체결 문제 | 조이거나 분해하기 전에 정확한 누출 경로를 식별하십시오. |
| 흐름으로 인한 손상 | 소음, 진동, 급격한 트림 마모, 용량 손실 | 캐비테이션, 플래싱, 침식, 고속 또는 고체 | 압력 프로파일, 유동 사례 및 재료 손상 패턴 검토 |
| 부식/재료 공격 | 피팅, 벽 손실, 거친 표면, 외부 누출 | 재료 비호환성, 코팅 손상, 갈바닉 또는 환경적 공격 | 매체 화학, 온도 및 실제 재료를 재확인하십시오. |
| 기계적 고장 | 높은 토크, 고착, 불완전한 이동, 파손된 부품 | 침전물, 흠집, 정렬 불량, 스템 또는 샤프트 손상, 과도한 하중 | 액추에이터 또는 기어박스 문제로부터 프로세스 저항을 분리합니다. |
| 작동/제어 실패 | 밸브가 명령된 위치로 이동하지 않습니다. | 토크 또는 추력 부족, 유틸리티 손실, 포지셔너, 스위치 또는 제어 결함 | 최악의 유틸리티 조건에서 밸브 수요 및 액추에이터 출력 확인 |
| 체크 밸브 불안정성 | 채터링, 슬램, 충격음, 역류 | 낮은 속도, 맥동, 잘못된 방향, 부적절한 폐쇄 역학 | 시트 상태만 검토하기보다는 흐름 방식 및 설치를 검토하십시오. |
| 열/주기적 왜곡 | 결합력, 높은 작동력, 온도 변화 후 누출 | 차등 팽창, 열 순환, 갇힌 압력, 왜곡된 시트 또는 게이트 | 저온 및 고온 작동 조건과 폐쇄 순서 비교 |
2. 시트 내부 누출: 닫힌 밸브가 분리되지 않는 경우
폐쇄 요소와 시트가 필요한 차단을 달성할 수 없기 때문에 공정 유체가 닫힌 밸브를 통과할 때 내부 누출이 발생합니다. 문제는 볼, 버터플라이, 게이트, 글로브, 플러그 및 체크 밸브에서 발생할 수 있지만 고장 메커니즘은 밸브 구성 및 서비스에 크게 좌우됩니다.
내부 밸브 누출의 일반적인 원인
- 연마 입자는 씰링 표면을 긁거나 자르거나 부식시킵니다.
- 부식이나 캐비테이션은 시트나 폐쇄 부재의 형상을 변경합니다.
- 부드러운 시트는 승인된 서비스 범위를 벗어나 부풀어 오르고, 굳어지고, 변형되고, 압출되거나 탄성을 잃습니다.
- 밸브는 액추에이터 설정, 이동 정지, 스템 이동 또는 기계적 간섭으로 인해 실제 폐쇄 위치에 도달하지 않습니다.
- 열 변형으로 인해 금속 시트와 폐쇄 요소 사이의 접촉이 변경됩니다.
- 게이트 또는 격리 밸브는 시트 영역 전체에 속도가 집중되는 위치에서 반복적으로 조절됩니다.
- 세척, 제작 또는 유지보수 후에도 시트에 이물질이 남아 있습니다.
내부 누출을 진단하는 방법
관찰된 누출이 지정된 허용 요구 사항을 초과하는지 확인하는 것부터 시작하십시오. 모든 밸브가 기밀 차단 기능을 제공해야 한다고 가정하지 마십시오. 필요한 시트 누출은 밸브 유형, 시트 구성, 제품 표준, 해당되는 제어 밸브 누출 등급 및 프로젝트 사양에 따라 다릅니다.
그런 다음 밸브를 분해하기 전에 완전 폐쇄 이동 및 액추에이터 출력을 확인하십시오. 밸브가 올바른 기계적 위치에 도달했지만 여전히 누출이 발생하는 경우 씰링 표면에 방향성 긁힘, 입자, 침식, 부식, 압흔, 시트 이동 또는 국부적 변형이 있는지 검사하십시오. 손상 패턴은 누출률만 보는 것보다 더 많은 정보를 제공하는 경우가 많습니다.
선택 제어
- 밸브 유형을 격리 또는 조절 의무에 맞추십시오.
- 필요한 차단 또는 누출 기준을 지정하십시오.
- 온도, 화학적 성질, 고체에 맞는 시트 및 트림 재료를 선택하십시오.
- 닫힌 위치에서 압력 차이를 검토합니다.
유지 관리 제어
- 완전한 차단 손실을 기다리기보다는 누출 추세를 나타냅니다.
- 비정상적인 잔해물 발생 후 시트와 폐쇄 표면을 검사하십시오.
- 정밀 검사 또는 액세서리 변경 후 액추에이터 정지를 확인하십시오.
- 설계 한계를 확인하지 않고 시트를 랩핑하거나 연마하거나 가공하지 마십시오.
3. 외부 누출: 패킹, 스템, 개스킷 및 압력 경계 조인트
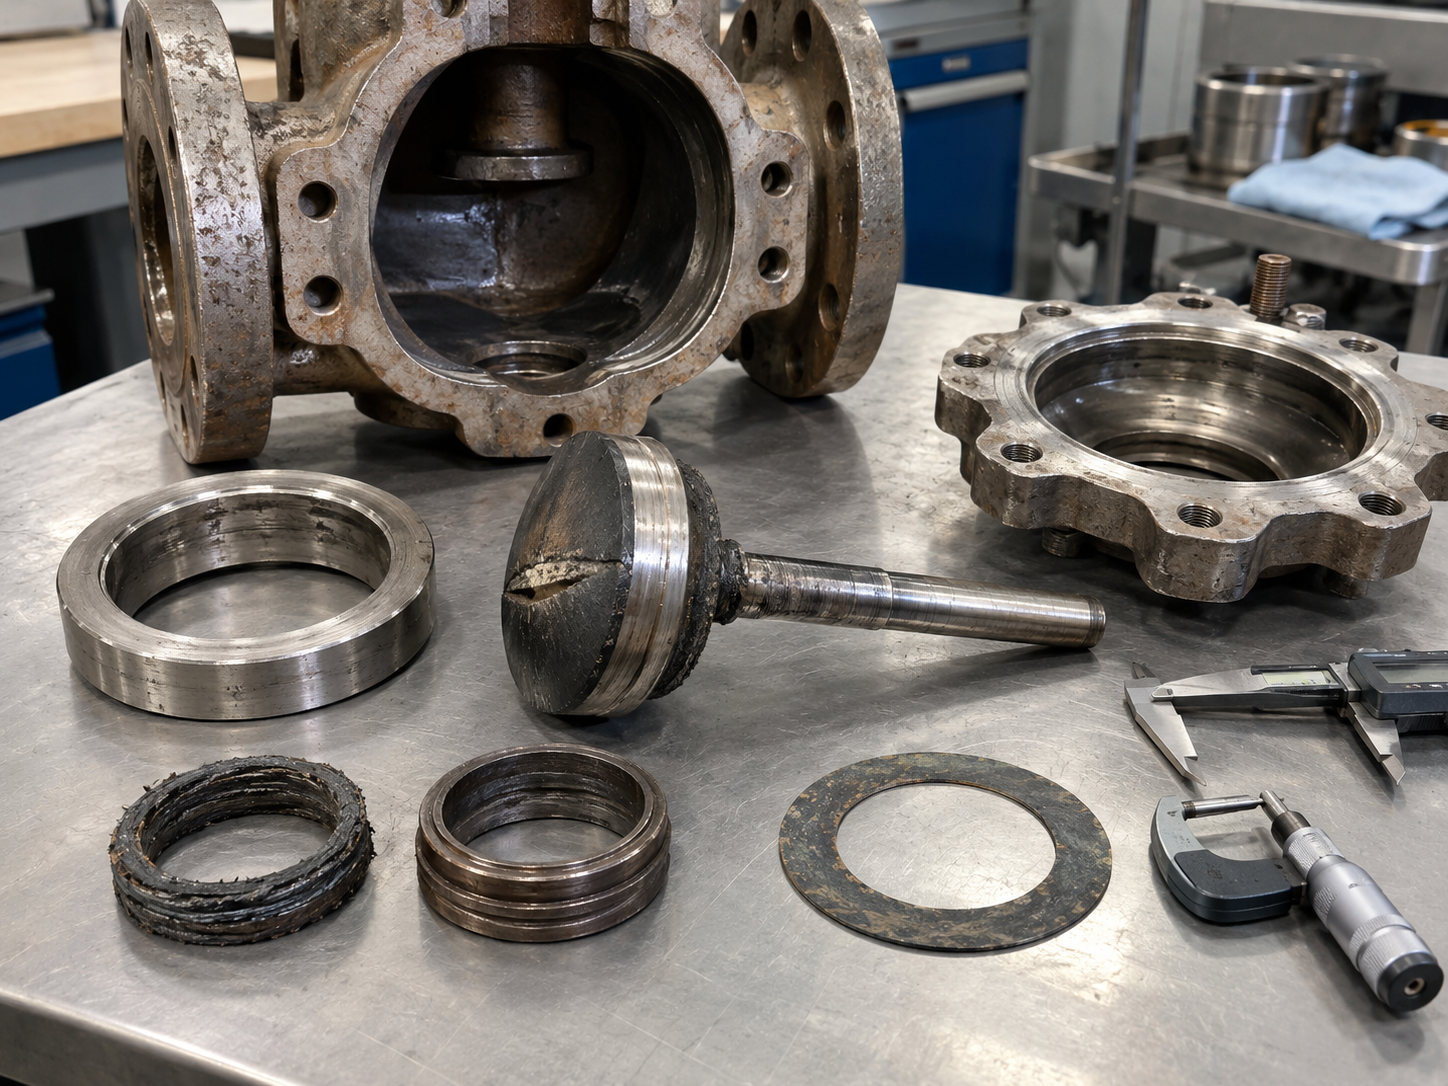
외부 누출은 공정 매체가 압력 경계를 벗어나 주변 환경으로 빠져나가기 때문에 시트 누출과 근본적으로 다릅니다. 시정 조치를 취하기 전에 정확한 누출 경로를 식별해야 합니다. 눈에 보이는 모든 패스너를 조이는 것은 신뢰할 수 있는 문제 해결 방법이 아니며 패킹, 개스킷, 글랜드 또는 볼트를 손상시킬 수 있습니다.
일반적인 외부 누출 경로
- 스템 또는 샤프트 패킹
- 보닛 또는 커버 개스킷
- 다중 부품 밸브의 본체 조인트
- 나사형 배수구, 통풍구 또는 주입 연결부
- 플랜지형 프로세스 연결
- 용접 압력 경계 영역
- 압력 경계 결함이 발생한 경우 본체 주조, 단조 또는 가공된 부분
스템 패킹 누출은 부적절한 포장 재료, 잘못된 압축, 스템 흠집, 부식, 과도한 사이클링, 온도 변화, 글랜드 정렬 불량 또는 필요한 배출 성능에 적합하지 않은 패킹 시스템으로 인해 발생할 수 있습니다. 휘발성 또는 위험한 서비스의 경우 프로젝트에서 비산 배출 자격 또는 생산 승인 요구 사항을 지정할 수 있습니다. Vcore의 밸브 비산 배출 테스트 가이드 스템 배출, 시트 누출 및 쉘 누출의 차이점을 설명하고 적용 가능한 맥락에서 ISO 15848, API 624 및 API 641에 대해 논의합니다.
4. 캐비테이션, 플래싱, 침식 및 마모
높은 속도와 심한 압력 감소는 본체 재질이 유체와 화학적으로 호환되는 경우에도 밸브 트림을 손상시킬 수 있습니다. 첫 번째 단계는 캐비테이션, 플래싱 및 고형물 침식이 정확히 동일한 수정 조치에 반응하지 않기 때문에 손상 메커니즘을 구별하는 것입니다.
캐비테이션
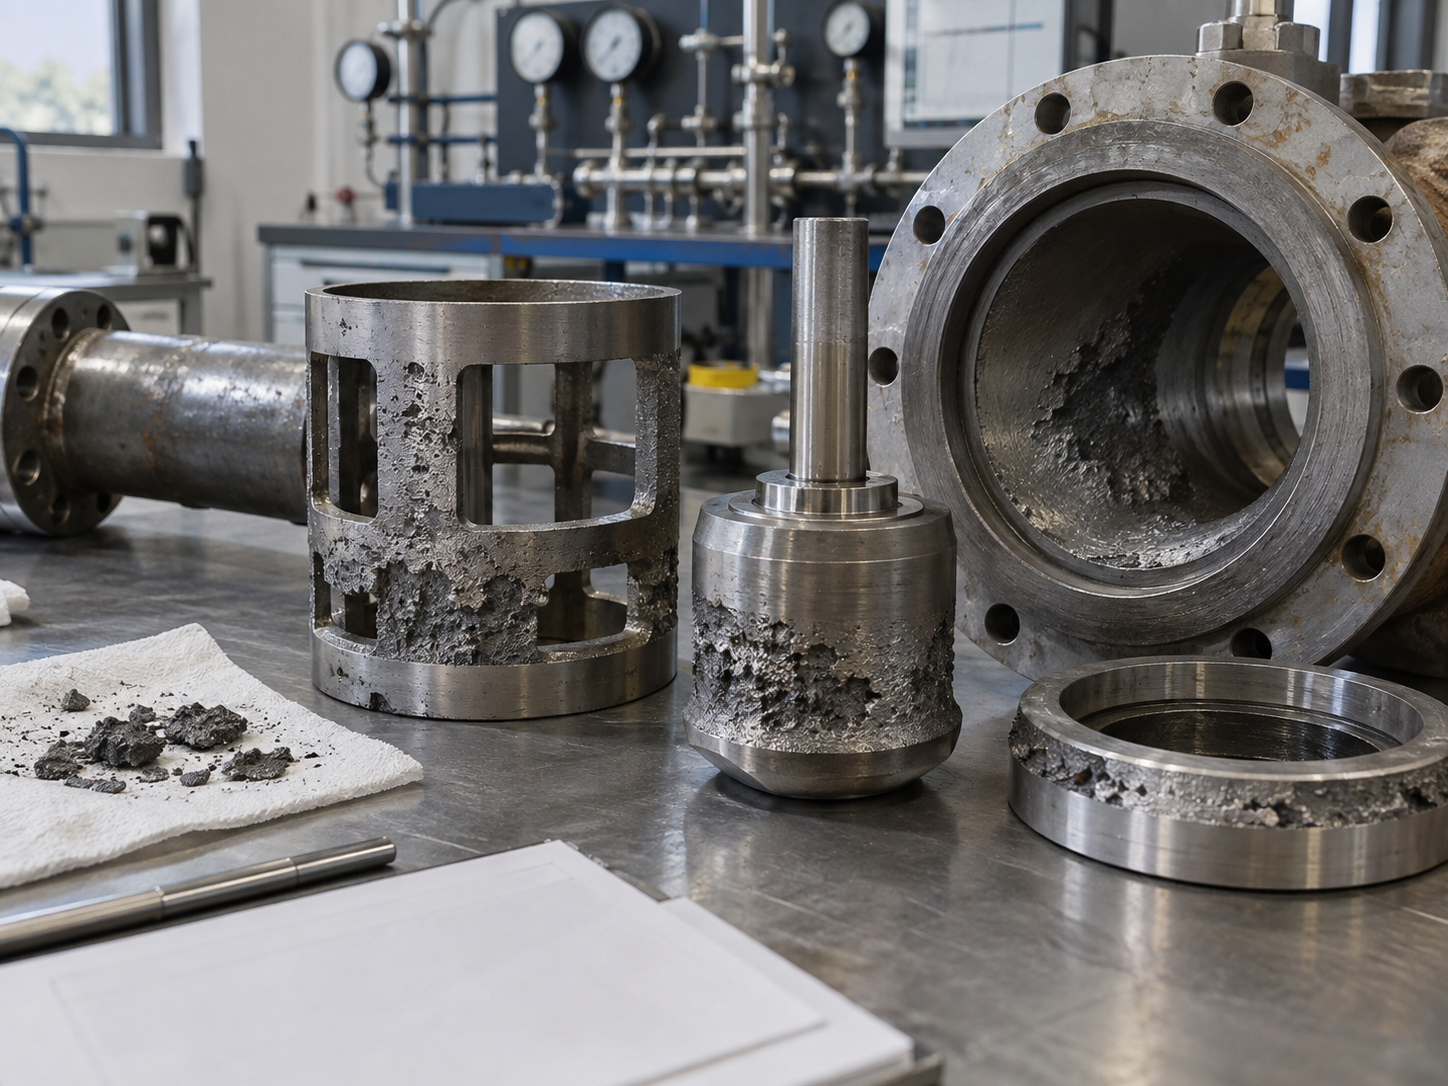
액체 서비스에서 국지적 압력이 액체 증기압 아래로 떨어지면 캐비테이션이 발생할 수 있으며 나중에 압력이 회복되면서 증기 기포가 붕괴됩니다. 붕괴는 트림 및 인근 표면에 국부적으로 강렬한 영향을 미칠 수 있습니다. 일반적인 증거에는 압력 회복 영역 주변의 구멍, 거친 표면, 진동 및 특징적인 고주파 소음이 포함됩니다.
따라서 제어 밸브 크기는 필요한 Cv 또는 Kv보다 더 많이 검토해야 합니다. 압력 프로필, 밸브 스타일, 압력 회복 동작 및 모든 작동 사례가 중요합니다. 심각한 서비스에는 단계적 압력 감소, 캐비테이션 방지 트림, 변경된 시스템 압력 분포 또는 다른 밸브 구성이 필요할 수 있습니다. 더 광범위한 선택 순서는 다음을 참조하세요. 제어 밸브 선택 가이드.
깜박임
플래싱은 압력이 회복됨에 따라 완전히 응축되는 대신 제한 후에도 일부 액체가 증기로 남아 있기 때문에 캐비테이션과 다릅니다. 캐비테이션 방지 트림은 하류 압력이 증기압 미만으로 유지되는 공정 조건을 단순히 제거할 수는 없습니다. 재료 선택, 출구 속도, 침식 저항 및 다운스트림 형상이 특히 중요해집니다.
고체 침식 및 마모
슬러리, 촉매 입자, 광물 고형물 및 더러운 서비스는 시트, 볼, 디스크, 케이지, 라이너 및 본체 흐름 경로를 마모시킬 수 있습니다. 손상은 종종 흐름 방향을 따르며 속도가 증가하거나 방향이 바뀌는 곳에 집중될 수 있습니다. 공칭 크기와 압력 등급에서만 선택된 표준 밸브는 모든 공장 압력 테스트를 통과하더라도 연마 서비스에서 매우 짧은 수명을 가질 수 있습니다.
5. 부식 및 재료 비호환성
부식 실패는 압력 경계, 트림, 스템, 볼트 체결, 시트 영역 또는 외부 표면에 영향을 미칠 수 있습니다. 청정 유틸리티 서비스에 적합한 재료는 염화물 함량, 화학물질 농도, pH, 용존 가스, 온도 또는 세척 화학물질이 변할 경우 적합하지 않을 수 있습니다.
실패는 균일한 벽 얇아짐, 국부적인 구멍, 틈 공격, 갈바니 부식, 코팅 파손 또는 전문 야금학적 평가가 필요한 균열 메커니즘으로 나타날 수 있습니다. 빠른 육안 검사를 통해 다양한 부식 메커니즘이 유사하게 보일 수 있으므로 "스테인리스강으로 업그레이드"라는 일반적인 지침보다는 실제 매체와 손상 메커니즘을 기반으로 시정 조치를 취해야 합니다.
구매 전 자재 확인
- 서비스에 필요한 정확한 본체, 보닛, 트림, 스템, 시트, 패킹, 개스킷 및 볼트 재료를 지정하십시오.
- 재료 테스트 보고서 및 열 추적성이 필요한지 여부를 정의합니다.
- 해당되는 경우 NACE/ISO 15156, 경도, PMI 또는 기타 프로젝트별 요구 사항을 식별합니다.
- 화학 서비스, 마모, 온도, 진공 및 취급 조건에 대해 코팅이나 라이닝을 검토합니다.
- 하나의 스테인리스강 등급이나 하나의 엘라스토머가 보편적으로 내부식성을 갖는다고 가정하지 마십시오.
응용 분야가 구체적으로 화학 파이프라인인 경우 라이닝 실패, 결정화, 밀봉 부풀음 및 공격적인 화학적 호환성은 자체적으로 평가할 가치가 있습니다. 이러한 문제는 다음에서 더 자세히 다룹니다. 화학 파이프라인의 일반적인 밸브 고장.
6. 기계적 고착, 과도한 토크 및 부품 손상
작동하기 어려워지는 밸브는 유용한 진단 정보를 전송합니다. 토크 또는 추력 상승은 시트 마찰, 침전물, 부식, 온도 효과, 패킹 압축, 가이드 손상, 스템 정렬 불량, 마손, 기어박스 성능 저하, 공정 차압 또는 흐름 경로의 이물질로 인해 발생할 수 있습니다.
올바른 응답은 밸브의 기계적 요구를 액추에이터의 사용 가능한 출력과 분리하는 것입니다. 밸브 및 스템 한계를 확인하지 않고 액추에이터 크기를 늘리면 스템, 샤프트, 키, 커플링, 기어박스 또는 폐쇄 요소에 과부하가 전달되는 동안 손상된 밸브가 이동하게 될 수 있습니다.
| 관찰된 증상 | 가능한 밸브측 원인 | 가능한 액추에이터/드라이브 원인 | 유용한 수표 |
|---|---|---|---|
| 긴 유휴 기간 이후 높은 이탈 토크 | 시트 접착, 침전물, 부식, 패킹 마찰 | 기어박스 강성 또는 약한 액추에이터 출력 | 측정된 수요를 과거 토크 및 액추에이터 데이터와 비교 |
| 스트로크 중간을 통해 토크가 상승합니다. | 이물질, 폐쇄 왜곡, 가이드 손상, 가공력 | 기계적 오정렬 또는 결합 문제 | 시작/끝 토크뿐만 아니라 이동 프로필 검사 |
| 밸브는 이동의 일부에만 도달합니다. | 기계적 정지, 걸림, 열 변형 | 리미트 스위치, 토크 스위치, 포지셔너 또는 유틸리티 제한 | 명령된 위치, 표시된 위치 및 실제 기계 위치를 비교하세요. |
| 반복되는 스템 또는 샤프트 손상 | 과도한 장착 하중, 정렬 불량, 부적절한 부품 강도 | 액추에이터 크기가 너무 크거나 토크/추력 설정이 잘못됨 | 허용되는 스템/샤프트 하중 및 액추에이터 설정을 검토하세요. |
7. 액추에이터, 포지셔너 및 제어 시스템 고장
자동화된 밸브는 기계적으로 양호하지만 액추에이터, 액세서리 또는 제어 시스템이 필요한 위치로 밸브를 이동할 수 없기 때문에 프로세스 기능에 여전히 실패할 수 있습니다. 공압, 전기 및 유압 시스템은 서로 다른 고장 경로를 가지고 있지만 모두 하나의 조립된 밸브 패키지의 일부로 평가되어야 합니다.
일반적인 원인
- 액추에이터 크기 조정에 사용된 값보다 낮은 공압 공급 압력
- 제한된 튜브, 오염된 공기, 고장난 솔레노이드 또는 필터 조절기 문제
- 전력 손실, 잘못된 전압, 모터 또는 제어 결함, 물 유입 또는 듀티 사이클 불일치
- 유압 압력 손실, 누출, 어큐뮬레이터 또는 제어 매니폴드 문제
- 포지셔너 교정 드리프트, 피드백 연결 오류 또는 잘못된 실패 조치
- 침전물, 부식 또는 시트 변경 후 더 이상 밸브 토크 또는 추력을 초과하지 않는 액추에이터 출력
- 잘못된 장착 브래킷, 커플링 정렬 또는 이동 정지 조정
새 장비의 경우 액추에이터 선택 시 밸브 제조업체의 검증된 토크 또는 추력 데이터와 가장 불리한 유틸리티 조건을 사용해야 합니다. 참조 밸브 액츄에이터 선택 가이드 공압, 전기 및 유압 패키지 선택을 위한 것입니다.
조절 제어 밸브의 경우 포지셔너 설정은 별도의 액세서리 작업으로 처리하기보다는 기능 테스트의 일부로 확인해야 합니다. Vcore의 제어 밸브 포지셔너 교정 가이드 제로, 스팬, 이동, 피드백 및 실패 조치 검증을 다룹니다.
8. 밸브 떨림, 슬램 및 역류 손상을 확인하십시오.
체크 밸브 고장은 흐름 역학에 크게 좌우됩니다. 체크 밸브는 완벽한 압력 테스트 결과를 얻을 수 있지만 디스크나 플레이트가 실제 유량에서 안정적인 작동 위치에 도달할 수 없거나 설치 방향이 부적절하거나 펌프 작동으로 인해 급격한 역방향 속도가 발생하는 경우 여전히 제대로 작동하지 않을 수 있습니다.
일반적인 경고 신호
- 반복되는 충격이나 두드리는 소음
- 저유량 작동 중 디스크 또는 플레이트 떨림
- 반복되는 충격으로 인해 시트 마모가 집중됨
- 스프링, 힌지 또는 스톱 부품 파손
- 역류, 펌프 역회전 또는 정지 후 서지
- 체크 밸브 하류의 비정상적인 진동
시정 조치에는 밸브 유형, 스프링 또는 폐쇄 역학, 설치 위치, 유속, 펌프 작동 범위, 배관 레이아웃 또는 서지 분석이 포함될 수 있습니다. 시스템 검토 없이 손상된 시트를 동일한 디자인으로 교체하면 또 다른 고장이 발생할 수 있습니다. 참조 체크 밸브 설치 안내서 흐름 방향, 수평 및 수직 설치, 펌프 배출 레이아웃 및 일반적인 실수.
9. 열 변형, 결합 및 온도 순환
온도 변화는 치수, 간격, 패킹 마찰, 시트 접촉 및 기계적 부하를 변경합니다. 고온 증기, 탄화수소 및 열유체 시스템에서 밸브는 차가울 때 정상적으로 작동할 수 있지만 본체, 게이트, 스템 및 시트 영역이 서로 다른 온도에 도달하면 움직이거나 누출되기 어려워집니다.
게이트 밸브는 차등 팽창 또는 폐쇄 조건으로 인해 과도한 쐐기력이 발생하는 경우 열 결합이 발생할 수 있습니다. 그러나 해결책은 단순히 하나의 보닛 유형을 지정하는 것이 아닙니다. 검토에는 게이트 및 시트 형상, 온도 구배, 밸브 폐쇄 순서, 차압, 해당되는 경우 균등화 또는 바이패스 요구 사항, 액추에이터 추력, 스템 부하 및 제조업체가 승인한 작동 절차가 포함되어야 합니다.
반복적인 열 순환은 볼트 체결부를 완화하고 보압 동작을 변경하며 온도 한계 근처에서 작동하는 연성 시트 또는 씰의 손상을 가속화할 수도 있습니다. 따라서 주변 작업장 조건에 대해서만 작성된 유지 관리 절차는 현장 오류를 일으킨 조건을 놓칠 수 있습니다.
10. 산업용 밸브 고장으로 인해 작동이 중단되기 전의 경고 신호
많은 실패가 점차적으로 발전합니다. 따라서 가장 유용한 검사 프로그램은 일반적인 달력 간격에만 의존하는 대신 밸브의 정상 상태에서 변경 사항을 추적합니다.
작동
- 더 높은 토크 또는 추력
- 이동 시간이 길어짐
- 고집 또는 망설임
- 예상치 못한 수동 작업
프로세스 동작
- 설명할 수 없는 하류 압력
- 차단 손실
- 흐름이 일치하지 않는 명령
- 공정 진동
상태
- 포장 누출
- 소음이나 잡담
- 진동
- 부식 또는 코팅 손상
- 진단 데이터를 사용할 수 있는 경우 액추에이터 토크, 모터 전류, 추력 또는 공기압의 추세를 파악하십시오.
- 명령된 밸브 위치를 실제 이동 및 프로세스 응답과 비교하십시오.
- 이력 없이 반복적으로 조이는 대신 패킹 조정을 기록합니다.
- 새로운 진동, 캐비테이션과 같은 소음 또는 체크 밸브 영향을 즉시 조사하십시오.
- 펌프 작동, 오염 또는 온도 변동과 같은 비정상적인 프로세스 이벤트가 발생한 후에 밸브를 검사하십시오.
- 위험과 서비스 심각도를 활용하여 검사 범위와 빈도를 결정하세요.
11. 실용적인 근본 원인 조사 워크플로우
고장난 밸브는 증거로 처리되어야 합니다. 작동 이력과 고장 패턴이 문서화되기 전에 손상된 부품을 폐기하면 공장에서는 재발을 방지하는 데 필요한 정보를 잃을 수 있습니다.
- 실패한 함수를 정의합니다. 문제는 내부누설, 외부누설, 스트로크 불능, 제어불안정, 역류, 과도한 조작력, 압력경계 손상이었나?
- 작동 조건을 캡처합니다. 업스트림 및 다운스트림 압력, 온도, 매체, 농도, 고형물, 유속, 밸브 위치, 사이클 이력 및 고장 직전 이벤트를 기록합니다.
- 지정된 밸브를 확인하십시오. 명판, 데이터시트, 승인된 도면, 재료 기록, 액추에이터 크기 및 프로젝트 요구 사항을 설치된 장비와 비교하십시오.
- 청소하기 전에 검사하십시오. 침전물, 마모 방향, 부식 생성물, 시트 자국 및 파손 표면을 통해 메커니즘이 드러날 수 있습니다. 청소하기 전에 사진을 찍고 문서화하십시오.
- 1차 피해와 2차 피해를 분리하세요. 파손된 구성 요소는 초기 원인보다는 떨림, 과부하 또는 부식의 결과일 수 있습니다.
- 유지보수 이력과 비교해보세요. 토크 상승, 반복적인 패킹 조정, 반복적인 누출, 액추에이터 트립 또는 이전 수리를 찾아보십시오.
- 부분뿐만 아니라 원인도 바꿔보세요. 최종 조치에는 밸브 유형, 트림, 재료, 작동기, 작동 절차, 배관 배열, 여과, 세척 또는 검사 빈도가 포함될 수 있습니다.
12. 4가지 단계에서 밸브 고장을 예방합니다.
| 수명주기 단계 | 적용 제어 | 실패 위험 감소 |
|---|---|---|
| 선택 및 디자인 | 서비스, 밸브 기능, 재료, 압력-온도 등급, 흐름 방식, 차단, 액추에이터 및 고장 동작을 정의합니다. | 오적용, 부식, 캐비테이션, 불안정한 작동, 액추에이터 출력 부족 |
| 조달 및 FAT | 데이터 시트 및 GA 승인, 재질, 치수, 압력 테스트, 누출 테스트 및 기능 테스트를 검증합니다. | 잘못된 구성, 숨겨진 제조 결함, 불완전한 액추에이터 설정, 문서 공백 |
| 설치 및 시운전 | 흐름 방향, 방향, 정렬, 청결도, 지지대, 플랜지 볼트 체결, 액추에이터 설정 및 스트로크를 확인하십시오. | 결속, 외부누설, 채터링, 어긋남, 불완전한 이동 |
| 운영 및 유지보수 | 누출, 토크, 이동, 소음 및 상태 경향; 위험 및 서비스 심각도에 따라 검사합니다. | 감지되지 않은 마모, 패킹 누출, 액추에이터 성능 저하, 반복적인 고장 |
선택 및 디자인
예방 프로세스는 밸브 카탈로그가 아닌 서비스 데이터로 시작됩니다. 밸브 동작에 영향을 미치는 정상, 최소 및 최대 작동 사례를 지정합니다. 정의된 고장 후 밸브가 격리, 조절, 조절, 역류 방지 또는 안전 위치로 이동할 것으로 예상되는지 식별합니다.
공장 검증
공장 검사로 향후 모든 서비스 조건을 재현할 수는 없지만 공급된 밸브가 승인된 구성과 일치하고 주요 압력 경계, 폐쇄 및 작동 기능이 지정된 허용 기준을 충족하는지 확인할 수 있습니다. Vcore의 밸브 압력 테스트 가이드 쉘, 시트 및 뒷좌석 테스트와 이러한 테스트가 서로 다른 기능을 검증하는 이유를 설명합니다.
13. 밸브 고장 예방을 지원하는 표준
어떤 단일 표준도 밸브의 작동 오류가 발생하지 않음을 보장할 수 없습니다. 표준은 특정 설계, 구성, 검사 또는 테스트 요구 사항을 정의하는 반면 구매자와 엔지니어는 밸브를 실제 적용 및 프로젝트 사양에 맞춰야 합니다.
| 참고자료 | 실패 예방과의 관련성 | 중요한 제한 사항 |
|---|---|---|
| ASME B16.34 | 해당 범위 내에서 밸브에 대한 압력 온도, 재료, 구조, 검사, 테스트 및 마킹 요구 사항을 제공합니다. | 모든 공정 조건에 대해 올바른 밸브 유형이나 트림을 선택하지 않습니다. |
| API 598 | 해당되거나 지정된 경우 밸브 검사 및 압력 테스트 요구 사항을 제공합니다. | 공장 압력 테스트는 미래의 모든 열, 동적, 부식성 또는 침식성 서비스 조건을 시뮬레이션하지 않습니다. |
| ISO 15848 | 적용 가능한 산업용 밸브 및 스템/본체-조인트 누출 경로의 비산 배출 테스트를 다룹니다. | 이는 시트 누출 또는 쉘 압력 테스트를 대체하지 않습니다. |
| 밸브별 제품 규격 | API, ASME, ISO, EN 또는 기타 제품 표준은 특정 밸브 제품군에 대한 요구 사항을 정의할 수 있습니다. | 올바른 표준은 밸브 유형, 산업, 설계 및 프로젝트 사양에 따라 다릅니다. |
| 프로젝트 데이터시트/사양 | 실제 서비스, 자재, 검사 문서, 편차 및 특별 요구 사항을 정의합니다. | 기술적으로 완전해야 합니다. 단지 많은 표준을 나열하는 것만으로는 누락된 설계 결정이 해결되지 않습니다. |
14. 고장 예방을 위한 산업용 밸브 RFQ 체크리스트
밸브 신뢰성이 중요한 경우 RFQ는 공급업체가 실제 의무를 평가할 수 있도록 충분한 정보를 제공해야 합니다. 다음 목록은 실용적인 출발점입니다. 프로젝트 요구 사항은 항목을 추가하거나 제거할 수 있습니다.
- 밸브 유형 및 필요한 기능: 격리, 조절, 제어, 역류 방지 또는 비상 조치.
- 공칭 크기, 압력 등급/PN 및 연결구.
- 설계, 치수, 테스트 및 프로젝트 표준.
- 작동 및 설계 압력과 온도.
- 공정 매체, 농도, 고체, 부식 또는 마모 특성.
- 본체, 트림, 스템, 시트, 패킹, 개스킷 및 볼트 체결 요구 사항.
- 필요한 시트 누출 또는 차단 성능.
- 제어 또는 가혹 서비스 밸브의 유량 및 압력 강하 사례.
- 해당되는 경우 설치 방향 및 흐름 방향.
- 수동, 기어, 공압, 전기 또는 유압 작동.
- 액츄에이터 토크/추력 기준, 고장 조치, 제어 신호 및 유틸리티.
- 화재 안전, 비산 배출, NACE / ISO 15156 또는 해당되는 경우 기타 특별 서비스 요구 사항.
- 필수 재료 테스트 보고서, PMI, 경도, NDE 또는 제3자 검사.
- 압력 테스트, 누출 테스트 및 기능 테스트 문서화.
- 승인된 GA 도면, 데이터시트, 명판/마킹 및 최종 문서 패키지.
일반적인 선적 전 확인
| 검사 항목 | 감지할 수 있는 것 | 증명하지 못하는 것 |
|---|---|---|
| 자료문서 검토 | 지정된 등급 및 추적성 증거 | 정의되지 않은 서비스에서의 장기 내식성 |
| 치수검사 | 인터페이스 및 승인된 도면 적합성 | 실제 시스템 흐름에서의 동적 안정성 |
| 쉘 압력 테스트 | 테스트 조건에서의 압력 경계 누출 | 좌석 차단 또는 장기간 비산 배출 |
| 시트 누출 테스트 | 지정된 테스트 조건에서의 클로저 밀봉 성능 | 향후 마모, 부식 또는 공정 오염 |
| 기능성 뇌졸중 테스트 | 이동, 액츄에이터 작동, 스위치 및 기본 패키지 기능 | 플랜트의 모든 운영 부하 및 유틸리티 오류 |
| 포지셔너 교정 | 이동 명령 응답 및 피드백 설정 | 모든 프로세스 케이스에 대한 올바른 제어 밸브 크기 |
15. 수리, 재구성 또는 교체?
고장난 모든 밸브를 교체해야 하는 것은 아니며 모든 밸브를 수리해야 하는 것도 아닙니다. 결정은 압력 경계 무결성, 남은 벽 두께, 손상 위치, 승인된 예비 부품의 가용성, 트림 상태, 본체 및 시트 수리 제한, 자재 추적성, 재발 비용 및 기존 밸브 설계가 서비스에 적합한지 여부를 고려해야 합니다.
다음과 같은 경우 수리가 합리적일 수 있습니다.
- 압력 경계는 허용 가능한 수준으로 유지됩니다.
- 마모는 교체 가능한 트림, 시트, 패킹, 개스킷 또는 액추에이터 구성 요소로 제한됩니다.
- 원래 밸브 디자인은 해당 서비스에 적합합니다.
- 승인된 수리 절차 및 부품이 제공됩니다.
- 수리 후 테스트를 통해 필요한 기능을 확인할 수 있습니다.
다음과 같은 경우 교체 또는 재설계를 고려해야 합니다.
- 압력 경계 손상 또는 허용할 수 없는 벽 손실이 있습니다.
- 이전 수리 후에도 동일한 오류가 반복되었습니다.
- 밸브 유형, 재질 또는 트림이 해당 서비스에 적합하지 않습니다.
- 액추에이터 패키지가 필요한 의무를 안전하게 충족할 수 없습니다.
- 중요한 서비스에 대해서는 필수 추적성 또는 규정 준수를 설정할 수 없습니다.
16. 용도별 산업용 밸브 고장 예방
| 신청 | 우선순위를 정해야 할 실패 위험 | 주요 예방 초점 |
|---|---|---|
| 석유 및 가스 / 탄화수소 | 외부누설, 화재노출, 액츄에이터고장, 침식, 압력억제 | 재료, 해당되는 경우 화재 안전 요구사항, 배출, 액추에이터 고장 조치, 추적성 |
| 화학 처리 | 부식, 씰 부기, 라이닝 손상, 결정화, 비산 누출 | 화학적 호환성, 농도, 온도, 라이닝 한계, 패킹 및 플러싱 |
| 전력 및 증기 | 열변형, 패킹누설, 높은 추력, 침식, 심한 압력강하 | 온도 영향, 재료, 액추에이터 출력, 트림 설계 및 작동 절차 |
| 물 시스템 | 밸브 슬램, 서지, 부식, 액추에이터 유입, 시트 마모를 확인하세요. | 흐름 역학, 설치, 코팅, 인클로저 및 스트로크 검증 |
| 슬러리/고체 | 마모, 막힘, 시트 손상, 높은 토크 | 밸브 형상, 내마모성 재료, 플러싱, 캐비티 설계 및 액추에이터 마진 |
산업용 밸브 고장: 최종 엔지니어링 점검
산업용 밸브 고장은 개별적인 구성 요소 결함이 아닌 시스템 문제로 처리될 때 예방하기가 더 쉽습니다. 마모로 인해 시트가 누출될 수 있지만 잘못된 밸브 유형, 과도한 속도, 연마 입자, 열 변형 또는 불완전한 액추에이터 이동으로 인해 마모가 발생할 수 있습니다. 액추에이터는 크기가 작기 때문에 작동될 수 있지만, 부식, 침전물 또는 시트 손상 후 밸브의 토크가 증가하여 작동될 수도 있습니다.
따라서 가장 효과적인 신뢰성 전략은 올바른 밸브 선택, 완전한 서비스 데이터, 검증된 제조 및 테스트, 올바른 설치, 상태 기반 유지 관리라는 5가지 원칙을 연결합니다. 운영 전반에 걸쳐 RFQ에서 이러한 제어 사항을 문서화하면 공장에서는 정상적인 마모와 피할 수 있는 고장을 구별하기 위한 훨씬 더 강력한 기반을 갖게 됩니다.
밸브 고장 또는 새 밸브 RFQ를 검토하는 데 도움이 필요하십니까?
Send Vcore Valve the valve type, size, pressure class, medium, operating pressure and temperature, failure symptom, photos, actuator information and available inspection records. We can help review the likely valve-selection and specification issues before a replacement or new order is finalized.
자주 묻는 질문
What are the most common industrial valve failure modes?
Common failure modes include internal seat leakage, external leakage from packing or body joints, cavitation or erosion damage, corrosion, mechanical sticking or excessive torque, actuator or control failure, check valve chatter or slam, and thermal distortion. The most important task is to identify the actual mechanism rather than classify every problem simply as a leaking or stuck valve.
How can I tell whether a valve problem comes from the valve or the actuator?
Compare the valve’s required torque or thrust with the actuator output and check actual mechanical travel. A valve-side problem may create rising resistance, binding or incomplete movement even when the actuator receives the correct command. An actuator-side problem may involve utility pressure, power supply, positioner, switches, controls or mounting. Diagnostic data across the full stroke are more useful than a single open or closed check.
Does passing API 598 mean the valve will not fail in service?
No. API 598 is an inspection and testing standard used for applicable valves and project requirements. Pressure and closure tests can identify important manufacturing or assembly problems at defined test conditions, but they do not reproduce every future corrosion, erosion, thermal, dynamic or maintenance condition in the plant.
What is the difference between seat leakage and fugitive emissions?
Seat leakage is flow through the closed valve from one side of the process to the other. Fugitive emissions are external leakage, typically around the stem or shaft sealing system and specified body joints. They are different leakage paths and may be evaluated under different standards and acceptance requirements.
How often should critical industrial valves be inspected?
There is no universal interval for every valve. Inspection frequency should reflect valve criticality, service severity, cycling, media, temperature, corrosion or erosion rate, prior failure history and the site’s maintenance or risk-based inspection program. Trending changes in leakage, torque, travel, vibration and process response can help determine when a valve needs attention before complete failure.
What information should I send a supplier after a valve has failed?
Provide the valve datasheet or nameplate details, size, pressure class, materials, medium, concentration if relevant, operating and design pressure and temperature, normal valve position, cycle frequency, actuator details, failure symptom, photos before cleaning, damaged-part photos, maintenance history and any pressure-test or inspection records. This information makes it much easier to distinguish a product defect from service, installation, actuator or application problems.