สรุปโดยย่อ:ความล้มเหลวของวาล์วอุตสาหกรรมมักเป็นผลสุดท้ายของความไม่ตรงกันระหว่างชุดวาล์วกับสภาวะการบริการจริง ข้อบกพร่องที่ตรวจไม่พบก่อนการติดตั้ง หรือการเสื่อมสภาพที่ไม่ได้ระบุตั้งแต่เนิ่นๆ โหมดความล้มเหลวทั่วไป ได้แก่ การรั่วของเบาะนั่งภายใน การรั่วไหลของก้านภายนอกหรือข้อต่อตัวถัง การเกิดโพรงและการพังทลาย การกัดกร่อน การเกาะติดทางกลหรือความเสียหายของส่วนประกอบ การสูญเสียตัวกระตุ้นหรือการควบคุม ความไม่เสถียรของเช็ควาล์ว และการบิดเบี้ยวหรือการยึดเกาะจากความร้อน
การป้องกันที่เชื่อถือได้ต้องใช้มากกว่าการบำรุงรักษาตามกำหนด ประเภทของวาล์ว ระดับความดัน-อุณหภูมิ วัสดุ ที่นั่งและระบบการบรรจุ กฎการไหล เอาท์พุตของแอคชูเอเตอร์ การวางแนวการติดตั้ง การทดสอบในโรงงาน การตรวจสอบย้อนกลับ และขอบเขตการตรวจสอบ ควรได้รับการยืนยันก่อนซื้อ เมื่อเข้ารับบริการแล้ว การเปลี่ยนแปลงการรั่วไหล แรงบิดในการทำงาน เวลาในการเดินทาง เสียง การสั่นสะเทือน และการตอบสนองของตำแหน่ง ควรถือเป็นหลักฐานในการวินิจฉัย แทนที่จะเป็นอาการเดี่ยวๆ
วาล์วอุตสาหกรรมอาจผ่านการทดสอบแรงดันจากโรงงานและยังคงล้มเหลวก่อนเวลาอันควรหลังการติดตั้ง หากเงื่อนไขการบริการ การออกแบบวาล์ว ชุดแอคชูเอเตอร์ หรือระบบการทำงานไม่ได้ถูกกำหนดไว้อย่างถูกต้อง ในทางกลับกัน วาล์วรุ่นเก่าจะยังคงเชื่อถือได้เป็นเวลาหลายปีเมื่อการออกแบบมีความเหมาะสม กรอบการทำงานมีความเสถียร และตรวจพบการเสื่อมสภาพก่อนที่จะถึงขีดจำกัดการทำงาน
คู่มือนี้จะอธิบายโหมดความล้มเหลวของวาล์วอุตสาหกรรมหลักจากมุมมองด้านวิศวกรรมและการบำรุงรักษา โดยมุ่งเน้นไปที่สิ่งที่ผู้ปฏิบัติงานเห็น สิ่งที่อาจเกิดขึ้นภายในวาล์ว วิธีตรวจสอบสาเหตุที่แท้จริง และสิ่งที่ควรเปลี่ยนแปลงระหว่างข้อกำหนด การจัดซื้อ การติดตั้ง หรือการบำรุงรักษาเชิงป้องกันเพื่อหยุดความล้มเหลวเดิมไม่ให้เกิดซ้ำ
สำหรับโรงงานเคมีที่ต้องจัดการกับตัวกลางที่มีฤทธิ์กัดกร่อน วาล์วเรียงราย ตัวทำละลาย กรด ด่าง ของเหลวตกผลึก หรือสารละลายที่มีฤทธิ์กัดกร่อน โปรดดูที่ Vcore's ความล้มเหลวของวาล์วทั่วไปในท่อส่งสารเคมี. บทความนี้กล่าวถึงความเข้ากันได้ของสารเคมีและปัญหาเฉพาะของซับในรายละเอียดมากขึ้น ในขณะที่หน้านี้ครอบคลุมกรอบการทำงานความล้มเหลวทางอุตสาหกรรมที่กว้างขึ้น
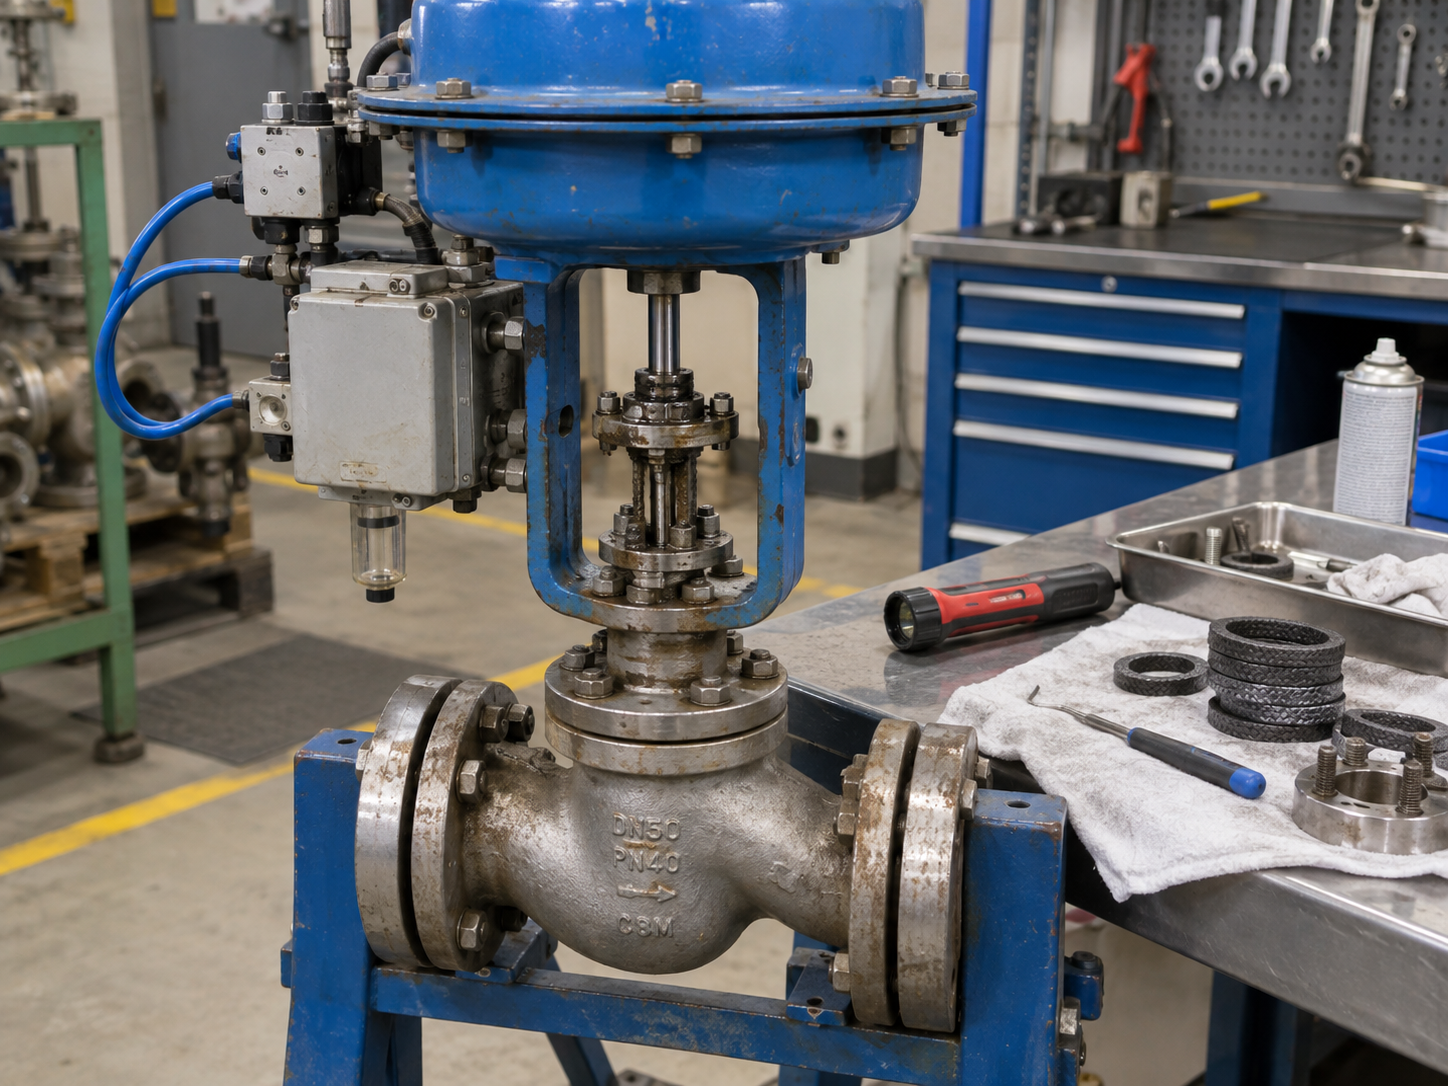
อย่าเปลี่ยนวาล์วที่ชำรุดจนกว่าทีมงานจะเข้าใจว่าความล้มเหลวนั้นมาจากการออกแบบวาล์ว เงื่อนไขการบริการ การติดตั้ง แอคทูเอเตอร์ ระบบควบคุม หรือประวัติการบำรุงรักษา
ขั้นตอนที่ 01กำหนดหน้าที่
ระบุการแยกส่วน การควบคุมปริมาณ การไม่ส่งคืน หรือฟังก์ชันฉุกเฉิน และผลที่ตามมาของความล้มเหลว
ขั้นตอนที่ 02การออกแบบการจับคู่
เลือกประเภทวาล์ว วัสดุ อุปกรณ์ตกแต่ง ระบบซีล และพิกัดสำหรับการบริการจริง
ขั้นตอนที่ 03ตรวจสอบแพ็คเกจ
ตรวจสอบขนาด ขนาดตัวกระตุ้น การทดสอบ บันทึกการตรวจสอบ และการตรวจสอบย้อนกลับของวัสดุ
ขั้นตอนที่ 04ติดตั้งอย่างถูกต้อง
การควบคุมการวางแนว ทิศทางการไหล ส่วนรองรับ ความสะอาด การขันสลัก และการทดสอบเดินเครื่อง
ขั้นตอนที่ 05สภาพเทรนด์
ใช้ประวัติการรั่วไหล แรงบิด การเดินทาง การสั่นสะเทือน และการตรวจสอบเพื่อตรวจจับการเสื่อมสภาพตั้งแต่เนิ่นๆ
1. สิ่งใดที่ถือเป็นความล้มเหลวของวาล์วอุตสาหกรรม
วาล์วทำงานล้มเหลวเมื่อไม่สามารถทำหน้าที่ตามที่กระบวนการหรือการออกแบบด้านความปลอดภัยกำหนดได้อีกต่อไป นั่นไม่ได้หมายความว่าตัวถังแตกหรือวาล์วใช้งานไม่ได้เสมอไป วาล์วควบคุมที่เคลื่อนที่แต่ไม่สามารถทำให้กระบวนการเสถียรได้ เช็ควาล์วที่พูดพล่อยและทำให้การไหลย้อนกลับเสียหาย หรือวาล์วแยกที่ผ่านการรั่วไหลของบ่ามากเกินไป อาจทำงานล้มเหลวแล้วแม้ว่าวาล์วจะยังติดตั้งอยู่ก็ตาม
| หมวดหมู่ความล้มเหลว | อาการทั่วไป | กลไกที่เป็นไปได้ | การตรวจสอบทางวิศวกรรมครั้งแรก |
|---|---|---|---|
| การรั่วไหลภายใน | การไหลยังคงดำเนินต่อไปหลังจากปิด | การสึกหรอของเบาะนั่ง การปนเปื้อน การพังทลาย การเสียรูป การเดินทางที่ไม่สมบูรณ์ | ยืนยันข้อกำหนดในการปิด ระยะการปิด และสภาพที่นั่ง |
| การรั่วไหลภายนอก | การรั่วไหลที่ก้าน ฝากระโปรง ข้อต่อตัวถัง หรือการเชื่อมต่อ | การเสื่อมสภาพของบรรจุภัณฑ์ ปะเก็นเสียหาย ก้านเสียหาย ปัญหาการประกอบหรือการขันน็อต | ระบุเส้นทางการรั่วไหลที่แน่นอนก่อนที่จะขันให้แน่นหรือถอดชิ้นส่วน |
| ความเสียหายที่เกิดจากการไหล | เสียงรบกวน การสั่นสะเทือน การสึกหรออย่างรวดเร็ว การสูญเสียความสามารถ | การเกิดคาวิเทชัน การแวบวับ การกัดเซาะ ความเร็วสูงหรือของแข็ง | ตรวจสอบโปรไฟล์แรงดัน กรณีการไหล และรูปแบบความเสียหายของวัสดุ |
| การกัดกร่อน / การโจมตีของวัสดุ | การเกิดรูพรุน การสูญเสียผนัง พื้นผิวขรุขระ การซึมจากภายนอก | ความไม่เข้ากันของวัสดุ ความเสียหายของสารเคลือบ ความเสียหายจากกระแสไฟฟ้าหรือสิ่งแวดล้อม | ยืนยันเคมีปานกลาง อุณหภูมิ และวัสดุจริงอีกครั้ง |
| ความล้มเหลวทางกล | แรงบิดสูง ติด การเดินทางไม่สมบูรณ์ ส่วนประกอบแตกหัก | การสะสม การครูด การเยื้องศูนย์ ก้านหรือเพลาเสียหาย มีภาระมากเกินไป | แยกความต้านทานของกระบวนการออกจากปัญหาเกี่ยวกับแอคชูเอเตอร์หรือกระปุกเกียร์ |
| การดำเนินการ / การควบคุมล้มเหลว | วาล์วไม่เคลื่อนไปยังตำแหน่งที่ได้รับคำสั่ง | แรงบิดหรือแรงขับไม่เพียงพอ การสูญเสียจากสาธารณูปโภค ตัวกำหนดตำแหน่ง สวิตช์หรือการควบคุมทำงานผิดปกติ | ตรวจสอบความต้องการของวาล์วและเอาท์พุตของแอคชูเอเตอร์ในสภาพการใช้งานที่เลวร้ายที่สุด |
| ตรวจสอบความไม่เสถียรของวาล์ว | เสียงพูดคุย เสียงกระแทก เสียงไหลย้อนกลับ | ความเร็วต่ำ การเต้นเป็นจังหวะ ทิศทางไม่ถูกต้อง ไดนามิกส์การปิดที่ไม่เหมาะสม | ตรวจสอบระบบการไหลและการติดตั้ง ไม่ใช่แค่สภาพเบาะนั่งเท่านั้น |
| การบิดเบือนความร้อน / วงจร | การยึดเกาะ แรงในการใช้งานสูง การรั่วไหลหลังจากอุณหภูมิเปลี่ยนแปลง | การขยายตัวที่แตกต่างกัน การหมุนเวียนด้วยความร้อน ความดันที่ติดอยู่ ที่นั่งหรือประตูบิดเบี้ยว | เปรียบเทียบสภาพการทำงานทั้งร้อนและเย็นและลำดับการปิด |
2. การรั่วไหลของเบาะภายใน: เมื่อวาล์วที่ปิดไม่แยกออกจากกัน
การรั่วไหลภายในเกิดขึ้นเมื่อของไหลในกระบวนการไหลผ่านวาล์วที่ปิด เนื่องจากส่วนปิดและบ่าไม่สามารถทำการปิดได้ตามที่ต้องการ ปัญหาอาจเกิดขึ้นได้ในบอล บัตเตอร์ฟลาย เกท ลูกโลก ปลั๊กและเช็ควาล์ว แต่กลไกความล้มเหลวนั้นขึ้นอยู่กับโครงสร้างและบริการของวาล์วเป็นอย่างมาก
สาเหตุทั่วไปของการรั่วไหลของวาล์วภายใน
- อนุภาคที่มีฤทธิ์กัดกร่อนทำให้เกิดรอยขีดข่วน ตัด หรือกัดกร่อนพื้นผิวซีล
- การกัดกร่อนหรือการเกิดโพรงอากาศจะเปลี่ยนรูปทรงของเบาะนั่งหรือส่วนปิด
- เบาะนั่งแบบนุ่มจะพองตัว แข็งตัว คืบคลาน หลุดออก หรือสูญเสียความยืดหยุ่นที่อยู่นอกขอบเขตการให้บริการที่ได้รับอนุมัติ
- วาล์วไม่เคยไปถึงตำแหน่งปิดที่แท้จริงเนื่องจากการตั้งค่าแอคชูเอเตอร์ การหยุดเคลื่อนที่ การเคลื่อนไหวของก้าน หรือการรบกวนทางกล
- การบิดเบือนจากความร้อนจะเปลี่ยนการสัมผัสระหว่างที่นั่งโลหะและส่วนประกอบปิด
- วาล์วประตูหรือวาล์วแยกจะถูกควบคุมซ้ำๆ ในตำแหน่งที่เน้นความเร็วทั่วทั้งบริเวณที่นั่ง
- วัสดุแปลกปลอมยังคงอยู่บนเบาะหลังการชะล้าง การผลิต หรือการบำรุงรักษา
วิธีการวินิจฉัยการรั่วไหลภายใน
เริ่มต้นด้วยการยืนยันว่าการรั่วไหลที่สังเกตได้เกินข้อกำหนดการยอมรับที่ระบุหรือไม่ อย่าคิดว่าทุกวาล์วจะต้องมีการปิดแบบไม่มีฟองอากาศ การรั่วของบ่าวาล์วที่ต้องการนั้นขึ้นอยู่กับประเภทของวาล์ว โครงสร้างบ่าวาล์ว มาตรฐานผลิตภัณฑ์ ระดับการรั่วของวาล์วควบคุม หากมี และข้อกำหนดเฉพาะของโครงการ
จากนั้นตรวจสอบระยะการปิดทั้งหมดและเอาท์พุตของแอคชูเอเตอร์ก่อนที่จะถอดวาล์ว หากวาล์วอยู่ในตำแหน่งทางกลที่ถูกต้องแต่ยังคงรั่วไหล ให้ตรวจสอบพื้นผิวซีลเพื่อดูรอยขีดข่วนตามทิศทาง อนุภาค การกัดเซาะ การกัดกร่อน การเยื้อง การเคลื่อนไหวของเบาะนั่ง หรือการเสียรูปเฉพาะจุด รูปแบบความเสียหายมักจะให้ข้อมูลมากกว่าอัตราการรั่วไหลเพียงอย่างเดียว
การควบคุมการเลือก
- จับคู่ประเภทวาล์วกับหน้าที่แยกหรือควบคุมปริมาณ
- ระบุเกณฑ์การปิดหรือการรั่วไหลที่ต้องการ
- เลือกวัสดุเบาะนั่งและวัสดุตกแต่งสำหรับอุณหภูมิ เคมี และของแข็ง
- ตรวจสอบส่วนต่างของแรงดันที่ตำแหน่งปิด
การควบคุมการบำรุงรักษา
- แนวโน้มการรั่วไหลแทนที่จะรอการสูญเสียการปิดระบบโดยสิ้นเชิง
- ตรวจสอบพื้นผิวเบาะนั่งและฝาปิดหลังจากเกิดเหตุการณ์เศษซากที่ผิดปกติ
- ตรวจสอบว่าแอคทูเอเตอร์หยุดทำงานหลังจากการยกเครื่องหรือการเปลี่ยนแปลงอุปกรณ์เสริม
- ห้ามตัก บด หรือเบาะนั่งเครื่องจักรโดยไม่ตรวจสอบขีดจำกัดการออกแบบ
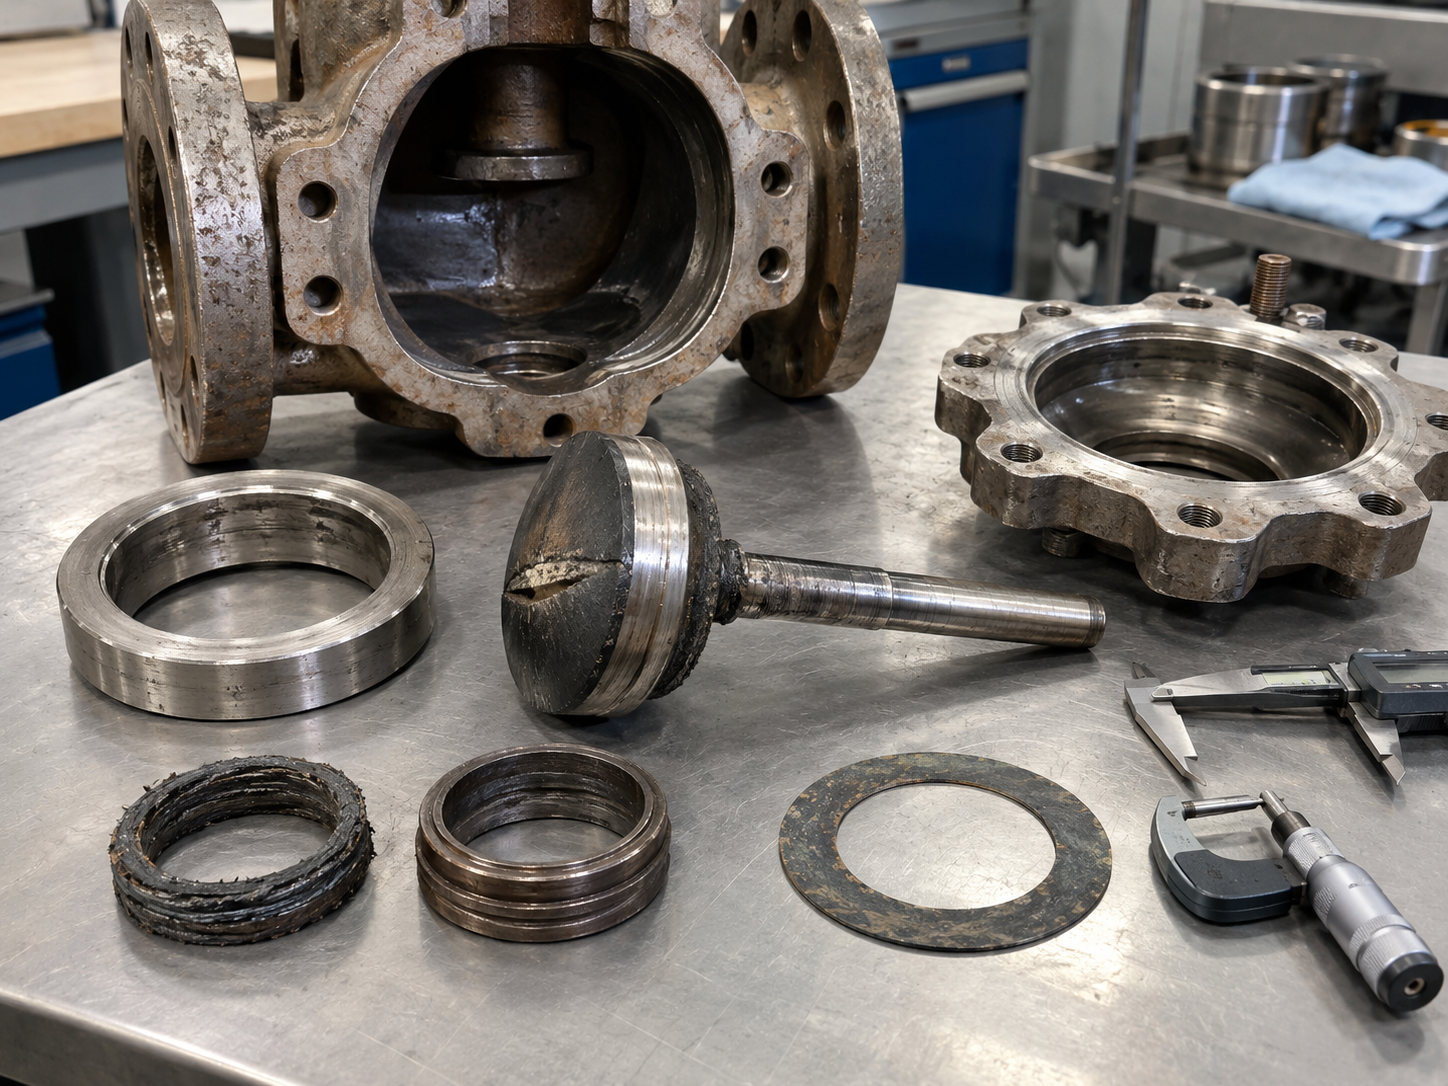
3. การรั่วไหลภายนอก: การบรรจุ ก้าน ปะเก็น และข้อต่อขอบเขตแรงดัน
การรั่วไหลภายนอกโดยพื้นฐานแล้วจะแตกต่างจากการรั่วไหลของที่นั่ง เนื่องจากตัวกลางในกระบวนการผลิตจะหลุดออกจากขอบเขตแรงดันไปยังสภาพแวดล้อมโดยรอบ ควรระบุเส้นทางการรั่วไหลที่แน่นอนก่อนดำเนินการแก้ไข การขันตัวยึดที่มองเห็นทุกอันให้แน่นไม่ใช่วิธีการแก้ไขปัญหาที่เชื่อถือได้ และอาจทำให้บรรจุภัณฑ์ ปะเก็น ต่อมหรือสลักเกลียวเสียหายได้
เส้นทางการรั่วไหลภายนอกโดยทั่วไป
- การบรรจุก้านหรือเพลา
- ฝากระโปรงหรือปะเก็นฝาครอบ
- ข้อต่อตัวถังบนวาล์วหลายชิ้น
- การเชื่อมต่อท่อระบายน้ำ ช่องระบายอากาศ หรือการฉีดแบบเกลียว
- การเชื่อมต่อกระบวนการแบบมีหน้าแปลน
- พื้นที่รอยเชื่อมขอบเขตความดัน
- ส่วนการหล่อ การตีหรือประดิษฐ์ หากเกิดข้อบกพร่องเกี่ยวกับขอบเขตความดัน
การรั่วไหลของการบรรจุก้านอาจเกิดจากวัสดุการบรรจุที่ไม่เหมาะสม การบีบอัดที่ไม่ถูกต้อง การให้คะแนนของลำต้น การกัดกร่อน การหมุนเวียนมากเกินไป การเปลี่ยนแปลงของอุณหภูมิ การจัดแนวต่อมที่ไม่ดี หรือระบบการบรรจุที่ไม่เหมาะสมกับประสิทธิภาพการปล่อยก๊าซที่ต้องการ สำหรับบริการที่มีความผันผวนหรือเป็นอันตราย โครงการอาจระบุคุณสมบัติการปล่อยก๊าซเรือนกระจกของผู้ลี้ภัยหรือข้อกำหนดการยอมรับการผลิต วีคอร์ คู่มือการทดสอบการปล่อยไอเสียของ Valve Fugitive อธิบายความแตกต่างระหว่างการปล่อยก้าน การรั่วไหลของเบาะนั่ง และการรั่วไหลของเปลือก และกล่าวถึง ISO 15848, API 624 และ API 641 ในบริบทที่เกี่ยวข้อง
4. การเกิดโพรงอากาศ การแวบวับ การกัดเซาะ และการเสียดสี
ความเร็วสูงและการลดแรงดันอย่างรุนแรงสามารถทำลายขอบวาล์วได้ แม้ว่าวัสดุของตัวเครื่องจะเข้ากันได้ทางเคมีกับของเหลวก็ตาม ขั้นตอนแรกคือการแยกแยะกลไกความเสียหายเนื่องจากการกัดเซาะของโพรงอากาศ การวาบไฟ และการพังทลายของของแข็งไม่ตอบสนองต่อการดำเนินการแก้ไขที่เหมือนกันทุกประการ
การเกิดโพรงอากาศ
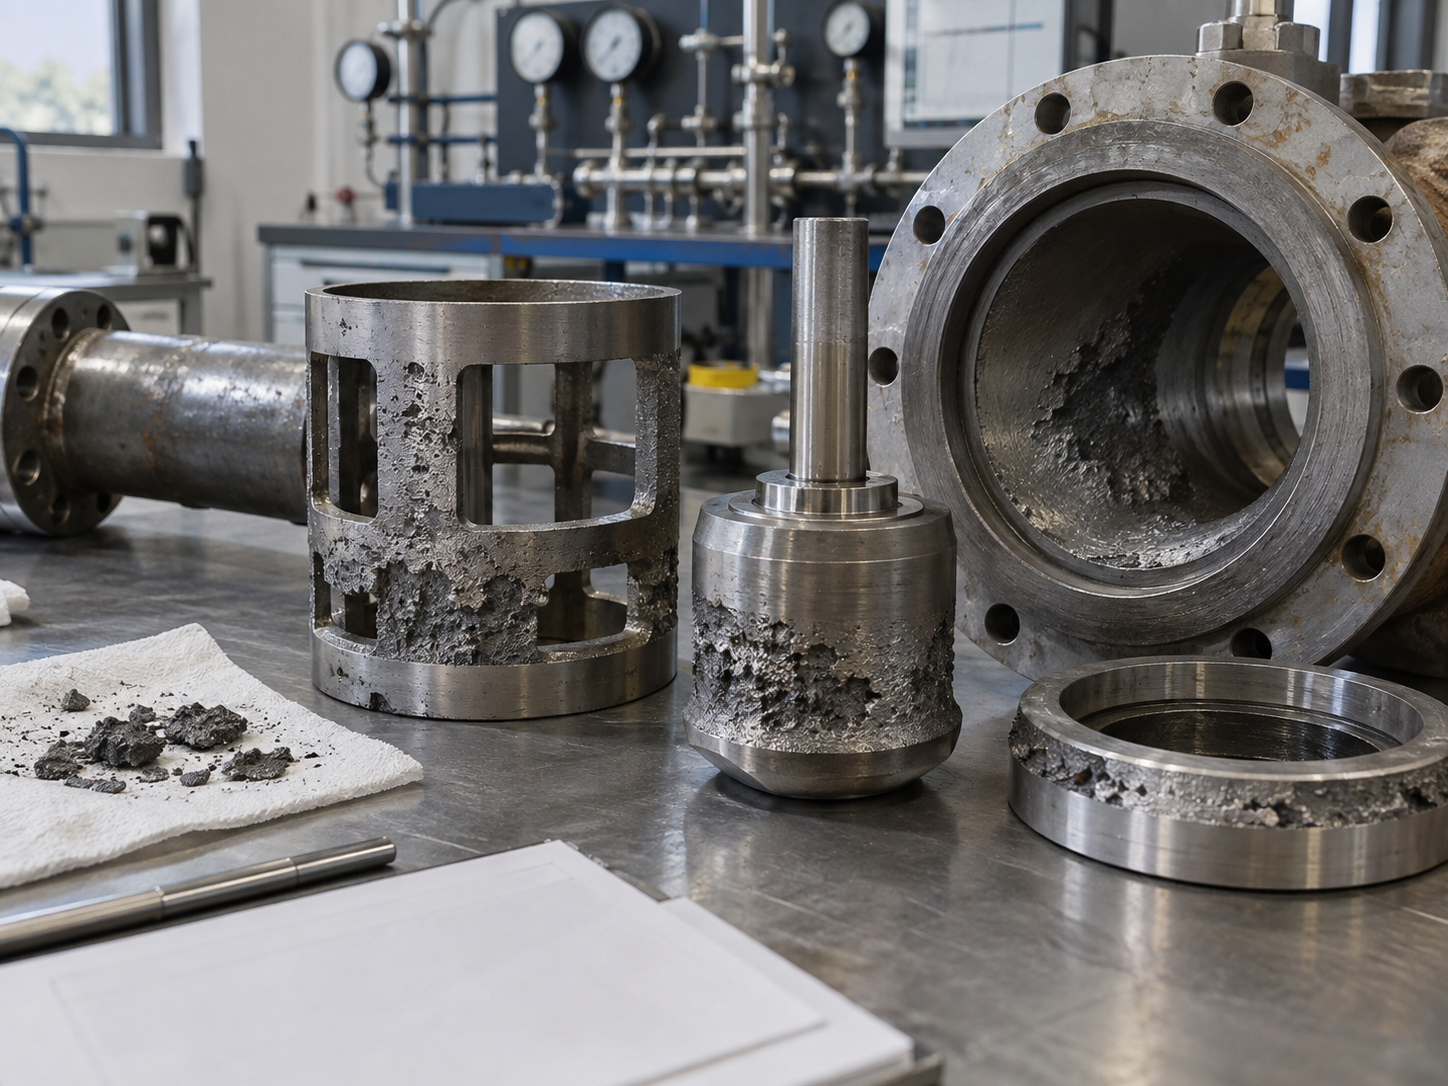
ในการให้บริการของเหลว โพรงอากาศสามารถเกิดขึ้นได้เมื่อความดันเฉพาะที่ลดลงต่ำกว่าความดันไอของเหลว และฟองไอระเหยในภายหลังจะยุบลงเมื่อความดันกลับคืนมา การพังทลายสามารถสร้างผลกระทบอย่างรุนแรงต่อส่วนตกแต่งและพื้นผิวใกล้เคียง หลักฐานทั่วไปรวมถึงการเป็นรูพรุน พื้นผิวที่ขรุขระ การสั่นสะเทือน และเสียงความถี่สูงที่มีลักษณะเฉพาะรอบๆ บริเวณที่ได้รับแรงดันกลับคืน
ดังนั้นขนาดวาล์วควบคุมจึงควรตรวจสอบมากกว่า Cv หรือ Kv ที่ต้องการ โปรไฟล์แรงดัน รูปแบบของวาล์ว พฤติกรรมการคืนแรงดัน และกรณีการทำงานทั้งหมดมีความสำคัญ การบริการที่รุนแรงอาจต้องมีการลดแรงดันเป็นระยะ การป้องกันการเกิดโพรงอากาศ การเปลี่ยนแปลงการกระจายแรงดันของระบบ หรือการกำหนดค่าวาล์วอื่น สำหรับลำดับการเลือกที่กว้างขึ้น โปรดดูที่ คู่มือการเลือกวาล์วควบคุม.
กระพริบ
การกะพริบแตกต่างจากการเกิดโพรงอากาศเนื่องจากของเหลวบางส่วนยังคงเป็นไออยู่หลังจากข้อจำกัด แทนที่จะควบแน่นเต็มที่เมื่อความดันกลับคืนมา การตัดป้องกันการเกิดโพรงอากาศไม่สามารถกำจัดสภาวะของกระบวนการที่ความดันปลายน้ำยังคงต่ำกว่าความดันไอได้อย่างง่ายดาย การเลือกวัสดุ ความเร็วทางออก ความต้านทานการกัดกร่อน และรูปทรงปลายน้ำมีความสำคัญอย่างยิ่ง
การกัดกร่อนและการสึกกร่อนของของแข็ง
ของเหลวข้น อนุภาคตัวเร่งปฏิกิริยา ของแข็งแร่ และบริการที่สกปรกสามารถสวมใส่ที่นั่ง ลูกบอล จาน กรง แผ่นบุรอง และเส้นทางการไหลของร่างกาย ความเสียหายมักจะเป็นไปตามทิศทางการไหลและอาจมีความเข้มข้นเมื่อความเร็วเพิ่มขึ้นหรือเปลี่ยนทิศทาง วาล์วมาตรฐานที่เลือกจากขนาดที่กำหนดและระดับแรงดันเท่านั้นอาจมีอายุการใช้งานที่สั้นมากในการขัดถู แม้ว่าจะผ่านการทดสอบแรงดันทุกโรงงานก็ตาม
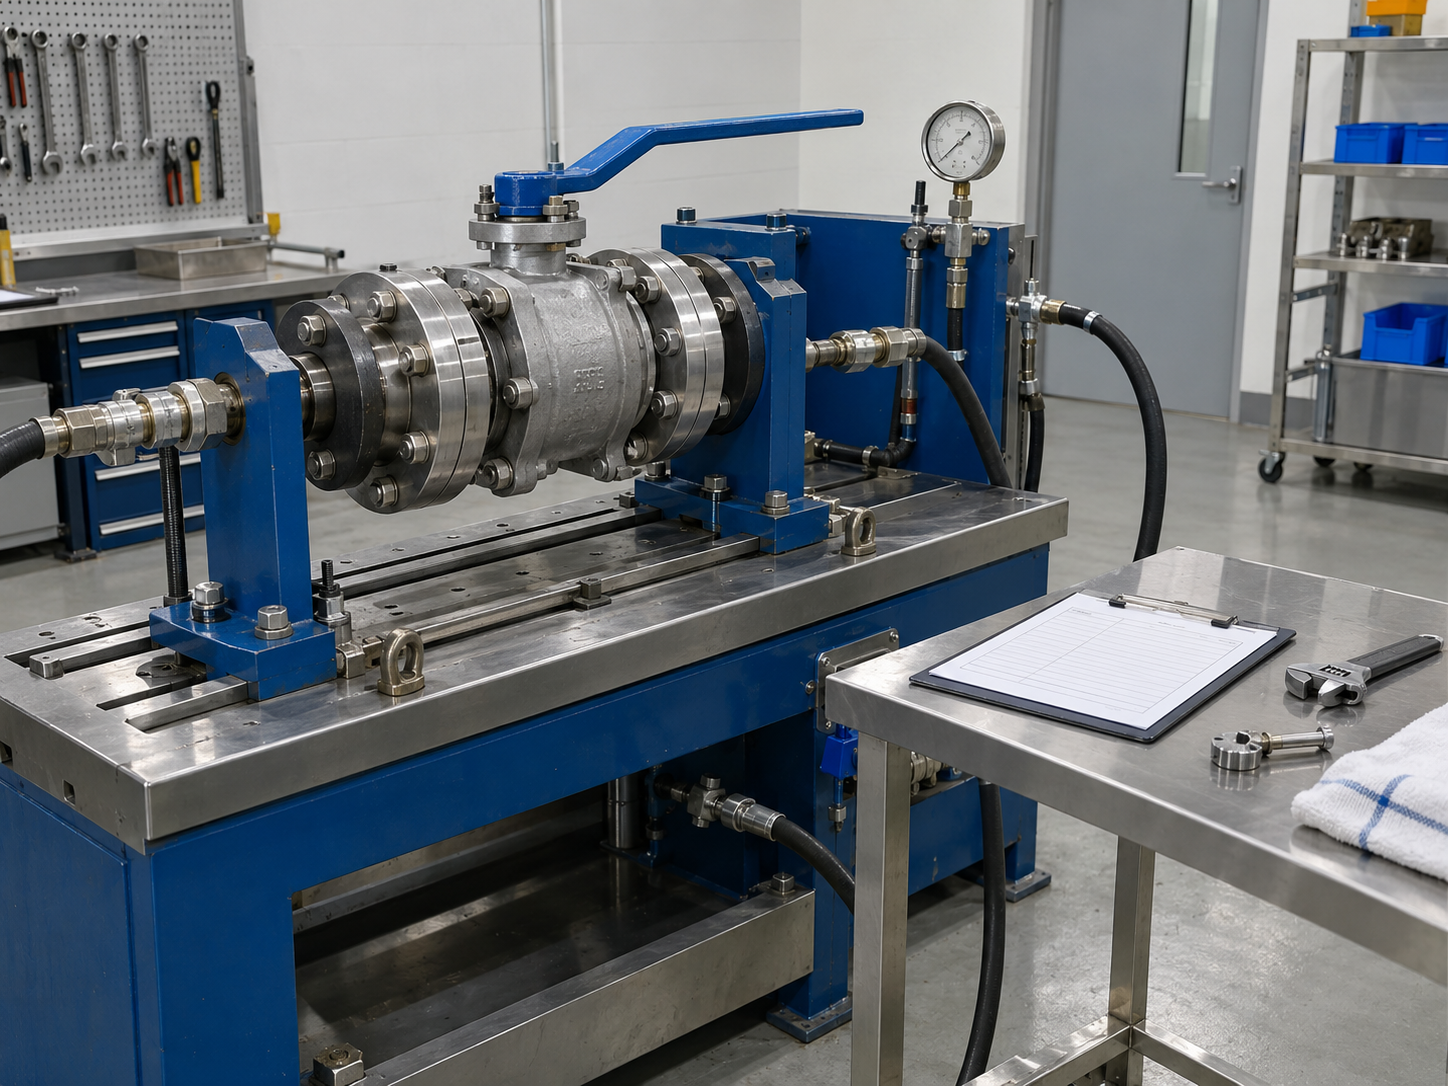
5. การกัดกร่อนและความไม่เข้ากันของวัสดุ
ความล้มเหลวในการกัดกร่อนอาจส่งผลต่อขอบเขตความดัน ส่วนปิด ก้าน การโบลต์ บริเวณเบาะนั่ง หรือพื้นผิวภายนอก วัสดุที่เพียงพอสำหรับการบริการสาธารณูปโภคที่สะอาดอาจไม่เหมาะสมเมื่อปริมาณคลอไรด์ ความเข้มข้นของสารเคมี pH ก๊าซละลาย อุณหภูมิ หรือสารเคมีในการทำความสะอาดเปลี่ยนแปลง
ความล้มเหลวอาจปรากฏเป็นผนังบางลงสม่ำเสมอ รูพรุนเฉพาะที่ รอยแยกแตก การกัดกร่อนของกัลวานิก การแตกตัวของสารเคลือบหรือกลไกการแตกร้าวที่ต้องมีการประเมินโดยผู้เชี่ยวชาญทางโลหะวิทยา เนื่องจากกลไกการกัดกร่อนที่แตกต่างกันอาจดูคล้ายกันในระหว่างการตรวจสอบด้วยสายตาอย่างรวดเร็ว การดำเนินการแก้ไขจึงควรอิงตามตัวกลางจริงและกลไกความเสียหาย มากกว่าคำแนะนำทั่วไปในการ "อัปเกรดเป็นเหล็กกล้าไร้สนิม"
การตรวจสอบวัสดุก่อนซื้อ
- ระบุตัวถัง ฝากระโปรง ส่วนตกแต่ง ก้าน ที่นั่ง บรรจุภัณฑ์ ปะเก็น และวัสดุสลักเกลียวที่บริการต้องการ
- กำหนดว่าจำเป็นต้องมีรายงานการทดสอบวัสดุและการตรวจสอบย้อนกลับความร้อนหรือไม่
- ระบุ NACE / ISO 15156, ความแข็ง, PMI หรือข้อกำหนดเฉพาะโครงการอื่น ๆ หากมี
- ตรวจสอบการเคลือบหรือวัสดุบุผิวต่อการใช้งานทางเคมี การเสียดสี อุณหภูมิ สุญญากาศ และสภาวะการจัดการ
- อย่าคิดว่าเกรดสเตนเลสหรืออีลาสโตเมอร์หนึ่งเกรดสามารถทนต่อการกัดกร่อนได้ในระดับสากล
เมื่อการใช้งานเป็นไปป์ไลน์เคมีโดยเฉพาะ ความล้มเหลวของเยื่อบุ การตกผลึก การบวมของซีล และความเข้ากันได้ทางเคมีที่รุนแรง สมควรได้รับการประเมินด้วยตนเอง ประเด็นเหล่านั้นมีเนื้อหาเจาะลึกยิ่งขึ้น ความล้มเหลวของวาล์วทั่วไปในท่อส่งสารเคมี.
6. การเกาะติดทางกลไก แรงบิดที่มากเกินไป และความเสียหายของส่วนประกอบ
วาล์วที่ใช้งานยากกำลังส่งข้อมูลการวินิจฉัยที่เป็นประโยชน์ แรงบิดหรือแรงขับที่เพิ่มขึ้นอาจมาจากการเสียดสีของเบาะนั่ง คราบสะสม การกัดกร่อน ผลกระทบของอุณหภูมิ การบีบอัดบรรจุภัณฑ์ ตัวนำทางที่เสียหาย ก้านไม่ตรง การครูด การเสื่อมสภาพของกระปุกเกียร์ แรงดันต่างของกระบวนการ หรือวัตถุแปลกปลอมในเส้นทางการไหล
การตอบสนองที่ถูกต้องคือการแยกความต้องการทางกลของวาล์วออกจากเอาท์พุตที่มีอยู่ของแอคชูเอเตอร์ การเพิ่มขนาดแอคชูเอเตอร์โดยไม่ตรวจสอบขีดจำกัดของวาล์วและก้านอาจทำให้วาล์วเสียหายผ่านการเคลื่อนที่ ในขณะที่ถ่ายโอนโอเวอร์โหลดไปยังก้าน เพลา กุญแจ คัปปลิ้ง กระปุกเกียร์ หรือส่วนประกอบปิด
| อาการที่สังเกตได้ | สาเหตุที่เป็นไปได้ด้านวาล์ว | สาเหตุที่เป็นไปได้ของตัวกระตุ้น / ไดรฟ์ | ตรวจสอบที่มีประโยชน์ |
|---|---|---|---|
| แรงบิดแตกหักสูงหลังจากไม่ได้ใช้งานเป็นเวลานาน | การยึดเกาะของเบาะนั่ง การสะสมตัว การกัดกร่อน การเสียดสีจากการบรรจุ | ความแข็งของกระปุกเกียร์หรือเอาท์พุตของแอคชูเอเตอร์อ่อน | เปรียบเทียบความต้องการที่วัดได้กับข้อมูลแรงบิดและแอคชูเอเตอร์ในอดีต |
| แรงบิดเพิ่มขึ้นในช่วงจังหวะกลาง | วัตถุแปลกปลอม การปิดบิดเบี้ยว ความเสียหายของตัวนำ แรงในกระบวนการ | การวางแนวทางกลหรือปัญหาการมีเพศสัมพันธ์ | ตรวจสอบโปรไฟล์การเดินทาง แทนที่จะตรวจสอบเฉพาะแรงบิดในการสตาร์ท/สิ้นสุด |
| Valve ไปถึงเพียงส่วนหนึ่งของการเดินทางเท่านั้น | การหยุดทางกล การติดขัด การบิดเบือนจากความร้อน | ลิมิตสวิตช์ สวิตช์ทอร์ค ตัวกำหนดตำแหน่ง หรือข้อจำกัดด้านอรรถประโยชน์ | เปรียบเทียบตำแหน่งทางกลไกที่ได้รับคำสั่ง ระบุ และตามจริง |
| ความเสียหายของก้านหรือเพลาซ้ำแล้วซ้ำเล่า | น้ำหนักบรรทุกส่วนเกิน การวางแนวไม่ตรง ความแข็งแรงของส่วนประกอบที่ไม่เหมาะสม | แอคชูเอเตอร์มีขนาดใหญ่เกินไปหรือการตั้งค่าแรงบิด/แรงขับไม่ถูกต้อง | ตรวจสอบโหลดก้าน/เพลาและแอคชูเอเตอร์ที่อนุญาต |
7. ความล้มเหลวของแอคชูเอเตอร์ ตำแหน่ง และระบบควบคุม
วาล์วอัตโนมัติอาจมีความแข็งแรงทางกลไกและยังคงทำงานล้มเหลวในกระบวนการ เนื่องจากแอคชูเอเตอร์ อุปกรณ์เสริม หรือระบบควบคุมไม่สามารถเคลื่อนไปยังตำแหน่งที่ต้องการได้ ระบบนิวแมติก ไฟฟ้า และไฮดรอลิกมีเส้นทางความล้มเหลวที่แตกต่างกัน แต่ทั้งหมดควรได้รับการประเมินโดยเป็นส่วนหนึ่งของชุดวาล์วที่ประกอบเข้าด้วยกัน
สาเหตุทั่วไป
- แรงดันจ่ายลมต่ำกว่าค่าที่ใช้สำหรับขนาดแอคชูเอเตอร์
- ปัญหาท่อที่ถูกจำกัด อากาศที่ปนเปื้อน โซลินอยด์ขัดข้อง หรือตัวควบคุมตัวกรอง
- การสูญเสียพลังงานไฟฟ้า แรงดันไฟฟ้าไม่ถูกต้อง มอเตอร์หรือการควบคุมผิดปกติ น้ำเข้าหรือรอบการทำงานไม่ตรงกัน
- ปัญหาการสูญเสียแรงดันไฮดรอลิก การรั่วไหล การสะสม หรือท่อร่วมควบคุม
- การเคลื่อนตัวของการสอบเทียบตำแหน่ง ข้อผิดพลาดในการเชื่อมโยงข้อเสนอแนะ หรือการดำเนินการล้มเหลวที่ไม่ถูกต้อง
- เอาท์พุตของแอคชูเอเตอร์ที่ไม่เกินแรงบิดหรือแรงขับของวาล์วอีกต่อไปหลังจากการสะสมตัว การกัดกร่อน หรือการเปลี่ยนที่นั่ง
- ตัวยึดสำหรับติดตั้ง การจัดตำแหน่งข้อต่อ หรือการปรับระยะการเคลื่อนตัวไม่ถูกต้อง
สำหรับอุปกรณ์ใหม่ การเลือกแอคชูเอเตอร์ควรใช้ข้อมูลแรงบิดหรือแรงขับที่ตรวจสอบแล้วของผู้ผลิตวาล์ว และสภาวะการใช้งานที่เหมาะสมที่สุด ดู คู่มือการเลือกตัวกระตุ้นวาล์ว สำหรับการเลือกแพ็คเกจนิวเมติก ไฟฟ้า และไฮดรอลิก
สำหรับการปรับวาล์วควบคุม การตั้งค่าตัวกำหนดตำแหน่งควรได้รับการตรวจสอบเป็นส่วนหนึ่งของการทดสอบการทำงาน แทนที่จะถือเป็นงานอุปกรณ์เสริมแยกต่างหาก วีคอร์ คู่มือการสอบเทียบตำแหน่งวาล์วควบคุม ครอบคลุมถึงศูนย์ สแปน การเดินทาง ความคิดเห็น และการตรวจสอบการดำเนินการที่ล้มเหลว
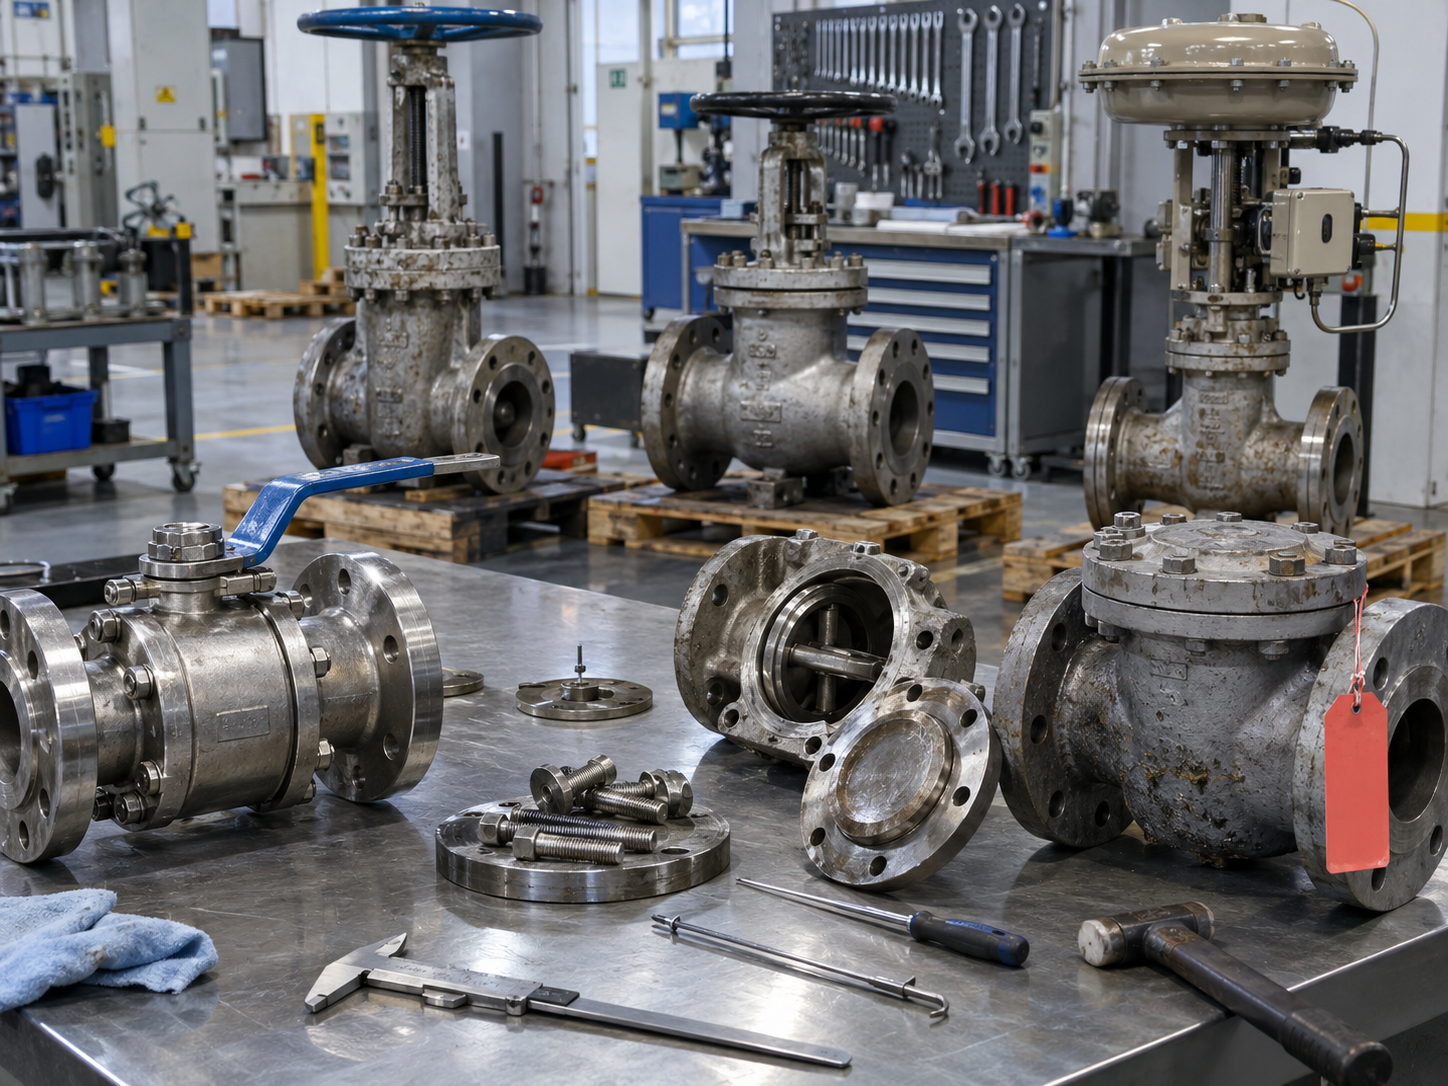
8. ตรวจสอบการพูดคุยของวาล์ว การสแลม และความเสียหายจากการไหลย้อนกลับ
ความล้มเหลวของเช็ควาล์วขึ้นอยู่กับไดนามิกของการไหลเป็นอย่างมาก เช็ควาล์วอาจมีผลการทดสอบแรงดันที่สมบูรณ์แบบและยังคงทำงานได้ไม่ดีหากจานหรือเพลตไม่สามารถเข้าถึงตำแหน่งการทำงานที่มั่นคงที่อัตราการไหลจริง หากการวางแนวการติดตั้งไม่เหมาะสม หรือหากการเคลื่อนที่ของปั๊มทำให้เกิดความเร็วย้อนกลับอย่างรวดเร็ว
สัญญาณเตือนทั่วไป
- การกระแทกหรือเสียงเคาะซ้ำๆ
- ดิสก์หรือเพลทคุยกันระหว่างการทำงานที่มีการไหลต่ำ
- การสึกหรอของเบาะนั่งเกิดจากการกระแทกซ้ำๆ
- สปริง บานพับ หรือส่วนประกอบตัวหยุดแตกหัก
- การไหลย้อนกลับ การหมุนย้อนกลับของปั๊ม หรือไฟกระชากหลังจากปิดเครื่อง
- การสั่นสะเทือนที่ผิดปกติของเช็ควาล์ว
การดำเนินการแก้ไขอาจเกี่ยวข้องกับประเภทของวาล์ว ไดนามิกของสปริงหรือการปิด ตำแหน่งการติดตั้ง ความเร็วการไหล ช่วงการทำงานของปั๊ม โครงร่างท่อ หรือการวิเคราะห์ไฟกระชาก การเปลี่ยนเบาะนั่งที่เสียหายด้วยดีไซน์เดียวกันโดยไม่ตรวจสอบระบบอาจทำให้เกิดความล้มเหลวอีกครั้งได้ ดู คู่มือการติดตั้งเช็ควาล์ว สำหรับทิศทางการไหล การติดตั้งในแนวนอนและแนวตั้ง รูปแบบการปล่อยปั๊ม และข้อผิดพลาดทั่วไป
9. การบิดเบือนความร้อน การยึดเกาะ และการหมุนเวียนของอุณหภูมิ
การเปลี่ยนแปลงของอุณหภูมิเปลี่ยนแปลงขนาด ช่องว่าง แรงเสียดทานของการบรรจุ การสัมผัสเบาะนั่ง และภาระทางกล ในระบบไอน้ำ ไฮโดรคาร์บอน และของเหลวความร้อนที่มีอุณหภูมิสูง วาล์วสามารถทำงานได้ตามปกติเมื่อเย็น แต่จะเคลื่อนย้ายหรือรั่วได้ยากหลังจากที่บริเวณตัวถัง ประตู ก้าน และที่นั่งมีอุณหภูมิที่แตกต่างกัน
วาล์วประตูอาจเกิดการยึดเกาะทางความร้อนเมื่อการขยายตัวส่วนต่างหรือสภาวะการปิดทำให้เกิดแรงยึดเกาะที่มากเกินไป อย่างไรก็ตาม วิธีแก้ปัญหาไม่ได้เป็นเพียงการระบุฝากระโปรงประเภทใดประเภทหนึ่งเท่านั้น การตรวจสอบควรรวมถึงรูปทรงของประตูและที่นั่ง การไล่ระดับของอุณหภูมิ ลำดับการปิดวาล์ว ความดันแตกต่าง ข้อกำหนดในการปรับสมดุลหรือบายพาส หากมี แรงขับของแอคชูเอเตอร์ โหลดของก้าน และขั้นตอนการปฏิบัติงานที่ผู้ผลิตอนุมัติ
การหมุนเวียนด้วยความร้อนซ้ำๆ ยังสามารถผ่อนคลายข้อต่อแบบสลักเกลียว เปลี่ยนพฤติกรรมการบรรจุ และเร่งให้เกิดความเสียหายต่อเบาะนั่งหรือซีลแบบนุ่มที่ทำงานใกล้ขีดจำกัดอุณหภูมิ ขั้นตอนการบำรุงรักษาที่เขียนขึ้นเฉพาะกับสภาพโดยรอบของศูนย์บริการจึงอาจพลาดเงื่อนไขที่ทำให้เกิดความล้มเหลวในสนามได้
10. สัญญาณเตือนก่อนที่วาล์วทางอุตสาหกรรมจะล้มเหลวจะกลายเป็นการปิดระบบ
ความล้มเหลวหลายๆ อย่างค่อยๆ พัฒนาขึ้น โปรแกรมการตรวจสอบที่มีประโยชน์ที่สุดจึงติดตามการเปลี่ยนแปลงจากสภาวะปกติของวาล์ว แทนที่จะอาศัยเฉพาะช่วงปฏิทินทั่วไปเท่านั้น
การดำเนินงาน
- แรงบิดหรือแรงขับที่สูงขึ้น
- ใช้เวลาเดินทางนานขึ้น
- ติดหรือลังเล
- ความพยายามด้วยตนเองที่ไม่คาดคิด
พฤติกรรมกระบวนการ
- ความดันดาวน์สตรีมที่ไม่สามารถอธิบายได้
- การสูญเสียการปิดระบบ
- โฟลว์ไม่ตรงกับคำสั่ง
- การสั่นของกระบวนการ
สภาพ
- การซึมของการบรรจุ
- เสียงรบกวนหรือการพูดคุย
- การสั่นสะเทือน
- การกัดกร่อนหรือความเสียหายของการเคลือบ
- แรงบิดของตัวกระตุ้นแนวโน้ม กระแสของมอเตอร์ แรงขับ หรือความดันอากาศ เมื่อมีข้อมูลการวินิจฉัย
- เปรียบเทียบตำแหน่งวาล์วที่ได้รับคำสั่งกับการเคลื่อนที่จริงและการตอบสนองของกระบวนการ
- บันทึกการปรับเปลี่ยนการบรรจุแทนที่จะกระชับซ้ำๆ โดยไม่มีประวัติ
- ตรวจสอบการสั่นสะเทือนใหม่ เสียงคล้ายโพรงอากาศ หรือเช็ควาล์วกระทบทันที
- ตรวจสอบวาล์วหลังจากเกิดเหตุการณ์ผิดปกติในกระบวนการ เช่น ปั๊มทริป การปนเปื้อน หรือการแปรปรวนของอุณหภูมิ
- ใช้ความเสี่ยงและความรุนแรงของการบริการเพื่อกำหนดขอบเขตและความถี่ในการตรวจสอบ
11. กระบวนการตรวจสอบสาเหตุที่แท้จริง
วาล์วที่ล้มเหลวควรถือเป็นหลักฐาน หากชิ้นส่วนที่เสียหายถูกทิ้งก่อนที่จะบันทึกประวัติการทำงานและรูปแบบความล้มเหลว โรงงานอาจสูญเสียข้อมูลที่จำเป็นเพื่อป้องกันการเกิดซ้ำ
- กำหนดฟังก์ชันที่ล้มเหลว ปัญหาคือการรั่วไหลภายใน การรั่วไหลภายนอก ไม่สามารถเคลื่อนที่ได้ การควบคุมไม่เสถียร การไหลย้อนกลับ แรงในการใช้งานมากเกินไป หรือความเสียหายต่อขอบเขตแรงดัน
- จับภาพสภาพการทำงาน บันทึกความดัน ต้นน้ำและปลายน้ำ อุณหภูมิ ตัวกลาง ความเข้มข้น ของแข็ง อัตราการไหล ตำแหน่งวาล์ว ประวัติรอบการทำงาน และเหตุการณ์ทันทีก่อนเกิดความล้มเหลว
- ตรวจสอบวาล์วที่ระบุ เปรียบเทียบป้ายชื่อ เอกสารข้อมูล แบบร่างที่ได้รับอนุมัติ บันทึกวัสดุ ขนาดแอคชูเอเตอร์ และข้อกำหนดของโครงการกับอุปกรณ์ที่ติดตั้ง
- ตรวจสอบก่อนทำความสะอาด การสะสมตัว ทิศทางการสึกหรอ ผลิตภัณฑ์ที่มีการกัดกร่อน รอยที่นั่ง และพื้นผิวแตกหักอาจเปิดเผยกลไกได้ ถ่ายรูปและจัดทำเอกสารก่อนทำความสะอาด
- แยกความเสียหายหลักจากความเสียหายรอง ส่วนประกอบที่เสียหายอาจเป็นผลมาจากการสะท้าน การบรรทุกเกินพิกัด หรือการกัดกร่อน ไม่ใช่สาเหตุเริ่มต้น
- เปรียบเทียบกับประวัติการบำรุงรักษา มองหาแรงบิดที่เพิ่มขึ้น การปรับเปลี่ยนการบรรจุซ้ำๆ การรั่วไหลที่เกิดขึ้นซ้ำๆ การทริปของแอคชูเอเตอร์ หรือการซ่อมแซมครั้งก่อนๆ
- เปลี่ยนสาเหตุไม่ใช่แค่ส่วนเดียว การดำเนินการขั้นสุดท้ายอาจเกี่ยวข้องกับประเภทของวาล์ว การตัดแต่ง วัสดุ ตัวกระตุ้น ขั้นตอนการทำงาน การจัดวางท่อ การกรอง การชะล้าง หรือความถี่ในการตรวจสอบ
12. ป้องกันความล้มเหลวของวาล์วในสี่ขั้นตอนที่แตกต่างกัน
| ระยะวงจรชีวิต | การควบคุมการใช้งาน | ความเสี่ยงจากความล้มเหลวลดลง |
|---|---|---|
| การเลือกและการออกแบบ | กำหนดบริการ การทำงานของวาล์ว วัสดุ พิกัดแรงดัน-อุณหภูมิ ระบบการไหล การปิดเครื่อง แอคชูเอเตอร์ และการดำเนินการล้มเหลว | การใช้งานที่ไม่ถูกต้อง การกัดกร่อน การเกิดโพรงอากาศ การทำงานไม่เสถียร เอาท์พุตของแอคชูเอเตอร์ไม่เพียงพอ |
| การจัดซื้อจัดจ้างและ FAT | อนุมัติเอกสารข้อมูลและ GA ตรวจสอบวัสดุ ขนาด การทดสอบแรงดัน การทดสอบการรั่วไหล และการทดสอบการทำงาน | การกำหนดค่าไม่ถูกต้อง ข้อบกพร่องในการผลิตที่ซ่อนอยู่ การตั้งค่าแอคชูเอเตอร์ที่ไม่สมบูรณ์ ช่องว่างด้านเอกสาร |
| การติดตั้งและการว่าจ้าง | ตรวจสอบทิศทางการไหล การวางแนว การวางตำแหน่ง ความสะอาด ส่วนรองรับ การขันโบลท์หน้าแปลน การตั้งค่าแอคชูเอเตอร์ และระยะชัก | การผูกมัด การรั่วไหลภายนอก การพูดคุย การวางแนวที่ไม่ถูกต้อง การเดินทางที่ไม่สมบูรณ์ |
| การดำเนินงานและการบำรุงรักษา | แนวโน้มการรั่วไหล แรงบิด การเดินทาง เสียงและสภาวะ ตรวจสอบตามความเสี่ยงและความเข้มงวดในการให้บริการ | การสึกหรอที่ตรวจไม่พบ การรั่วไหลของบรรจุภัณฑ์ การเสื่อมสภาพของแอคชูเอเตอร์ ความล้มเหลวซ้ำซาก |
การเลือกและการออกแบบ
กระบวนการป้องกันเริ่มต้นด้วยข้อมูลการบริการ ไม่ใช่แค็ตตาล็อกวาล์ว ระบุกรณีการทำงานปกติ ต่ำสุด และสูงสุดที่ส่งผลต่อพฤติกรรมของวาล์ว ระบุว่าวาล์วคาดว่าจะแยก เร่ง ปรับ ป้องกันการไหลย้อนกลับ หรือย้ายไปยังตำแหน่งที่ปลอดภัยหลังจากความล้มเหลวที่กำหนดไว้
การตรวจสอบโรงงาน
การตรวจสอบโรงงานไม่สามารถจำลองทุกเงื่อนไขการบริการในอนาคตได้ แต่สามารถตรวจสอบได้ว่าวาล์วที่ให้มานั้นตรงกับการกำหนดค่าที่ได้รับอนุมัติ และขอบเขตความดันหลัก การปิด และฟังก์ชันการทำงานเป็นไปตามเกณฑ์การยอมรับที่ระบุ วีคอร์ คู่มือการทดสอบแรงดันวาล์ว อธิบายการทดสอบตัวถัง เบาะนั่ง และเบาะหลัง และเหตุใดการทดสอบเหล่านี้จึงยืนยันการทำงานที่แตกต่างกัน
13. มาตรฐานที่สนับสนุนการป้องกันความล้มเหลวของวาล์ว
ไม่มีมาตรฐานใดสามารถรับประกันได้ว่าวาล์วจะไม่ทำงานล้มเหลว มาตรฐานจะกำหนดข้อกำหนดการออกแบบ การก่อสร้าง การตรวจสอบ หรือการทดสอบโดยเฉพาะ ในขณะที่ผู้ซื้อและวิศวกรยังคงต้องจับคู่วาล์วให้ตรงกับการใช้งานจริงและข้อกำหนดเฉพาะของโครงการ
| อ้างอิง | มันเกี่ยวข้องกับการป้องกันความล้มเหลวอย่างไร | ข้อจำกัดที่สำคัญ |
|---|---|---|
| ASME B16.34 | ให้ข้อกำหนดด้านความดัน-อุณหภูมิ วัสดุ การก่อสร้าง การตรวจสอบ การทดสอบ และการทำเครื่องหมายสำหรับวาล์วภายในขอบเขต | ไม่ได้เลือกประเภทวาล์วหรือการตัดแต่งวาล์วที่ถูกต้องสำหรับทุกสภาวะของกระบวนการ |
| เอพีไอ 598 | ให้ข้อกำหนดในการตรวจสอบวาล์วและการทดสอบแรงดันตามความเหมาะสมหรือที่ระบุไว้ | การทดสอบแรงดันจากโรงงานไม่ได้จำลองสภาวะการใช้งานด้านความร้อน ไดนามิก การกัดกร่อน หรือการกัดกร่อนในอนาคตทั้งหมด |
| ISO15848 | จัดการกับการทดสอบการปล่อยก๊าซเรือนกระจกของวาล์วอุตสาหกรรมที่เกี่ยวข้องและเส้นทางการรั่วไหลของก้าน/ตัวถัง-ข้อต่อ | ไม่ได้แทนที่การรั่วของเบาะนั่งหรือการทดสอบแรงกดของเปลือก |
| มาตรฐานผลิตภัณฑ์เฉพาะของวาล์ว | API, ASME, ISO, EN หรือมาตรฐานผลิตภัณฑ์อื่นๆ อาจกำหนดข้อกำหนดสำหรับตระกูลวาล์วโดยเฉพาะ | มาตรฐานที่ถูกต้องขึ้นอยู่กับประเภทของวาล์ว อุตสาหกรรม การออกแบบ และข้อกำหนดของโครงการ |
| เอกสารข้อมูลโครงการ/ข้อกำหนด | กำหนดบริการ วัสดุ เอกสารการตรวจสอบ การเบี่ยงเบน และข้อกำหนดพิเศษ | จะต้องครบถ้วนทางเทคนิค การแสดงรายการมาตรฐานหลายรายการเพียงอย่างเดียวไม่สามารถแก้ไขการตัดสินใจในการออกแบบที่ขาดหายไปได้ |
14. รายการตรวจสอบ RFQ ของวาล์วอุตสาหกรรมสำหรับการป้องกันความล้มเหลว
เมื่อความน่าเชื่อถือของวาล์วมีความสำคัญ RFQ ควรให้ข้อมูลที่เพียงพอสำหรับซัพพลายเออร์ในการประเมินหน้าที่จริง รายการต่อไปนี้เป็นจุดเริ่มต้นในทางปฏิบัติ ข้อกำหนดของโครงการอาจเพิ่มหรือลบรายการ
- ประเภทของวาล์วและฟังก์ชันที่ต้องการ: การแยก การควบคุมปริมาณ การควบคุม การไม่คืน หรือการดำเนินการฉุกเฉิน
- ขนาดที่กำหนด ระดับความดัน / PN และจุดเชื่อมต่อ
- มาตรฐานการออกแบบ มิติ การทดสอบ และโครงการ
- การทำงานและการออกแบบแรงดันและอุณหภูมิ
- ประมวลผลลักษณะสื่อ ความเข้มข้น ของแข็ง การกัดกร่อน หรือการเสียดสี
- ข้อกำหนดของตัวถัง ส่วนตกแต่ง ก้าน ที่นั่ง การบรรจุ ปะเก็น และสลักเกลียว
- การรั่วไหลของที่นั่งหรือประสิทธิภาพการปิดเครื่องที่จำเป็น
- อัตราการไหลและกล่องแรงดันตกสำหรับวาล์วควบคุมหรือวาล์วที่ใช้งานหนัก
- การวางแนวการติดตั้งและทิศทางการไหลตามที่เกี่ยวข้อง
- การทำงานแบบแมนนวล เกียร์ นิวแมติก ไฟฟ้า หรือไฮดรอลิก
- แรงบิด/แรงผลักดันของแอคทูเอเตอร์ การกระทำที่ล้มเหลว สัญญาณควบคุม และสาธารณูปโภค
- ปลอดภัยจากอัคคีภัย การปล่อยก๊าซเรือนกระจก NACE / ISO 15156 หรือข้อกำหนดบริการพิเศษอื่นๆ หากมี
- รายงานการทดสอบวัสดุที่จำเป็น, PMI, ความแข็ง, NDE หรือการตรวจสอบโดยบุคคลที่สาม
- เอกสารการทดสอบแรงดัน การทดสอบการรั่วไหล และการทดสอบการทำงาน
- ได้รับการอนุมัติแบบร่าง GA เอกสารข้อมูล ป้ายชื่อ / การทำเครื่องหมาย และแพ็คเกจเอกสารขั้นสุดท้าย
การตรวจสอบยืนยันก่อนการจัดส่งโดยทั่วไป
| รายการตรวจสอบ | สิ่งที่สามารถตรวจจับได้ | สิ่งที่พิสูจน์ไม่ได้ |
|---|---|---|
| การตรวจสอบเอกสารวัสดุ | เกรดที่ระบุและหลักฐานการตรวจสอบย้อนกลับ | ความต้านทานการกัดกร่อนในระยะยาวในบริการที่ไม่ได้กำหนดไว้ |
| การตรวจสอบมิติ | อินเทอร์เฟซและความสอดคล้องของการวาดที่ได้รับอนุมัติ | ความเสถียรแบบไดนามิกภายใต้การไหลของระบบจริง |
| การทดสอบแรงดันของเชลล์ | การรั่วไหลของขอบเขตความดันที่สภาวะการทดสอบ | การปิดที่นั่งหรือการปล่อยก๊าซเรือนกระจกในระยะยาว |
| การทดสอบการรั่วของเบาะนั่ง | ประสิทธิภาพการปิดผนึกแบบปิดที่สภาวะการทดสอบที่ระบุ | การสึกหรอ การกัดกร่อน หรือการปนเปื้อนในกระบวนการในอนาคต |
| การทดสอบจังหวะการทำงาน | การเดินทาง การทำงานของแอคชูเอเตอร์ สวิตช์ และฟังก์ชันแพ็คเกจพื้นฐาน | ปริมาณการปฏิบัติงานและความล้มเหลวด้านสาธารณูปโภคทั้งหมดในโรงงาน |
| การสอบเทียบตำแหน่ง | การตั้งค่าการตอบสนองและข้อเสนอแนะตามคำสั่งเพื่อการเดินทาง | ขนาดวาล์วควบคุมที่ถูกต้องสำหรับทุกกรณีของกระบวนการ |
15. ซ่อมแซม กำหนดค่าใหม่ หรือเปลี่ยนใหม่?
ไม่ใช่ว่าวาล์วที่เสียหายทุกตัวจะต้องเปลี่ยน และไม่ใช่ทุกวาล์วที่ควรจะได้รับการซ่อมแซม การตัดสินใจควรพิจารณาถึงความสมบูรณ์ของขอบเขตความดัน ความหนาของผนังที่เหลืออยู่ ตำแหน่งที่เสียหาย ความพร้อมของชิ้นส่วนอะไหล่ที่ได้รับอนุมัติ สภาพการตัดแต่ง ขีดจำกัดในการซ่อมตัวถังและเบาะนั่ง การตรวจสอบย้อนกลับของวัสดุ ต้นทุนของการเกิดซ้ำ และการออกแบบวาล์วที่มีอยู่นั้นเหมาะสมกับการบริการหรือไม่
การซ่อมแซมอาจจะสมเหตุสมผลเมื่อใด
- ขอบเขตความกดดันยังคงยอมรับได้
- การสึกหรอจำกัดอยู่ที่ชิ้นส่วนที่เปลี่ยนได้ เบาะนั่ง บรรจุภัณฑ์ ปะเก็น หรือส่วนประกอบของแอคชูเอเตอร์
- การออกแบบวาล์วแบบเดิมยังคงเหมาะสมกับการบริการ
- มีขั้นตอนการซ่อมและอะไหล่ที่ได้รับการอนุมัติ
- การทดสอบหลังการซ่อมแซมสามารถตรวจสอบฟังก์ชันที่ต้องการได้
ควรพิจารณาเปลี่ยนหรือออกแบบใหม่เมื่อใด
- มีความเสียหายตามขอบเขตความดันหรือการสูญเสียผนังที่ไม่สามารถยอมรับได้
- ความล้มเหลวเดียวกันนี้เกิดขึ้นซ้ำแล้วซ้ำอีกหลังจากการซ่อมแซมครั้งก่อน
- ชนิดวาล์ว วัสดุ หรือขอบตกแต่งไม่เหมาะสมกับการบริการ
- ชุดแอคชูเอเตอร์ไม่สามารถตอบสนองหน้าที่ที่ต้องการได้อย่างปลอดภัย
- ไม่สามารถสร้างการตรวจสอบย้อนกลับหรือการปฏิบัติตามข้อกำหนดที่จำเป็นสำหรับบริการที่สำคัญได้
16. การป้องกันความล้มเหลวของวาล์วอุตสาหกรรมโดยการใช้งาน
| ใบสมัคร | ความเสี่ยงความล้มเหลวในการจัดลำดับความสำคัญ | การมุ่งเน้นการป้องกันที่สำคัญ |
|---|---|---|
| น้ำมันและก๊าซ / ไฮโดรคาร์บอน | การรั่วไหลภายนอก การสัมผัสกับไฟ ความล้มเหลวของแอคชูเอเตอร์ การกัดเซาะ การควบคุมแรงดัน | วัสดุ ข้อกำหนดด้านความปลอดภัยจากอัคคีภัย (หากมี) การปล่อยมลพิษ การดำเนินการล้มเหลวของตัวกระตุ้น การตรวจสอบย้อนกลับ |
| การแปรรูปทางเคมี | การกัดกร่อน การบวมของซีล ความเสียหายของเยื่อบุ การตกผลึก การรั่วไหลที่หลบหนี | ความเข้ากันได้ทางเคมี ความเข้มข้น อุณหภูมิ ขีดจำกัดของเยื่อบุ การบรรจุและการชะล้าง |
| พลังงานและไอน้ำ | การบิดเบือนจากความร้อน, การรั่วไหลของบรรจุภัณฑ์, แรงขับสูง, การกัดเซาะ, แรงดันตกคร่อมอย่างรุนแรง | ผลกระทบของอุณหภูมิ วัสดุ เอาท์พุตของแอคชูเอเตอร์ การออกแบบส่วนปิด และขั้นตอนการทำงาน |
| ระบบน้ำ | เช็ควาล์วสแลม ไฟกระชาก การกัดกร่อน ทางเข้าของแอคชูเอเตอร์ การสึกของเบาะนั่ง | พลศาสตร์ของการไหล การติดตั้ง การเคลือบ การหุ้ม และการตรวจสอบจังหวะ |
| สารละลาย/ของแข็ง | การเสียดสี การอุดตัน เบาะนั่งเสียหาย แรงบิดสูง | รูปทรงของวาล์ว วัสดุที่ทนทานต่อการสึกหรอ การชะล้าง การออกแบบโพรง และขอบของแอคทูเอเตอร์ |
ความล้มเหลวของวาล์วอุตสาหกรรม: การตรวจสอบทางวิศวกรรมขั้นสุดท้าย
ความล้มเหลวของวาล์วทางอุตสาหกรรมจะป้องกันได้ง่ายกว่าเมื่อถือว่าเป็นปัญหาของระบบ แทนที่จะมองว่าเป็นข้อบกพร่องของส่วนประกอบที่แยกออกมา เบาะนั่งอาจรั่วเนื่องจากการสึกหรอ แต่การสึกหรออาจเกิดจากประเภทของวาล์วที่ไม่ถูกต้อง ความเร็วที่มากเกินไป อนุภาคที่มีฤทธิ์กัดกร่อน การบิดเบือนจากความร้อน หรือการเคลื่อนที่ของแอคชูเอเตอร์ที่ไม่สมบูรณ์ แอคชูเอเตอร์สามารถทริปได้เนื่องจากมีขนาดเล็กกว่า แต่ก็สามารถทริปได้เช่นกันเนื่องจากแรงบิดของวาล์วเพิ่มขึ้นหลังการกัดกร่อน การเกาะติด หรือความเสียหายของเบาะนั่ง
กลยุทธ์ความน่าเชื่อถือที่มีประสิทธิผลสูงสุดจึงเชื่อมโยงห้าสาขาวิชา: การเลือกวาล์วที่ถูกต้อง ข้อมูลการบริการที่ครบถ้วน การผลิตและการทดสอบที่ได้รับการตรวจสอบ การติดตั้งที่ถูกต้อง และการบำรุงรักษาตามเงื่อนไข เมื่อการควบคุมเหล่านั้นได้รับการบันทึกจาก RFQ ผ่านการปฏิบัติงาน โรงงานจะมีพื้นฐานที่แข็งแกร่งกว่ามากในการแยกแยะการสึกหรอตามปกติจากความล้มเหลวที่หลีกเลี่ยงได้
ต้องการความช่วยเหลือในการตรวจสอบความล้มเหลวของวาล์วหรือ RFQ ของวาล์วใหม่หรือไม่
Send Vcore Valve the valve type, size, pressure class, medium, operating pressure and temperature, failure symptom, photos, actuator information and available inspection records. We can help review the likely valve-selection and specification issues before a replacement or new order is finalized.
คำถามที่พบบ่อย
What are the most common industrial valve failure modes?
Common failure modes include internal seat leakage, external leakage from packing or body joints, cavitation or erosion damage, corrosion, mechanical sticking or excessive torque, actuator or control failure, check valve chatter or slam, and thermal distortion. The most important task is to identify the actual mechanism rather than classify every problem simply as a leaking or stuck valve.
How can I tell whether a valve problem comes from the valve or the actuator?
Compare the valve’s required torque or thrust with the actuator output and check actual mechanical travel. A valve-side problem may create rising resistance, binding or incomplete movement even when the actuator receives the correct command. An actuator-side problem may involve utility pressure, power supply, positioner, switches, controls or mounting. Diagnostic data across the full stroke are more useful than a single open or closed check.
Does passing API 598 mean the valve will not fail in service?
No. API 598 is an inspection and testing standard used for applicable valves and project requirements. Pressure and closure tests can identify important manufacturing or assembly problems at defined test conditions, but they do not reproduce every future corrosion, erosion, thermal, dynamic or maintenance condition in the plant.
What is the difference between seat leakage and fugitive emissions?
Seat leakage is flow through the closed valve from one side of the process to the other. Fugitive emissions are external leakage, typically around the stem or shaft sealing system and specified body joints. They are different leakage paths and may be evaluated under different standards and acceptance requirements.
How often should critical industrial valves be inspected?
There is no universal interval for every valve. Inspection frequency should reflect valve criticality, service severity, cycling, media, temperature, corrosion or erosion rate, prior failure history and the site’s maintenance or risk-based inspection program. Trending changes in leakage, torque, travel, vibration and process response can help determine when a valve needs attention before complete failure.
What information should I send a supplier after a valve has failed?
Provide the valve datasheet or nameplate details, size, pressure class, materials, medium, concentration if relevant, operating and design pressure and temperature, normal valve position, cycle frequency, actuator details, failure symptom, photos before cleaning, damaged-part photos, maintenance history and any pressure-test or inspection records. This information makes it much easier to distinguish a product defect from service, installation, actuator or application problems.