Résumé rapide :Une défaillance d'une vanne industrielle est généralement le résultat final d'une inadéquation entre l'ensemble de vannes et l'état de service réel, d'un défaut qui n'a pas été détecté avant l'installation ou d'une dégradation qui n'a pas été identifiée suffisamment tôt. Les modes de défaillance courants incluent les fuites internes du siège, les fuites externes de la tige ou du joint du corps, la cavitation et l'érosion, la corrosion, le collage mécanique ou l'endommagement des composants, la perte de l'actionneur ou du contrôle, l'instabilité du clapet anti-retour et la distorsion ou le grippage thermique.
Une prévention fiable nécessite plus qu’une maintenance programmée. Le type de vanne, la pression et la température nominales, les matériaux, le système de siège et de garniture, le régime d'écoulement, la sortie de l'actionneur, l'orientation de l'installation, les tests en usine, la traçabilité et la portée de l'inspection doivent être confirmés avant l'achat. Une fois en service, les modifications des fuites, du couple de fonctionnement, du temps de déplacement, du bruit, des vibrations et du retour de position doivent être traitées comme des preuves de diagnostic plutôt que comme des symptômes isolés.
Une vanne industrielle peut réussir un test de pression en usine et échouer prématurément après l'installation si les conditions de service, la conception de la vanne, l'ensemble de l'actionneur ou le régime de fonctionnement n'ont pas été correctement définis. À l’inverse, une vanne plus ancienne peut rester fiable pendant des années lorsque la conception est adaptée, que l’enveloppe de fonctionnement est stable et que la dégradation est détectée avant qu’elle n’atteigne une limite fonctionnelle.
Ce guide explique les principaux modes de défaillance des vannes industrielles du point de vue de l'ingénierie et de la maintenance. Il se concentre sur ce que voit l'opérateur, ce qui peut se produire à l'intérieur de la vanne, comment rechercher la cause profonde et ce qui doit être modifié lors des spécifications, de l'achat, de l'installation ou de la maintenance préventive pour empêcher la répétition de la même panne.
Pour les usines chimiques manipulant des fluides agressifs, des vannes à revêtement, des solvants, des acides, des alcalis, des fluides cristallisants ou des boues corrosives, voir également les informations de Vcore. Défaillances courantes des vannes dans les pipelines de produits chimiques. Cet article aborde plus en détail la compatibilité chimique et les problèmes spécifiques au revêtement, tandis que cette page couvre le cadre plus large des défaillances industrielles.
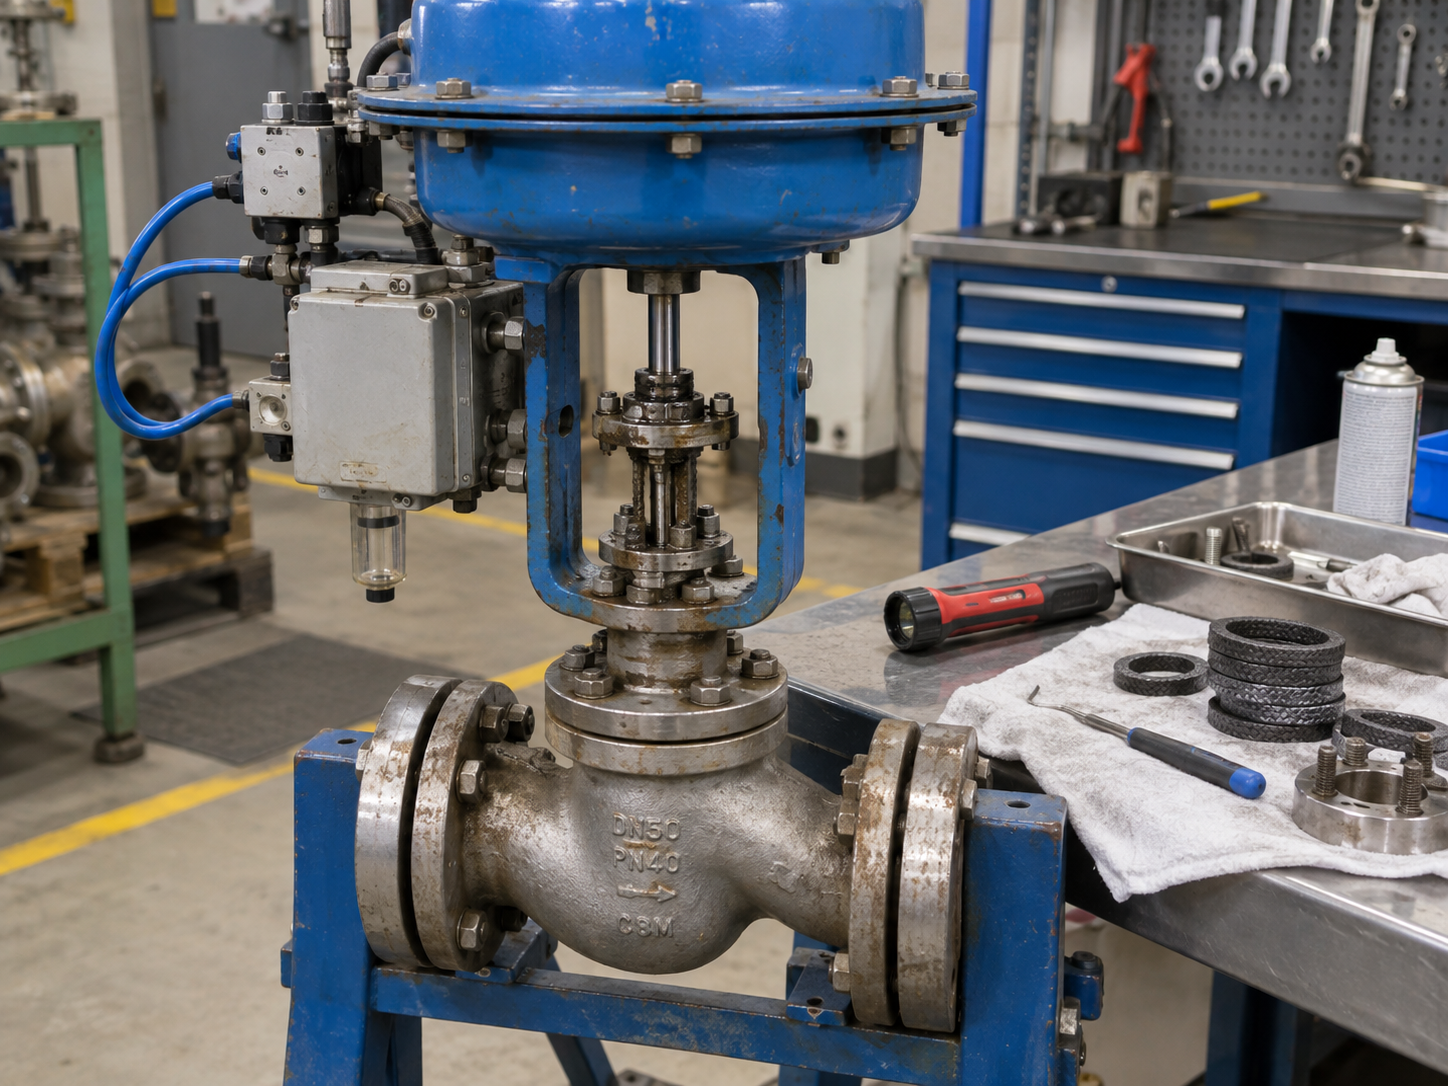
Ne remplacez pas une vanne défaillante tant que l'équipe n'a pas compris si la défaillance provient de la conception de la vanne, de son état de service, de son installation, de son actionneur, du système de contrôle ou de son historique de maintenance.
Étape 01Définir le devoir
Identifiez la fonction d’isolement, d’étranglement, de non-retour ou d’urgence et les conséquences d’une panne.
Étape 02Conception de correspondance
Sélectionnez le type de vanne, les matériaux, les éléments internes, le système d'étanchéité et les caractéristiques nominales pour le service réel.
Étape 03Vérifier le paquet
Examinez les dimensions, le dimensionnement des actionneurs, les tests, les dossiers d'inspection et la traçabilité des matériaux.
Étape 04Installer correctement
Contrôler l'alignement, le sens d'écoulement, le support, la propreté, le boulonnage et la mise en service.
Étape 05État de tendance
Utilisez l’historique des fuites, du couple, des déplacements, des vibrations et des inspections pour détecter rapidement les dégradations.
1. Qu’est-ce qui constitue une défaillance d’une vanne industrielle ?
Une vanne est en panne lorsqu'elle ne peut plus remplir la fonction requise par le processus ou la conception de sécurité. Cela ne signifie pas toujours que le corps est fissuré ou que la vanne est totalement inutilisable. Une vanne de régulation qui bouge mais ne peut pas stabiliser le processus, un clapet anti-retour qui vibre et permet un flux inverse dommageable, ou une vanne d'isolement qui laisse passer des fuites excessives de siège peuvent déjà être fonctionnellement défaillants même si la vanne reste physiquement installée.
| Catégorie d'échec | Symptôme typique | Mécanisme possible | Première vérification technique |
|---|---|---|---|
| Fuite interne | Le flux continue après la fermeture | Usure du siège, contamination, érosion, déformation, course incomplète | Confirmer l'exigence d'arrêt, la course de fermeture et l'état du siège |
| Fuite externe | Fuite au niveau de la tige, du chapeau, du joint de corps ou de la connexion | Dégradation de la garniture, défaillance du joint, dommages à la tige, problème d'assemblage ou de boulonnage | Identifiez le chemin de fuite exact avant le serrage ou le démontage |
| Dommages induits par l'écoulement | Bruit, vibrations, usure rapide des garnitures, perte de capacité | Cavitation, flash, érosion, haute vitesse ou solides | Examiner le profil de pression, les cas de flux et le type de dommages matériels |
| Corrosion / attaque matérielle | Piqûres, perte de paroi, surfaces rugueuses, infiltration externe | Incompatibilité des matériaux, dommages au revêtement, attaque galvanique ou environnementale | Reconfirmer la chimie du milieu, la température et le matériau réel |
| Panne mécanique | Couple élevé, grippage, course incomplète, composant cassé | Dépôts, grippages, désalignement, dommages à la tige ou à l'arbre, charge excessive | Séparer la résistance du processus des problèmes d'actionneur ou de boîte de vitesses |
| Défaillance d'actionnement/de commande | La vanne ne se déplace pas vers la position commandée | Couple ou poussée insuffisant, perte d'utilité, défaut de positionneur, d'interrupteur ou de commande | Vérifier la demande de la vanne et la sortie de l'actionneur dans les pires conditions de service. |
| Instabilité du clapet anti-retour | Bruit, claquement, bruit d'impact, flux inversé | Faible vitesse, pulsation, mauvaise orientation, dynamique de fermeture inadaptée | Examiner le régime de débit et l'installation plutôt que seulement l'état du siège |
| Distorsion thermique/cyclique | Liaison, force de fonctionnement élevée, fuite après changement de température | Expansion différentielle, cycles thermiques, pression emprisonnée, sièges ou vanne déformés | Comparez les conditions de fonctionnement à froid et à chaud et la séquence de fermeture |
2. Fuite du siège interne : lorsqu'une vanne fermée n'isole pas
Une fuite interne se produit lorsque le fluide de procédé passe à travers la vanne fermée, car l'élément de fermeture et le siège ne peuvent pas obtenir l'arrêt requis. Le problème peut se développer dans les robinets à tournant sphérique, à papillon, à vanne, à globe, à boisseau et anti-retour, mais le mécanisme de défaillance dépend fortement de la construction et de l'entretien de la vanne.
Causes courantes de fuite de valve interne
- Les particules abrasives rayent, coupent ou érodent les surfaces d'étanchéité.
- La corrosion ou la cavitation modifie la géométrie du siège ou de l'élément de fermeture.
- Les sièges souples gonflent, durcissent, fluent, s'extrudent ou perdent leur élasticité en dehors de leur plage de service approuvée.
- La vanne n'atteint jamais sa véritable position fermée en raison du réglage de l'actionneur, de l'arrêt de course, du mouvement de la tige ou d'une interférence mécanique.
- La distorsion thermique modifie le contact entre un siège métallique et un élément de fermeture.
- Les vannes ou les vannes d'isolement sont étranglées à plusieurs reprises dans une position qui concentre la vitesse dans la région du siège.
- Des corps étrangers restent sur le siège après le rinçage, la fabrication ou l'entretien.
Comment diagnostiquer une fuite interne
Commencez par confirmer si la fuite observée dépasse les exigences d’acceptation spécifiées. Ne présumez pas que chaque vanne doit fournir une fermeture étanche aux bulles. Le niveau de fuite du siège requis dépend du type de vanne, de la construction du siège, de la norme du produit, de la classe de fuite de la vanne de régulation le cas échéant et des spécifications du projet.
Vérifiez ensuite la course de fermeture complète et la sortie de l'actionneur avant de démonter la vanne. Si la vanne atteint la position mécanique correcte mais fuit toujours, inspectez les surfaces d'étanchéité à la recherche de rayures directionnelles, de particules, d'érosion, de corrosion, d'indentation, de mouvement du siège ou de déformation locale. La configuration des dommages est souvent plus informative que le seul taux de fuite.
Contrôles de sélection
- Adaptez le type de vanne au service d'isolation ou d'étranglement.
- Spécifiez le critère d’arrêt ou de fuite requis.
- Choisissez les matériaux des sièges et des garnitures en fonction de la température, de la composition chimique et des solides.
- Vérifier la différence de pression en position fermée.
Contrôles d'entretien
- Tendance aux fuites plutôt que d'attendre la perte complète de l'arrêt.
- Inspectez les surfaces du siège et de la fermeture après des événements anormaux de débris.
- Vérifiez que l'actionneur s'arrête après une révision ou un changement d'accessoires.
- Ne pas roder, meuler ou usiner les sièges sans vérifier les limites de conception.
3. Fuite externe : garniture, tige, joints et joints de pression
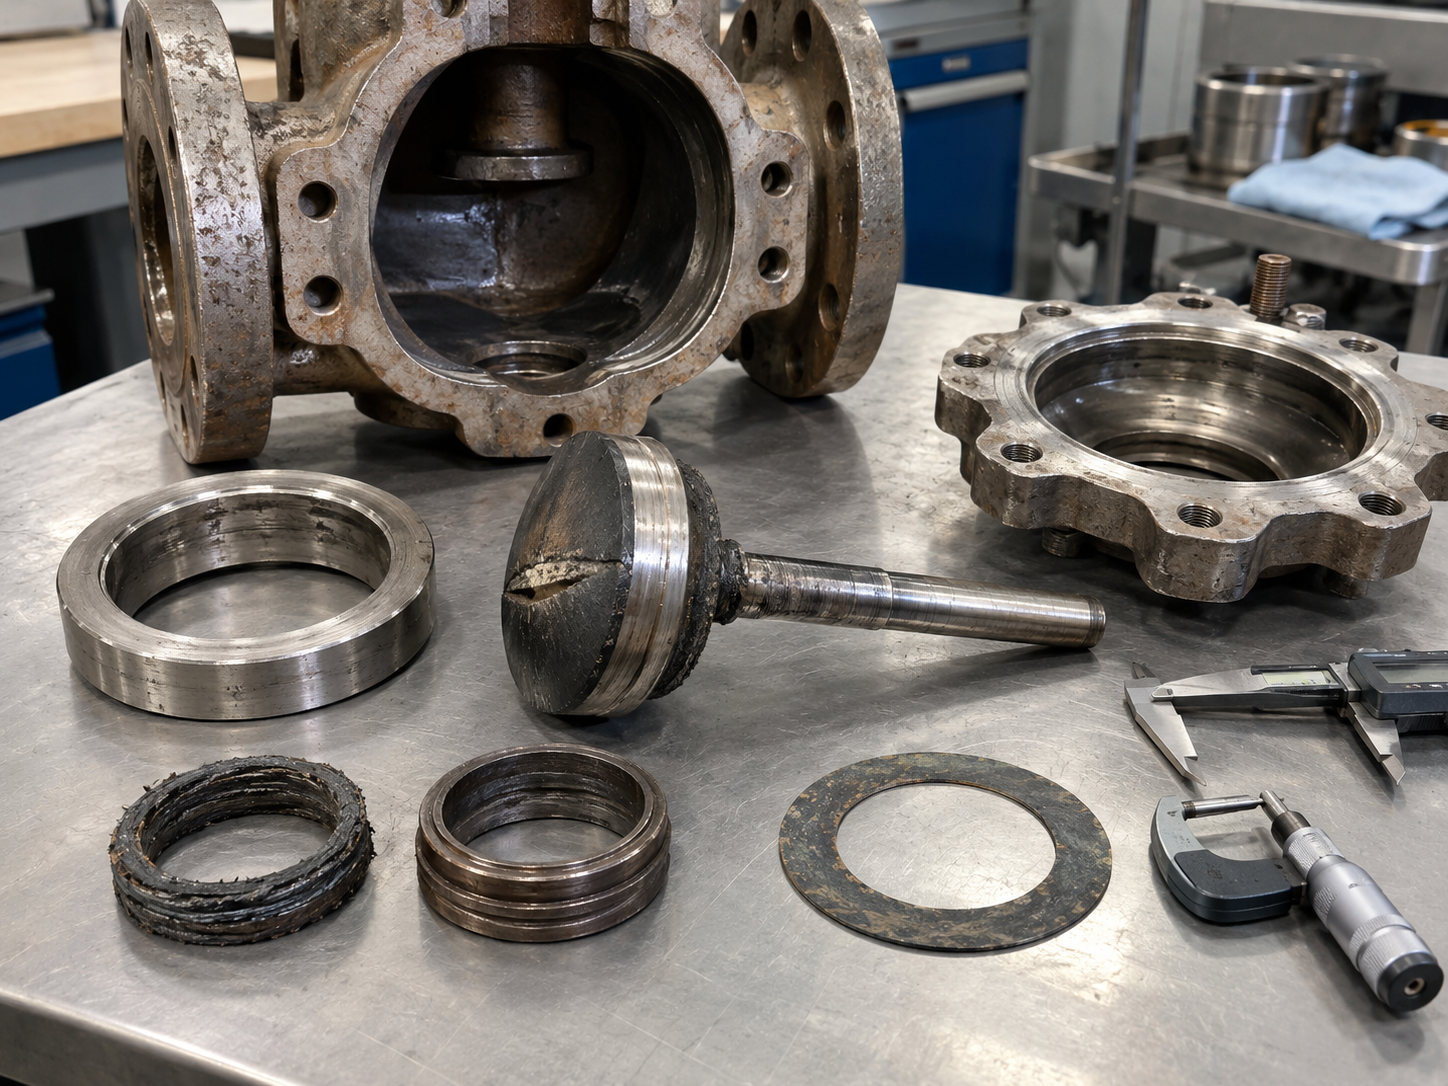
Les fuites externes sont fondamentalement différentes des fuites au siège car le fluide du processus s'échappe de l'enceinte de pression vers l'environnement environnant. Le chemin exact de la fuite doit être identifié avant toute action corrective. Le serrage de chaque fixation visible n'est pas une méthode de dépannage fiable et peut endommager la garniture, les joints, les presse-étoupes ou les boulons.
Chemins de fuite externes typiques
- Garniture de tige ou d'arbre
- Joint de capot ou de couvercle
- Joint de corps sur vannes multipièces
- Raccords filetés de vidange, d'évent ou d'injection
- Raccord process à bride
- Zone limite de pression soudée
- Corps moulé, forgé ou section fabriquée si un défaut de limite de pression se développe
Les fuites de la garniture de tige peuvent être causées par un matériau de garniture inadapté, une compression incorrecte, des rayures sur la tige, de la corrosion, un cyclage excessif, un changement de température, un mauvais alignement du presse-étoupe ou un système de garniture qui n'est pas adapté aux performances d'émission requises. Pour les services volatils ou dangereux, les projets peuvent spécifier des exigences de qualification en matière d'émissions fugitives ou d'acceptation de la production. Vcore Guide de test des émissions fugitives des vannes explique la différence entre les émissions de tige, les fuites de siège et les fuites de coque et discute des normes ISO 15848, API 624 et API 641 dans leurs contextes applicables.
4. Cavitation, clignotement, érosion et abrasion
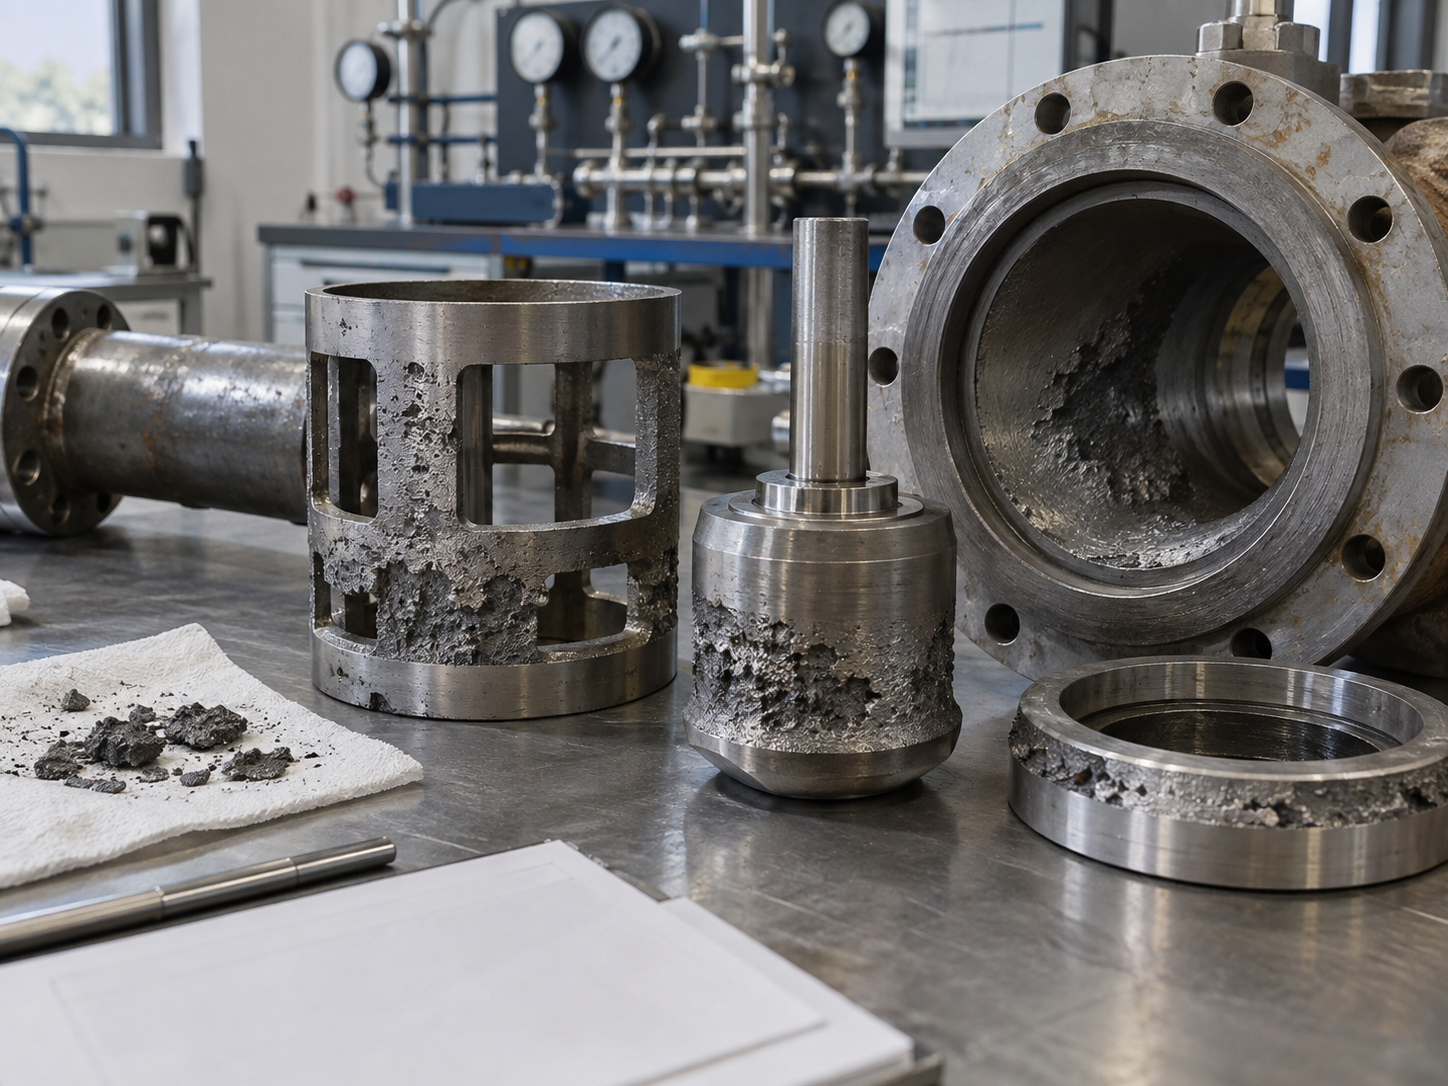
Une vitesse élevée et une réduction importante de la pression peuvent détruire les éléments internes de la vanne même lorsque le matériau du corps est chimiquement compatible avec le fluide. La première étape consiste à distinguer le mécanisme d’endommagement car la cavitation, le flashage et l’érosion par les solides ne répondent pas exactement à la même action corrective.
Cavitation
En service liquide, la cavitation peut se produire lorsque la pression locale tombe en dessous de la pression de vapeur du liquide et que les bulles de vapeur s'effondrent ultérieurement à mesure que la pression remonte. L’effondrement peut créer un impact localisé intense sur les garnitures et les surfaces voisines. Les preuves typiques incluent des piqûres, des surfaces rugueuses, des vibrations et un bruit haute fréquence caractéristique autour de la région de récupération de pression.
Le dimensionnement des vannes de régulation doit donc être supérieur au Cv ou au Kv requis. Le profil de pression, le style de vanne, le comportement de récupération de pression et tous les cas de fonctionnement comptent. Un service sévère peut nécessiter une réduction de pression échelonnée, un réglage anti-cavitation, une distribution de pression modifiée du système ou une autre configuration de vanne. Pour la séquence de sélection plus large, voir le Guide de sélection des vannes de régulation.
Clignotant
Le flashing diffère de la cavitation car une partie du liquide reste vapeur après la restriction au lieu de se condenser complètement à mesure que la pression revient. Les éléments anti-cavitation ne peuvent pas simplement éliminer une condition de procédé dans laquelle la pression en aval reste inférieure à la pression de vapeur. La sélection des matériaux, la vitesse de sortie, la résistance à l'érosion et la géométrie en aval deviennent particulièrement importantes.
Érosion et abrasion des solides
Les boues, les particules de catalyseur, les solides minéraux et les services sales peuvent user les sièges, les billes, les disques, les cages, les revêtements et les chemins d'écoulement du corps. Les dommages suivent souvent la direction de l'écoulement et peuvent être concentrés là où la vitesse augmente ou change de direction. Une vanne standard sélectionnée uniquement parmi la taille nominale et la classe de pression peut avoir une durée de vie très courte en service abrasif, même si elle réussit tous les tests de pression en usine.
5. Corrosion et incompatibilité des matériaux
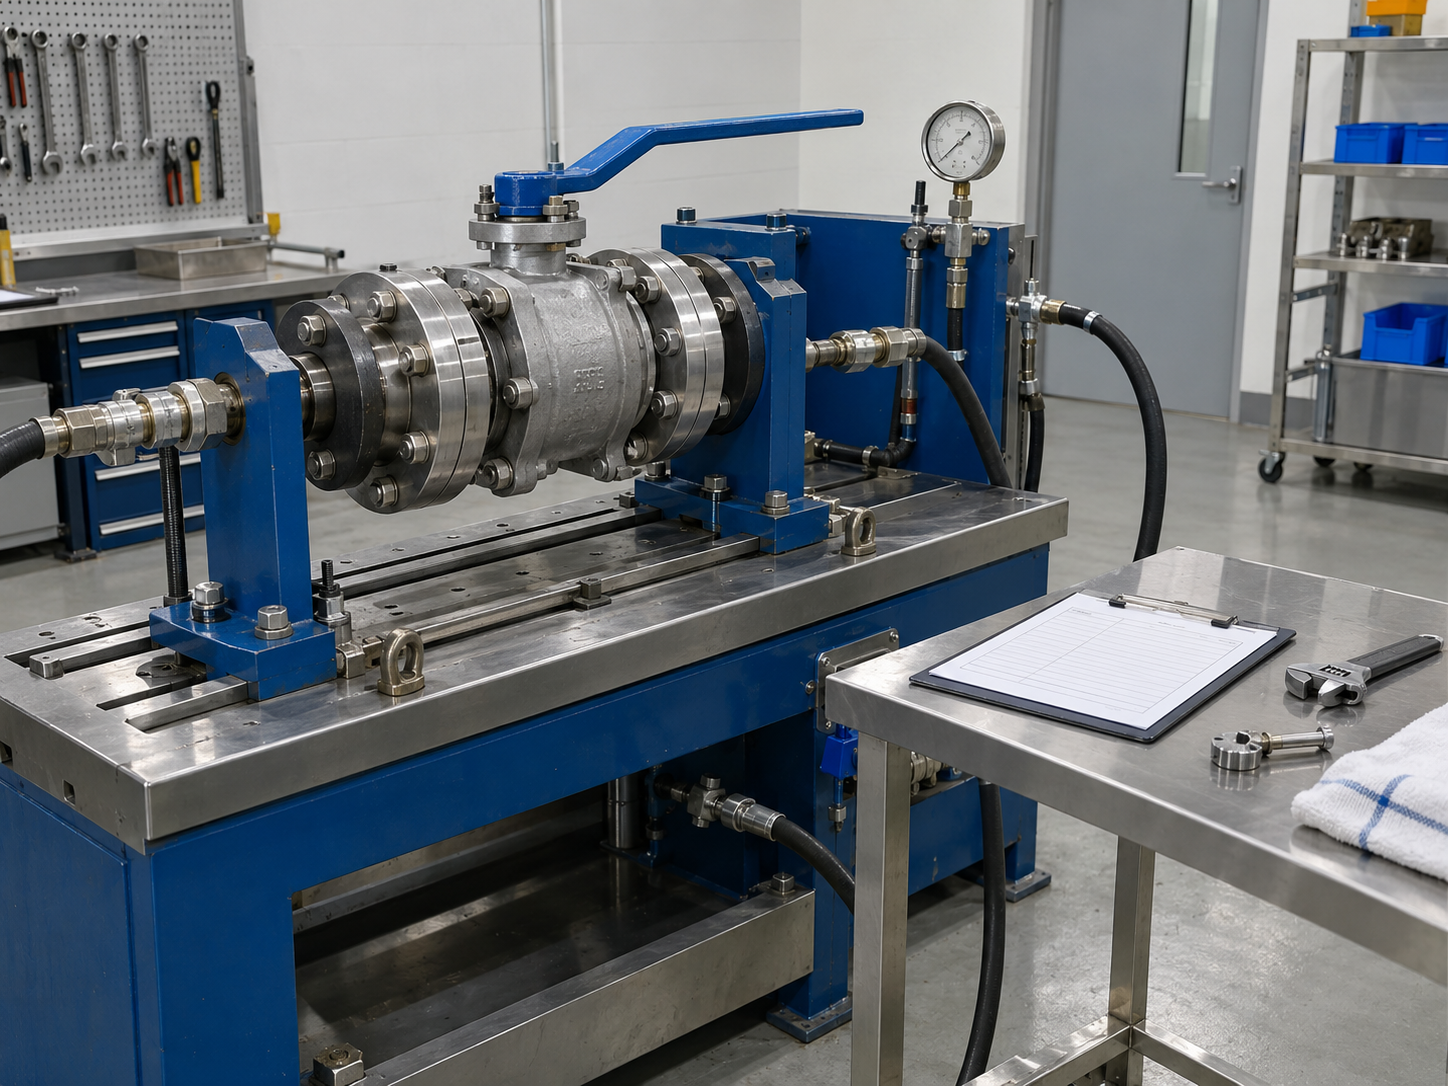
Une rupture par corrosion peut affecter l'enveloppe de pression, les garnitures, la tige, les boulons, la région du siège ou les surfaces externes. Un matériau adéquat pour un service public propre peut ne pas convenir lorsque la teneur en chlorure, la concentration chimique, le pH, les gaz dissous, la température ou les produits chimiques de nettoyage changent.
La défaillance peut se manifester par un amincissement uniforme des parois, des piqûres localisées, des attaques de fissures, une corrosion galvanique, une rupture du revêtement ou des mécanismes de fissuration qui nécessitent une évaluation métallurgique spécialisée. Étant donné que différents mécanismes de corrosion peuvent sembler similaires lors d'une inspection visuelle rapide, l'action corrective doit être basée sur le véritable milieu et le mécanisme de dommage plutôt que sur l'instruction générique de « passer à l'acier inoxydable ».
Vérification du matériel avant l'achat
- Spécifiez les matériaux exacts du corps, du chapeau, de la garniture, de la tige, du siège, de la garniture, du joint et des boulons requis par le service.
- Définissez si des rapports d'essais de matériaux et une traçabilité thermique sont requis.
- Identifiez la NACE / ISO 15156, la dureté, le PMI ou d'autres exigences spécifiques au projet, le cas échéant.
- Examinez les revêtements ou les revêtements par rapport au service chimique, à l'abrasion, à la température, au vide et aux conditions de manipulation.
- Ne présumez pas qu’une nuance d’acier inoxydable ou un élastomère est universellement résistant à la corrosion.
Lorsque l'application concerne spécifiquement un pipeline chimique, la défaillance du revêtement, la cristallisation, le gonflement des joints et la compatibilité chimique agressive méritent leur propre évaluation. Ces questions sont abordées plus en profondeur dans Défaillances courantes des vannes dans les pipelines de produits chimiques.
6. Collage mécanique, couple excessif et dommages aux composants
Une vanne qui devient difficile à utiliser envoie des informations de diagnostic utiles. L'augmentation du couple ou de la poussée peut provenir du frottement du siège, des dépôts, de la corrosion, des effets de température, de la compression de la garniture, des guides endommagés, du désalignement de la tige, du grippage, de la dégradation de la boîte de vitesses, de la pression différentielle du processus ou d'un corps étranger dans le trajet d'écoulement.
La réponse correcte consiste à séparer la demande mécanique de la vanne de la sortie disponible de l’actionneur. Augmenter la taille de l'actionneur sans vérifier les limites de la vanne et de la tige peut forcer une vanne endommagée à parcourir sa course tout en transférant la surcharge vers la tige, l'arbre, la clavette, l'accouplement, la boîte de vitesses ou l'élément de fermeture.
| Symptôme observé | Cause possible côté vanne | Cause possible de l'actionneur/du variateur | Vérification utile |
|---|---|---|---|
| Couple de décollage élevé après une longue période d'inactivité | Adhérence du siège, dépôts, corrosion, frottement de la garniture | Rigidité de la boîte de vitesses ou faible sortie de l'actionneur | Comparez la demande mesurée avec les données historiques de couple et d'actionneur |
| Le couple augmente à mi-course | Corps étranger, fermeture déformée, dommages au guidage, force de processus | Désalignement mécanique ou problème d’accouplement | Inspecter le profil de déplacement plutôt que seulement le couple de démarrage/fin |
| La valve n'atteint qu'une partie de sa course | Arrêt mécanique, bourrage, distorsion thermique | Interrupteur de fin de course, interrupteur de couple, positionneur ou limitation utilitaire | Comparer la position mécanique commandée, indiquée et réelle |
| Dommages répétés à la tige ou à l’arbre | Charge d'assise excessive, désalignement, résistance inappropriée des composants | Surdimensionnement de l'actionneur ou réglage incorrect du couple/de la poussée | Vérifier la charge admissible sur la tige/l'arbre et le réglage de l'actionneur |
7. Défaillance de l’actionneur, du positionneur et du système de contrôle
Une vanne automatisée peut être mécaniquement saine et néanmoins échouer dans son fonctionnement de processus parce que l'actionneur, les accessoires ou le système de contrôle ne peuvent pas la déplacer dans la position requise. Les systèmes pneumatiques, électriques et hydrauliques présentent des chemins de défaillance différents, mais tous doivent être évalués dans le cadre d'un ensemble de vannes assemblé.
Causes courantes
- Pression d'alimentation pneumatique inférieure à la valeur utilisée pour le dimensionnement de l'actionneur
- Tuyaux obstrués, air contaminé, problèmes de solénoïde ou de filtre-régulateur défectueux
- Perte de puissance électrique, tension incorrecte, défaut de moteur ou de commande, infiltration d'eau ou inadéquation du cycle de service
- Problèmes de perte de pression hydraulique, de fuite, d’accumulateur ou de collecteur de commande
- Dérive d’étalonnage du positionneur, erreur de liaison de rétroaction ou action d’échec incorrecte
- Sortie de l'actionneur qui ne dépasse plus le couple ou la poussée de la vanne après des dépôts, de la corrosion ou des changements de siège
- Support de montage, alignement de l'accouplement ou réglage de la butée de course incorrects
Pour les nouveaux équipements, la sélection de l’actionneur doit utiliser les données de couple ou de poussée vérifiées par le fabricant de la vanne et les conditions d’utilisation les moins favorables. Voir le Guide de sélection des actionneurs de vanne pour la sélection de packages pneumatiques, électriques et hydrauliques.
Pour les vannes de régulation modulantes, la configuration du positionneur doit être vérifiée dans le cadre du test fonctionnel plutôt que traitée comme une tâche accessoire distincte. Vcore Guide d'étalonnage du positionneur de vanne de régulation couvre le zéro, la portée, le déplacement, le retour d'information et la vérification des actions en cas de défaillance.
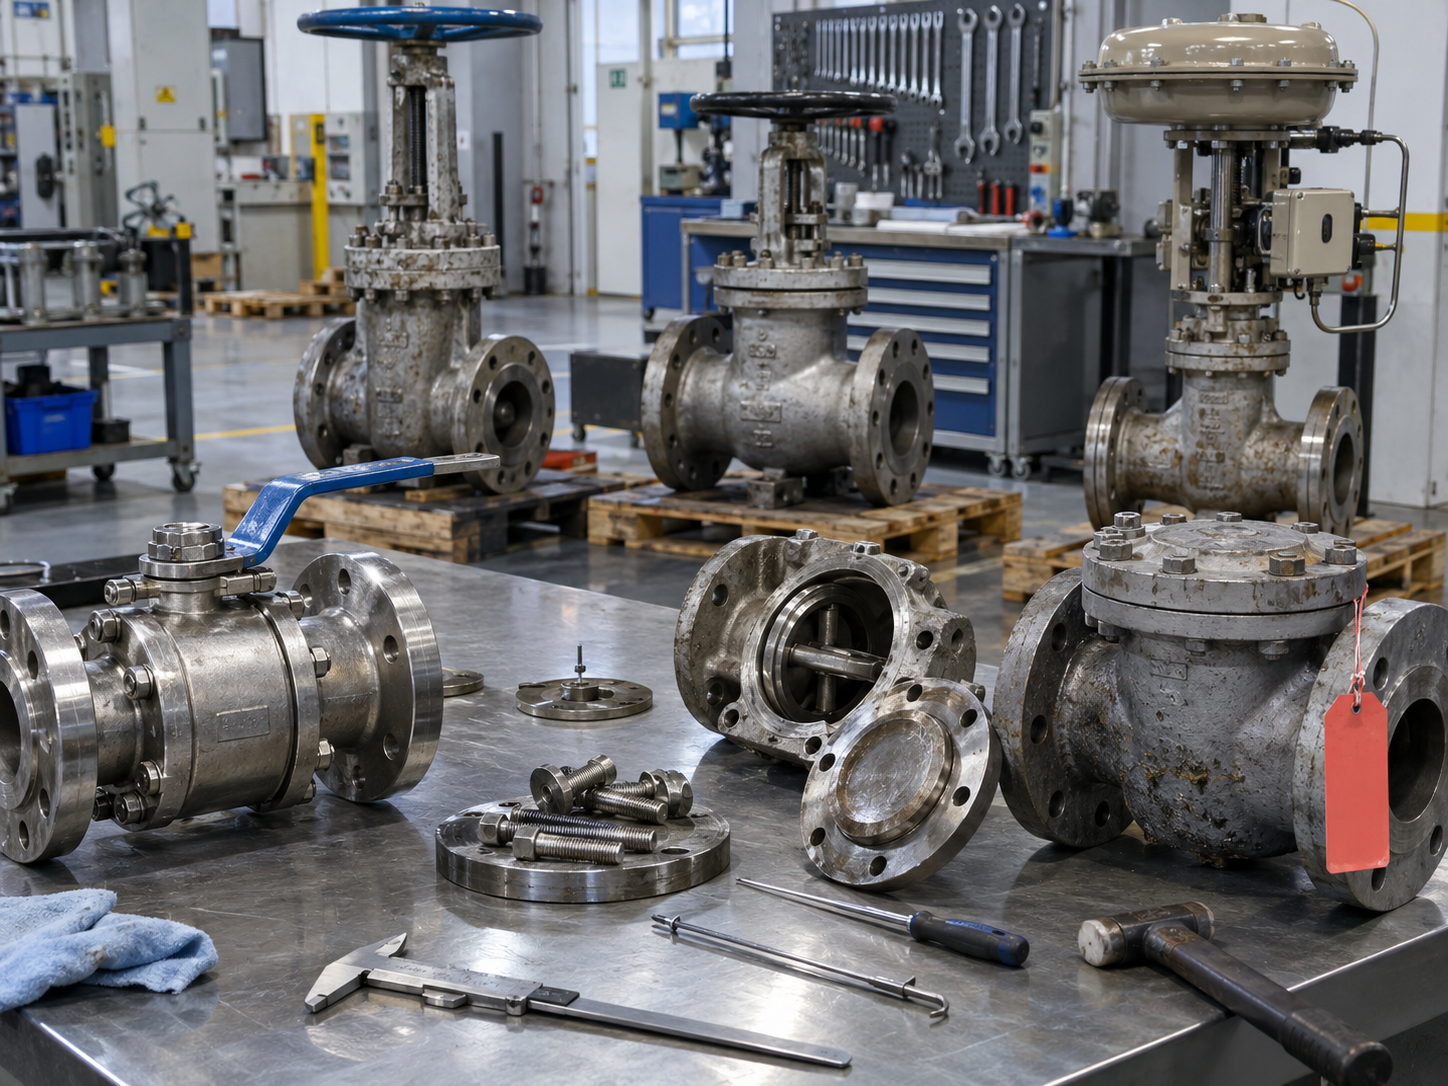
8. Claquement de clapet anti-retour, claquement et dommages causés par le flux inversé
Les défaillances des clapets anti-retour dépendent fortement de la dynamique du débit. Un clapet anti-retour peut avoir un résultat de test de pression parfait et néanmoins fonctionner mal si le disque ou les plaques ne peuvent pas atteindre une position de fonctionnement stable au débit réel, si l'orientation de l'installation est inappropriée ou si les déclenchements de la pompe créent une vitesse inverse rapide.
Signes d'avertissement typiques
- Chocs répétés ou bruits de cognement
- Bruitage de disque ou de plaque lors d'un fonctionnement à faible débit
- Usure des sièges concentrée par les chocs répétés
- Composants de ressort, de charnière ou de butée cassés
- Débit inversé, rotation inverse de la pompe ou surtension après l'arrêt
- Vibration anormale en aval du clapet anti-retour
L'action corrective peut concerner le type de vanne, la dynamique du ressort ou de la fermeture, la position d'installation, la vitesse d'écoulement, la plage de fonctionnement de la pompe, la disposition de la tuyauterie ou l'analyse des surtensions. Remplacer un siège endommagé par le même design sans revoir le système peut entraîner une autre panne. Voir le Guide d'installation du clapet anti-retour pour le sens d'écoulement, l'installation horizontale et verticale, la disposition de refoulement de la pompe et les erreurs courantes.
9. Distorsion thermique, liaison et cyclage de température
Les changements de température modifient les dimensions, les jeux, le frottement de la garniture, le contact du siège et les charges mécaniques. Dans les systèmes à haute température de vapeur, d'hydrocarbures et de fluide thermique, une vanne peut fonctionner normalement à froid mais devenir difficile à déplacer ou à fuir une fois que les régions du corps, de l'obturateur, de la tige et du siège ont atteint des températures différentes.
Les robinets-vannes peuvent subir une liaison thermique lorsque la dilatation différentielle ou la condition de fermeture crée une force de coincement excessive. Toutefois, la solution ne consiste pas simplement à spécifier un seul type de capot. L’examen doit inclure la géométrie du robinet et du siège, le gradient de température, la séquence de fermeture de la vanne, la pression différentielle, les exigences d’égalisation ou de dérivation le cas échéant, la poussée de l’actionneur, la charge de la tige et la procédure d’exploitation approuvée par le fabricant.
Des cycles thermiques répétés peuvent également détendre les joints boulonnés, modifier le comportement de la garniture et accélérer l'endommagement des sièges souples ou des joints qui fonctionnent près de leurs limites de température. Une procédure de maintenance écrite uniquement autour des conditions ambiantes de l'atelier peut donc manquer les conditions qui ont créé la défaillance sur le terrain.
10. Signes d’avertissement avant qu’une défaillance d’une vanne industrielle ne se transforme en arrêt
De nombreux échecs se développent progressivement. Le programme d’inspection le plus utile suit donc les changements par rapport à l’état normal de la vanne au lieu de s’appuyer uniquement sur un intervalle de calendrier générique.
Fonctionnement
- Couple ou poussée plus élevé
- Temps de trajet plus long
- Collation ou hésitation
- Effort manuel inattendu
Comportement du processus
- Pression en aval inexpliquée
- Perte d'arrêt
- Le flux ne correspond pas à la commande
- Oscillation du processus
État
- Infiltration d'emballage
- Bruit ou bavardage
- Vibrations
- Corrosion ou dommages au revêtement
- Tendance du couple de l'actionneur, du courant du moteur, de la poussée ou de la pression atmosphérique lorsque les données de diagnostic sont disponibles.
- Comparez la position commandée de la vanne avec la course réelle et la réponse du processus.
- Enregistrez l’ajustement de la garniture au lieu de serrer à plusieurs reprises sans historique.
- Enquêtez rapidement sur les nouvelles vibrations, les bruits de type cavitation ou les impacts de clapets anti-retour.
- Inspectez les vannes après des événements de processus anormaux tels que des déclenchements de pompes, une contamination ou des excursions de température.
- Utilisez le risque et la gravité du service pour déterminer la portée et la fréquence des inspections.
11. Un flux de travail pratique d’enquête sur les causes profondes
Une valve défaillante doit être considérée comme une preuve. Si les pièces endommagées sont jetées avant que l’historique de fonctionnement et les types de pannes ne soient documentés, l’usine risque de perdre les informations nécessaires pour éviter une récidive.
- Définissez la fonction défaillante. Le problème était-il une fuite interne, une fuite externe, une incapacité à effectuer une course, un contrôle instable, un flux inversé, une force de fonctionnement excessive ou des dommages aux limites de pression ?
- Capturer les conditions de fonctionnement. Enregistrez la pression en amont et en aval, la température, le fluide, la concentration, les solides, le débit, la position de la vanne, l'historique du cycle et l'événement immédiatement avant la panne.
- Vérifiez la vanne spécifiée. Comparez la plaque signalétique, la fiche technique, le dessin approuvé, les enregistrements de matériaux, le dimensionnement de l'actionneur et les exigences du projet avec l'équipement installé.
- Inspectez avant de nettoyer. Les dépôts, le sens de l'usure, les produits de corrosion, les marques de siège et les surfaces de fracture peuvent révéler le mécanisme. Photographiez-les et documentez-les avant de les nettoyer.
- Séparez les dommages primaires des dommages secondaires. Un composant cassé peut être le résultat d’un broutage, d’une surcharge ou d’une corrosion plutôt que la cause initiale.
- Comparez avec l’historique de maintenance. Recherchez le couple croissant, les ajustements répétés de la garniture, les fuites récurrentes, les déclenchements des actionneurs ou les réparations antérieures.
- Changez la cause, pas seulement la pièce. L'action finale peut concerner le type de vanne, les éléments internes, les matériaux, l'actionneur, la procédure de fonctionnement, la disposition de la tuyauterie, la filtration, le rinçage ou la fréquence d'inspection.
12. Prévenir les défaillances de vannes à quatre étapes différentes
| Étape du cycle de vie | Contrôles à appliquer | Risque de défaillance réduit |
|---|---|---|
| Sélection & conception | Définir le service, la fonction de la vanne, les matériaux, la pression-température nominale, le régime de débit, l'arrêt, l'actionneur et l'action en cas de panne. | Mauvaise application, corrosion, cavitation, fonctionnement instable, puissance de l'actionneur insuffisante |
| Approvisionnement et FAT | Approuver la fiche technique et l'AG, vérifier les matériaux, les dimensions, les tests de pression, les tests d'étanchéité et les tests fonctionnels. | Mauvaise configuration, défauts de fabrication cachés, configuration incomplète de l'actionneur, lacunes dans la documentation |
| Installation et mise en service | Vérifiez la direction du débit, l'orientation, l'alignement, la propreté, les supports, le boulonnage des brides, la configuration et la course de l'actionneur. | Coincement, fuite externe, broutage, désalignement, course incomplète |
| Exploitation et entretien | Tendance des fuites, du couple, de la course, du bruit et de l'état ; inspecter en fonction du risque et de la gravité du service. | Usure non détectée, fuite de garniture, dégradation de l'actionneur, défaillance répétée |
Sélection et conception
Le processus de prévention commence par les données de service et non par le catalogue des vannes. Spécifiez les cas de fonctionnement normaux, minimum et maximum dans lesquels ils affectent le comportement de la vanne. Identifiez si la vanne est censée isoler, étrangler, moduler, empêcher le reflux ou se déplacer vers une position de sécurité après une défaillance définie.
Vérification en usine
L'inspection en usine ne peut pas reproduire toutes les conditions de service futures, mais elle peut vérifier que la vanne fournie correspond à la configuration approuvée et que les principales fonctions de limite de pression, de fermeture et de fonctionnement répondent aux critères d'acceptation spécifiés. Vcore Guide de test de pression des vannes explique les tests de coque, de siège et de banquette arrière et pourquoi ces tests vérifient différentes fonctions.
13. Normes qui soutiennent la prévention des défaillances de vannes
Aucune norme ne peut garantir à elle seule qu’une vanne ne tombera pas en panne en service. Les normes définissent des exigences spécifiques en matière de conception, de construction, d'inspection ou de test, tandis que l'acheteur et l'ingénieur doivent toujours adapter la vanne à l'application réelle et aux spécifications du projet.
| Référence | Quel est le rapport avec la prévention des pannes | Limite importante |
|---|---|---|
| ASME B16.34 | Fournit les exigences en matière de pression-température, de matériaux, de construction, d’examen, d’essai et de marquage pour les vannes relevant de son champ d’application. | Il ne sélectionne pas le type de vanne ou les éléments internes appropriés pour chaque condition de procédé. |
| API598 | Fournit les exigences en matière d’inspection des vannes et de tests de pression, le cas échéant ou spécifié. | Un test de pression en usine ne simule pas toutes les futures conditions de service thermiques, dynamiques, corrosives ou érosives. |
| OIN 15848 | Traite les tests d’émissions fugitives des vannes industrielles applicables et des chemins de fuite tige/corps-joint. | Il ne remplace pas les tests de fuite du siège ou de pression de la coque. |
| Normes de produits spécifiques aux vannes | Les normes API, ASME, ISO, EN ou d'autres normes de produits peuvent définir des exigences pour des familles de vannes particulières. | La norme appropriée dépend du type de vanne, de l'industrie, de la conception et des spécifications du projet. |
| Fiche technique/spécification du projet | Définit le service réel, les matériaux, les documents de contrôle, les écarts et les exigences particulières. | Il doit être techniquement complet ; le simple fait d’énumérer de nombreuses normes ne résout pas les décisions de conception manquantes. |
14. Liste de contrôle de la demande de prix pour les vannes industrielles pour la prévention des pannes
Lorsque la fiabilité des vannes est importante, la demande de prix doit fournir suffisamment d'informations pour que le fournisseur puisse évaluer le service réel. La liste suivante est un point de départ pratique ; les exigences du projet peuvent ajouter ou supprimer des éléments.
- Type de vanne et fonction requise : isolement, étranglement, contrôle, anti-retour ou action d'urgence.
- Diamètre nominal, classe de pression / PN et raccordement final.
- Normes de conception, dimensionnelles, d’essais et de projet.
- Pression et température de fonctionnement et de conception.
- Caractéristiques du milieu de traitement, de la concentration, des solides, de la corrosion ou de l'abrasif.
- Exigences relatives au corps, aux garnitures, à la tige, au siège, à la garniture, aux joints et aux boulons.
- Performances de fuite ou d'arrêt du siège requises.
- Cas de débit et de perte de charge pour vannes de régulation ou service sévère.
- Orientation d'installation et sens d'écoulement le cas échéant.
- Fonctionnement manuel, à engrenages, pneumatique, électrique ou hydraulique.
- Base couple/poussée de l'actionneur, action en cas de défaillance, signal de commande et utilitaires.
- Sécurité incendie, émissions fugitives, NACE / ISO 15156 ou autres exigences de service spéciales, le cas échéant.
- Rapports d'essais de matériaux requis, PMI, dureté, NDE ou inspection par un tiers.
- Documentation sur les tests de pression, les tests d'étanchéité et les tests fonctionnels.
- Dessin GA approuvé, fiche technique, plaque signalétique/marquage et dossier de documentation final.
Vérification typique avant expédition
| Article d'inspection | Ce qu'il peut détecter | Ce que cela ne prouve pas |
|---|---|---|
| Examen des documents importants | Preuves de qualité et de traçabilité spécifiées | Résistance à la corrosion à long terme dans un service indéfini |
| Contrôle dimensionnel | Conformité de l’interface et des dessins approuvés | Stabilité dynamique sous le flux réel du système |
| Test de pression de coque | Fuite aux limites de pression dans les conditions de test | Fermeture du siège ou émissions fugitives à long terme |
| Test d'étanchéité du siège | Performances d'étanchéité des fermetures dans des conditions de test spécifiées | Usure future, corrosion ou contamination du processus |
| Test de course fonctionnel | Déplacement, fonctionnement de l'actionneur, commutateurs et fonction de base du package | Toutes les charges d'exploitation et pannes de services publics dans l'usine |
| Calibrage du positionneur | Réponse commande-déplacement et configuration du feedback | Dimensionnement correct des vannes de régulation pour chaque cas de processus |
15. Réparer, reconfigurer ou remplacer ?
Toutes les vannes défaillantes n’ont pas besoin d’être remplacées et toutes les vannes ne doivent pas être réparées. La décision doit prendre en compte l'intégrité des limites de pression, l'épaisseur de paroi restante, l'emplacement des dommages, la disponibilité des pièces de rechange approuvées, l'état des éléments internes, les limites de réparation du corps et du siège, la traçabilité des matériaux, le coût de récurrence et si la conception de la vanne existante est adaptée au service.
La réparation peut être raisonnable lorsque
- La limite de pression reste acceptable.
- L’usure est limitée aux composants remplaçables de la garniture, du siège, de la garniture, du joint ou de l’actionneur.
- La conception originale de la vanne reste adaptée au service.
- Des procédures de réparation et des pièces approuvées sont disponibles.
- Les tests après réparation peuvent vérifier la fonction requise.
Le remplacement ou la refonte doivent être envisagés lorsque
- Des dommages aux limites de pression ou une perte de paroi inacceptable sont présents.
- Le même échec s'est répété après des réparations précédentes.
- Le type de vanne, le matériau ou les éléments internes ne conviennent pas au service.
- L'ensemble d'actionneurs ne peut pas répondre aux exigences requises en toute sécurité.
- La traçabilité ou la conformité requise ne peut pas être établie pour un service critique.
16. Prévention des défaillances des vannes industrielles par application
| Demande | Risques d’échec à prioriser | Objectif clé de la prévention |
|---|---|---|
| Pétrole & gaz / hydrocarbures | Fuite externe, exposition au feu, défaillance de l'actionneur, érosion, confinement de la pression | Matériaux, exigences de sécurité incendie le cas échéant, émissions, défaillance de l'actionneur, traçabilité |
| Traitement chimique | Corrosion, gonflement des joints, dommages au revêtement, cristallisation, fuite fugitive | Compatibilité chimique, concentration, température, limites de revêtement, emballage et rinçage |
| Puissance et vapeur | Distorsion thermique, fuite de garniture, poussée élevée, érosion, chute de pression importante | Effets de la température, matériaux, sortie de l'actionneur, conception des éléments internes et procédure de fonctionnement |
| Systèmes d'eau | Claquement de clapet anti-retour, surpression, corrosion, pénétration de l'actionneur, usure du siège | Dynamique des flux, installation, revêtement, enveloppe et vérification de la course |
| Boue / solides | Abrasion, blocage, dommages au siège, couple élevé | Géométrie de la vanne, matériaux résistants à l'usure, rinçage, conception de la cavité et marge de l'actionneur |
Défaillance d’une vanne industrielle : vérification technique finale
Les pannes de vannes industrielles sont plus faciles à prévenir lorsqu'elles sont traitées comme des problèmes de système plutôt que comme des défauts de composants isolés. Un siège peut fuir en raison de l'usure, mais cette usure peut avoir été créée par un type de vanne inapproprié, une vitesse excessive, des particules abrasives, une distorsion thermique ou une course incomplète de l'actionneur. Un actionneur peut se déclencher parce qu’il est sous-dimensionné, mais il peut également se déclencher parce que le couple de la vanne a augmenté suite à une corrosion, des dépôts ou un endommagement du siège.
La stratégie de fiabilité la plus efficace relie donc cinq disciplines : la sélection correcte des vannes, les données de service complètes, la fabrication et les tests vérifiés, l'installation correcte et la maintenance basée sur l'état. Lorsque ces contrôles sont documentés depuis la demande de prix jusqu'à l'exploitation, la centrale dispose d'une base beaucoup plus solide pour distinguer l'usure normale des défaillances évitables.
Besoin d'aide pour examiner une défaillance de vanne ou une demande de prix pour une nouvelle vanne ?
Send Vcore Valve the valve type, size, pressure class, medium, operating pressure and temperature, failure symptom, photos, actuator information and available inspection records. We can help review the likely valve-selection and specification issues before a replacement or new order is finalized.
Foire aux questions
What are the most common industrial valve failure modes?
Common failure modes include internal seat leakage, external leakage from packing or body joints, cavitation or erosion damage, corrosion, mechanical sticking or excessive torque, actuator or control failure, check valve chatter or slam, and thermal distortion. The most important task is to identify the actual mechanism rather than classify every problem simply as a leaking or stuck valve.
How can I tell whether a valve problem comes from the valve or the actuator?
Compare the valve’s required torque or thrust with the actuator output and check actual mechanical travel. A valve-side problem may create rising resistance, binding or incomplete movement even when the actuator receives the correct command. An actuator-side problem may involve utility pressure, power supply, positioner, switches, controls or mounting. Diagnostic data across the full stroke are more useful than a single open or closed check.
Does passing API 598 mean the valve will not fail in service?
No. API 598 is an inspection and testing standard used for applicable valves and project requirements. Pressure and closure tests can identify important manufacturing or assembly problems at defined test conditions, but they do not reproduce every future corrosion, erosion, thermal, dynamic or maintenance condition in the plant.
What is the difference between seat leakage and fugitive emissions?
Seat leakage is flow through the closed valve from one side of the process to the other. Fugitive emissions are external leakage, typically around the stem or shaft sealing system and specified body joints. They are different leakage paths and may be evaluated under different standards and acceptance requirements.
How often should critical industrial valves be inspected?
There is no universal interval for every valve. Inspection frequency should reflect valve criticality, service severity, cycling, media, temperature, corrosion or erosion rate, prior failure history and the site’s maintenance or risk-based inspection program. Trending changes in leakage, torque, travel, vibration and process response can help determine when a valve needs attention before complete failure.
What information should I send a supplier after a valve has failed?
Provide the valve datasheet or nameplate details, size, pressure class, materials, medium, concentration if relevant, operating and design pressure and temperature, normal valve position, cycle frequency, actuator details, failure symptom, photos before cleaning, damaged-part photos, maintenance history and any pressure-test or inspection records. This information makes it much easier to distinguish a product defect from service, installation, actuator or application problems.