Kurze Zusammenfassung:Der Ausfall von Industrieventilen ist in der Regel das Endergebnis einer Diskrepanz zwischen dem Ventilpaket und dem tatsächlichen Betriebszustand, einem Defekt, der vor der Installation nicht erkannt wurde, oder einer Verschlechterung, die nicht früh genug erkannt wurde. Zu den häufigsten Fehlerarten zählen interne Sitzlecks, externe Leckagen an der Spindel oder am Körpergelenk, Kavitation und Erosion, Korrosion, mechanisches Festsitzen oder Komponentenschäden, Aktuator- oder Steuerungsverlust, Instabilität des Rückschlagventils sowie thermische Verformung oder Blockierung.
Zuverlässige Prävention erfordert mehr als nur geplante Wartung. Ventiltyp, Druck-Temperatur-Bewertung, Materialien, Sitz- und Packungssystem, Durchflussregime, Stellantriebsleistung, Installationsausrichtung, Werksprüfung, Rückverfolgbarkeit und Inspektionsumfang sollten vor dem Kauf bestätigt werden. Nach der Inbetriebnahme sollten Änderungen der Leckage, des Betriebsdrehmoments, der Fahrzeit, des Lärms, der Vibration und der Positionsrückmeldung als diagnostische Beweise und nicht als isolierte Symptome behandelt werden.
Ein Industrieventil kann einen werksseitigen Drucktest bestehen und dennoch nach der Installation vorzeitig ausfallen, wenn die Betriebsbedingungen, die Ventilkonstruktion, das Antriebspaket oder der Betriebsmodus nicht korrekt definiert wurden. Umgekehrt kann ein älteres Ventil jahrelang zuverlässig bleiben, wenn das Design geeignet ist, der Betriebsbereich stabil ist und eine Verschlechterung erkannt wird, bevor es eine Funktionsgrenze erreicht.
In diesem Leitfaden werden die wichtigsten Ausfallarten von Industrieventilen aus technischer und wartungstechnischer Sicht erläutert. Es konzentriert sich darauf, was der Bediener sieht, was möglicherweise im Inneren des Ventils passiert, wie die Grundursache untersucht werden kann und was bei der Spezifikation, dem Kauf, der Installation oder der vorbeugenden Wartung geändert werden sollte, um zu verhindern, dass sich derselbe Fehler wiederholt.
Informationen zu Chemieanlagen, in denen aggressive Medien, ausgekleidete Ventile, Lösungsmittel, Säuren, Laugen, kristallisierende Flüssigkeiten oder korrosive Schlämme verarbeitet werden, finden Sie auch in den Vcore-Anleitungen Häufige Ventilausfälle in Chemiepipelines. Dieser Artikel befasst sich ausführlicher mit der chemischen Kompatibilität und den auskleidungsspezifischen Problemen, während diese Seite den breiteren Rahmen industrieller Ausfälle abdeckt.
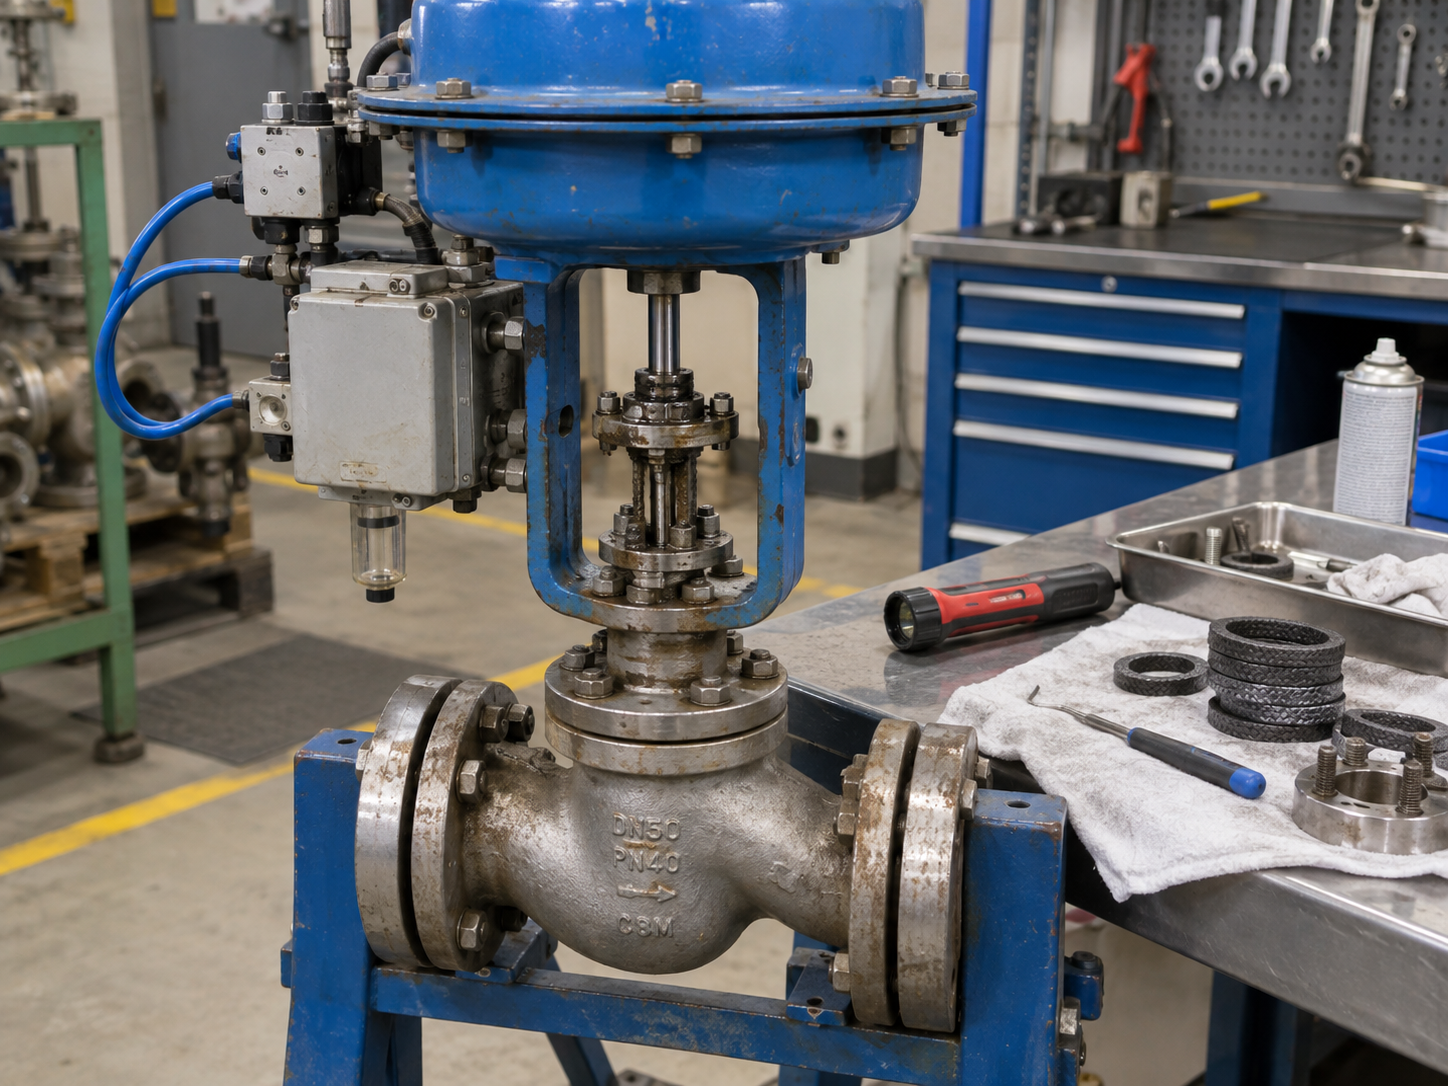
Ersetzen Sie ein ausgefallenes Ventil erst, wenn das Team verstanden hat, ob der Fehler auf die Ventilkonstruktion, den Betriebszustand, die Installation, den Antrieb, das Steuerungssystem oder die Wartungshistorie zurückzuführen ist.
Schritt 01Pflicht definieren
Identifizieren Sie die Isolations-, Drosselungs-, Rückschlag- oder Notfallfunktion und die Folgen eines Ausfalls.
Schritt 02Match-Design
Wählen Sie den Ventiltyp, die Materialien, die Innengarnitur, das Dichtungssystem und die Nennleistung für den tatsächlichen Service aus.
Schritt 03Paket überprüfen
Überprüfen Sie Abmessungen, Antriebsdimensionierung, Tests, Inspektionsprotokolle und Materialrückverfolgbarkeit.
Schritt 04Richtig installieren
Kontrollieren Sie Ausrichtung, Durchflussrichtung, Unterstützung, Sauberkeit, Verschraubung und Inbetriebnahme.
Schritt 05Trendbedingung
Nutzen Sie Leckage-, Drehmoment-, Weg-, Vibrations- und Inspektionshistorie, um eine Verschlechterung frühzeitig zu erkennen.
1. Was gilt als Ausfall eines Industrieventils?
Ein Ventil ist ausgefallen, wenn es die vom Prozess oder der Sicherheitskonstruktion geforderte Funktion nicht mehr erfüllen kann. Das bedeutet nicht immer, dass das Gehäuse gesprungen ist oder das Ventil völlig funktionsunfähig ist. Ein Regelventil, das sich bewegt, aber den Prozess nicht stabilisieren kann, ein Rückschlagventil, das klappert und schädlichen Rückfluss zulässt, oder ein Absperrventil, das eine übermäßige Sitzleckage übersteht, kann bereits funktionsunfähig sein, obwohl das Ventil physisch installiert bleibt.
| Fehlerkategorie | Typisches Symptom | Möglicher Mechanismus | Erster technischer Check |
|---|---|---|---|
| Interne Leckage | Der Fluss bleibt nach der Schließung bestehen | Sitzverschleiß, Verschmutzung, Erosion, Verformung, unvollständiger Hub | Bestätigen Sie die Absperranforderung, den Schließweg und den Zustand des Sitzes |
| Externe Leckage | Undichtigkeit an Schaft, Motorhaube, Gehäuseverbindung oder Anschluss | Verschlechterung der Packung, Dichtungsversagen, Schaftschaden, Montage- oder Verschraubungsproblem | Identifizieren Sie vor dem Anziehen oder Zerlegen den genauen Leckpfad |
| Strömungsbedingter Schaden | Lärm, Vibration, schneller Besatzverschleiß, Kapazitätsverlust | Kavitation, Flashing, Erosion, hohe Geschwindigkeit oder Feststoffe | Überprüfen Sie das Druckprofil, die Strömungsfälle und das Materialschadensmuster |
| Korrosion / Materialangriff | Lochfraß, Wandverlust, raue Oberflächen, äußeres Eindringen | Materialunverträglichkeit, Beschichtungsschäden, galvanischer oder umweltbedingter Angriff | Bestätigen Sie die Chemie des Mediums, die Temperatur und das tatsächliche Material erneut |
| Mechanischer Fehler | Hohes Drehmoment, Hängenbleiben, unvollständiger Hub, defektes Bauteil | Ablagerungen, Abrieb, Fehlausrichtung, Schaft- oder Wellenschäden, übermäßige Belastung | Trennen Sie Prozesswiderstände von Aktuator- oder Getriebeproblemen |
| Betätigungs-/Steuerungsfehler | Ventil bewegt sich nicht in die Sollposition | Unzureichendes Drehmoment oder Schub, Stromausfall, Stellungsregler-, Schalter- oder Steuerungsfehler | Überprüfen Sie den Ventilbedarf und die Stellantriebsleistung im ungünstigsten Versorgungszustand |
| Instabilität des Rückschlagventils | Rattern, Knallen, Schlaggeräusche, Rückströmung | Geringe Geschwindigkeit, Pulsation, falsche Ausrichtung, ungeeignete Schließdynamik | Überprüfen Sie das Durchflussregime und die Installation und nicht nur den Zustand des Sitzes |
| Thermische / zyklische Verzerrung | Bindung, hohe Betätigungskraft, Leckage nach Temperaturänderung | Unterschiedliche Ausdehnung, Temperaturwechsel, eingeschlossener Druck, verformte Sitze oder Anguss | Vergleichen Sie die kalten und heißen Betriebsbedingungen und die Schließreihenfolge |
2. Interne Sitzleckage: Wenn ein geschlossenes Ventil nicht isoliert
Interne Leckagen treten auf, wenn Prozessflüssigkeit durch das geschlossene Ventil fließt, da das Verschlusselement und der Sitz nicht die erforderliche Absperrung erreichen können. Das Problem kann bei Kugel-, Absperrklappen-, Schieber-, Durchgangs-, Küken- und Rückschlagventilen auftreten, der Fehlermechanismus hängt jedoch stark von der Ventilkonstruktion und -wartung ab.
Häufige Ursachen für interne Ventillecks
- Abrasive Partikel zerkratzen, schneiden oder erodieren die Dichtflächen.
- Durch Korrosion oder Kavitation verändert sich die Geometrie des Sitzes oder Verschlussteils.
- Weiche Sitze quellen, verhärten, kriechen, extrudieren oder verlieren an Elastizität außerhalb ihres zugelassenen Einsatzbereichs.
- Aufgrund der Einstellung des Stellantriebs, des Hubanschlags, der Spindelbewegung oder mechanischer Störungen erreicht das Ventil nie seine tatsächlich geschlossene Position.
- Durch thermische Verformung verändert sich der Kontakt zwischen einem Metallsitz und einem Verschlusselement.
- Schieber- oder Absperrventile werden wiederholt in einer Position gedrosselt, die die Geschwindigkeit im gesamten Sitzbereich konzentriert.
- Nach dem Spülen, der Herstellung oder der Wartung verbleiben Fremdkörper auf dem Sitz.
So diagnostizieren Sie interne Leckagen
Überprüfen Sie zunächst, ob die beobachtete Leckage die spezifizierte Akzeptanzanforderung überschreitet. Gehen Sie nicht davon aus, dass jedes Ventil blasendicht abschließen muss. Die erforderliche Sitzleckage hängt vom Ventiltyp, der Sitzkonstruktion, der Produktnorm, der Leckageklasse des Regelventils (sofern zutreffend) und der Projektspezifikation ab.
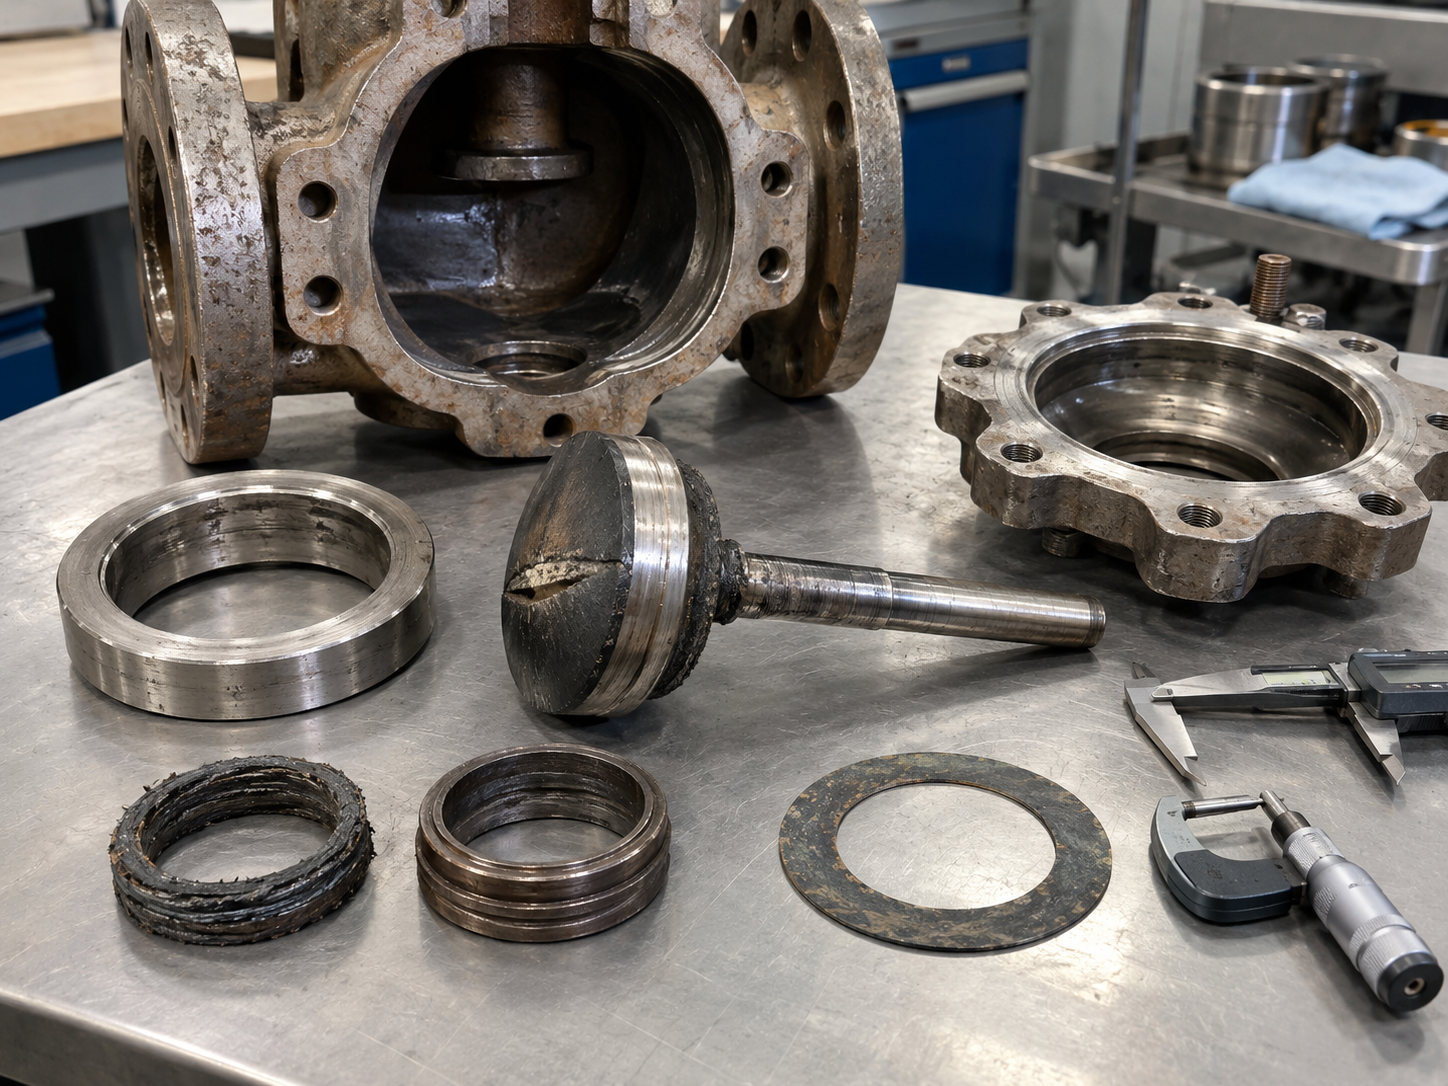
Überprüfen Sie dann den vollständigen Schließweg und die Antriebsleistung, bevor Sie das Ventil demontieren. Wenn das Ventil die richtige mechanische Position erreicht, aber immer noch undicht ist, prüfen Sie die Dichtflächen auf gerichtete Kratzer, Partikel, Erosion, Korrosion, Einkerbungen, Sitzbewegungen oder lokale Verformungen. Das Schadensbild ist oft aussagekräftiger als die Leckagerate allein.
Auswahlkontrollen
- Passen Sie den Ventiltyp an den Absperr- oder Drosselbetrieb an.
- Geben Sie das erforderliche Absperr- oder Leckagekriterium an.
- Wählen Sie Sitz- und Besatzmaterialien entsprechend Temperatur, Chemie und Feststoffen.
- Überprüfen Sie den Druckunterschied in der geschlossenen Position.
Wartungskontrollen
- Trendleckage anstelle des Wartens auf den vollständigen Verlust der Absperrung.
- Überprüfen Sie Sitz- und Verschlussflächen nach ungewöhnlichen Schmutzereignissen.
- Überprüfen Sie, ob der Stellantrieb nach einer Überholung oder einem Zubehörwechsel stoppt.
- Läppen, schleifen oder bearbeiten Sie Sitze nicht, ohne die Konstruktionsgrenzen zu überprüfen.
3. Externe Leckage: Packung, Spindel, Dichtungen und Druckgrenzverbindungen
Eine externe Leckage unterscheidet sich grundlegend von einer Sitzleckage, da Prozessmedien aus der Druckgrenze in die Umgebung entweichen. Vor Korrekturmaßnahmen sollte der genaue Leckpfad identifiziert werden. Das Anziehen aller sichtbaren Befestigungselemente ist keine zuverlässige Methode zur Fehlerbehebung und kann Packungen, Dichtungen, Stopfbuchsen oder Schrauben beschädigen.
Typische externe Leckpfade
- Spindel- oder Wellenpackung
- Motorhauben- oder Deckeldichtung
- Gehäuseverbindung bei mehrteiligen Ventilen
- Abfluss-, Entlüftungs- oder Einspritzanschlüsse mit Gewinde
- Flansch-Prozessanschluss
- Geschweißter Druckgrenzbereich
- Körperguss, Schmiedeteil oder gefertigter Abschnitt, wenn ein Druckgrenzendefekt auftritt
Undichtigkeiten in der Spindelpackung können durch ungeeignetes Packungsmaterial, falsche Kompression, Riefenbildung in der Spindel, Korrosion, übermäßige Zyklen, Temperaturschwankungen, schlechte Ausrichtung der Stopfbuchse oder ein Packungssystem verursacht werden, das nicht für die erforderliche Emissionsleistung geeignet ist. Für flüchtige oder gefährliche Dienste können in Projekten Qualifikationsanforderungen für diffuse Emissionen oder Produktionsabnahmeanforderungen festgelegt werden. Vcores Leitfaden zur Prüfung flüchtiger Ventilemissionen erklärt den Unterschied zwischen Spindelemissionen, Sitzleckage und Gehäuseleckage und diskutiert ISO 15848, API 624 und API 641 in ihren jeweiligen Kontexten.
4. Kavitation, Flashing, Erosion und Abrieb
Hohe Geschwindigkeit und starker Druckabfall können die Ventilgarnitur zerstören, selbst wenn das Gehäusematerial chemisch mit der Flüssigkeit kompatibel ist. Der erste Schritt besteht darin, den Schadensmechanismus zu unterscheiden, da Kavitation, Gratbildung und Feststofferosion nicht auf genau die gleiche Korrekturmaßnahme reagieren.
Kavitation
Im Flüssigkeitsbetrieb kann es zu Kavitation kommen, wenn der lokale Druck unter den Flüssigkeitsdampfdruck fällt und Dampfblasen später zusammenbrechen, wenn sich der Druck erholt. Der Einsturz kann starke lokale Auswirkungen auf die Verkleidung und nahegelegene Oberflächen haben. Typische Anzeichen sind Lochfraß, aufgeraute Oberflächen, Vibrationen und charakteristische hochfrequente Geräusche rund um den Druckwiederherstellungsbereich.
Bei der Dimensionierung des Steuerventils sollte daher mehr als der erforderliche Cv oder Kv berücksichtigt werden. Dabei kommt es auf das Druckprofil, die Ventilbauart, das Druckrückgewinnungsverhalten und alle Betriebsfälle an. Bei anspruchsvollen Einsätzen kann eine stufenweise Druckreduzierung, eine Anti-Kavitations-Trimmung, eine veränderte Systemdruckverteilung oder eine andere Ventilkonfiguration erforderlich sein. Die breitere Auswahlreihenfolge finden Sie im Leitfaden zur Auswahl von Regelventilen.
Blinkt
Flashing unterscheidet sich von Kavitation, da ein Teil der Flüssigkeit nach der Drosselung als Dampf verbleibt und nicht vollständig kondensiert, wenn sich der Druck erholt. Eine Anti-Kavitations-Trimmung kann einen Prozesszustand, bei dem der stromabwärtige Druck unter dem Dampfdruck bleibt, nicht einfach beseitigen. Besonders wichtig sind Materialauswahl, Austrittsgeschwindigkeit, Erosionswiderstand und stromabwärtige Geometrie.
Feststofferosion und Abrieb
Schlämme, Katalysatorpartikel, mineralische Feststoffe und verschmutzte Betriebsstoffe können Sitze, Kugeln, Scheiben, Käfige, Auskleidungen und Körperströmungswege verschleißen. Der Schaden folgt häufig der Strömungsrichtung und kann sich dort konzentrieren, wo die Geschwindigkeit zunimmt oder die Richtung ändert. Ein Standardventil, das nur nach Nenngröße und Druckklasse ausgewählt wird, kann bei abrasivem Einsatz eine sehr kurze Lebensdauer haben, selbst wenn es jeden werkseitigen Drucktest besteht.
5. Korrosion und Materialunverträglichkeit
Korrosionsfehler können sich auf die Druckgrenze, die Verkleidung, den Schaft, die Verschraubung, den Sitzbereich oder die Außenflächen auswirken. Ein Material, das für einen sauberen Versorgungsbetrieb geeignet ist, kann ungeeignet sein, wenn sich Chloridgehalt, chemische Konzentration, pH-Wert, gelöste Gase, Temperatur oder Reinigungschemikalien ändern.
Der Fehler kann sich in Form einer gleichmäßigen Wandverdünnung, örtlicher Lochfraßbildung, Spaltangriff, galvanischer Korrosion, Beschichtungsversagen oder Rissbildungsmechanismen äußern, die eine spezielle metallurgische Beurteilung erfordern. Da verschiedene Korrosionsmechanismen bei einer schnellen Sichtprüfung ähnlich aussehen können, sollte die Korrekturmaßnahme auf dem realen Medium und Schadensmechanismus basieren und nicht auf der allgemeinen Anweisung „Upgrade auf Edelstahl“.
Materialüberprüfung vor dem Kauf
- Geben Sie die genauen Gehäuse-, Motorhauben-, Verkleidungs-, Schaft-, Sitz-, Packungs-, Dichtungs- und Schraubenmaterialien an, die für den Service erforderlich sind.
- Legen Sie fest, ob Materialtestberichte und Wärmerückverfolgbarkeit erforderlich sind.
- Identifizieren Sie ggf. NACE/ISO 15156, Härte, PMI oder andere projektspezifische Anforderungen.
- Überprüfen Sie Beschichtungen oder Auskleidungen auf chemische Einsatzbedingungen, Abrieb, Temperatur, Vakuum und Handhabungsbedingungen.
- Gehen Sie nicht davon aus, dass eine Edelstahlsorte oder ein Elastomer universell korrosionsbeständig ist.
Wenn es sich bei der Anwendung speziell um eine Chemierohrleitung handelt, verdienen Auskleidungsversagen, Kristallisation, Dichtungsquellung und aggressive chemische Verträglichkeit eine eigene Bewertung. Auf diese Themen wird ausführlicher eingegangen Häufige Ventilausfälle in Chemiepipelines.
6. Mechanisches Festsitzen, übermäßiges Drehmoment und Bauteilschäden
Ein Ventil, das schwer zu bedienen ist, sendet nützliche Diagnoseinformationen. Ansteigendes Drehmoment oder Schub kann durch Sitzreibung, Ablagerungen, Korrosion, Temperatureinflüsse, Packungskompression, beschädigte Führungen, Spindelfehlausrichtung, Abrieb, Verschleiß des Getriebes, Prozessdifferenzdruck oder einen Fremdkörper im Strömungsweg verursacht werden.
Die richtige Reaktion besteht darin, den mechanischen Bedarf des Ventils von der verfügbaren Leistung des Stellantriebs zu trennen. Eine Vergrößerung der Stellantriebsgröße ohne Überprüfung der Ventil- und Spindelgrenzen kann dazu führen, dass ein beschädigtes Ventil seinen Hub verlangsamt und gleichzeitig die Überlastung auf die Spindel, die Welle, die Passfeder, die Kupplung, das Getriebe oder das Verschlusselement übertragen wird.
| Beobachtetes Symptom | Mögliche ventilseitige Ursache | Mögliche Ursache für Aktuator/Antrieb | Nützlicher Check |
|---|---|---|---|
| Hohes Losbrechmoment nach langer Leerlaufzeit | Sitzverklebungen, Ablagerungen, Korrosion, Packungsreibung | Steifheit des Getriebes oder schwache Stellantriebsleistung | Vergleichen Sie den gemessenen Bedarf mit historischen Drehmoment- und Aktuatordaten |
| Das Drehmoment steigt in der Mitte des Hubs an | Fremdkörper, verformter Verschluss, Beschädigung der Führung, Prozesskraft | Mechanische Fehlausrichtung oder Kopplungsproblem | Überprüfen Sie das Fahrprofil und nicht nur das Start-/Enddrehmoment |
| Ventil erreicht nur einen Teil des Hubs | Mechanischer Anschlag, Blockierung, thermische Verformung | Endschalter, Drehmomentschalter, Stellungsregler oder Netzbegrenzung | Vergleichen Sie die befohlene, angezeigte und tatsächliche mechanische Position |
| Wiederholter Schaft- oder Schaftschaden | Übermäßige Sitzbelastung, Fehlausrichtung, ungeeignete Bauteilfestigkeit | Aktuator überdimensioniert oder falsche Drehmoment-/Schubeinstellung | Überprüfen Sie die zulässige Spindel-/Wellenlast und die Stellantriebseinstellung |
7. Ausfall des Stellantriebs, des Stellungsreglers und des Steuerungssystems
Ein automatisiertes Ventil kann mechanisch in Ordnung sein und trotzdem seine Prozessfunktion nicht erfüllen, weil der Antrieb, die Zubehörteile oder das Steuerungssystem es nicht in die erforderliche Position bringen können. Pneumatik-, Elektro- und Hydrauliksysteme weisen unterschiedliche Fehlerpfade auf, sollten jedoch alle als Teil eines zusammengebauten Ventilpakets bewertet werden.
Häufige Ursachen
- Der pneumatische Versorgungsdruck liegt unter dem für die Antriebsdimensionierung verwendeten Wert
- Verstopfte Schläuche, verunreinigte Luft, defektes Magnetventil oder Probleme mit dem Filterregler
- Stromausfall, falsche Spannung, Motor- oder Steuerungsfehler, Wassereinbruch oder Nichtübereinstimmung des Arbeitszyklus
- Hydraulikdruckverlust, Leckage, Druckspeicher- oder Steuerverteilerprobleme
- Kalibrierungsdrift des Stellungsreglers, Fehler bei der Rückkopplungsverknüpfung oder falsche Fehleraktion
- Antriebsleistung, die nach Ablagerungen, Korrosion oder Sitzveränderungen das Ventildrehmoment oder den Ventilschub nicht mehr überschreitet
- Falsche Montagehalterung, Kupplungsausrichtung oder Einstellung des Endanschlags
Bei neuen Geräten sollten bei der Auswahl des Stellantriebs die vom Ventilhersteller überprüften Drehmoment- oder Schubdaten und die ungünstigsten Betriebsbedingungen zugrunde gelegt werden. Siehe die Leitfaden zur Auswahl von Ventilantrieben zur Auswahl pneumatischer, elektrischer und hydraulischer Pakete.
Bei modulierenden Regelventilen sollte die Einstellung des Stellungsreglers als Teil des Funktionstests überprüft und nicht als separate Zubehöraufgabe behandelt werden. Vcores Kalibrierungshandbuch für Regelventil-Stellungsregler umfasst Nullpunkt-, Spannen-, Reise-, Rückmeldungs- und Fehleraktionsüberprüfung.
8. Überprüfen Sie das Klappern, Knallen und Rückflussschäden des Ventils
Ausfälle von Rückschlagventilen hängen stark von der Strömungsdynamik ab. Ein Rückschlagventil weist möglicherweise ein perfektes Drucktestergebnis auf und funktioniert dennoch schlecht, wenn die Scheibe oder die Platten bei der tatsächlichen Durchflussrate keine stabile Betriebsposition erreichen können, wenn die Installationsausrichtung ungeeignet ist oder wenn Pumpenauslösungen eine schnelle Rückwärtsgeschwindigkeit erzeugen.
Typische Warnzeichen
- Wiederholtes Schlag- oder Klopfgeräusch
- Klappern der Scheibe oder Platte bei Betrieb mit geringem Durchfluss
- Konzentrierter Sitzverschleiß durch wiederholten Aufprall
- Feder-, Scharnier- oder Anschlagteile gebrochen
- Rückfluss, Rückwärtsdrehung der Pumpe oder Druckstoß nach dem Abschalten
- Ungewöhnliche Vibration hinter dem Rückschlagventil
Die Korrekturmaßnahmen können Ventiltyp, Feder- oder Schließdynamik, Installationsposition, Strömungsgeschwindigkeit, Pumpenbetriebsbereich, Rohrleitungslayout oder Stoßanalyse umfassen. Das Ersetzen eines beschädigten Sitzes durch das gleiche Design ohne Überprüfung des Systems kann zu einem weiteren Ausfall führen. Siehe die Installationsanleitung für Rückschlagventile Informationen zu Durchflussrichtung, horizontaler und vertikaler Installation, Pumpenauslassanordnung und häufigen Fehlern.
9. Thermische Verformung, Bindung und Temperaturwechsel
Temperaturänderungen verändern Abmessungen, Spiele, Packungsreibung, Sitzkontakt und mechanische Belastungen. In Hochtemperatur-Dampf-, Kohlenwasserstoff- und Thermoflüssigkeitssystemen kann ein Ventil im kalten Zustand normal funktionieren, wird jedoch schwer zu bewegen oder leckt, wenn Gehäuse, Schieber, Schaft und Sitzbereiche unterschiedliche Temperaturen erreichen.
Bei Absperrschiebern kann es zu einer thermischen Blockierung kommen, wenn die unterschiedliche Ausdehnung oder der Schließzustand eine übermäßige Klemmkraft erzeugt. Die Lösung besteht jedoch nicht darin, einfach nur einen Motorhaubentyp festzulegen. Die Überprüfung sollte die Anschnitt- und Sitzgeometrie, den Temperaturgradienten, die Schließsequenz des Ventils, den Differenzdruck, ggf. Ausgleichs- oder Bypass-Anforderungen, den Antriebsschub, die Spindellast und das vom Hersteller genehmigte Betriebsverfahren umfassen.
Wiederholte Temperaturwechsel können außerdem zur Lockerung von Schraubverbindungen führen, das Packungsverhalten verändern und Schäden an weichen Sitzen oder Dichtungen beschleunigen, die in der Nähe ihrer Temperaturgrenzen betrieben werden. Ein Wartungsverfahren, das nur für die Umgebungsbedingungen in der Werkstatt geschrieben wurde, könnte daher die Bedingungen außer Acht lassen, die den Feldausfall verursacht haben.
10. Warnzeichen, bevor ein Ausfall eines Industrieventils zu einer Abschaltung führt
Viele Misserfolge entwickeln sich schleichend. Das nützlichste Inspektionsprogramm verfolgt daher Änderungen vom Normalzustand des Ventils, anstatt sich nur auf ein generisches Kalenderintervall zu verlassen.
Betrieb
- Höheres Drehmoment oder Schub
- Längere Reisezeit
- Kleben oder Zögern
- Unerwarteter manueller Aufwand
Prozessverhalten
- Unerklärlicher stromabwärtiger Druck
- Verlust der Absperrung
- Flow passt nicht zum Befehl
- Prozessoszillation
Zustand
- Packungsdurchsickerung
- Lärm oder Rattern
- Vibration
- Korrosion oder Beschichtungsschäden
- Trendaktuatordrehmoment, Motorstrom, Schubkraft oder Luftdruck, wenn Diagnosedaten verfügbar sind.
- Vergleichen Sie die befohlene Ventilposition mit dem tatsächlichen Hub und der Reaktion des Prozesses.
- Protokollieren Sie die Packungseinstellung, anstatt sie wiederholt und ohne Historie festzuziehen.
- Untersuchen Sie unverzüglich neue Vibrationen, kavitationsähnliche Geräusche oder Rückschlagventilstöße.
- Überprüfen Sie Ventile nach ungewöhnlichen Prozessereignissen wie Pumpenauslösungen, Verschmutzung oder Temperaturschwankungen.
- Bestimmen Sie Umfang und Häufigkeit der Inspektionen anhand von Risiko und Serviceschwere.
11. Ein praktischer Arbeitsablauf zur Ursachenermittlung
Ein defektes Ventil sollte als Beweis gewertet werden. Wenn die beschädigten Teile entsorgt werden, bevor der Betriebsverlauf und das Fehlermuster dokumentiert sind, kann es sein, dass die Anlage die Informationen verliert, die zur Verhinderung eines erneuten Auftretens erforderlich sind.
- Definieren Sie die fehlgeschlagene Funktion. War das Problem eine interne Leckage, eine externe Leckage, eine Hubunfähigkeit, eine instabile Steuerung, ein Rückfluss, eine übermäßige Betätigungskraft oder ein Schaden an der Druckgrenze?
- Betriebsbedingungen erfassen. Zeichnen Sie Druck, Temperatur, Medium, Konzentration, Feststoffe, Durchflussrate, Ventilposition, Zyklusverlauf und das Ereignis unmittelbar vor dem Ausfall vor und nach dem System auf.
- Überprüfen Sie das angegebene Ventil. Vergleichen Sie Typenschild, Datenblatt, genehmigte Zeichnung, Materialaufzeichnungen, Antriebsdimensionierung und Projektanforderungen mit der installierten Ausrüstung.
- Vor der Reinigung prüfen. Ablagerungen, Verschleißrichtung, Korrosionsprodukte, Sitzspuren und Bruchflächen können den Mechanismus verraten. Fotografieren und dokumentieren Sie diese vor der Reinigung.
- Trennen Sie Primär- und Sekundärschaden. Eine defekte Komponente kann eher auf Rattern, Überlastung oder Korrosion als auf die auslösende Ursache zurückzuführen sein.
- Vergleichen Sie mit der Wartungshistorie. Achten Sie auf steigendes Drehmoment, wiederholte Packungsanpassungen, wiederkehrende Leckagen, Auslösungen des Stellantriebs oder frühere Reparaturen.
- Ändern Sie die Ursache, nicht nur den Teil. Die endgültige Aktion kann Ventiltyp, Innengarnitur, Materialien, Antrieb, Betriebsverfahren, Rohrleitungsanordnung, Filterung, Spülung oder Inspektionshäufigkeit umfassen.
12. Verhindern Sie Ventilausfälle in vier verschiedenen Phasen
| Lebenszyklusphase | Anzuwendende Steuerelemente | Ausfallrisiko reduziert |
|---|---|---|
| Auswahl & Design | Definieren Sie Service, Ventilfunktion, Materialien, Druck-Temperatur-Bewertung, Durchflussregime, Absperrung, Stellantrieb und Fehleraktion. | Falsche Anwendung, Korrosion, Kavitation, instabiler Betrieb, unzureichende Antriebsleistung |
| Beschaffung & FAT | Genehmigen Sie Datenblätter und GA, überprüfen Sie Materialien, Abmessungen, Drucktests, Dichtheitstests und Funktionstests. | Falsche Konfiguration, versteckte Herstellungsfehler, unvollständige Aktoreinrichtung, Dokumentationslücken |
| Installation und Inbetriebnahme | Überprüfen Sie Strömungsrichtung, Ausrichtung, Ausrichtung, Sauberkeit, Halterungen, Flanschverschraubung, Antriebseinrichtung und Hub. | Blockierung, externe Leckage, Rattern, Fehlausrichtung, unvollständiger Hub |
| Betrieb und Wartung | Trend Leckage, Drehmoment, Weg, Geräusch und Zustand; nach Risiko und Serviceschwere prüfen. | Unerkannter Verschleiß, Undichtigkeit der Packung, Verschlechterung des Aktuators, wiederholter Ausfall |
Auswahl und Design
Der Präventionsprozess beginnt bei den Servicedaten, nicht beim Ventilkatalog. Geben Sie normale, minimale und maximale Betriebsfälle an, in denen sie das Ventilverhalten beeinflussen. Identifizieren Sie, ob das Ventil nach einem definierten Fehler isolieren, drosseln, modulieren, einen Rückfluss verhindern oder sich in eine Sicherheitsposition bewegen soll.
Werksüberprüfung
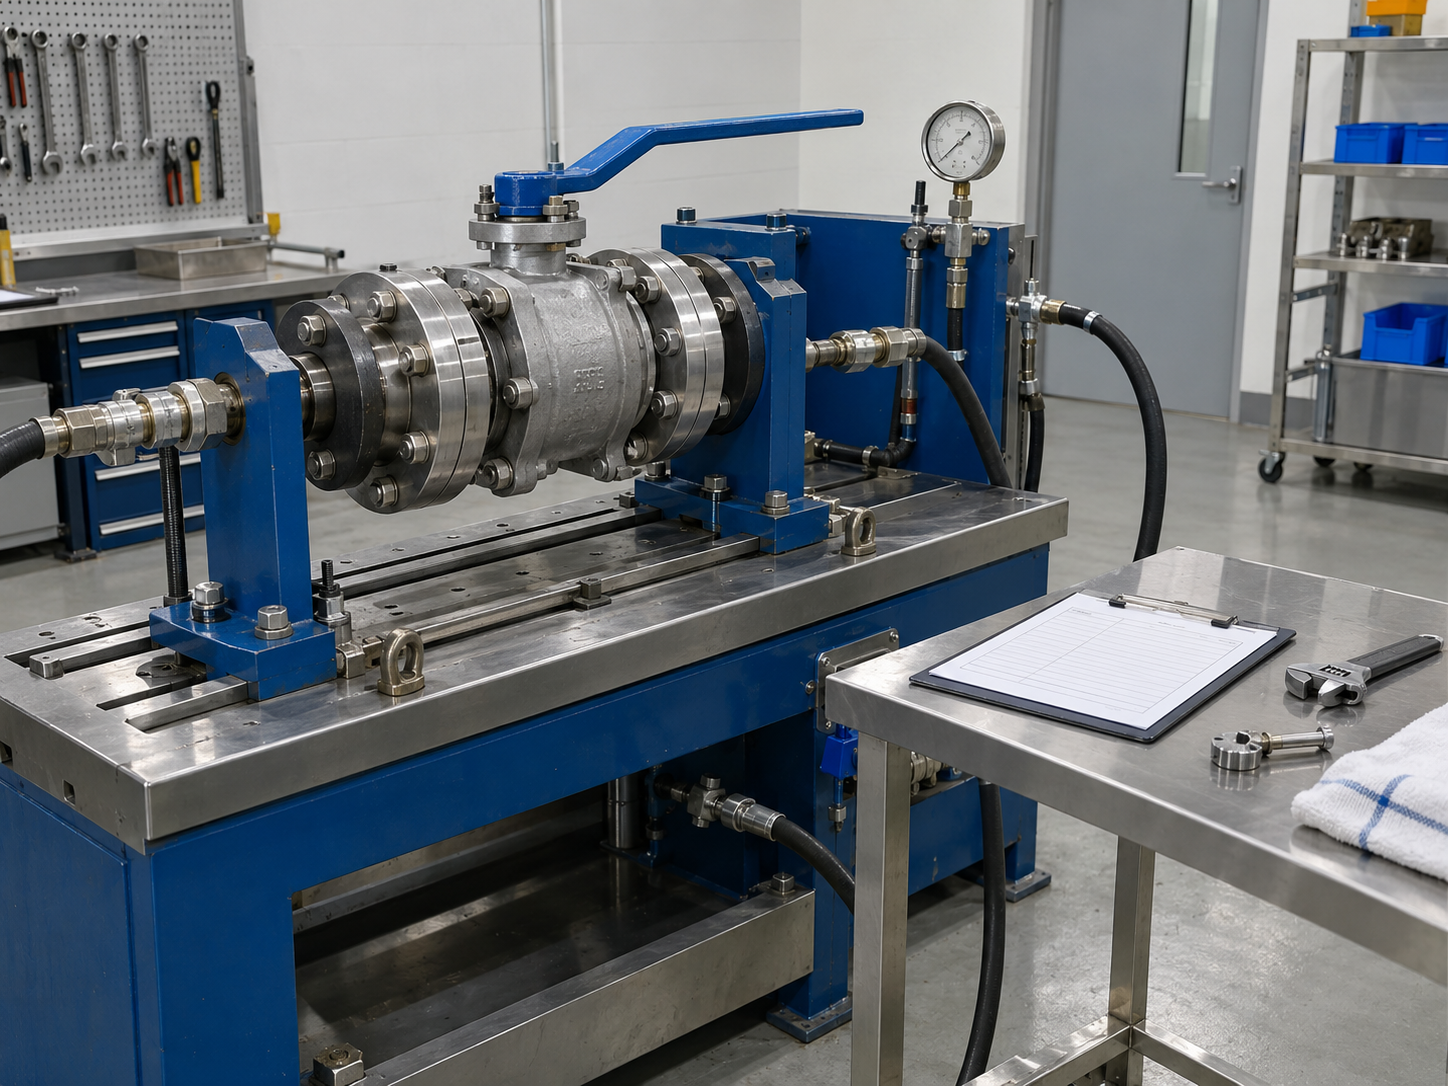
Die Werksinspektion kann nicht jeden zukünftigen Betriebszustand reproduzieren, sie kann jedoch überprüfen, ob das gelieferte Ventil der genehmigten Konfiguration entspricht und ob die wichtigsten Druckgrenz-, Schließ- und Betriebsfunktionen die festgelegten Akzeptanzkriterien erfüllen. Vcores Leitfaden zur Ventildruckprüfung erklärt Schalen-, Sitz- und Rücksitztests und warum diese Tests unterschiedliche Funktionen überprüfen.
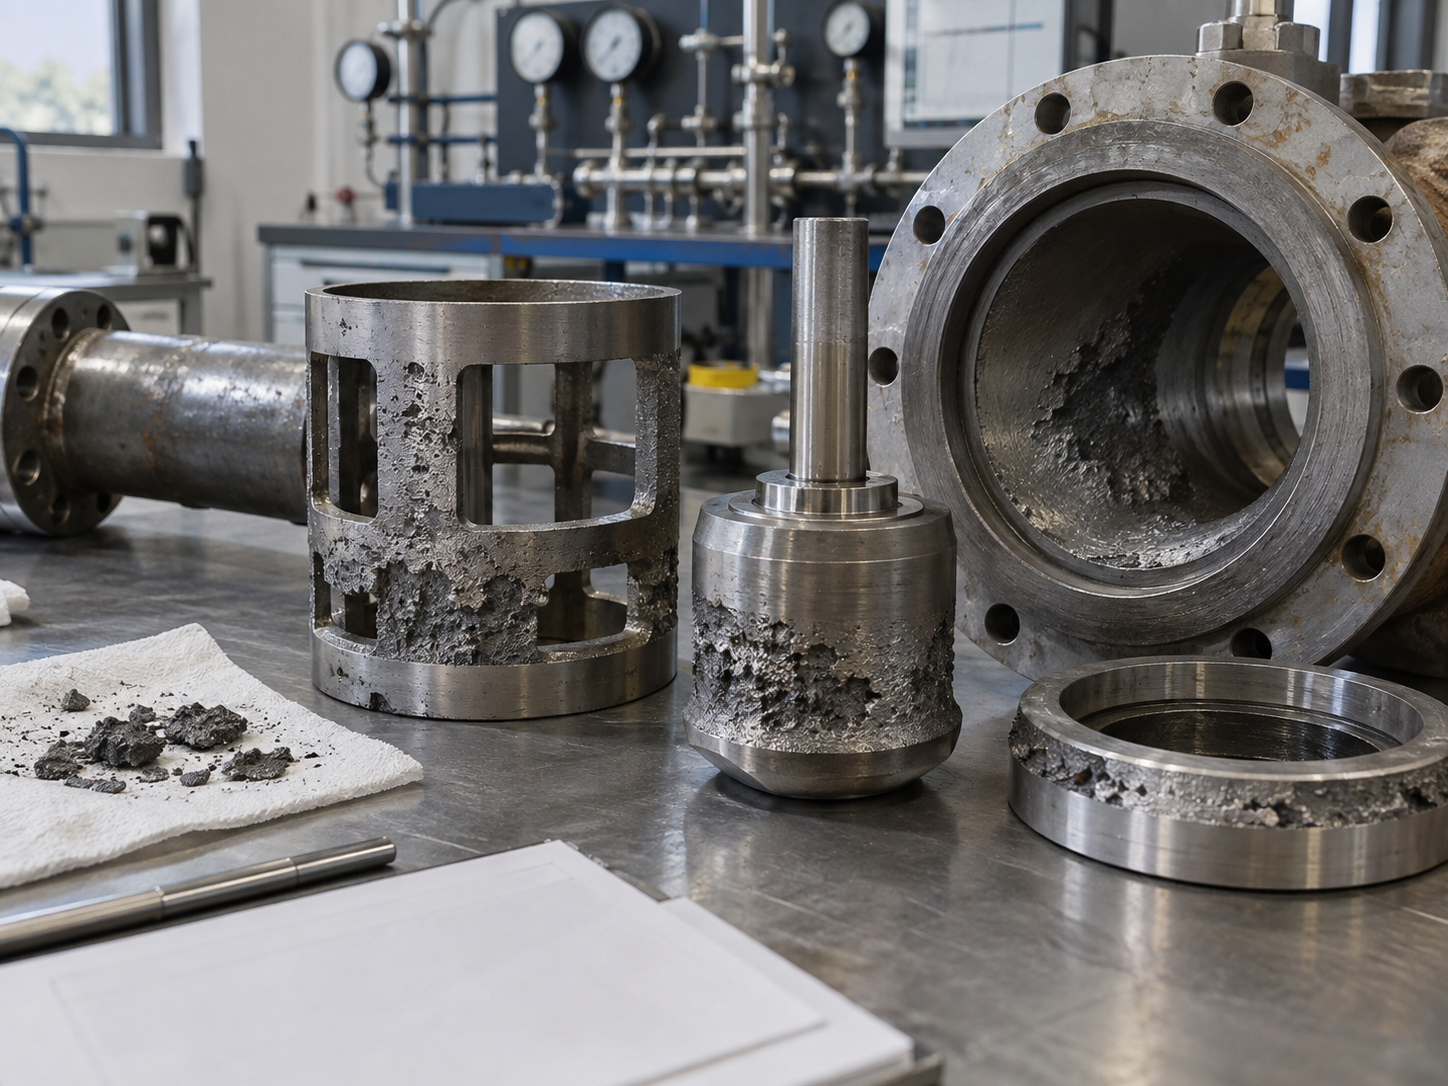
13. Standards, die die Verhinderung von Ventilausfällen unterstützen
Keine einzelne Norm kann garantieren, dass ein Ventil im Betrieb nicht ausfällt. Normen definieren spezifische Design-, Konstruktions-, Inspektions- oder Testanforderungen, während Käufer und Ingenieur das Ventil dennoch an die tatsächliche Anwendung und Projektspezifikation anpassen müssen.
| Referenz | Wie es mit der Fehlerverhütung zusammenhängt | Wichtige Einschränkung |
|---|---|---|
| ASME B16.34 | Stellt Druck-Temperatur-, Material-, Konstruktions-, Prüfungs-, Test- und Kennzeichnungsanforderungen für Ventile in seinem Geltungsbereich bereit. | Es wird nicht für jede Prozessbedingung der richtige Ventiltyp oder die richtige Innengarnitur ausgewählt. |
| API 598 | Bietet Ventilinspektions- und Drucktestanforderungen, sofern zutreffend oder spezifiziert. | Ein werkseitiger Drucktest simuliert nicht alle zukünftigen thermischen, dynamischen, korrosiven oder erosiven Betriebsbedingungen. |
| ISO 15848 | Behandelt die Prüfung diffuser Emissionen von anwendbaren Industrieventilen und Leckpfaden zwischen Spindel und Gehäuse. | Es ersetzt nicht die Sitzleckage- oder Gehäusedruckprüfung. |
| Ventilspezifische Produktnormen | API-, ASME-, ISO-, EN- oder andere Produktnormen können Anforderungen für bestimmte Ventilfamilien definieren. | Der richtige Standard hängt vom Ventiltyp, der Branche, dem Design und der Projektspezifikation ab. |
| Projektdatenblatt/Spezifikation | Definiert die tatsächliche Leistung, Materialien, Prüfdokumente, Abweichungen und besondere Anforderungen. | Es muss technisch vollständig sein; Die bloße Auflistung vieler Standards löst fehlende Designentscheidungen nicht. |
14. RFQ-Checkliste für Industrieventile zur Fehlervermeidung
Wenn es auf die Ventilzuverlässigkeit ankommt, sollte die Ausschreibung genügend Informationen liefern, damit der Lieferant die tatsächliche Aufgabe beurteilen kann. Die folgende Liste ist ein praktischer Ausgangspunkt; Projektanforderungen können Elemente hinzufügen oder entfernen.
- Ventiltyp und erforderliche Funktion: Absperrung, Drosselung, Steuerung, Rückschlag oder Notbetrieb.
- Nenngröße, Druckklasse / PN und Endanschluss.
- Design-, Maß-, Prüf- und Projektstandards.
- Betriebs- und Auslegungsdruck und -temperatur.
- Prozessmedium, Konzentration, Feststoffe, Korrosion oder abrasive Eigenschaften.
- Anforderungen an Gehäuse, Verkleidung, Vorbau, Sitz, Packung, Dichtung und Verschraubung.
- Erforderliche Sitzleckage oder Absperrleistung.
- Durchfluss- und Druckabfallgehäuse für Regel- oder Schwerlastventile.
- Installationsausrichtung und Durchflussrichtung, sofern relevant.
- Manueller, Getriebe-, pneumatischer, elektrischer oder hydraulischer Betrieb.
- Drehmoment-/Schubbasis des Aktuators, Fehleraktion, Steuersignal und Versorgungseinrichtungen.
- Brandschutz, diffuse Emissionen, NACE/ISO 15156 oder andere spezielle Serviceanforderungen, falls zutreffend.
- Erforderliche Materialtestberichte, PMI, Härte, NDE oder Inspektion durch Dritte.
- Druckprüfung, Dichtheitsprüfung und Funktionsprüfungsdokumentation.
- Genehmigte GA-Zeichnung, Datenblatt, Typenschild/Kennzeichnung und abschließendes Dokumentationspaket.
Typische Überprüfung vor dem Versand
| Inspektionsgegenstand | Was es erkennen kann | Was es nicht beweist |
|---|---|---|
| Überprüfung von Materialdokumenten | Spezifizierte Güteklasse und Nachweis der Rückverfolgbarkeit | Langfristige Korrosionsbeständigkeit bei unbestimmtem Einsatz |
| Maßprüfung | Schnittstellen- und genehmigte Zeichnungskonformität | Dynamische Stabilität unter tatsächlichem Systemfluss |
| Shell-Drucktest | Druckgrenzleckage unter Testbedingungen | Sitzabschaltung oder langfristige diffuse Emissionen |
| Dichtheitsprüfung des Sitzes | Verschlussdichtleistung unter spezifizierten Testbedingungen | Zukünftiger Verschleiß, Korrosion oder Prozessverschmutzung |
| Funktioneller Schlaganfalltest | Fahrweg, Antriebsbedienung, Schalter und Grundpaketfunktion | Alle Betriebslasten und Versorgungsausfälle in der Anlage |
| Kalibrierung des Stellungsreglers | Befehl-zu-Fahrt-Reaktion und Feedback-Setup | Für jeden Prozessfall die richtige Stellventildimensionierung |
15. Reparieren, neu konfigurieren oder ersetzen?
Nicht jedes ausgefallene Ventil muss ersetzt werden und nicht jedes Ventil sollte repariert werden. Bei der Entscheidung sollten die Druckgrenzenintegrität, die verbleibende Wandstärke, der Schadensort, die Verfügbarkeit zugelassener Ersatzteile, der Ausstattungszustand, die Reparaturgrenzen für Gehäuse und Sitz, die Rückverfolgbarkeit des Materials, die Kosten einer Wiederholung und die Frage, ob die vorhandene Ventilkonstruktion überhaupt für den Service geeignet ist, berücksichtigt werden.
Eine Reparatur kann sinnvoll sein, wenn
- Die Druckgrenze bleibt akzeptabel.
- Der Verschleiß beschränkt sich auf austauschbare Verkleidungs-, Sitz-, Packungs-, Dichtungs- oder Aktuatorkomponenten.
- Die ursprüngliche Ventilkonstruktion bleibt betriebstauglich.
- Es stehen zugelassene Reparaturverfahren und Ersatzteile zur Verfügung.
- Durch Tests nach der Reparatur kann die erforderliche Funktion überprüft werden.
Wann sollte ein Austausch oder eine Neugestaltung in Betracht gezogen werden?
- Es liegt eine Beschädigung der Druckgrenze oder ein unzulässiger Wandverlust vor.
- Der gleiche Fehler trat nach früheren Reparaturen wiederholt auf.
- Der Ventiltyp, das Material oder die Innengarnitur sind für den Einsatz ungeeignet.
- Das Antriebspaket kann die geforderte Leistung nicht sicher erfüllen.
- Für kritische Dienste kann die erforderliche Rückverfolgbarkeit oder Konformität nicht hergestellt werden.
16. Verhinderung von Industrieventilausfällen nach Anwendung
| Bewerbung | Priorisieren Sie Fehlerrisiken | Schwerpunkt Prävention |
|---|---|---|
| Öl & Gas / Kohlenwasserstoffe | Externe Leckage, Brandeinwirkung, Ausfall des Stellantriebs, Erosion, Druckeindämmung | Materialien, Brandschutzanforderungen (sofern zutreffend), Emissionen, Verhalten bei Ausfall des Stellantriebs, Rückverfolgbarkeit |
| Chemische Verarbeitung | Korrosion, Schwellung der Dichtung, Schäden an der Auskleidung, Kristallisation, flüchtige Leckagen | Chemische Kompatibilität, Konzentration, Temperatur, Auskleidungsgrenzen, Verpackung und Spülung |
| Kraft und Dampf | Thermische Verformung, Packungsleckage, hoher Schub, Erosion, starker Druckabfall | Temperatureinflüsse, Materialien, Stellantriebsleistung, Innengarniturdesign und Betriebsverfahren |
| Wassersysteme | Überprüfen Sie das Zuschlagen des Ventils, Druckstöße, Korrosion, Eindringen in den Stellantrieb und Sitzverschleiß | Strömungsdynamik, Installation, Beschichtung, Kapselung und Hubüberprüfung |
| Schlamm / Feststoffe | Abrieb, Verstopfung, Sitzschäden, hohes Drehmoment | Ventilgeometrie, verschleißfeste Materialien, Spülung, Hohlraumdesign und Aktorspielraum |
Ausfall von Industrieventilen: Letzte technische Prüfung
Ausfälle von Industrieventilen lassen sich leichter verhindern, wenn sie als Systemprobleme und nicht als isolierte Komponentendefekte behandelt werden. Ein Sitz kann aufgrund von Verschleiß undicht sein, der Verschleiß kann jedoch durch den falschen Ventiltyp, übermäßige Geschwindigkeit, abrasive Partikel, thermische Verformung oder unvollständigen Stellweg verursacht worden sein. Ein Stellantrieb kann auslösen, weil er zu klein ist, aber auch, weil das Drehmoment des Ventils nach Korrosion, Ablagerungen oder Sitzschäden zunimmt.
Die effektivste Zuverlässigkeitsstrategie verbindet daher fünf Disziplinen: richtige Ventilauswahl, vollständige Servicedaten, verifizierte Herstellung und Prüfung, korrekte Installation und zustandsorientierte Wartung. Wenn diese Kontrollen von der Angebotsanfrage bis zum Betrieb dokumentiert werden, verfügt die Anlage über eine wesentlich bessere Grundlage für die Unterscheidung zwischen normalem Verschleiß und vermeidbarem Ausfall.
Benötigen Sie Hilfe bei der Überprüfung eines Ventilfehlers oder einer neuen Ventilanfrage?
Send Vcore Valve the valve type, size, pressure class, medium, operating pressure and temperature, failure symptom, photos, actuator information and available inspection records. We can help review the likely valve-selection and specification issues before a replacement or new order is finalized.
Häufig gestellte Fragen
What are the most common industrial valve failure modes?
Common failure modes include internal seat leakage, external leakage from packing or body joints, cavitation or erosion damage, corrosion, mechanical sticking or excessive torque, actuator or control failure, check valve chatter or slam, and thermal distortion. The most important task is to identify the actual mechanism rather than classify every problem simply as a leaking or stuck valve.
How can I tell whether a valve problem comes from the valve or the actuator?
Compare the valve’s required torque or thrust with the actuator output and check actual mechanical travel. A valve-side problem may create rising resistance, binding or incomplete movement even when the actuator receives the correct command. An actuator-side problem may involve utility pressure, power supply, positioner, switches, controls or mounting. Diagnostic data across the full stroke are more useful than a single open or closed check.
Does passing API 598 mean the valve will not fail in service?
No. API 598 is an inspection and testing standard used for applicable valves and project requirements. Pressure and closure tests can identify important manufacturing or assembly problems at defined test conditions, but they do not reproduce every future corrosion, erosion, thermal, dynamic or maintenance condition in the plant.
What is the difference between seat leakage and fugitive emissions?
Seat leakage is flow through the closed valve from one side of the process to the other. Fugitive emissions are external leakage, typically around the stem or shaft sealing system and specified body joints. They are different leakage paths and may be evaluated under different standards and acceptance requirements.
How often should critical industrial valves be inspected?
There is no universal interval for every valve. Inspection frequency should reflect valve criticality, service severity, cycling, media, temperature, corrosion or erosion rate, prior failure history and the site’s maintenance or risk-based inspection program. Trending changes in leakage, torque, travel, vibration and process response can help determine when a valve needs attention before complete failure.
What information should I send a supplier after a valve has failed?
Provide the valve datasheet or nameplate details, size, pressure class, materials, medium, concentration if relevant, operating and design pressure and temperature, normal valve position, cycle frequency, actuator details, failure symptom, photos before cleaning, damaged-part photos, maintenance history and any pressure-test or inspection records. This information makes it much easier to distinguish a product defect from service, installation, actuator or application problems.