Vanne à soupape à joint sous pression vs vanne à soupape à chapeau boulonné pour vapeur haute pression
Lors de l'achat d'un robinet à soupape pour une chaudière, une conduite de vapeur principale ou un service de vapeur à haute pression, le joint du chapeau fait partie de l'enveloppe de pression. Une description générique telle que « robinet à soupape haute pression, classe 1 500 » n'indique pas au fabricant si l'acheteur a besoin d'un chapeau étanche à la pression ou d'un chapeau boulonné conventionnel. Ce guide compare les deux joints au niveau des composants et de l'approvisionnement plutôt que de répéter une description de base du produit.
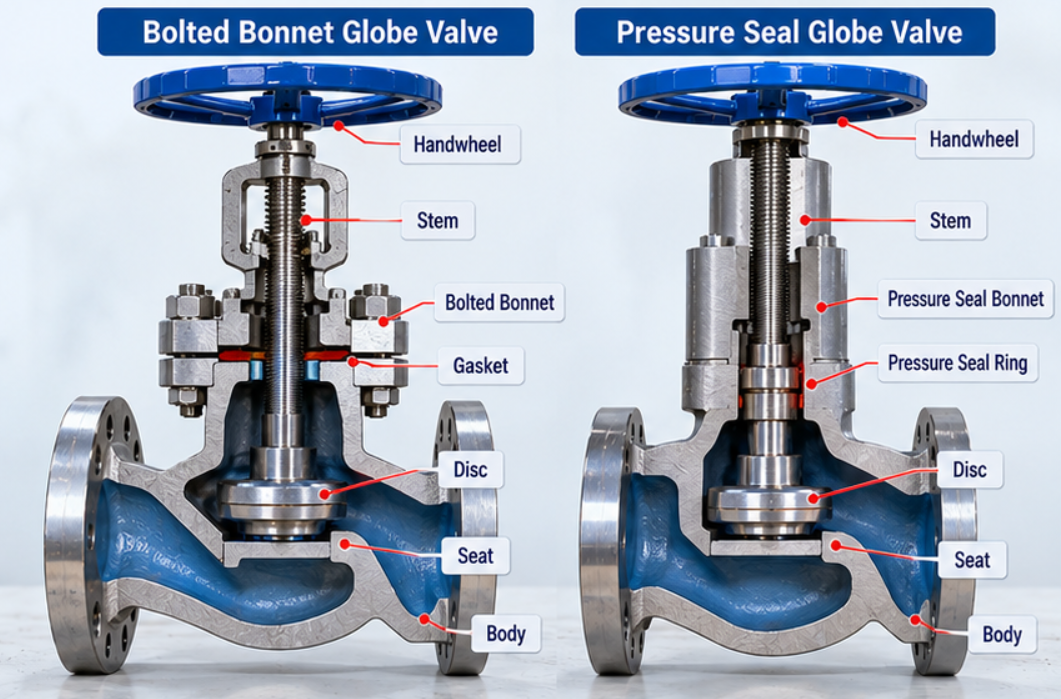
1. Construction du joint de chapeau : d’où vient la charge d’étanchéité ?
Chapeau à joint sous pression
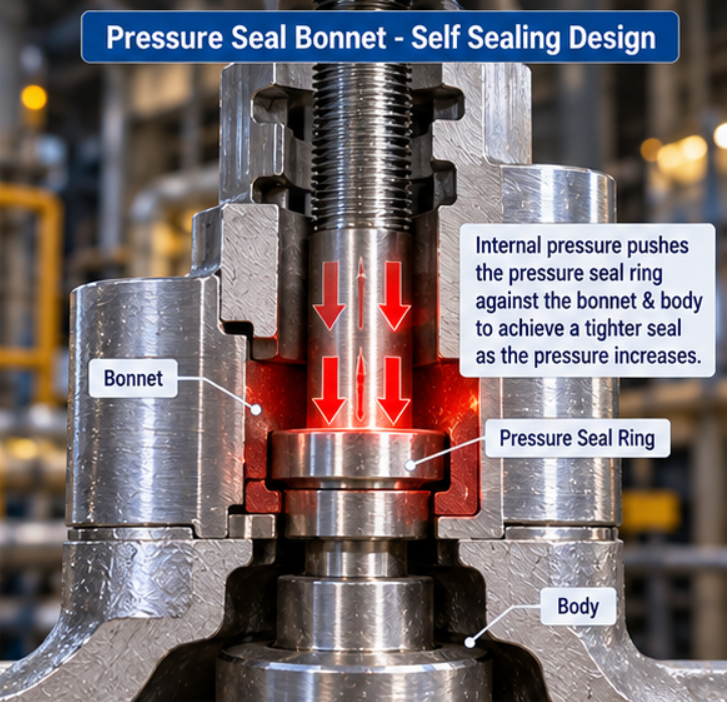
Une conception à joint sous pression utilise un chapeau, une bague d'étanchéité ou un joint de forme spéciale et un système de retenue mécanique. L'ensemble est préchargé et retenu lors de l'installation ; à mesure que la pression interne augmente, la géométrie transmet une charge supplémentaire dans l'interface d'étanchéité. L'assistance à la pression n'élimine pas la nécessité d'un assemblage initial correct, de la compatibilité des joints ou d'une vérification de l'étanchéité à basse pression. Les anneaux de retenue, les anneaux segmentés, les jougs et les détails anti-extrusion varient selon le fabricant.
Capot boulonné
Un chapeau boulonné relie le chapeau et le corps par un joint d'étanchéité serré par des goujons ou des boulons. La précharge contrôlée des boulons fournit la contrainte d'assise du joint ; la pression interne et la dilatation thermique peuvent modifier la charge des joints. La conception du joint, le matériau des goujons, la procédure de serrage et la rigidité de la bride sont donc importants. Un chapeau boulonné correctement conçu peut également servir de vapeur à haute pression : la classe de pression à elle seule n'impose pas une construction avec joint d'étanchéité.
| Facteur de décision | Chapeau à joint sous pression | Capot boulonné |
|---|---|---|
| Principe d'étanchéité des joints | Précharge d'assemblage et géométrie du joint assistée par pression | Compression du joint provenant du boulonnage du chapeau |
| Contexte typique d’approvisionnement | Souvent envisagé pour le service d’électricité et de vapeur à haute pression/haute température | Largement utilisé depuis la vapeur générale jusqu'aux tâches techniques à haute pression |
| Pièces critiques | Bague d'étanchéité, faces de contact du chapeau, éléments de retenue, arcade et garniture de tige | Joint, goujons/écrous, faces de chapeau/corps et garniture de tige |
| Planification de l'entretien | Séquence de démontage spécifique au fabricant et pièces d'étanchéité de remplacement | Accès au boulonnage, serrage contrôlé et remplacement des joints |
| Risque de cotation | Géométrie du joint non standard et disponibilité des pièces de rechange | Boulonnage, qualité du joint, dimensions des joints et spécifications de serrage |
2. Pression et température : utilisez le tableau de notation, pas un raccourci de classe
Les classes ASME 600, 900, 1 500 et 2 500 sont des désignations de classe de pression, sans pressions de fonctionnement admissibles fixes à chaque température. Vérifiez l'édition spécifiée de l'ASME B16.34, le groupe de matériaux réel du corps/chapeau, la pression-température nominale certifiée par le fabricant de la vanne et la connexion ou le composant applicable le plus faible. La valeur nominale admissible change généralement à mesure que la température du métal augmente.
Pour la vapeur à haute température, vérifiez également la température de conception au démarrage et au démarrage, la température soutenue du métal, le cycle thermique, la sélection des matériaux sensibles au fluage, le cas échéant, et la différence de pression à travers le disque fermé. Un chapeau à joint sous pression ne peut pas compenser un matériau de corps, une garniture de tige ou une garniture sous-spécifié.
Pour la méthodologie de notation, voir le Guide d'évaluation de la pression et de la température des vannes. Le Vanne à soupape à joint sous pression pour service de vapeur haute pression la page produit répertorie les classes de pression configurables et les options de matériaux ; ce sont des options de produits, et non une preuve que chaque combinaison taille/matériau est approuvée à chaque température de conception.
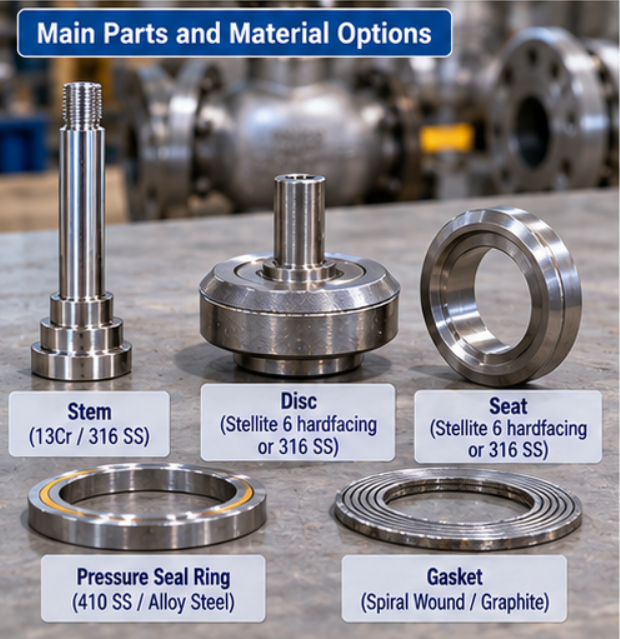
3. Spécifications du matériau et du joint : faites correspondre chaque pièce au service de vapeur
| Composant | Questions de sélection | Preuve de la demande de prix |
|---|---|---|
| Carrosserie / capot | L’acier au carbone ou l’alliage Cr-Mo proposé est-il autorisé à la température et à la pression de conception ? | Grade ASTM, traitement thermique, groupe de notation, MTR |
| Bague d'étanchéité à pression | Quelle est la construction de joint en métal/graphite ou autre et la géométrie de contact approuvée ? | Matériau de la bague d'étanchéité, dessin, numéro de pièce de rechange |
| Joint de chapeau boulonné | Le joint spiralé, à joint annulaire ou autre spécifié est-il qualifié pour le joint et la température ? | Joint standard, matériau d'enroulement/remplissage ou de bague, face |
| Boulonnage / retenue du capot | La résistance, la relaxation, l’expansion et la compatibilité des matériaux sont-elles prises en compte ? | Qualités de goujons/écrous ou de pièces de retenue et procédure d'assemblage |
| Garniture de tige | Peut-il contrôler les fuites externes à la température de fonctionnement et à la fréquence de cyclage ? | Construction de l'emballage et exigences de test/acceptation |
| Disque et siège | Quelles sont les caractéristiques d’arrêt, d’usure et d’érosion requises ? | Découper la nomenclature, l'emplacement de rechargement et l'épaisseur si spécifié |
Par exemple, ASTM A216 WCB et ASTM A217 WC6/WC9 sont des familles de matériaux différentes ; une « classe de pression supérieure » ne justifie pas automatiquement l’utilisation de l’une à la place de l’autre. Confirmez les limites de température de conception, les spécifications des matériaux, les exigences de soudage et de traitement thermique de la classe de tuyauterie approuvée et du code en vigueur. Pour plus de détails sur le disque/siège, reportez-vous à Vcore Guide de sélection des matériaux des garnitures de soupape.
4. Cyclage thermique, démarrage à basse pression et fuite externe
Les systèmes à vapeur peuvent passer du démarrage à froid au préchauffage, en passant par un fonctionnement stable et un arrêt. Ces changements modifient la dilatation thermique différentielle et la contrainte de contact du joint. Pour une conception avec joint sous pression, demandez la preuve de l'assise et de l'étanchéité initiales correctes du joint dans les conditions de basse pression/démarrage pertinentes ainsi que dans les conditions d'essai en coque spécifiées. Pour un joint boulonné, demandez la méthode de serrage approuvée et déterminez si le cyclage thermique nécessite une procédure d'assemblage ou de maintenance spécifique au projet.
Ne confondez pas fuite au joint du capot avec fuite de la garniture de tige ou fuite du siège. Chacun suit un chemin de fuite différent et peut avoir des critères d'acceptation différents. Un chapeau à joint sous pression ne retire pas la garniture de tige et ne garantit pas une fermeture étanche du siège.
5. Maintenance : l'accessibilité fait partie du choix des vannes
Un chapeau boulonné constitue généralement une voie familière pour l'inspection interne une fois que la vanne est isolée, dépressurisée et refroidie en toute sécurité. Cependant, les grands assemblages boulonnés haut de gamme peuvent nécessiter un levage lourd, une tension contrôlée des boulons et un jeu radial important. Un chapeau à joint sous pression peut réduire le recours à une grande bride de chapeau classique, mais le démontage et le remontage peuvent impliquer des bagues d'étanchéité exclusives, des pièces de retenue et des procédures de mise en place précises.
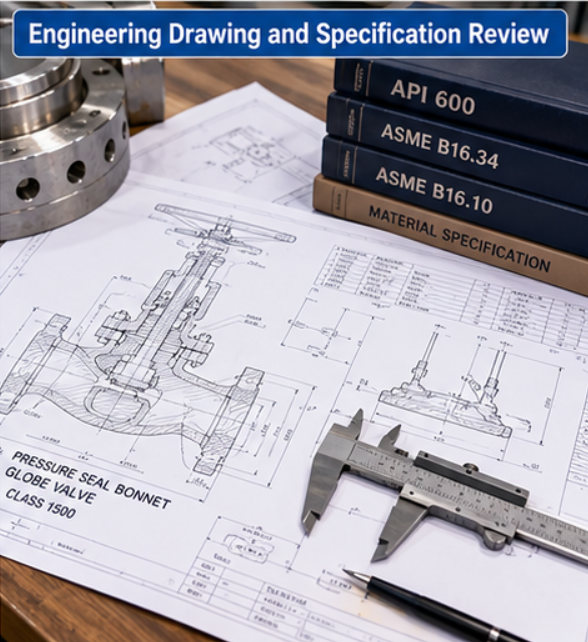
Avant de commander, demandez un dessin en coupe, une liste de joints/joints de rechange, la procédure de démontage, le poids de levage, l'enveloppe de retrait vertical, l'intervalle de remplacement recommandé et tout outil spécial. Ne desserrez jamais les fixations du chapeau ou les éléments de retenue d'une vanne sous pression ou chaude ; suivre les procédures d’isolement et de verrouillage de l’usine.
6. Tests en usine : ce que le plan d’inspection doit réellement prouver
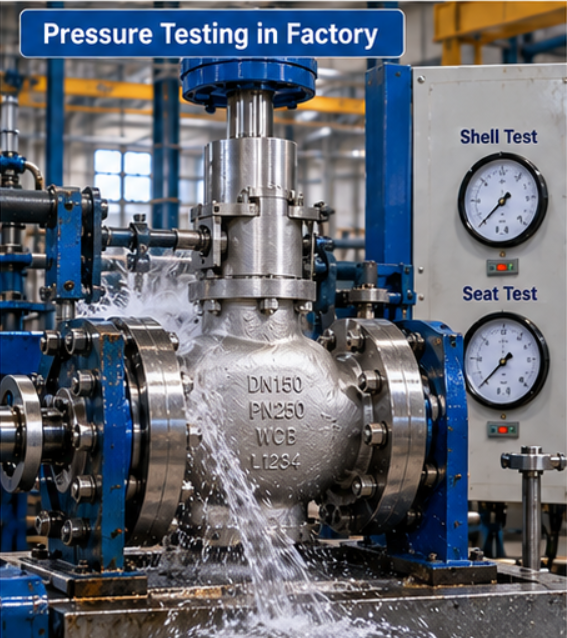
Acceptez les normes de conception et d’inspection applicables dans le bon de commande. Pour un projet basé sur ASME B16.34/API 598, identifiez les tests de pression de coque, les tests de fuite de fermeture/siège et les tests de siège arrière, le cas échéant, ainsi que la durée, le milieu d'essai, la pression d'essai et les critères d'acceptation de l'édition spécifiée. Le test en coque concerne les fuites aux limites de pression, y compris le joint du chapeau ; cela ne remplace pas la vérification des fuites du siège ou de la garniture de la tige.
Pour les conceptions avec joints sous pression, incluez l'inspection des faces d'étanchéité, l'identification des anneaux, les enregistrements d'assemblage et toute vérification supplémentaire des joints de chapeau requise par le projet. Pour les chapeaux boulonnés, vérifiez la traçabilité des joints et les enregistrements de serrage des boulons approuvés si nécessaire. Les performances de la vapeur à haute température ne peuvent pas être déduites uniquement d’un essai hydrostatique à température ambiante ; demander toute preuve supplémentaire de cycle thermique ou de qualification requise par le projet.
Voir Vcore Méthodes de test de pression des vannes pour la distinction entre les essais de coque et de siège.
7. Cas d’achat illustratifs : même fonction de vanne, décision de chapeau différente
Cas A — Exemple uniquement : isolation auxiliaire de la vapeur. Un EPC demande NPS 2, classe 600, température de conception de 350 °C, extrémités à brides, fonctionnement manuel et accès pour la maintenance périodique. Les deux constructions de chapeau peuvent être techniquement envisagées, sous réserve de la classe de tuyauterie approuvée et de la pression-température certifiée. Un devis de chapeau boulonné peut être comparé sur le coût du joint, du boulonnage, de l'inspection et du cycle de vie ; une option d’étanchéité sous pression ne doit pas être considérée comme nécessaire uniquement à partir de la « Classe 600 ».
Cas B — Exemple uniquement : branchement principal de vapeur haute pression. Un EPC exige NPS 4, classe 1 500, une température de conception de 510 °C, des extrémités soudées bout à bout, des cycles thermiques élevés et un corps en acier allié spécifié. Un chapeau à joint sous pression peut être présélectionné en raison de son joint assisté par pression, mais une alternative technique à chapeau boulonné ne peut être exclue sans vérifier les normes du projet, l'évaluation du fabricant, l'accès à la maintenance et la qualification. La qualité de l'alliage, la pression admissible à 510°C, les dimensions des garnitures, des bagues d'étanchéité et des extrémités à souder doivent être confirmées avant un devis ferme.
8. Qu’est-ce qui change réellement le prix d’achat ?
| Inducteur de coûts | Option de joint sous pression | Option capot boulonné |
|---|---|---|
| Forgeage/coulée et usinage sous pression | Géométrie spécialisée de la cavité d'étanchéité et du chapeau | Bride du chapeau, goujons et faces de contact du joint |
| Consommables pour joints | Bague d'étanchéité et composants de retenue spécifiques au modèle | Joint et boulonnage spécifiés |
| Assemblage et inspection | Pose de joints, contrôle dimensionnel et vérification des joints | Enregistrements contrôlés des sièges de joints et des boulons |
| Entretien et pièces de rechange | Délais de livraison des bagues d'étanchéité, outils spéciaux et accès | Remplacement des joints/boulons, accès et main d'œuvre |
| Articles partagés à coût élevé | Alliage du corps, taille, classe de pression, revêtement dur des garnitures, connexion d'extrémité, actionneur, NDE, tests et documentation | |
Il n’existe pas de règle universelle fiable selon laquelle un type de capot coûte toujours moins cher. Demandez deux offres techniquement équivalentes avec les mêmes dimensions, service pression-température, matériau du corps, garniture, raccordement d'extrémité, étendue des tests, conditions de livraison et documentation. Comparez séparément le prix initial et le coût de maintenance prévu.
9. Liste de contrôle de la demande de prix et exemple de demande
- Taille de la vanne, quantité et étiquette de ligne.
- Milieu, pression nominale/normale, température nominale/normale et cyclage thermique.
- Classe de pression, norme de conception en vigueur et édition spécifiée.
- Exigence de joint sous pression ou de chapeau boulonné, ou autorisation de citer les deux.
- Qualité du matériau du corps/capot et traitement thermique.
- Matériaux d'étanchéité/joint de capot et de boulonnage/pièce de retenue.
- Nomenclature de tige, disque, siège, rechargement et emballage.
- Détails d'extrémité à bride RF/RTJ ou à souder bout à bout et face à face.
- Flèche de débit du fabricant, pression différentielle d'arrêt maximale et force de fonctionnement.
- Fonctionnement manuel/engrenage/électrique et autorisation de maintenance.
- Tests/réception de la coque, du siège, de la banquette arrière et spécifiques au projet.
- Dessins GA et en coupe, MTR, PMI/NDE si nécessaire, ITP, joint/joint de rechange et conditions de livraison.
"Veuillez indiquer les vannes à soupape NPS 4 Classe 1500 pour le service de vapeur haute pression. Pression de conception : [valeur] ; température de conception : [valeur] ; matériau du corps/chapeau : [qualité ASTM] ; raccordement d'extrémité : [BW/spécification à bride]. Fournir des options de joint de pression et de chapeau boulonné séparées si les deux sont conformes à la classe de tuyauterie approuvée. Confirmer la pression-température certifiée, le joint/joint de chapeau et la nomenclature de boulonnage, le dessin en coupe/GA, la pression différentielle de fonctionnement. limite, norme de test de coque et de siège, documents d'inspection, disponibilité des joints de rechange, prix EXW et délai de livraison.
10. Produits Vcore associés et guides de vannes à vapeur
Pour une configuration de capot assistée par pression, consultez le Vanne à soupape à joint sous pression pour service de vapeur haute pression. Pour un robinet à soupape configurable à extrémité bridée où la disposition du chapeau doit être spécifiée séparément, voir le Vanne à soupape à bride pour le contrôle du débit des pipelines industriels. Parcourez le Catégorie de produit de robinet à soupape pour des configurations supplémentaires.
La sélection du capot est indépendante du direction du flux de vapeur sous le siège ou au-dessus du siège et Sélection des matériaux Trim 6 et Trim 8; vérifier les dessins de vannes réels du fabricant et le calendrier de garniture pour chaque projet. Si ces deux URL de blog n'ont pas encore été publiées, mettez à jour les liens vers leurs URL finales en direct avant de publier cet article.
Foire aux questions
La classe 1500 nécessite-t-elle automatiquement un chapeau étanche à pression ?
Non. La conception spécifiée de la vanne, la qualification du fabricant, la pression-température nominale du matériau, la classe de tuyauterie du projet et les exigences de maintenance déterminent la construction acceptable du chapeau.
Un chapeau à joint sous pression scelle-t-il mieux à pression nulle ?
Pas automatiquement. L'assistance à la pression se développe à mesure que la pression interne augmente, c'est pourquoi un assemblage initial correct et une étanchéité à basse pression doivent être vérifiés pour la conception réelle.
Un robinet à soupape à bride peut-il avoir un chapeau étanche à la pression ?
Oui. À bride décrit la connexion à l'extrémité du tuyau ; joint à pression ou boulonné décrit le joint corps-chapeau.
Un chapeau boulonné est-il inadapté à la vapeur haute pression ?
Non. Une vanne à chapeau boulonné peut convenir si sa conception complète et sa pression-température certifiée répondent aux spécifications de service et du projet.
Quel test vérifie le joint du capot ?
L'essai de pression de coque vérifie l'intégrité des limites de pression, y compris le joint du chapeau, dans les conditions d'essai spécifiées. Les fuites du siège et du joint de tige nécessitent des contrôles applicables distincts.
Quelle conception coûte le moins cher ?
Le coût dépend du matériau, de la taille, de la classe de pression, de la conception des joints et des boulons, de l'usinage, de l'inspection, des pièces de rechange et de la maintenance. Comparez des offres techniquement équivalentes plutôt que d’utiliser une règle de prix universelle.