Y Tipi Küresel Vana Seçim Kılavuzu: Yükselen Mil ve Yükselmeyen Mil, A105 Dövme ve WCB Döküm Gövde
A Y Tipi Glob Vana, ayrıca denir Y-tipi küresel vana, genellikle küresel vananın gerekli olduğu ancak basınç kaybının geleneksel düz model küresel vanaya göre daha düşük olması gereken buhar, termal yağ, rafineri, enerji üretimi ve diğer endüstriyel hizmetler için düşünülür.
Bununla birlikte, Y-tipi küresel vananın seçilmesi veya üretilmesi, vana boyutu ve basınç sınıfından çok daha fazla bilgi gerektirir. Alıcıların şunlar arasında karar vermesi gerekebilir: yükselen gövde ve yükselmeyen gövde, şunlardan birini seçin: ASTM A105 dövme çelik gövde ve bir ASTM A216 Sınıfı WCB çelik döküm gövde, standart boyutların kullanılıp kullanılamayacağını doğrulayın ve vananın aşağıdaki gibi yüksek sıcaklıktaki servisler için uygun olup olmadığını belirleyin: 425°C buhar.
Bu kararlar, bir valf mevcut bir çizime veya numuneye göre üretildiğinde özellikle önem kazanır. Alın-yüz uzunluk, flanş boyutları, gövde yüksekliği veya bağlantı geometrisindeki yalnızca birkaç milimetrelik fark, boru hattında değişiklik yapılmadan yedek vananın takılmasını imkansız hale getirebilir.
Bu kılavuz, standart veya özelleştirilmiş bir Y Tipi Küre Vana sipariş etmeden önce gözden geçirilmesi gereken ana mühendislik ve satın alma noktalarını açıklamaktadır.
Hızlı Özet
- AY Tipi Küre Vana, geleneksel küresel vanaya göre daha akıcı bir akış yolu oluşturmak için eğimli bir gövde ve yuva düzeni kullanır.
- Endüstriyel Y-tipi küresel vanalar genellikle yükselen gövdeli yapıyı kullanır çünkü bu, net valf konumu göstergesi sağlar ve kritik gövde dişlerini proses ortamından uzak tutar. Yükselmeyen tasarımlar mevcuttur ancak gerçek valf yapısı teyit edilmeden böyle bir varsayımda bulunulmamalıdır.
- ASTM A105, dövme karbon çeliği basınç bileşenleri için bir spesifikasyondur; ASTM A216 Grade WCB ise valf basınç içeren gövdeler için yaygın olarak kullanılan bir dökme karbon çeliğidir.
- Dövme genellikle kompakt, yüksek basınçlı ve küçük çaplı valfler için caziptir. Döküm, karmaşık ve daha büyük gövde şekilleri için daha fazla özgürlük sağlar.
- Küçük bir sipariş için yeni bir döküm modeli veya kalıbı gerektiğinde özelleştirilmiş bir WCB dökümü, A105 dövme vanadan daha pahalıya mal olabilir. Döküm, doğası gereği her uygulamada dövmeden daha pahalı değildir.
- Çizim tabanlı özelleştirme için yüz yüze uzunluğu, deliği, uç bağlantıyı, flanş boyutlarını, gövde geometrisini, gövde hareketini, toplam yüksekliği, el çarkı boyutunu, basınç sınırı boyutlarını ve trim ayrıntılarını üretimden önce onaylayın.
- Yaklaşık 425°C sıcaklıkta, A105 ve WCB karbon çeliği önemli bir yüksek sıcaklık tasarım sınırının yakınında çalışmaktadır. Basınç-sıcaklık değer kaybı, salmastra, conta, trim, cıvatalama ve uzun vadeli malzeme uygunluğunun tümü gözden geçirilmelidir.
Y Tipi Glob Vana Nedir?
AY Tipi Küre Vana, gövdenin, diskin ve yatağın ana boru hattı eksenine eğimli bir açıyla monte edildiği geleneksel küre vananın bir çeşididir. Ortaya çıkan akış geçişi, geleneksel T-tipi küresel vananın dolambaçlı akış yolundan daha doğrudandır.
Bu konfigürasyon, küresel vana trimiyle ilişkili kısma ve kapatma özelliklerini korurken akış direncini azaltabilir ve akış kapasitesini artırabilir.
Tipik uygulamalar şunları içerir:
- Yüksek sıcaklık buhar boru hatları
- Kazan yardımcı sistemleri
- Enerji üretim tesisleri
- Rafineri proses hatları
- Termal yağ sistemleri
- Petrokimya tesisleri
- Yüksek basınçlı şebeke hatları
- Petrol ve gaz proses ekipmanları
- Endüstriyel proses izolasyonu ve kısılması
Y-tipi gövde tek başına bir valfin belirli bir basınç, sıcaklık veya akışkan için uygun olup olmadığını belirlemez. Tam basınç sınırı, gövde malzemesi, kaplama malzemesi, kapak tasarımı, bağlantı, duvar kalınlığı, paketleme ve geçerli basınç-sıcaklık derecesi birlikte değerlendirilmelidir.
Y modeli geometrisi, akış özellikleri ve buhar uygulamaları hakkında daha geniş bir açıklama için Vcore'a bakın.
Buhar ve Yüksek Akış Uygulamaları için Y-Desen Küre Vana.
Y Tipi Küresel Vana: Yükselen Mil ve Yükselmeyen Mil
Mil yapısı, müşteri mevcut bir valf çizimini sağladığında veya özelleştirilmiş bir değişim talebinde bulunduğunda önemli bir tasarım noktasıdır.
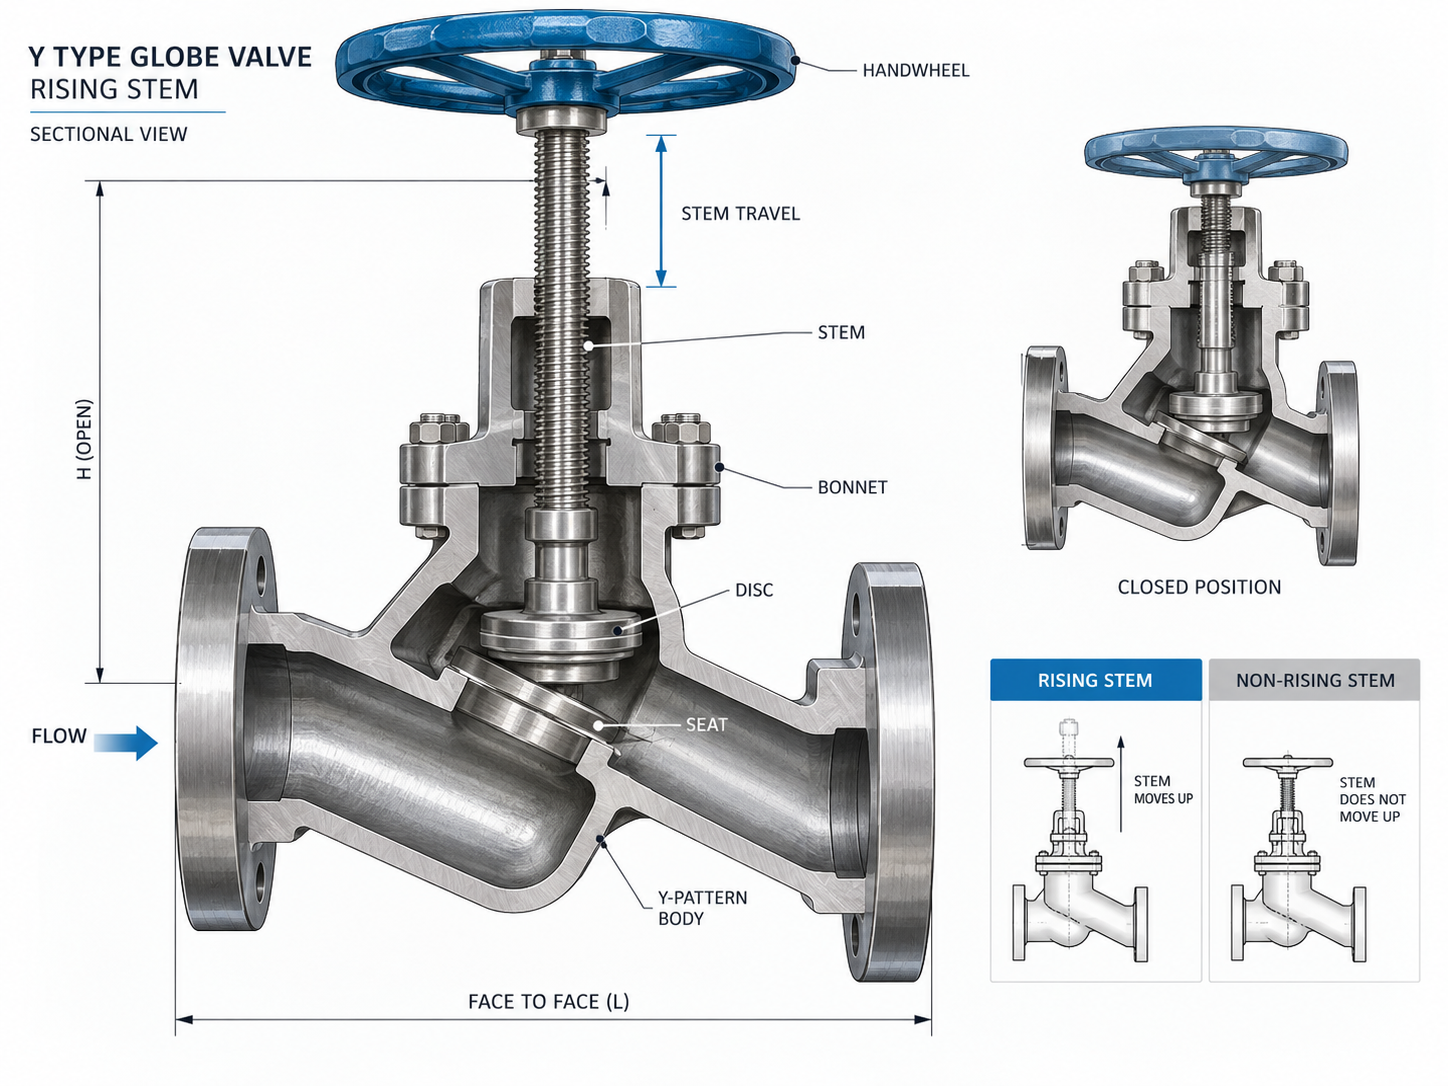
Şartlar yükselen kök ve yükselmeyen gövde Valf diski yuvaya doğru veya yuvadan uzaklaşırken milin harici olarak nasıl davrandığını açıklayın.
Endüstriyel glob vanalar için, özellikle buhar ve yüksek sıcaklık uygulamalarında kullanılan Y-tipi vanalar için, Yükselen gövdeli yapı genellikle daha yaygındır. Bu nedenle, yükselmeyen bir düzenlemenin, standart bir yükselen gövdeli vana ile değiştirilebileceği varsayılmak yerine, projeye özel bir tasarım olarak ele alınması gerekir.
Yükselen Kök Küresel Vana Nedir?
Yükselen gövde tasarımında valfin açılması, gövdenin eksenel olarak yukarı doğru hareket etmesine neden olur. Bu nedenle harici gövde konumu, valf hareketinin görünür bir göstergesini sağlar.
Birçok endüstriyel konfigürasyonda, işletim dişleri basınç içeren proses alanının dışına konumlandırılır. Bu, gövde mekanizmasının incelenmesini kolaylaştırır ve kritik diş yüzeylerinin proses ortamıyla doğrudan temastan ayrılmasına yardımcı olur.
Yükselen Stemin Avantajları
- Valf konumunun görsel olarak tanımlanması daha kolaydır.
- Çalışma sırasında gövde hareketi kontrol edilebilir.
- Dış gövde dişlerinin yağlanması ve bakımı daha kolaydır.
- Endüstriyel buhar ve yüksek sıcaklık küresel vanalarında yaygın olarak kullanılır.
- Tasarım, operatörlere ve bakım ekiplerine aşinadır.
Dikkat Edilmesi Gereken Noktalar
- Ek dikey açıklık gereklidir.
- Açık valf yüksekliği, kapalı valf yüksekliğinden önemli ölçüde daha fazla olabilir.
- Açıkta kalan gövde mekanik hasardan ve kirlenmeden korunmalıdır.
Yükselmeyen Kök Küresel Vana Nedir?
Yükselmeyen bir gövde düzenlemesi, gövdenin harici eksenel hareketini sınırlar veya ortadan kaldırır. İç diş geometrisi gövdenin dönüşünü kapatma elemanının hareketine dönüştürür.
Bu düzenleme, vananın çalışması için gereken harici alanı azaltabilir, ancak ağır hizmet tipi endüstriyel Y-tipi küresel vanalarda, geleneksel yükselen gövdeli tasarıma göre daha az yaygındır.
Potansiyel Avantajlar
- Daha kompakt harici kurulum zarfı.
- Baş üstü açıklığın kısıtlı olduğu yerlerde kullanışlıdır.
- Milin konumu valfin dışında nispeten sabit kalır.
Potansiyel Sınırlamalar
- Açık veya kapalı konum dış gövde yüksekliğinden belli olmayabilir.
- Dahili işletim dişleri yağlama, ortam uyumluluğu ve aşınmaya daha fazla dikkat edilmesini gerektirebilir.
- Nominal boyut ve basınç sınıfı aynı olsa bile tasarım, mevcut yükselen milli vanayla eşleşmeyebilir.
Yükselen Kök ve Yükselmeyen Kök Karşılaştırması
| Seçim Noktası | Yükselen Kök | Yükselmeyen Kök |
|---|---|---|
| Dış Kök Hareketi | Açılırken gövde yukarı doğru hareket eder | Sınırlı veya harici eksenel hareket yok |
| Pozisyon Göstergesi | Gözlemlenmesi kolay | Başka bir gösterge gerektirebilir |
| Kurulum Yüksekliği | Daha fazla açıklık gerekli | Daha kompakt |
| Konu Konumu | Genellikle proses basınç alanının dışında | İç mekanizmaya bağlıdır |
| Bakım Görünürlüğü | Daha yüksek | Daha düşük |
| Tipik Endüstriyel Y-Desen Kullanımı | Ortak | Daha az yaygın / projeye özgü |
ASTM A105 Dövme Çelik ve ASTM A216 WCB Dökme Çelik
Y Tipi Glob Vana tekliflerinde yaygın olarak karşılaşılan bir diğer kafa karışıklığı kaynağı da gövde malzemesidir.
İki alıntı her iki valfi de "karbon çeliği" olarak tanımlayabilirken, bir tedarikçi şunu önermektedir: ASTM A105 dövme çelik ve bir başkası teklif ediyor ASTM A216 Sınıfı WCB çelik döküm.
Bunlar sadece aynı üretim rotasının iki ismi değildir.
ASTM A105 Nedir?
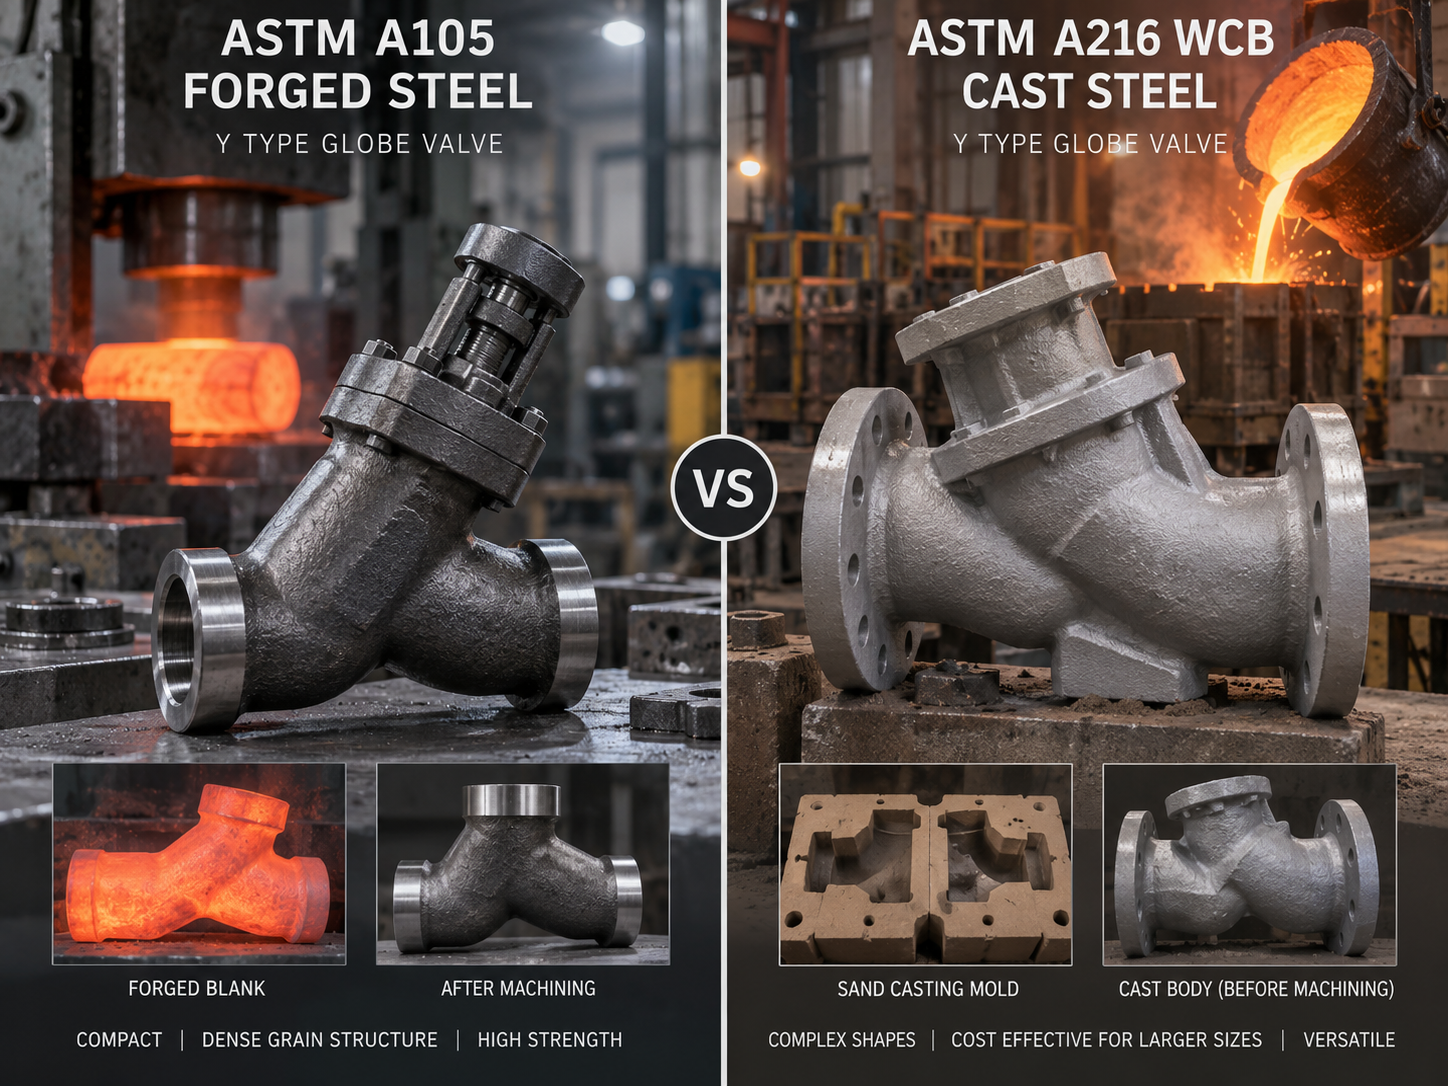
ASTM A105/A105M kapakları dövme karbonlu çelik boru bileşenleri ortam ve yüksek sıcaklıklardaki basınç sistemlerinde kullanılır. Vana gövdeleri, flanşlar, bağlantı parçaları ve benzeri basınç içeren bileşenler, ürün tasarımı ve ilgili standardın izin vermesi halinde A105 malzemeden üretilebilmektedir.
Başlangıç çeliği dövme sırasında ısıtılır ve mekanik olarak deforme edilir. Dövülmüş parça daha sonra gerektiği gibi ısıl işleme tabi tutulur ve gerekli gövde veya bileşen geometrisine göre işlenir.
Basitleştirilmiş bir üretim rotası:
Çelik kütük → ısıtma → dövme → ısıl işlem → işleme → muayene → montaj → basınç testi.
ASTM A216 Sınıfı WCB Nedir?
ASTM A216/A216M Sınıfı WCB bir dökme karbon çeliği yüksek sıcaklıkta hizmete yönelik basınç içeren valf gövdeleri, flanşlar, bağlantı parçaları ve benzeri bileşenler için yaygın olarak kullanılır.
Katı bir kütüğün mekanik olarak şekillendirilmesi yerine, erimiş çelik, gerekli gövde boşluğunu içeren bir kalıba dökülür. Katılaşmanın ardından döküm temizlenir, gerektiği şekilde ısıl işleme tabi tutulur, incelenir ve işlenir.
Basitleştirilmiş bir üretim rotası:
Desen ve kalıp hazırlama → eritme → dökme → katılaştırma → sallama ve temizleme → ısıl işlem → gerektiği gibi inceleme/NDT → işleme → montaj → basınç testi.
A105 ve WCB: Küresel Vana Alıcıları için Temel Farklılıklar
| Öğe | ASTM A105 | ASTM A216 WCB |
|---|---|---|
| Ürün Formu | Dövme karbon çeliği | Dökme karbon çeliği |
| Üretim Süreci | Isıtılmış çeliğin plastik deformasyonu | Erimiş çelik bir kalıba döküldü |
| Vücut Geometrisi | Nispeten kompakt geometriler için en iyisi | Daha büyük ve daha karmaşık şekillere çok uygundur |
| Tipik Valf Boyutu Eğilimi | Küçük ve orta dövme vanalarda yaygındır | Orta ve büyük döküm vanalarda yaygındır |
| İç Devamsızlık Riski | Dövme genellikle rafine edilmiş yönlü tane akışı sağlar | Döküm kalitesi büyük ölçüde dökümhane kontrol ve muayenesine bağlıdır |
| Desen / Kalıp | Genellikle özel bir döküm modeli gerekmez | Döküm modeli ve kalıp sistemi gerekli |
| Düşük Adetli Özel Sipariş | Uygun standart dövme stoğu mevcut olduğunda ekonomik olabilir | Desen ve kurulum maliyeti küçük miktarları pahalı hale getirebilir |
| Büyük Kompleks Valf Gövdesi | İşleme ve dövme karmaşıklığı önemli ölçüde artabilir | Döküm çoğu zaman daha pratik hale gelir |
A105 Her Zaman WCB'den Daha İyi Midir?
Hayır.
Dövme işlemi yoğun ve kontrollü bir malzeme yapısı üretebildiğinden, dövme yapı genellikle yüksek bütünlüğe sahip basınç bileşenleriyle ilişkilendirilir. Ancak bu, WCB döküm vanasının otomatik olarak kalitesiz bir ürün olduğu anlamına gelmez.
Uygun şekilde tasarlanmış, doğru ısıl işleme tabi tutulmuş ve yeterince denetlenmiş bir ASTM A216 WCB valf gövdesi, endüstriyel basınç sistemlerinde yaygın olarak kullanılmaktadır.
Doğru seçim şunlara bağlıdır:
- Vana boyutu
- Basınç sınıfı
- Çalışma sıcaklığı
- Gövde geometrisi
- Üretim miktarı
- Geçerli valf tasarımı standardı
- Gerekli duvar kalınlığı
- Müşteri malzeme özellikleri
- Muayene ve NDT gereklilikleri
- Mevcut takım ve üretim rotası
Bu nedenle malzeme kalitesi, "dövme her zaman daha iyidir" veya "döküm her zaman daha ucuzdur" yerine tüm valf tasarımının bir parçası olarak seçilmelidir.
Döküm WCB Vanası Neden Dövme A105 Vanasından Daha Pahalı Olabilir?
Bu soru, alıcı özelleştirilmiş bir vana için fiyat teklifi aldığında sıklıkla ortaya çıkar.
Yaygın bir varsayım şudur:
Dövme = pahalı; döküm = ucuz.
Bu varsayım güvenilir değildir.
Standart yüksek hacimli üretim için döküm, özellikle büyük veya karmaşık valf gövdeleri için çok ekonomik olabilir. Ama bir süre için küçük özelleştirilmiş siparişWCB döküm gövdesi, standart dövme A105 valfinden çok daha pahalıya mal olabilir.
1. Yeni Döküm Aletleri Gerekli Olabilir
Gerekli valf gövdesi mevcut döküm modeliyle eşleşmiyorsa üreticinin yeni takımlar üretmesi gerekebilir.
Bu şunları içerebilir:
- Desen geliştirme
- Maça kutusu geliştirme
- Kalıp hazırlama
- Mühendislik incelemesi
- Deneme dökümü
- Boyutsal düzeltme
Müşteri yalnızca bir, beş veya on valf sipariş ederse, takım maliyetinin çok az sayıda birime dağıtılması gerekir.
2. Özel Gövde Geometrisi Dökümhane Kurulum Maliyeti Yaratır
Özel bir yüz yüze boyut, sıra dışı kapak bağlantısı, özel duvar kalınlığı veya müşteriye özel Y desenli gövde, üreticinin standart ürününden farklı bir döküm konfigürasyonu gerektirebilir.
Bu, işleme başlamadan önce bile mühendislik ve proses kurulum maliyetlerine neden olur.
3. Döküm, Döküm Sonrası Proses Kontrolü Gerektirir
Döküm gövde dökümhaneyi montaja hazır bırakmaz.
Spesifikasyona ve kalite planına bağlı olarak üretim şunları içerebilir:
- Temizleme ve temizleme
- Isıl işlem
- Görsel muayene
- Boyutsal inceleme
- Manyetik parçacık muayenesi
- Sıvı penetrant muayenesi
- Belirtildiğinde radyografik veya ultrasonik muayene
- İzin verildiğinde onarım değerlendirmesi ve kontrollü onarım
- Flanş, koltuk, kapak ve salmastra yüzeylerinin işlenmesi
4. Standart Dövmeler Halihazırda Mevcut Olabilir
Küçük çaplı vanalar için üreticinin halihazırda standart A105 dövme kalıpları, dövme boşlukları veya yarı mamul gövdeleri mevcut olabilir.
Bu durumda üretim rotası çok daha basit olabilir:
Mevcut dövme ham parça → CNC işleme → montaj → test.
Yeni bir döküm modelinin bulunmaması, dövme alternatifini küçük bir özelleştirilmiş sipariş için daha ucuz hale getirebilir.
5. Maliyet Karşılaştırmasında Miktar Değişiklikleri
Sipariş miktarı arttığında ekonomi tersine dönebilir.
Döküm aletleri mevcut olduğunda ve maliyeti yüzlerce veya binlerce valfe dağıtıldığında döküm oldukça ekonomik hale gelebilir.
A105 Dövme Y Tipi Küresel Vanayı Ne Zaman Düşünmelisiniz?
Sahte bir A105 konfigürasyonu şu durumlarda çekici olabilir:
- Valf nispeten küçüktür.
- Kompakt bir yüksek basınçlı gövde gereklidir.
- Üretici zaten uygun dövme takımlarına sahiptir.
- Soket kaynaklı, dişli veya alın kaynaklı bağlantılar gereklidir.
- Proje dövme yapıyı belirtmektedir.
- Küçük sipariş miktarı, yeni bir döküm modelini ekonomik olmaktan çıkarır.
- Yüksek yapısal bütünlük ve kompakt duvar bölümleri önemlidir.
İlgili dövme valf konfigürasyonları için Vcore'a bakın.
Dövme Durdurma Vanası.
WCB Dökme Y Tipi Küresel Vanayı Ne Zaman Düşünmelisiniz?
Bir WCB döküm gövdesi şu durumlarda daha pratik olabilir:
- Valf boyutu orta veya büyüktür.
- Gövde geometrisinin dövmeden ekonomik olarak üretilmesi zordur.
- Flanşlı yapı gereklidir.
- Mevcut bir döküm modeli mevcuttur.
- Üretim miktarı döküm takımlarını haklı çıkarır.
- Müşteri çizimi ASTM A216 Sınıfı WCB'yi belirtir.
- Döküm basıncı içeren bir tasarım halihazırda oluşturulmuş ve imalatçı tarafından onaylanmıştır.
Özel Y Tipi Küresel Vana: Hangi Çizim Boyutlarının Doğrulanması Gerekir?
Müşteri çizimine göre bir vana üretilirken, çizim hiçbir zaman yalnızca gerekli vananın resmi olarak değerlendirilmemelidir.
Yedek vananın mevcut borular, destekler, yalıtım ve çalışma alanıyla doğru şekilde arayüz oluşturması gerekir.
Bu nedenle boyutsal doğrulama gövde malzemesi kadar önemli olabilir.
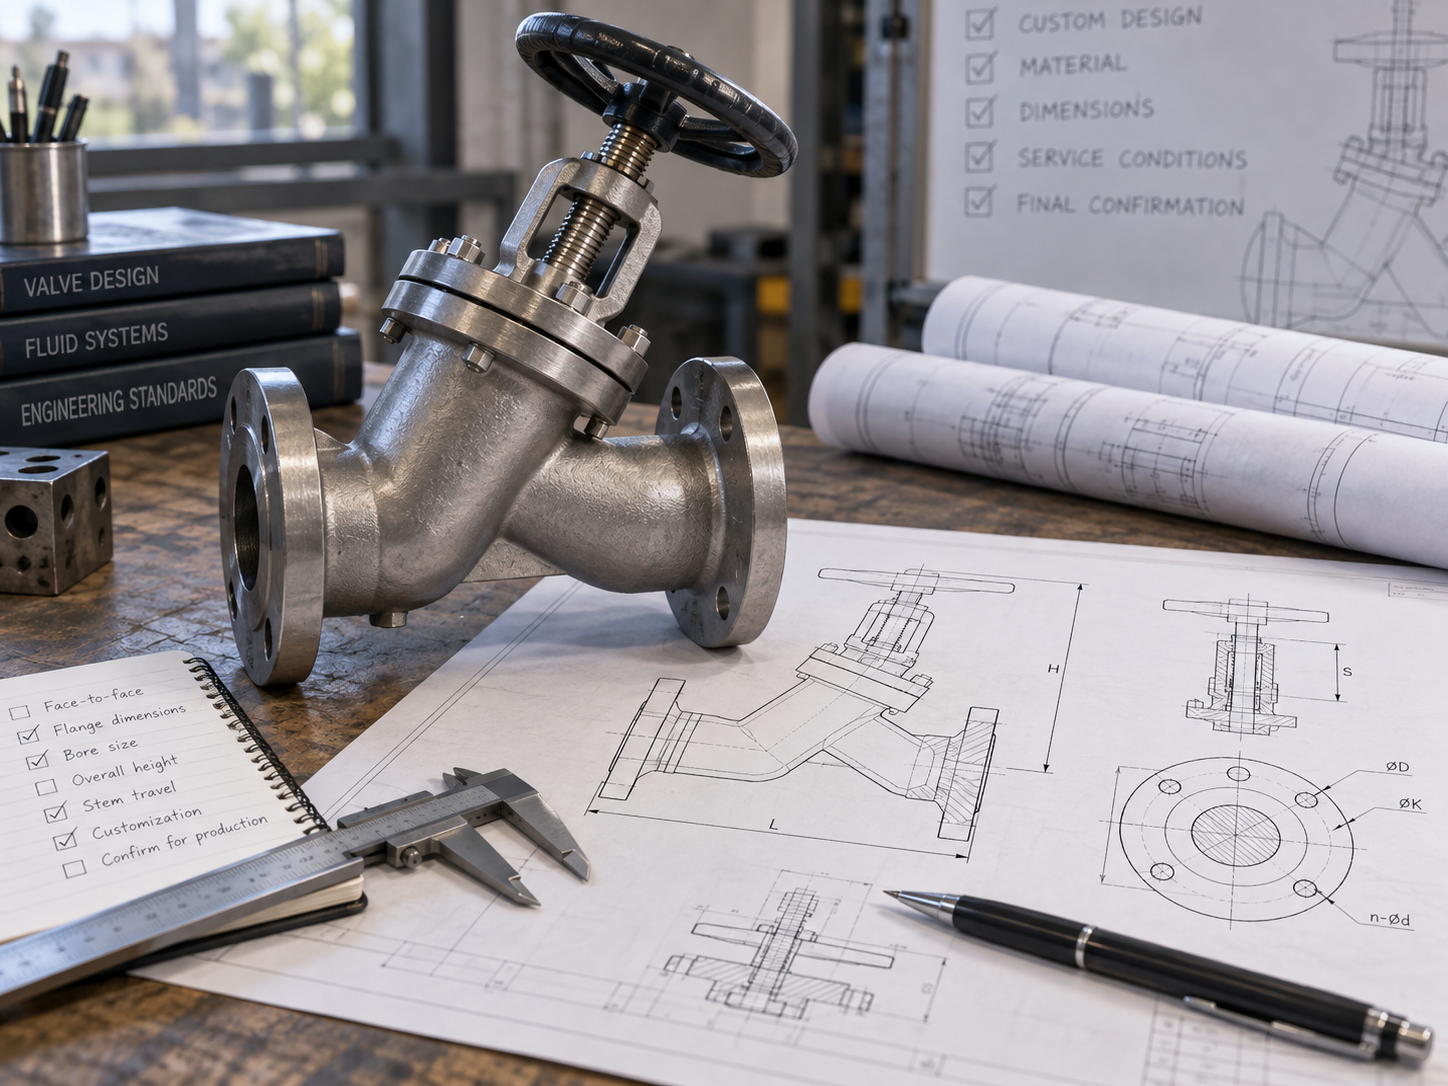
1. Yüz Yüze Boyut — F/F
The yüz yüze boyut flanşlı vananın değiştirilmesi için en önemli değerlerden biridir.
İki boru hattı bağlantı yüzü arasındaki mesafedir.
Mevcut boru boşluğu 230 mm ise ve yedek vananın yüz yüze boyutu 250 mm ise, yeni vana borularda değişiklik yapılmadan kolayca monte edilemez.
Uygun olduğu yerde, standart yüz yüze boyutlar aşağıdaki gibi standartlara göre kontrol edilebilir: ASME B16.10. Ancak bir müşteri çizimi, değiştirilebilirlik açısından korunması gereken standart dışı bir boyut belirtebilir.
2. Son Bağlantı Türü
Gerekli uçların şunlar olup olmadığını onaylayın:
- Flanşlı
- Alın kaynağı
- Soket kaynağı
- Dişli
- Özel proje bağlantısı
Bağlantı türü gövde uzunluğunu ve üretim yapısını önemli ölçüde değiştirebilir.
3. Flanş Boyutları
Flanşlı bir vana için yalnızca "Sınıf 300 flanşının" onaylanması, çizime dayalı değişim için yeterli olmayabilir.
Kontrol edin:
- Flanş dış çapı
- Adım daire çapı / cıvata daire çapı
- Cıvata deliği sayısı
- Cıvata deliği çapı
- Flanş kalınlığı
- Yükseltilmiş yüz çapı ve yüksekliği
- RF, FF veya RTJ'ye bakan
- Geçerli flanş standardı
4. Delik veya Akış Geçiş Çapı
Nominal boru boyutu vananın tüm iç akış geometrisini otomatik olarak tanımlamadığından iç delik onaylanmalıdır.
Y-tipi küresel vana için, delik boyutları, yuva boğazı ve iç akış geçişi aşağıdakileri etkileyebilir:
- Akış kapasitesi
- Hız
- Basınç düşüşü
- Koltuk erozyonu
- Gerekli duvar kalınlığı
5. Toplam Yükseklik
Toplam vana yüksekliği, gerektiğinde ilgili çalışma konumlarının her ikisinde de doğrulanmalıdır.
Yükselen milli bir vana için alıcıların özellikle aşağıdakileri kontrol etmesi gerekir:
- Valf kapalıyken yükseklik
- Valf tamamen açıkken yükseklik
- Maksimum gövde uzatması
- El çarkı veya aktüatörün üzerinde gerekli açıklık
6. Mil Çapı ve Mil Hareketi
Mil boyutları gücü, kılavuzu, paketleme performansını ve çalışma mekanizması geometrisini etkiler.
Önemli değerler şunları içerir:
- Kök çapı
- Konu boyutları
- Kök yolculuğu
- Kökten diske bağlantı
- Uygun olduğu yerde arka koltuk geometrisi
7. El Çarkı Çapı
El çarkı yalnızca kozmetik bir bileşen değildir.
El çarkı çapı mevcut manuel çalıştırma torkunu etkiler. Yedek valf orijinalinden çok daha küçük bir el çarkı kullanıyorsa, operatörün valfi açmak veya kapatmak için çok daha fazla çaba harcaması gerekebilir.
8. Y-Gövde Açısı ve Kaput Yönü
Y-tipli vananın eğimli bir gövde ekseni olduğundan, saha açıklığı kısıtlandığında gövde ve kapak açısının doğrulanması gerekir.
Bu geometrinin değiştirilmesi aşağıdakileri etkileyebilir:
- Genel kurulum zarfı
- El çarkının erişilebilirliği
- Yalıtım açıklığı
- Kök çıkarma alanı
- Bakım erişimi
9. Gövde Et Kalınlığı
Basınç içeren duvar kalınlığı geçerli vana tasarımı gereksinimlerine, malzemeye, basınç-sıcaklık durumuna ve üretim toleranslarına göre belirlenmelidir.
Kritik duvar boyutları eksikse orijinal müşterinin çizimi, yeterli basınç sınırı tasarım kanıtı olarak değerlendirilmemelidir.
10. Kaput Bağlantısı
Valfin aşağıdakileri kullanıp kullanmadığını doğrulayın:
- Cıvatalı kaporta
- Kaynaklı kaporta
- Basınç contalı kaporta
- Birliğin kaputu veya başka bir projeye özel düzenleme
Yüksek basınçlı ve yüksek sıcaklıklı sistemler, sıradan düşük basınçlı servislerden farklı bir kapak konfigürasyonu gerektirebilir.
Ciddi buhar uygulamaları için proje gerekliliklerini Vcore'un gereksinimleriyle karşılaştırın.
Basınç Contalı Küresel Vana.
11. Disk ve Koltuk Boyutları
Özel bir valf için üreticinin şunları incelemesi gerekir:
- Koltuk deliği
- Koltuk açısı
- Disk çapı
- Disk profili
- Koltuk halkası eklentisi
- Sert kaplama gereksinimi
- Gerekli kapatma performansı
Yalnızca dış gövdeyi gösteren bir çizim, orijinal iç performansı yeniden oluşturmak için yeterli bilgi içermeyebilir.
12. Salmastra ve Salmastra Boyutları
Salmastra odası geometrisi sap sızdırmazlığını ve salmastra sıkıştırmasını etkiler.
Yüksek sıcaklıktaki hizmetlerde bu alan özel ilgiyi hak eder çünkü ambalaj malzemeleri sıcaklık arttıkça gevşeyebilir veya bozulabilir.
Özel Valf Çizimi Kontrol Listesi
| Çizim Parametresi | Neyi Onaylamalı? | Neden Önemlidir? |
|---|---|---|
| F/F | Yüz yüze uzunluk | Boru hattının değiştirilebilirliği |
| DN / NPS | Nominal valf boyutu | Boru hattı uyumluluğu |
| Basınç Sınıfı | Sınıf / PN artı tasarım basıncı | Basınç sınır tasarımı |
| Flanş | OD, cıvata dairesi, delikler, kaplama, kalınlık | Bağlantı uyumluluğu |
| delik | Akış geçişi boyutları | Kapasite ve basınç düşüşü |
| Toplam Yükseklik | Açık ve kapalı zarf | Site temizliği |
| Kök | Çap, diş ve hareket | Güç ve operasyon |
| El çarkı | Çap ve konum | Manuel çalıştırma torku ve boşluk |
| Gövde Açısı | Y desenli gövde/kapak eğimi | Kurulum zarfı |
| Duvar Kalınlığı | Minimum basınç sınırı kalınlığı | Basınç bütünlüğü |
| Gövde / Trim Malzemeleri | Tam ASTM notları | Sıcaklık, mukavemet ve korozyona uygunluk |
| Akış Yönü | Gerekli kurulum yönü | Disk yükleme ve çalışma davranışı |
A105 veya WCB 425°C'de Kullanılabilir mi?
Bu soruya dikkatle cevap verilmesi gerekiyor.
ASTM A105 dövme karbon çeliği ve ASTM A216 Grade WCB dökme karbon çeliği, yüksek sıcaklıktaki basınç bileşenleri için kullanılır. Ancak, 425°C, karbon çeliği vana servisi için zaten zorlu bir sıcaklıktır.
Doğru soru basitçe şöyle değildir:
“WCB 425°C'ye dayanabilir mi?”
Mühendislik sorusu şu şekilde olmalıdır:
"Valfin tamamı, seçilen malzeme grubu ve basınç sınıfında, beklenen hizmet ömrü ve çalışma koşulları için 425°C'de gerekli tasarım basıncını karşılayabilir mi?"
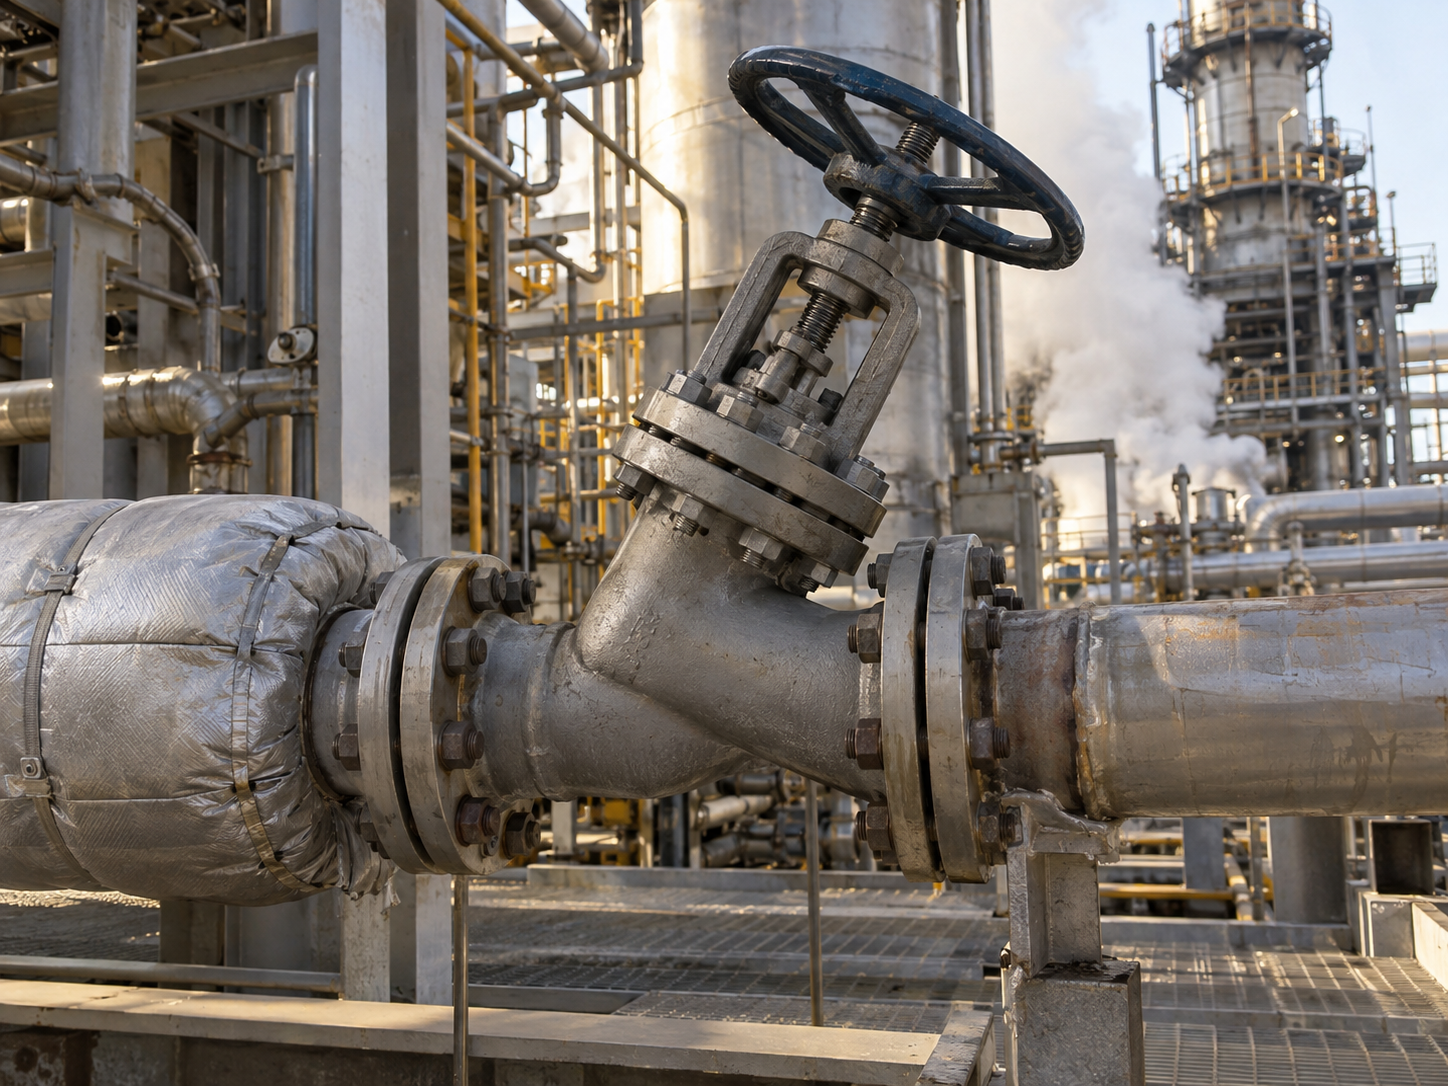
425°C Yüksek Sıcaklıkta Servis: Alıcılar Neleri Kontrol Etmeli?
1. Basınç-Sıcaklık Değeri
Basınç sınıfı, vananın her sıcaklıkta aynı basınca dayanabileceği anlamına gelmez.
Sıcaklık arttıkça karbon çeliği valf için izin verilen çalışma basıncı azalır.
Örneğin, boru hattı çalışma basıncı oda sıcaklığı Sınıf 300 değerinin altında olduğu için 425°C'de Sınıf 300 bir vana seçilmemelidir.
Gerekli çalışma ve tasarım basıncı, geçerli standartlara göre kontrol edilmelidir. basınç-sıcaklık derecesi gerçek valf malzemesi ve geçerli tasarım standardı için.
2. Karbon Çeliği Önemli Bir Yüksek Sıcaklık Sınırına Yakın
Yaklaşık 425°C'de uzun süreli karbon çeliği servisi özel dikkat gerektirir.
Bu sıcaklık civarında veya üzerinde ciddi sürekli çalışma için proje mühendisinin, krom-molibden sınıfı gibi alaşımlı çelik gövdenin karbon çeliğinden daha uygun olup olmadığını değerlendirmesi gerekebilir.
Geçerli koda ve proje spesifikasyonuna bağlı olarak alternatifler aşağıdaki gibi döküm kalitelerini içerebilir: WC6 veya WC9 veya karşılık gelen dövme alaşımlı çelik kaliteleri.
Malzeme değişimi hiçbir zaman sadece sıcaklıktan yapılmamalıdır. Basınç, servis süresi, ortam, tasarım kodu, boru malzemesi ve proje malzemesi spesifikasyonunun da dikkate alınması gerekir.
3. Ambalaj Malzemesi
Sıradan düşük sıcaklıktaki yumuşak salmastra, 425°C servis için otomatik olarak kullanılmamalıdır.
Esnek grafit salmastra, yüksek sıcaklıktaki buhar ve termal hizmet için sıklıkla düşünülür, ancak son salmastra düzenlemesi aşağıdakilere uygun olmalıdır:
- Sıcaklık
- Basınç
- Kök malzemesi
- Kök yüzey kalitesi
- Emisyon gereksinimleri
- Uygun olduğu durumlarda yangın güvenliği gereklilikleri
- Beklenen çalışma döngüleri
4. Kaput Contası
Gövde-kapak contası hem basınca hem de sıcaklığa maruz kalır.
Vana yapısına ve proje gereksinimlerine bağlı olarak yüksek sıcaklık çözümleri, grafit bazlı veya metal/grafit conta sistemlerini içerebilir.
Conta seçimi flanş geometrisine, cıvata yüklemesine, basınca ve termal çevrime uygun olmalıdır.
5. Gövde ve Trim Malzemeleri
Valf gövdesi, yüksek sıcaklık tasarımının yalnızca bir parçasıdır.
Gövde, disk, yuva ve yuva sert kaplaması aşağıdakiler açısından gözden geçirilmelidir:
- Yüksek sıcaklık dayanımı
- Aşınma direnci
- Sinir bozucu risk
- Basınç düşüşünün neden olduğu erozyon
- Termal genleşme
- Gerekli kapatma performansı
Hizmete bağlı olarak paslanmaz trim, sertleştirilmiş 13Cr tipi trim, Stellite sert kaplama veya projeye özel alaşım trim düşünülebilir.
6. Termal Genleşme
425°C'de valf bileşenleri, ortam sıcaklığı boyutlarına kıyasla önemli ölçüde genişler.
Tasarım aşağıdakiler arasında uygun açıklıklara izin vermelidir:
- Kök ve kılavuzlar
- Disk ve koltuk
- Kaput ve gövde
- Ambalaj ve kök
Yetersiz tolerans aşırı sürtünmeye, sapın sıkışmasına veya servis sıcaklığına ulaştıktan sonra valfin çalıştırılmasında zorluğa neden olabilir.
7. Kök Paketleme Gevşemesi
Tekrarlanan ısıtma ve soğutma, salmastra sıkıştırmasını değiştirebilir.
Oda sıcaklığındaki hidrostatik test sırasında sızdırmazlığı doğru şekilde sağlayan bir vana, termal çevrimden sonra farklı davranabilir.
Bu nedenle yüksek sıcaklıkta gövde sızdırmazlığı hem uygun malzemeyi hem de doğru paketleme odası tasarımını gerektirir.
8. Cıvata Malzemesi
Gövde-kapak cıvatalaması genel bir bağlantı elemanı olarak ele alınmak yerine basınç-sıcaklık tasarımının bir parçası olarak gözden geçirilmelidir.
Gerekli cıvata ve somun kaliteleri tasarım sıcaklığına, basınç sınıfına ve ilgili proje spesifikasyonuna uygun olmalıdır.
9. Akış Yönü
Küresel vanalar normalde trim ve vana tasarımına bağlı olarak tanımlanmış bir tercih edilen akış yönüne sahiptir.
Yüksek diferansiyel basınçlı buhar hizmeti için yanlış kurulum, disk yükünü, çalışma torkunu, titreşimi ve koltuk davranışını değiştirebilir.
Üreticinin GA çizimi gerekli akış yönünü açıkça tanımlamalıdır.
10. Yalıtım ve Operatör Sıcaklığı
Buhar vanaları sahada yalıtılabilir ancak yalıtım, salmastra ayarına, salmastra cıvatalarına, yağlama noktalarına veya kapak bakımına erişimi engellememelidir.
Valf gövdesinden ısı transferi açısından el çarkı, dişli kutusu veya aktüatör de gözden geçirilmelidir.
425°C Servis Kontrol Listesi
| Öğe | Neler İncelenmeli? |
|---|---|
| Tasarım Basıncı | Ortam sıcaklığı değeri değil, 425°C'de gerekli basınç |
| Gövde Malzemesi | A105/WCB uygunluğu veya alaşımlı çelik ihtiyacı |
| Ambalaj | Yüksek sıcaklıkta grafit veya proje onaylı sistem |
| Conta | Sıcaklık ve basınçla uyumlu kapak sızdırmazlığı |
| Kök | Mukavemet, genleşme, aşınma ve yüzey kalitesi |
| Koltuk / Disk | Sert dolgu, erozyon ve termal davranış |
| Cıvatalama | Yüksek sıcaklık dayanımı ve proje özellikleri |
| Kaput | Gerektiğinde cıvatalı, kaynaklı veya basınç contalı tasarım |
| Akış Yönü | Üreticinin amaçladığı yönü doğrulayın |
| Termal Bisiklet | Tekrarlanan ısıtma/soğutma sırasında salmastra, conta ve cıvatalama davranışı |
Özel Y Tipi Glob Vana Projesi Nasıl İlerlemeli?
Özel bir valf için üretim, doğrudan müşteri ön taslağından yola çıkmak yerine kontrollü bir mühendislik sırasını takip etmelidir.
Pratik bir iş akışı:
Müşteri çizimi/örnek
→ hizmet durumu incelemesi
→ boyutsal açıklama
→ malzeme onayı
→ ön GA çizimi
→ müşteri çizim onayı
→ imalat çizimi
→ takım / malzeme hazırlama
→ üretim
→ boyutsal inceleme
→ basınç testi
→ nihai dokümantasyon
→ paketleme ve sevkiyat
Üretim için kullanılan çizim revizyonu açıkça kontrol edilmelidir.
Teknik görüşmeler sırasında F/F, malzeme, gövde tasarımı veya flanş boyutları değişirse güncellenen çizim, üretim başlamadan önce yeni bir revizyona tabi tutulmalıdır.
Basınç sınırı, sızdırmazlık, çalışma ve projeye özel vana tasarımı hakkında daha fazla bilgi için bkz.
Endüstriyel Vana Tasarımında Dikkat Edilmesi Gerekenler: 10 Mühendislik Faktörü.
Sevkiyat Öncesinde Neler Kontrol Edilmelidir?
Satın alma spesifikasyonuna bağlı olarak son muayene şunları içerebilir:
- Malzeme sertifikası incelemesi
- Gövde ve kaput malzemesi doğrulaması
- Boyutsal inceleme
- Yüz yüze ölçüm
- Flanş boyut kontrolü
- Kök hareketi denetimi
- El çarkı operasyonu
- Kabuk basınç testi
- Koltuk sızıntı testi
- Uygun olduğu yerde arka koltuk testi
- Görsel inceleme
- Belirtildiği yerde NDT
- Kaplama denetimi
- İsim plakası ve işaretleme denetimi
- Son çizim doğrulaması
- Ambalaj denetimi
Üretimden önce test gereksinimleri üzerinde anlaşmaya varılmalıdır. API 598 veya başka bir muayene standardının belirtildiği endüstriyel vanalar için, tam standart basımı ve kabul kriterleri satın alma belgelerinde onaylanmalıdır.
Y Tipi Glob Vana RFQ Kontrol Listesi
Tam teknik bilgilerin sağlanması, üreticinin varsayımlarda bulunmak yerine doğru valfi teklif etmesine olanak tanır.
| RFQ Öğesi | Örnek / Gereksinim | Neden Önemlidir? |
|---|---|---|
| Vana Tipi | Y Tipi / Y-Desenli Küresel Vana | Gövde geometrisini doğrular |
| Boyut | 1", 2", DN50 vb. | Boru hattı uyumluluğu |
| miktar | Boyut başına adet | Döküm/takım ekonomisini etkiler |
| Çalışma Basıncı | Gerçek normal basınç | Servis durumunu tanımlar |
| Tasarım Basıncı | Maksimum tasarım koşulu | Basınç sınırı doğrulaması |
| Çalışma Sıcaklığı | Örneğin 400°C | Ambalaj ve malzeme seçimi |
| Tasarım Sıcaklığı | Örneğin 425°C | Basınç-sıcaklık derecesi |
| Orta | Buhar, termal yağ, gaz, proses sıvısı | Malzeme ve kaplama uyumluluğu |
| Gövde Malzemesi | ASTM A105 / ASTM A216 WCB / alaşımlı çelik | Üretim ve sıcaklık uygunluğu |
| Döşeme Malzemesi | 13Cr, SS, Stellite veya proje sınıfı | Aşınma ve sızdırmazlık performansı |
| Kök Tipi | Yükselen / Yükselmeyen | Yapı ve kurulum alanı |
| Kaput | Cıvatalı / kaynaklı / basınç contası | Basınç ve bakım gereksinimleri |
| Bağlantı | Flanşlı / BW / SW / dişli | Boru hattı bağlantısı |
| F/F | Standart veya müşteriye özel | Değiştirme uyumluluğu |
| Flanş Standardı | ASME / EN / DIN / JIS | Cıvata uyumluluğu |
| Operasyon | El çarkı / dişli / aktüatör | İşletme düzenlemesi |
| Test etme | API 598 veya proje spesifikasyonu | Kabul koşulları |
| Belgeler | GA, MTC, test raporları, denetim kayıtları | Proje kabulü |
| Mevcut Çizim | PDF / DWG / boyutlar / örnek | Özel üretim referansı |
Özel Y Tipi Küresel Vana Siparişi Verirken Yaygın Hatalar
1. Tasarım Karşılaştırmadan A105 ve WCB Fiyatlarını Karşılaştırmak
Dövme vana ve döküm vana farklı boyutlar, duvar kalınlıkları, kapak yapıları, üretim süreçleri ve test kapsamları kullanabilir.
Fiyat karşılaştırması ancak teknik kapsam uyumlu hale getirildikten sonra anlamlı olur.
2. Ana Boyutları Gösterdiği İçin Bir Çizimin Tamamlandığını Varsayalım
Bazı müşteri çizimleri yalnızca şunları gösterir:
- Toplam uzunluk
- Genel yükseklik
- Flanş çapı
Ancak duvar kalınlığı, trim malzemesi, koltuk geometrisi, sap çapı, salmastra düzeni veya tasarım basıncı gibi önemli bilgiler hala eksik olabilir.
3. Yedek Valfte F/F'nin Göz ardı Edilmesi
Yüz yüze uyumsuzluk, site kurulum sorunu yaratmanın en kolay yollarından biridir.
Her zaman standart F/F'nin mi yoksa mevcut vananın gerçek ölçülen F/F'sinin mi öncelikli olduğunu doğrulayın.
4. Basınç Vermeden 425°C Belirleme
Sıcaklık tek başına yeterli değildir.
Bir basınçta kabul edilebilir olan bir valf gövdesi malzemesi, aynı sıcaklıktaki başka bir basınçta uygun olmayabilir.
Komple tasarım basınç-sıcaklık kombinasyonunu sağlayın.
5. Sınıf Derecelendirmesinin Sabit Basınç Olarak Değerlendirilmesi
Sınıf 150, Sınıf 300 veya Sınıf 600, bir derecelendirme sınıfını tanımlar. Bu, izin verilen basıncın ortam sıcaklığından 425°C'ye kadar değişmeden kaldığı anlamına gelmez.
6. A105'i Sadece Sahte Olduğu İçin Seçmek
Dövme yapının önemli avantajları vardır ancak bu, A105'i her Y-tipi küresel vana için otomatik olarak doğru malzeme yapmaz.
Vana boyutu, gövde geometrisi, tasarım sıcaklığı, basınç, kod gereksinimleri ve proje malzemesi spesifikasyonu yine de kontrol edilmelidir.
7. Dökme WCB'nin Her Zaman Daha Ucuz Olması Gerektiğini Varsayıyoruz
Düşük adetli bir özel sipariş için döküm-alet maliyeti tek başına ekonomiyi önemli ölçüde değiştirebilir.
A105 mi WCB mi: Hangisini Seçmelisiniz?
Aşağıdaki tabloyu proje mühendisliği yerine ilk satın alma karşılaştırması olarak kullanın.
| Proje Durumu | Değerlendirmenin Tipik Yönü |
|---|---|
| Küçük çaplı yüksek basınç valfi | Dövme A105 yapısını değerlendirin |
| Mevcut standart dövme takımlar mevcuttur | A105 daha iyi küçük miktar ekonomisi sunabilir |
| Büyük, karmaşık valf gövdesi | WCB dökümünü değerlendirin |
| Büyük üretim miktarı | Döküm takımları ekonomik olabilir |
| Müşteri çizimi açıkça WCB'yi belirtir | Onay almadan değiştirmeyin |
| Müşteri çizimi açıkça A105'i belirtir | Dövme gövde üretiminin fizibilitesini doğrulayın |
| 425°C civarında sürekli şiddetli servis | Karbon çeliğinin uygunluğunu doğrulayın ve gerektiğinde alaşım alternatiflerini değerlendirin |
İlgili Vcore Küresel Vana Kaynakları
Ek mühendislik ve satın alma bilgileri için aşağıdaki Vcore kaynaklarını inceleyin:
Buhar ve Yüksek Akış Uygulamaları için Y-Desen Küre Vana
— Y modeli akış geometrisini, kısma davranışını, basınç düşüşünü ve buhar hizmeti seçimini açıklar.
Endüstriyel Glob Vana Ürün Yelpazesi
— buhar, petrol, gaz, kimya, enerji ve genel proses hizmetlerine yönelik endüstriyel küresel vana konfigürasyonlarını karşılaştırın.
Dövme Durdurma Vanası
— Kompakt yüksek basınçlı endüstriyel hizmet için dövme gövdeli stop vanası konfigürasyonlarını gözden geçirin.
Basınç Contalı Küresel Vana
— Yüksek basınçlı ve yüksek sıcaklıktaki buhar sistemleri için yaygın olarak değerlendirilen basınç-sızdırmazlık konfigürasyonlarının gözden geçirilmesi.
Endüstriyel Vana Tasarımında Dikkat Edilecek Hususlar
— özelleştirilmiş vanalar için basınç sınırını, sızdırmazlığı, akış yolunu, malzemeleri, çalıştırma ve muayene gerekliliklerini anlayın.
Sıkça Sorulan Sorular
Y Tipi Glob Vana ile Normal Glob Vana arasındaki fark nedir?
AY Tipi Küre Vana, daha akıcı bir akış yolu oluşturan eğimli bir gövde, disk ve yuva düzeni kullanır. Compared with a conventional T-pattern globe valve, the Y-pattern design can reduce flow resistance while retaining globe-valve throttling and shut-off characteristics.
Is a Y Type Globe Valve normally rising stem or non-rising stem?
Industrial Y-pattern globe valves commonly use rising-stem construction, particularly in steam, high-pressure and high-temperature service. Non-rising arrangements exist but are less common and should be confirmed from the actual design or customer drawing.
What is the difference between ASTM A105 and ASTM A216 WCB?
ASTM A105 is a forged carbon steel specification used for pressure-containing piping components, while ASTM A216 Grade WCB is a cast carbon steel grade used for valves and other pressure-containing components. Their manufacturing processes, geometry capability and production economics are different.
Is A105 stronger than WCB?
Forging produces a different material structure and is often preferred for compact high-integrity pressure components, but material selection should not be reduced to a simple stronger-versus-weaker comparison. The complete valve design, pressure-temperature rating, dimensions, inspection and applicable standard determine whether the valve is suitable for service.
Why can a WCB cast valve cost more than an A105 forged valve?
For low-quantity customized valves, a WCB body may require a new pattern, core tooling, foundry setup, heat treatment and additional inspection. If a manufacturer already has standard A105 forged blanks or forging tooling, the forged valve can therefore be less expensive for a small order.
Which dimension is most important when copying an existing globe valve?
Face-to-face length is one of the most critical installation dimensions, but it is not the only one. Flange OD, bolt pattern, bore, overall height, body angle, stem travel, handwheel diameter, bonnet arrangement and connection standard should also be confirmed.
Can ASTM A105 be used at 425°C?
A105 is used for elevated-temperature pressure components, but 425°C requires careful verification of the applicable pressure-temperature rating and the complete valve design. Long-term high-temperature service may also require evaluation of alloy-steel alternatives depending on pressure, service duration and project requirements.
Can ASTM A216 WCB be used at 425°C?
WCB is used for elevated-temperature valve bodies, but at approximately 425°C carbon steel is approaching an important high-temperature design boundary. The allowable working pressure is significantly affected by temperature, and sustained severe service may justify evaluation of alloy-steel materials.
What packing is commonly considered for a 425°C globe valve?
Flexible graphite packing is commonly considered for high-temperature steam and thermal service. Final packing selection should also account for pressure, stem material, emission requirements, operating cycles and the complete valve design.
Should I manufacture directly from an old valve drawing?
Not without technical review. An old drawing may omit the operating medium, design pressure, design temperature, material details, minimum wall thickness, test requirements or internal trim dimensions. Critical information should be clarified and an approved manufacturing drawing should be issued before production.
What information should I send for a customized Y Type Globe Valve quotation?
Provide the valve size, quantity, operating and design pressure, operating and design temperature, medium, body and trim materials, pressure class, end connection, face-to-face requirement, stem type, operation method, test requirements and available drawings or samples.
Need a Customized Y Type Globe Valve?
A customized Y Type Globe Valve should be selected from the actual operating conditions rather than from size and pressure class alone.
If you already have an existing valve, drawing or sample, provide as much information as possible, including:
- Vana boyutu ve miktarı
- Çalışma basıncı
- Tasarım baskısı
- Çalışma sıcaklığı
- Tasarım sıcaklığı
- Çalışma ortamı
- Gövde ve kaplama malzemeleri
- Bağlantı türü
- Yüz yüze boyut
- Stem configuration
- Flange or welding-end dimensions
- Geçerli standartlar
- Denetim gereksinimleri
- Gerekli belgeler
Vcore Valve can review project specifications, customer drawings and dimensional requirements before quotation. For customized valves, the final configuration can be confirmed through technical clarification and drawing review before production.
Contact Vcore Valve for Y Type Globe Valve technical review and quotation.