Guide de sélection des vannes à soupape de type Y : tige montante ou tige non montante, corps forgé A105 ou corps moulé WCB
A Vanne à soupape de type Y, également appelé un Robinet à soupape à motif en Y, est généralement envisagé pour la vapeur, l'huile thermique, les raffineries, la production d'électricité et d'autres services industriels où une vanne à soupape est requise mais la perte de pression doit être inférieure à celle d'une vanne à soupape à modèle droit classique.
Cependant, la sélection ou la fabrication d'une vanne à soupape à motif en Y nécessite beaucoup plus d'informations que la taille de la vanne et la classe de pression. Les acheteurs devront peut-être choisir entre un tige montante et une tige non montante, choisissez entre un Corps en acier forgé ASTM A105 et un Corps en acier moulé ASTM A216 Grade WCB, confirmez si des dimensions standard peuvent être utilisées et déterminez si la vanne est adaptée à un service à haute température tel que Vapeur 425°C.
Ces décisions deviennent particulièrement importantes lorsqu'une vanne est fabriquée selon un dessin ou un échantillon existant. Une différence de quelques millimètres seulement dans la longueur face à face, les dimensions des brides, la hauteur de la tige ou la géométrie des raccords peut rendre impossible l'installation d'une vanne de remplacement sans modifier la canalisation.
Ce guide explique les principaux points d'ingénierie et d'approvisionnement qui doivent être examinés avant de commander un robinet à soupape de type Y standard ou personnalisé.
Résumé rapide
- Un robinet à soupape de type Y utilise une disposition de tige et de siège inclinée pour créer un chemin d'écoulement plus rationalisé qu'un robinet à soupape classique.
- Les vannes à soupape industrielles à motif en Y utilisent généralement une construction à tige montante car elles fournissent une indication claire de la position de la vanne et maintiennent les filetages de tige critiques à l'écart du fluide de traitement. Des conceptions non montantes existent mais ne doivent pas être supposées sans confirmer la structure réelle de la vanne.
- ASTM A105 est une spécification pour les composants sous pression en acier au carbone forgé, tandis que ASTM A216 Grade WCB est un acier au carbone moulé couramment utilisé pour les corps de vannes contenant de la pression.
- Le forgeage est souvent intéressant pour les vannes compactes, haute pression et de petit alésage. Le moulage offre une plus grande liberté pour les formes corporelles complexes et plus grandes.
- Un moulage WCB personnalisé peut coûter plus cher qu'une vanne forgée A105 lorsqu'un nouveau modèle de moulage ou un nouveau moule est requis pour une petite commande. Le moulage n’est pas intrinsèquement plus coûteux que le forgeage dans toutes les applications.
- Pour une personnalisation basée sur des dessins, confirmez la longueur face à face, l'alésage, le raccordement d'extrémité, les dimensions de la bride, la géométrie du corps, la course de la tige, la hauteur totale, la taille du volant, les dimensions de limite de pression et les détails de garniture avant la production.
- À environ 425 °C, les aciers au carbone A105 et WCB fonctionnent à proximité d'une limite de conception importante à haute température. Le déclassement pression-température, la garniture, le joint, les garnitures, les boulons et l'adéquation des matériaux à long terme doivent tous être examinés.
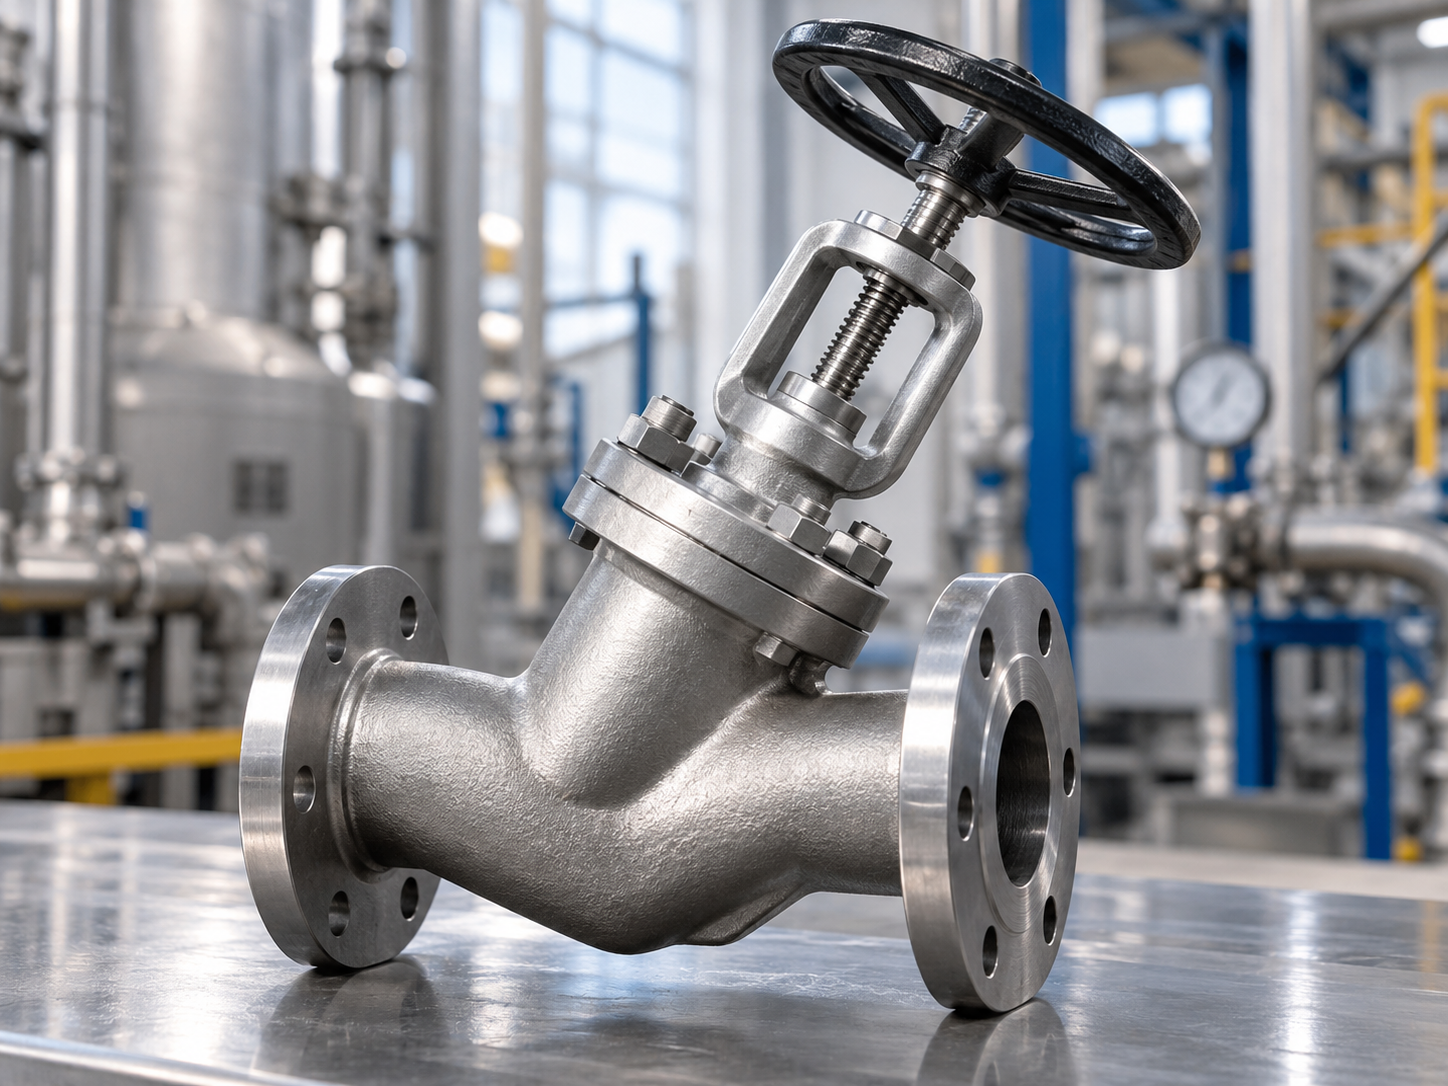
Qu'est-ce qu'un robinet à soupape de type Y ?
Un robinet à soupape de type Y est une variante du robinet à soupape conventionnel dans lequel la tige, le disque et le siège sont installés à un angle incliné par rapport à l'axe principal du pipeline. Le passage d'écoulement qui en résulte est plus direct que le chemin d'écoulement tortueux d'un robinet à soupape à motif en T traditionnel.
Cette configuration peut réduire la résistance au débit et améliorer la capacité de débit tout en conservant les caractéristiques d'étranglement et d'arrêt associées aux éléments internes des vannes à soupape.
Les applications typiques incluent :
- Conduites de vapeur à haute température
- Systèmes auxiliaires de chaudière
- Centrales de production d'électricité
- Lignes de traitement de raffinerie
- Systèmes à huile thermique
- Usines pétrochimiques
- Conduites utilitaires à haute pression
- Équipement de traitement du pétrole et du gaz
- Isolation et limitation des processus industriels
Le corps en forme de Y ne détermine pas à lui seul si une vanne est adaptée à une pression, une température ou un fluide particulier. L'enveloppe de pression complète, le matériau du corps, le matériau des garnitures, la conception du chapeau, la connexion, l'épaisseur de la paroi, l'emballage et la pression-température nominale applicable doivent être évalués ensemble.
Pour une explication plus large de la géométrie du motif Y, des caractéristiques d'écoulement et des applications de vapeur, voir le document Vcore.
Vanne à soupape à motif en Y pour applications de vapeur et à haut débit.
Vanne à soupape de type Y : tige montante ou tige non montante
La construction de la tige est un point de conception important lorsqu'un client fournit un dessin de vanne existant ou demande un remplacement personnalisé.
Les termes tige montante et tige non montante décrire comment la tige se comporte extérieurement lorsque le disque de la vanne se rapproche ou s'éloigne du siège.
Pour les vannes à soupape industrielles, en particulier les vannes à motif en Y utilisées dans les applications de vapeur et à haute température, la construction à tige montante est généralement plus courante. Un agencement non montant doit donc être traité comme une conception spécifique au projet plutôt que supposé être interchangeable avec une vanne à tige montante standard.
Qu'est-ce qu'un robinet à soupape à tige montante ?
Dans une conception à tige montante, l'ouverture de la vanne entraîne le déplacement axial de la tige vers le haut. La position externe de la tige fournit donc une indication visible de la course de la vanne.
Dans de nombreuses configurations industrielles, les filetages de fonctionnement sont positionnés en dehors de la zone de processus sous pression. Cela rend le mécanisme de la tige plus facile à inspecter et aide à séparer les surfaces de filetage critiques du contact direct avec le fluide de traitement.
Avantages d'une tige montante
- La position de la vanne est plus facile à identifier visuellement.
- Le mouvement de la tige peut être inspecté pendant le fonctionnement.
- Les filetages externes de la tige sont plus faciles à lubrifier et à entretenir.
- Il est largement utilisé pour les vannes à vapeur industrielles et les vannes à soupape à haute température.
- La conception est familière aux opérateurs et aux équipes de maintenance.
Points à considérer
- Un dégagement vertical supplémentaire est requis.
- La hauteur de la vanne ouverte peut être considérablement supérieure à la hauteur de la vanne fermée.
- La tige exposée doit être protégée des dommages mécaniques et de la contamination.
Qu'est-ce qu'un robinet à soupape à tige non montante ?
Un agencement de tige non montante limite ou élimine le mouvement axial externe de la tige. La géométrie du filetage interne convertit la rotation de la tige en mouvement de l'élément de fermeture.
Cette disposition peut réduire l'espace externe requis pour le fonctionnement de la vanne, mais elle est moins courante dans les vannes à globe industrielles robustes à motif en Y qu'une conception conventionnelle à tige montante.
Avantages potentiels
- Enveloppe d'installation externe plus compacte.
- Utile lorsque la hauteur libre est limitée.
- La position de la tige reste relativement constante à l'extérieur de la vanne.
Limites potentielles
- La position ouverte ou fermée peut ne pas être évidente à partir de la hauteur externe de la tige.
- Les filetages de fonctionnement internes peuvent nécessiter une plus grande attention en matière de lubrification, de compatibilité des supports et d'usure.
- La conception peut ne pas correspondre à une vanne à tige montante existante, même si la taille nominale et la classe de pression sont identiques.
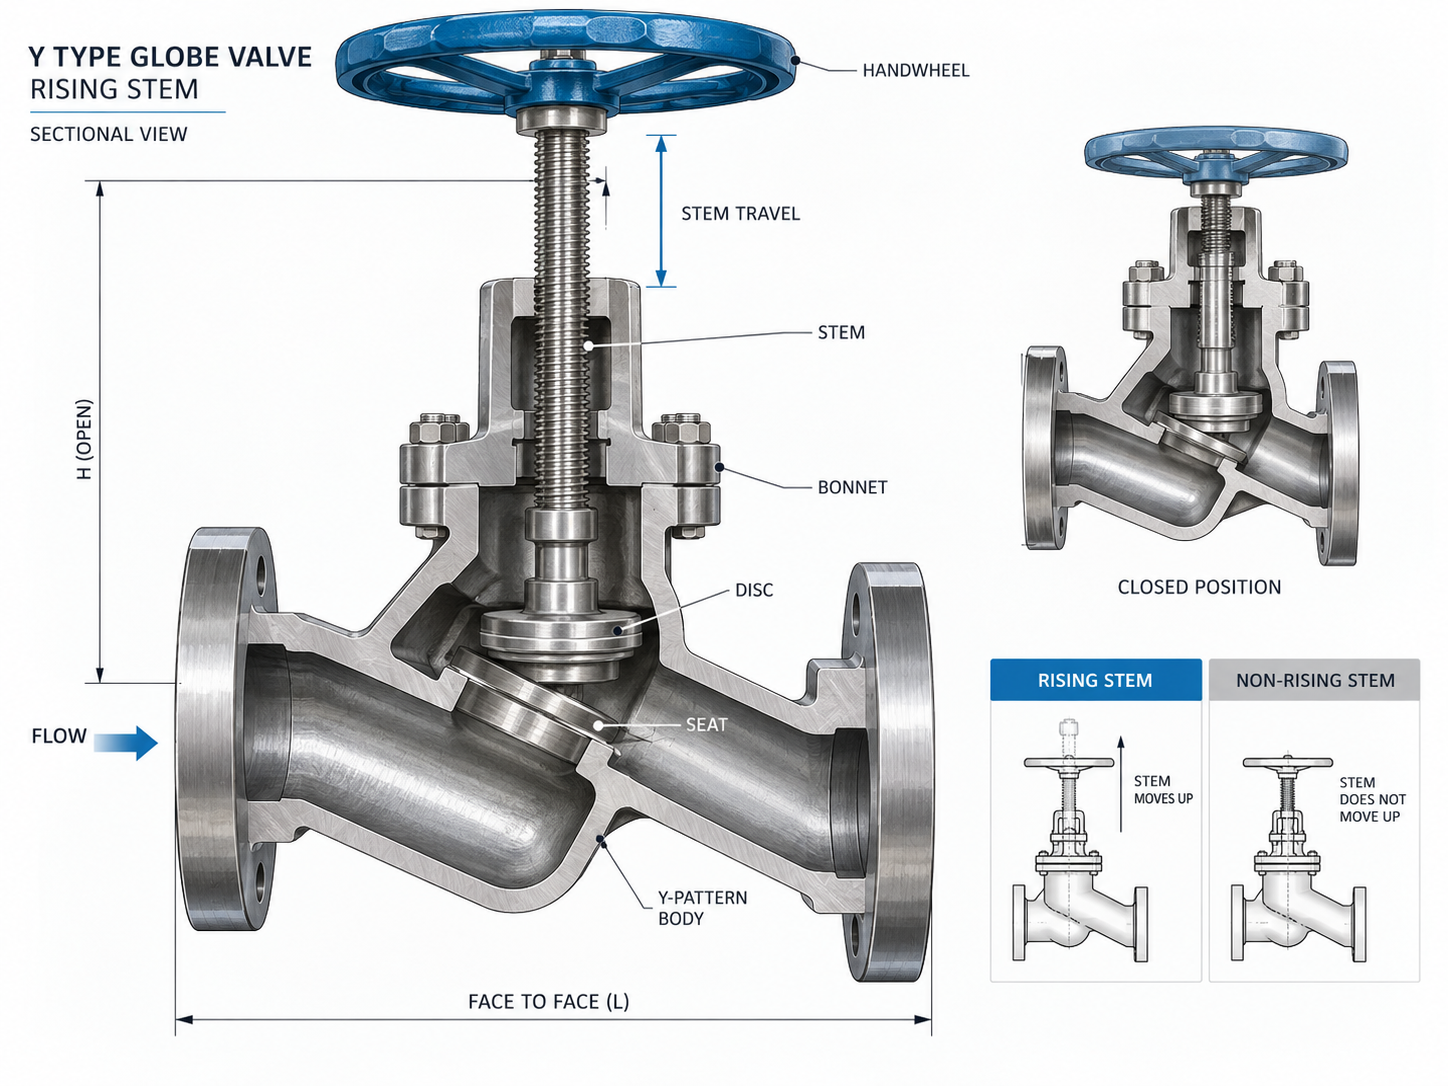
Comparaison des tiges montantes et des tiges non montantes
| Point de sélection | Tige montante | Tige non montante |
|---|---|---|
| Mouvement de tige externe | La tige monte vers le haut lors de l'ouverture | Déplacement axial externe limité ou inexistant |
| Indication de position | Facile à observer | Peut nécessiter un autre indicateur |
| Hauteur d'installation | Plus de dégagement requis | Plus compact |
| Emplacement du fil de discussion | Souvent en dehors de la zone de pression du processus | Dépend du mécanisme interne |
| Visibilité de l'entretien | Plus haut | Inférieur |
| Utilisation industrielle typique du motif en Y | Commun | Moins courant/spécifique à un projet |
Acier forgé ASTM A105 vs acier moulé ASTM A216 WCB
Le matériau du corps est une autre source courante de confusion dans les devis des vannes à soupape de type Y.
Deux citations peuvent décrire les deux vannes comme étant « en acier au carbone », tandis qu'un fournisseur propose Acier forgé ASTM A105 et un autre propose Acier moulé ASTM A216 de qualité WCB.
Il ne s’agit pas simplement de deux noms désignant la même filière de fabrication.
Qu'est-ce que la norme ASTM A105 ?
Couvertures ASTM A105/A105M composants de tuyauterie en acier au carbone forgé utilisé dans les systèmes sous pression à températures ambiantes et élevées. Les corps de vanne, les brides, les raccords et les composants similaires contenant une pression peuvent être produits à partir du matériau A105 lorsque la conception du produit et la norme applicable le permettent.
L'acier de départ est chauffé et déformé mécaniquement lors du forgeage. L'ébauche forgée est ensuite traitée thermiquement selon les besoins et usinée dans la géométrie requise du corps ou du composant.
Un itinéraire de production simplifié est le suivant :
Billet d'acier → chauffage → forgeage → traitement thermique → usinage → inspection → assemblage → test de pression.
Qu'est-ce que la catégorie WCB ASTM A216 ?
ASTM A216/A216M Grade WCB est un acier au carbone moulé largement utilisé pour les corps de vannes sous pression, les brides, les raccords et les composants similaires destinés à un service à température élevée.
Au lieu de former mécaniquement une billette solide, l'acier en fusion est coulé dans un moule contenant la cavité corporelle requise. Après solidification, la pièce moulée est nettoyée, traitée thermiquement selon les besoins, inspectée et usinée.
Un itinéraire de production simplifié est le suivant :
Préparation du modèle et du moule → fusion → coulée → solidification → démoulage et nettoyage → traitement thermique → inspection/CND selon les besoins → usinage → assemblage → test de pression.
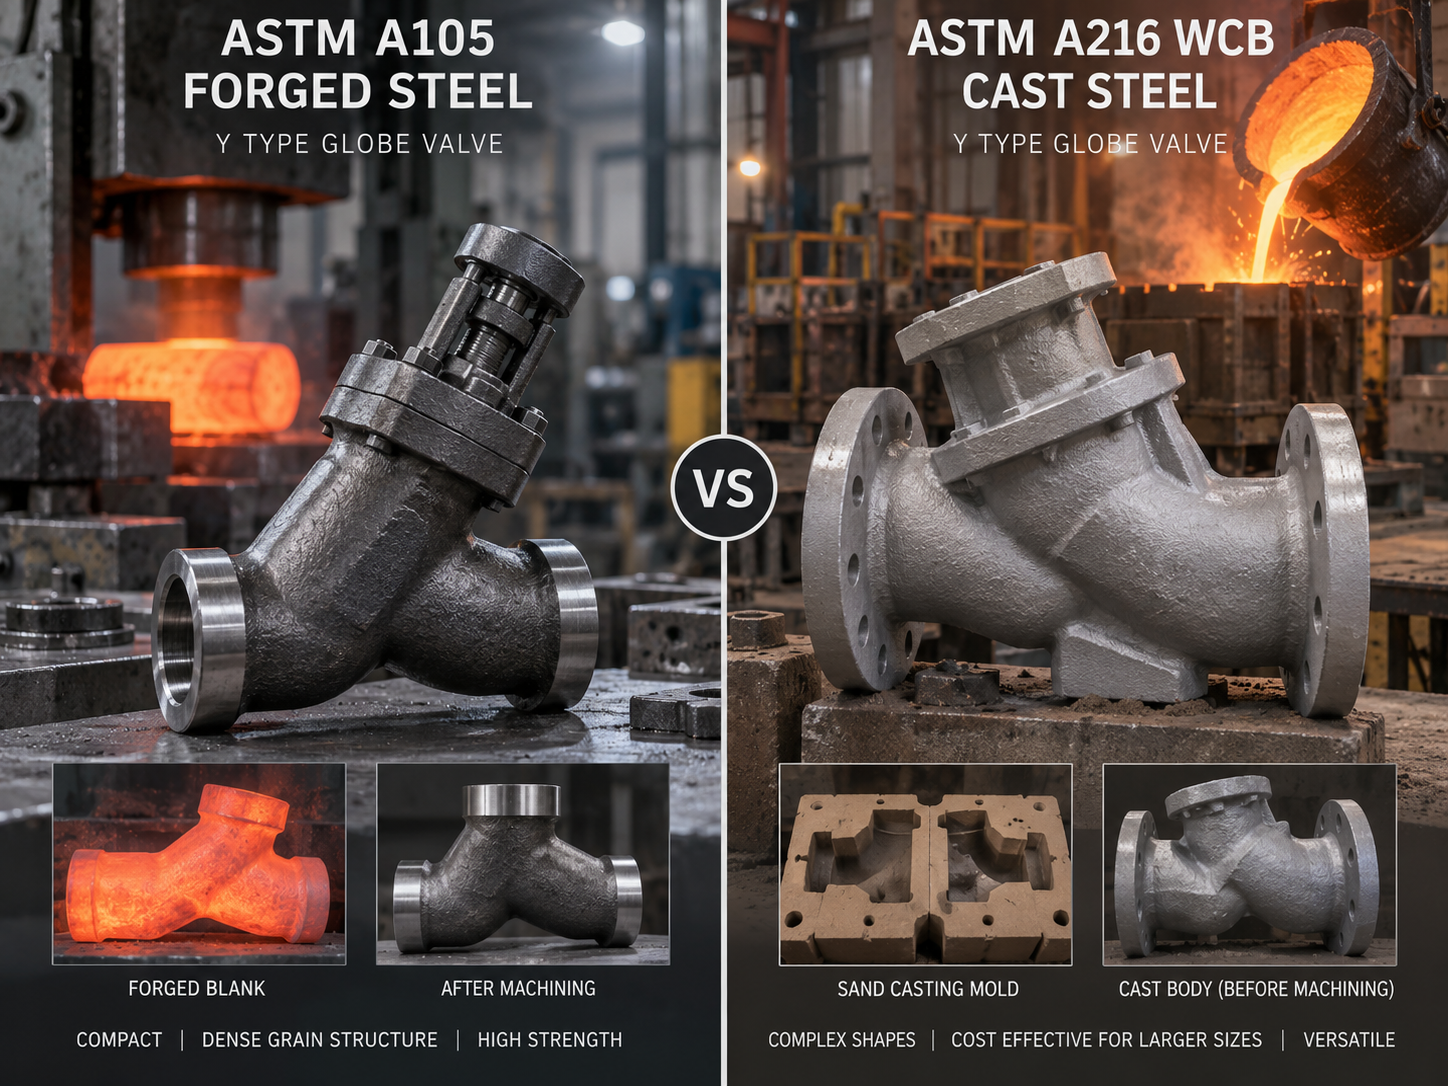
A105 vs WCB : principales différences pour les acheteurs de robinets à soupape
| Article | ASTMA105 | ASTM A216 WCB |
|---|---|---|
| Formulaire de produit | Acier au carbone forgé | Acier au carbone moulé |
| Processus de fabrication | Déformation plastique de l'acier chauffé | Acier fondu versé dans un moule |
| Géométrie du corps | Idéal pour les géométries relativement compactes | Bien adapté aux formes plus grandes et plus complexes |
| Tendance typique de la taille des vannes | Commun dans les petites et moyennes vannes forgées | Commun dans les valves moulées moyennes et grandes |
| Risque de discontinuité interne | Le forgeage fournit généralement un flux de grain directionnel raffiné | La qualité de la coulée dépend fortement du contrôle et de l'inspection de la fonderie |
| Modèle / Moule | Généralement, aucun modèle de coulée dédié n'est requis | Modèle de coulée et système de moule requis |
| Commande personnalisée de faible quantité | Peut être économique lorsqu’il existe un stock de pièces forgées standard approprié | Le coût du modèle et de l'installation peut rendre les petites quantités coûteuses |
| Grand corps de vanne complexe | La complexité de l’usinage et du forgeage peut augmenter considérablement | Le casting devient souvent plus pratique |
L’A105 est-il toujours meilleur que le WCB ?
Non.
La construction forgée est souvent associée à des composants sous pression à haute intégrité, car le processus de forgeage peut produire une structure matérielle dense et contrôlée. Cependant, cela ne signifie pas qu’une vanne moulée WCB est automatiquement un produit de qualité inférieure.
Un corps de vanne ASTM A216 WCB correctement conçu, correctement traité thermiquement et correctement inspecté est largement utilisé dans les systèmes sous pression industriels.
Le bon choix dépend de :
- Taille de la vanne
- Classe de pression
- Température de fonctionnement
- Géométrie du corps
- Quantité produite
- Norme de conception de vanne applicable
- Épaisseur de paroi requise
- Spécification matérielle du client
- Exigences en matière d'inspection et de CND
- Outillage et itinéraire de fabrication existants
La qualité du matériau doit donc être sélectionnée dans le cadre de la conception complète de la vanne plutôt que parce que « le forgé est toujours meilleur » ou « le moulage est toujours moins cher ».
Pourquoi une vanne WCB moulée peut-elle être plus chère qu'une vanne A105 forgée ?
Cette question apparaît fréquemment lorsqu'un acheteur reçoit un devis pour une vanne personnalisée.
Une hypothèse courante est la suivante :
Forgeage = cher ; casting = pas cher.
Cette hypothèse n'est pas fiable.
Pour une production standard en grand volume, le moulage peut être très économique, en particulier pour les corps de vannes grands ou complexes. Mais pour un petite commande personnalisée, un corps moulé WCB peut coûter beaucoup plus cher qu'une vanne A105 forgée standard.
1. De nouveaux outils de moulage peuvent être nécessaires
Si le corps de vanne requis ne correspond pas à un modèle de coulée existant, le fabricant devra peut-être produire un nouvel outillage.
Cela peut inclure :
- Développement de modèles
- Développement de core-box
- Préparation du moule
- Examen technique
- Casting d'essai
- Correction dimensionnelle
Si le client commande seulement une, cinq ou dix vannes, le coût de l'outillage doit être réparti sur un très petit nombre d'unités.
2. La géométrie du corps personnalisée crée un coût d'installation de fonderie
Une dimension face à face spéciale, une connexion de chapeau inhabituelle, une épaisseur de paroi spéciale ou un corps à motif en Y spécifique au client peuvent nécessiter une configuration de coulée différente du produit standard du fabricant.
Cela crée des coûts d'ingénierie et de configuration des processus avant même le début de l'usinage.
3. Le moulage nécessite un contrôle du processus après le coulage
Un corps moulé ne quitte pas la fonderie prêt à être assemblé.
En fonction du cahier des charges et du plan qualité, la production peut impliquer :
- Nettoyage et ébavurage
- Traitement thermique
- Examen visuel
- Contrôle dimensionnel
- Examen des particules magnétiques
- Examen par ressuage
- Examen radiographique ou échographique lorsque spécifié
- Évaluation de la réparation et réparation contrôlée lorsque cela est autorisé
- Usinage des surfaces de bride, de siège, de chapeau et de garniture
4. Les pièces forgées standard peuvent déjà être disponibles
Pour les vannes de petit diamètre, un fabricant peut déjà disposer de matrices de forgeage standard A105, d'ébauches forgées ou de corps semi-finis.
Dans ce cas, le processus de fabrication peut être beaucoup plus simple :
Ebauche forgée existante → Usinage CNC → assemblage → tests.
L’absence d’un nouveau modèle de coulée peut rendre l’alternative forgée moins coûteuse pour une petite commande personnalisée.
5. La quantité modifie la comparaison des coûts
La situation économique peut s’inverser lorsque la quantité commandée augmente.
Une fois que l’outillage de coulée existe et que son coût est réparti sur des centaines ou des milliers de vannes, la coulée peut devenir très économique.
Quand devriez-vous envisager un robinet à soupape forgé de type Y A105 ?
Une configuration A105 forgée peut être intéressante lorsque :
- La valve est relativement petite.
- Un corps compact à haute pression est requis.
- Le constructeur dispose déjà d’un outillage de forge adapté.
- Des connexions à emboîtement soudées, filetées ou soudées bout à bout sont nécessaires.
- Le projet spécifie une construction forgée.
- Une petite quantité de commande rend un nouveau modèle de coulée non rentable.
- Une intégrité structurelle élevée et des sections de mur compactes sont importantes.
Pour les configurations de vannes forgées associées, voir Vcore
Vanne d'arrêt de forgeage.
Quand devriez-vous envisager un robinet à soupape WCB moulé de type Y ?
Une carrosserie moulée WCB peut être plus pratique lorsque :
- La taille de la valve est moyenne ou grande.
- La géométrie du corps est difficile à fabriquer économiquement à partir d'une pièce forgée.
- Une construction à brides est requise.
- Un modèle de coulée existant est disponible.
- La quantité de production justifie l'outillage de coulée.
- Le dessin du client spécifie ASTM A216 Grade WCB.
- Une conception moulée sous pression est déjà établie et qualifiée par le fabricant.
Vanne à soupape de type Y personnalisée : quelles dimensions de dessin doivent être confirmées ?
Lors de la fabrication d'une vanne selon un dessin du client, le dessin ne doit jamais être traité uniquement comme une image de la vanne requise.
Une vanne de remplacement doit s'interfacer correctement avec la tuyauterie, les supports, l'isolation et l'espace de fonctionnement existants.
Pour cette raison, la confirmation dimensionnelle peut être tout aussi importante que le matériau du corps.
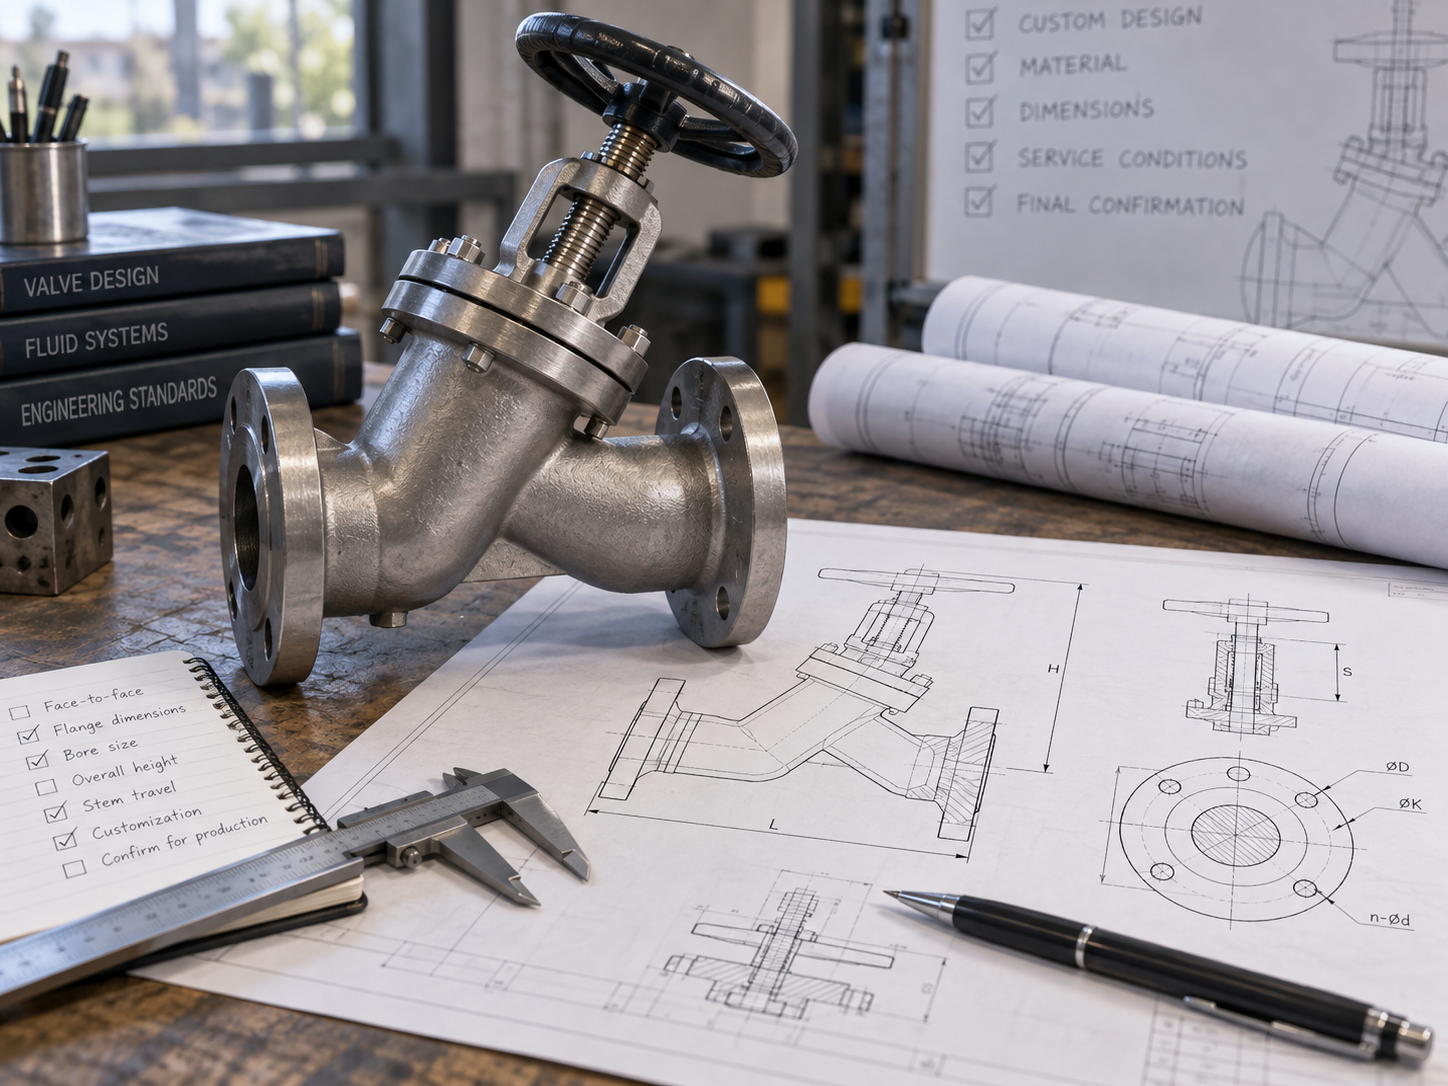
1. Dimension Face à Face — F/F
Le dimension face à face est l'une des valeurs les plus importantes pour une vanne à bride de remplacement.
Il s'agit de la distance entre les deux faces de raccordement du pipeline.
Si l'espace entre les tuyaux existants est de 230 mm et que la vanne de remplacement a une dimension face à face de 250 mm, la nouvelle vanne ne peut pas simplement être installée sans modifier la tuyauterie.
Le cas échéant, les dimensions face à face standard peuvent être vérifiées par rapport à des normes telles que ASME B16.10. Cependant, un dessin client peut spécifier une dimension non standard qui doit être conservée pour l'interchangeabilité.
2. Type de connexion finale
Confirmez si les fins requises sont :
- À bride
- Soudure bout à bout
- Soudure emboîtement
- Fileté
- Connexion de projet spécial
Le type de connexion peut modifier considérablement la longueur du corps et la construction.
3. Dimensions des brides
Pour une vanne à brides, la confirmation uniquement de la « bride de classe 300 » peut ne pas suffire pour un remplacement basé sur un dessin.
Vérifiez :
- Diamètre extérieur de la bride
- Diamètre du cercle primitif / diamètre du cercle de boulons
- Nombre de trous de boulons
- Diamètre du trou de boulon
- Épaisseur de la bride
- Diamètre et hauteur de la face surélevée
- Face RF, FF ou RTJ
- Norme de bride applicable
4. Diamètre d'alésage ou de passage d'écoulement
L'alésage interne doit être confirmé car la taille nominale du tuyau ne définit pas automatiquement la géométrie d'écoulement interne complète de la vanne.
Pour un robinet à soupape à motif en Y, les dimensions de l'alésage, la gorge du siège et le passage d'écoulement interne peuvent affecter :
- Capacité de débit
- Vitesse
- Chute de pression
- Érosion du siège
- Épaisseur de paroi requise
5. Hauteur hors tout
La hauteur totale de la vanne doit être confirmée dans les deux positions de fonctionnement concernées si nécessaire.
Pour une vanne à tige montante, l’acheteur devra notamment vérifier :
- Hauteur avec vanne fermée
- Hauteur avec valve complètement ouverte
- Extension maximale de la tige
- Dégagement requis au-dessus du volant ou de l'actionneur
6. Diamètre de la tige et course de la tige
Les dimensions de la tige affectent la résistance, le guidage, les performances de la garniture et la géométrie du mécanisme de fonctionnement.
Les valeurs importantes incluent :
- Diamètre de la tige
- Dimensions du filetage
- Déplacement de la tige
- Connexion tige-disque
- Géométrie de la banquette arrière le cas échéant
7. Diamètre du volant
Un volant n’est pas simplement un élément esthétique.
Le diamètre du volant influence le couple de fonctionnement manuel disponible. Si une vanne de remplacement utilise un volant beaucoup plus petit que celui d'origine, l'opérateur peut avoir besoin d'un effort beaucoup plus important pour ouvrir ou fermer la vanne.
8. Angle du corps en Y et orientation du capot
Étant donné qu'une vanne en Y a un axe de tige incliné, l'angle du corps et du chapeau doit être confirmé lorsque le dégagement du site est limité.
La modification de cette géométrie peut affecter :
- Enveloppe globale d’installation
- Accessibilité du volant
- Dégagement d'isolation
- Espace de retrait de tige
- Accès maintenance
9. Épaisseur de la paroi du corps
L'épaisseur de la paroi sous pression doit être basée sur les exigences de conception de la vanne applicables, le matériau, les conditions pression-température et les tolérances de fabrication.
Le croquis original du client ne doit pas être considéré comme une preuve suffisante de la conception des limites de pression si les dimensions critiques du mur sont manquantes.
10. Connexion du capot
Confirmez si la vanne utilise :
- Capot boulonné
- Capot soudé
- Chapeau à joint de pression
- Bonnet union ou autre arrangement spécifique au projet
Les systèmes à haute pression et à haute température peuvent nécessiter une configuration de chapeau différente de celle d'un service à basse pression ordinaire.
Pour les applications de vapeur sévères, comparez les exigences du projet avec celles de Vcore.
Robinet à soupape à joint de pression.
11. Dimensions du disque et du siège
Pour une vanne personnalisée, le fabricant doit vérifier :
- Alésage du siège
- Angle du siège
- Diamètre du disque
- Profil de disque
- Fixation de l'anneau de siège
- Exigence de rechargement
- Performance d'arrêt requise
Un dessin qui montre uniquement le corps externe peut ne pas contenir suffisamment d'informations pour reproduire la performance interne d'origine.
12. Dimensions de la garniture et du presse-étoupe
La géométrie de la chambre de garniture affecte l'étanchéité de la tige et la compression de la garniture.
Pour un service à haute température, cette zone mérite une attention particulière car les matériaux d'emballage peuvent se détendre ou se dégrader à mesure que la température augmente.
Liste de contrôle pour le dessin de vanne personnalisé
| Paramètre de dessin | Que confirmer | Pourquoi c'est important |
|---|---|---|
| F/F | Durée du face à face | Interchangeabilité des pipelines |
| DN/NPS | Taille nominale de la vanne | Compatibilité des pipelines |
| Classe de pression | Classe / PN plus pression de conception | Conception des limites de pression |
| Bride | OD, cercle de boulons, trous, face, épaisseur | Compatibilité de connexion |
| Alésage | Dimensions du passage d'écoulement | Capacité et chute de pression |
| Hauteur hors tout | Enveloppe ouverte et fermée | Dégagement du chantier |
| Tige | Diamètre, filetage et course | Force et fonctionnement |
| Volant | Diamètre et position | Couple et jeu de fonctionnement manuel |
| Angle du corps | Inclinaison tige/chapeau en Y | Enveloppe d'installation |
| Épaisseur de paroi | Épaisseur minimale de la limite de pression | Intégrité de la pression |
| Matériaux de carrosserie/garniture | Notes ASTM exactes | Aptitude à la température, à la résistance et à la corrosion |
| Sens d'écoulement | Sens d'installation requis | Chargement du disque et comportement de fonctionnement |
L'A105 ou le WCB peuvent-ils être utilisés à 425°C ?
Il faut répondre soigneusement à cette question.
L'acier au carbone forgé ASTM A105 et l'acier au carbone moulé ASTM A216 Grade WCB sont tous deux utilisés pour les composants sous pression à température élevée. Cependant, 425°C est déjà une température exigeante pour l'entretien des vannes en acier au carbone.
La bonne question n’est pas simplement :
« Le WCB peut-il résister à 425°C ?
La question d'ingénierie devrait être :
« La vanne complète, pour le groupe de matériaux et la classe de pression sélectionnés, peut-elle satisfaire à la pression de conception requise à 425 °C pour la durée de vie et les conditions de fonctionnement prévues ? »
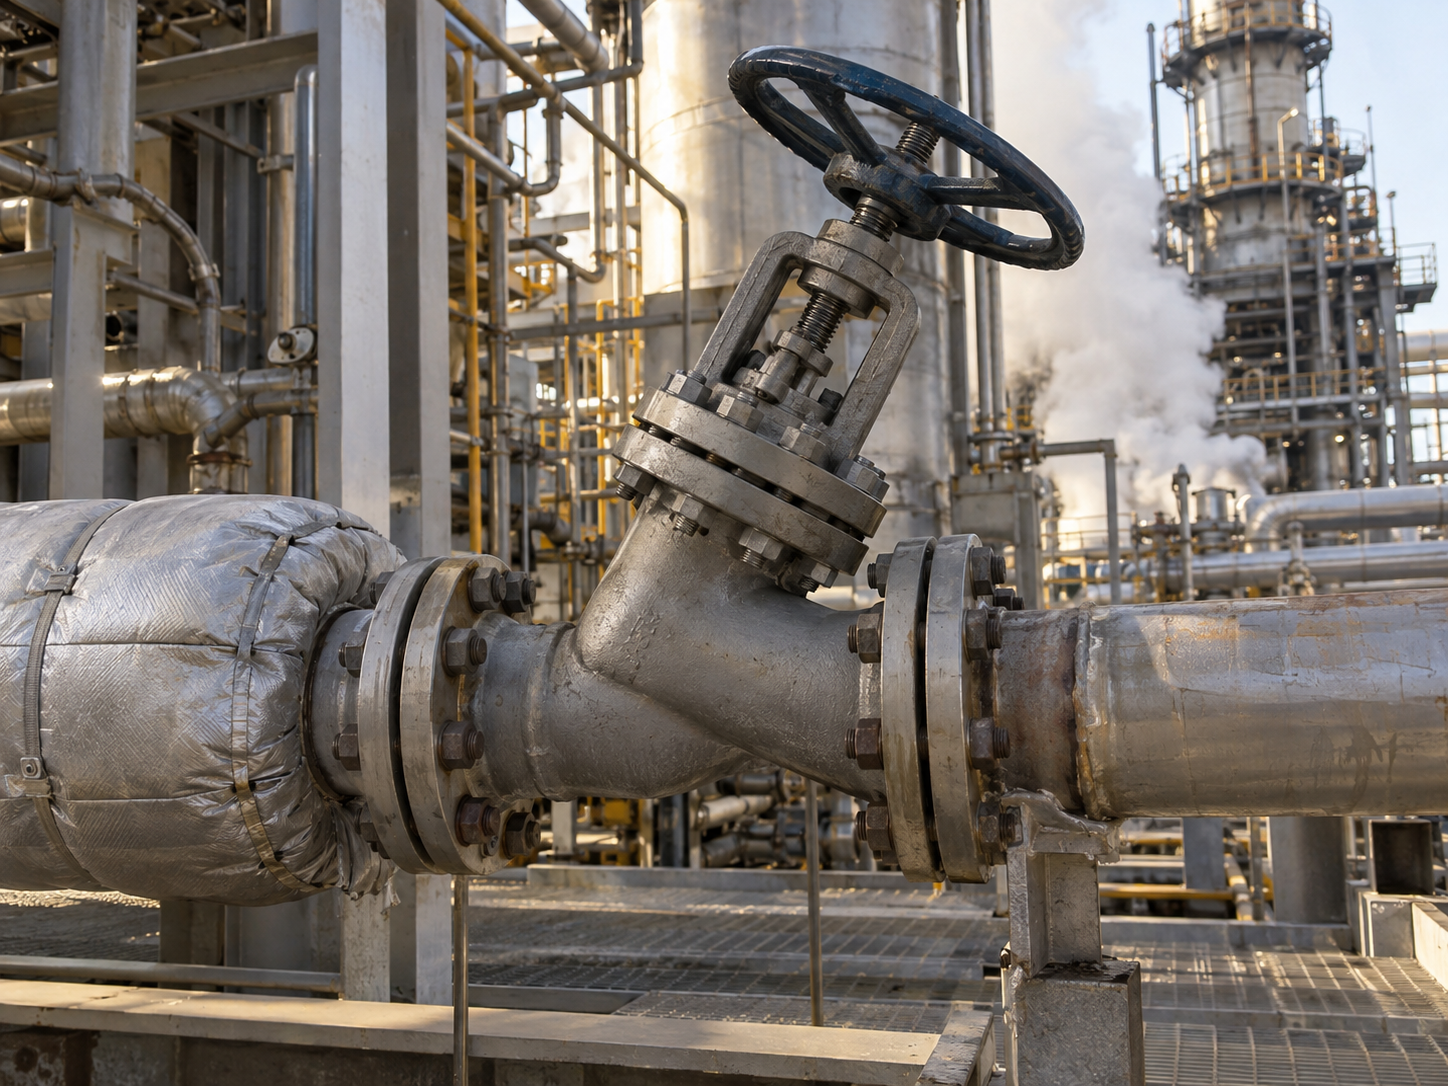
Service haute température de 425°C : que doivent vérifier les acheteurs ?
1. Indice de pression-température
La classe de pression ne signifie pas que la vanne peut résister à la même pression à chaque température.
À mesure que la température augmente, la pression de service admissible pour une vanne en acier au carbone diminue.
Par exemple, une vanne de classe 300 ne doit pas être sélectionnée à 425 °C simplement parce que la pression de fonctionnement du pipeline est inférieure à la température ambiante de classe 300.
La pression de fonctionnement et de conception requise doit être vérifiée par rapport aux indice de pression et de température pour le matériau réel de la vanne et la norme de conception en vigueur.
2. L’acier au carbone est proche d’une limite importante de haute température
À environ 425°C, le service prolongé de l’acier au carbone nécessite une attention particulière.
Pour un fonctionnement continu intense autour ou au-dessus de cette température, l'ingénieur de projet devra peut-être évaluer si un corps en acier allié tel qu'une nuance chrome-molybdène est plus approprié que l'acier au carbone.
En fonction du code en vigueur et des spécifications du projet, les alternatives peuvent inclure des qualités coulées telles que WC6 ou WC9 ou les nuances d'acier allié forgé correspondantes.
La substitution de matériaux ne doit jamais être effectuée uniquement à partir de la température. La pression, la durée de service, le fluide, le code de conception, le matériau des tuyaux et les spécifications des matériaux du projet doivent également être pris en compte.
3. Matériel d'emballage
Une garniture souple ordinaire à basse température ne doit pas automatiquement être utilisée pour un service à 425°C.
Une garniture flexible en graphite est fréquemment envisagée pour la vapeur à haute température et les services thermiques, mais la disposition finale de la garniture doit correspondre :
- Température
- Pression
- Matériau de la tige
- Finition de la tige
- Exigences en matière d'émission
- Exigences en matière de sécurité incendie, le cas échéant
- Cycles de fonctionnement attendus
4. Joint de capot
Le joint corps-chapeau est exposé à la fois à la pression et à la température.
En fonction de la construction de la vanne et des exigences du projet, les solutions haute température peuvent inclure des systèmes de joints à base de graphite ou en métal/graphite.
La sélection du joint doit correspondre à la géométrie de la bride, à la charge des boulons, à la pression et aux cycles thermiques.
5. Matériaux de tige et de garniture
Le corps de la vanne ne constitue qu'une partie de la conception haute température.
La tige, le disque, le siège et le rechargement dur du siège doivent être examinés pour :
- Résistance à haute température
- Résistance à l'usure
- Risque de grippage
- Érosion causée par une chute de pression
- Dilatation thermique
- Performance d'arrêt requise
En fonction du service, des garnitures en acier inoxydable, des garnitures trempées de type 13Cr, un rechargement dur Stellite ou des garnitures en alliage spécifiées par le projet peuvent être envisagées.
6. Expansion thermique
À 425°C, les composants de la vanne se dilatent considérablement par rapport aux dimensions à température ambiante.
La conception doit permettre des dégagements appropriés entre :
- Tige et guides
- Disque et siège
- Bonnet et corps
- Emballage et tige
Une tolérance insuffisante peut provoquer une friction excessive, un grippage de la tige ou des difficultés à faire fonctionner la vanne après avoir atteint la température de service.
7. Détente de l’emballage des tiges
Un chauffage et un refroidissement répétés peuvent modifier la compression de la garniture.
Une vanne qui ferme correctement lors d'un essai hydrostatique à température ambiante peut se comporter différemment après un cycle thermique.
C'est pourquoi l'étanchéité de la tige à haute température nécessite à la fois un matériau approprié et une conception correcte de la chambre de garniture.
8. Matériel de boulonnage
Le boulonnage du corps et du capot doit être examiné dans le cadre de la conception pression-température plutôt que traité comme une fixation générique.
Les qualités de boulons et d'écrous requises doivent correspondre à la température de conception, à la classe de pression et aux spécifications du projet applicables.
9. Direction du débit
Les vannes à soupape ont normalement une direction d'écoulement préférée définie en fonction de la conception des éléments internes et de la vanne.
Pour un service de vapeur à pression différentielle élevée, une installation incorrecte peut altérer la charge du disque, le couple de fonctionnement, les vibrations et le comportement du siège.
Le dessin GA du fabricant doit clairement identifier le sens d’écoulement requis.
10. Isolation et température de fonctionnement
Les vannes de vapeur peuvent être isolées sur site, mais l'isolation ne doit pas empêcher l'accès au réglage de la garniture, aux boulons du presse-étoupe, aux points de lubrification ou à l'entretien du chapeau.
Le volant, la boîte de vitesses ou l'actionneur doivent également être examinés pour le transfert de chaleur depuis le corps de la vanne.
Liste de contrôle d'entretien à 425°C
| Article | Que réviser |
|---|---|
| Pression de conception | Pression requise à 425°C, pas de température ambiante |
| Matériau du corps | Adéquation A105/WCB ou besoin d’acier allié |
| Emballage | Graphite haute température ou système approuvé par le projet |
| Joint | Etanchéité du chapeau compatible avec la température et la pression |
| Tige | Résistance, dilatation, usure et état de surface |
| Siège / Disque | Rechargement dur, érosion et comportement thermique |
| Boulonnage | Résistance à haute température et spécifications du projet |
| Bonnet | Conception boulonnée, soudée ou scellée sous pression selon les besoins |
| Sens d'écoulement | Confirmer la direction prévue du fabricant |
| Cyclisme Thermique | Comportement de la garniture, du joint et du boulonnage lors de chauffages/refroidissements répétés |
Comment un projet de vanne à soupape de type Y personnalisé doit-il se dérouler ?
Pour une vanne personnalisée, la fabrication doit suivre une séquence d'ingénierie contrôlée plutôt que de procéder directement à partir d'un croquis préliminaire du client.
Un flux de travail pratique est :
Dessin/échantillon client
→ revue de l'état de service
→ clarification dimensionnelle
→ confirmation matérielle
→ dessin préliminaire de l'AG
→ approbation du dessin client
→ dessin de fabrication
→ outillage / préparation matière
→ fabrication
→ contrôle dimensionnel
→ test de pression
→ documentation finale
→ emballage et expédition
La révision des dessins utilisée pour la production doit être clairement contrôlée.
Si le F/F, le matériau, la conception de la tige ou les dimensions de la bride changent au cours des discussions techniques, le dessin mis à jour doit recevoir une nouvelle révision avant le début de la fabrication.
Pour plus d'informations sur l'enveloppe de pression, l'étanchéité, le fonctionnement et la conception des vannes spécifiques au projet, voir
Considérations sur la conception des vannes industrielles : 10 facteurs techniques.
Que faut-il inspecter avant l’expédition ?
Selon les spécifications d'achat, l'inspection finale peut inclure :
- Examen du certificat de matériau
- Vérification des matériaux de la carrosserie et du capot
- Contrôle dimensionnel
- Mesure en face à face
- Contrôle dimensionnel des brides
- Inspection du mouvement de la tige
- Fonctionnement du volant
- Test de pression de coque
- Test d'étanchéité du siège
- Test de la banquette arrière le cas échéant
- Inspection visuelle
- CND là où spécifié
- Coating inspection
- Inspection de la plaque signalétique et du marquage
- Vérification finale du dessin
- Inspection de l'emballage
Les exigences en matière de tests doivent être convenues avant la production. Pour les vannes industrielles pour lesquelles l'API 598 ou une autre norme d'inspection est spécifiée, l'édition exacte de la norme et les critères d'acceptation doivent être confirmés dans les documents d'achat.
Liste de contrôle de la demande de prix pour les vannes à soupape de type Y
Fournir des informations techniques complètes permet au fabricant de proposer la vanne correcte au lieu de faire des hypothèses.
| Article de la demande de prix | Exemple / Exigence | Pourquoi c'est important |
|---|---|---|
| Type de vanne | Vanne à soupape de type Y/modèle Y | Confirme la géométrie du corps |
| Taille | 1″, 2″, DN50, etc. | Compatibilité des pipelines |
| Quantité | Quantité par taille | Affecte l’économie du moulage/outillage |
| Pression de fonctionnement | Pression normale réelle | Définit la condition de service |
| Pression de conception | Condition de conception maximale | Vérification des limites de pression |
| Température de fonctionnement | Par exemple 400°C | Sélection de l'emballage et du matériel |
| Température de conception | Par exemple 425°C | Indice de pression-température |
| Moyen | Vapeur, huile thermique, gaz, fluide de procédé | Compatibilité des matériaux et des garnitures |
| Matériau du corps | ASTM A105 / ASTM A216 WCB / acier allié | Adéquation de la fabrication et de la température |
| Matériau de garniture | 13Cr, SS, Stellite ou qualité projet | Performances d’usure et d’étanchéité |
| Type de tige | En hausse / non en hausse | Structure et espace d'installation |
| Bonnet | Boulonné/soudé/joint à pression | Exigences de pression et de maintenance |
| Connexion | À bride / BW / SW / fileté | Connexion de pipeline |
| F/F | Standard ou spécifique au client | Compatibilité de remplacement |
| Norme de bride | ASME / EN / DIN / JIS | Compatibilité boulonnée |
| Fonctionnement | Volant / engrenage / actionneur | Modalités d'exploitation |
| Tests | API 598 ou spécification du projet | Conditions d'acceptation |
| Documents | GA, MTC, rapports de tests, dossiers d'inspection | Acceptation du projet |
| Dessin existant | PDF / DWG / dimensions / échantillon | Référence de fabrication sur mesure |
Erreurs courantes lors de la commande d'un robinet à soupape de type Y personnalisé
1. Comparaison des prix A105 et WCB sans comparer la conception
Une vanne forgée et une vanne moulée peuvent utiliser des dimensions, des épaisseurs de paroi, des structures de chapeau, des processus de fabrication et des étendues de test différents.
La comparaison des prix n’a de sens qu’une fois que le périmètre technique est aligné.
2. En supposant qu'un dessin soit complet car il montre les dimensions principales
Certains dessins clients montrent uniquement :
- Longueur totale
- Hauteur hors tout
- Diamètre de bride
Mais des informations importantes telles que l'épaisseur de la paroi, le matériau des garnitures, la géométrie du siège, le diamètre de la tige, la disposition de la garniture ou la pression de conception peuvent toujours manquer.
3. Ignorer F/F sur une vanne de remplacement
L'inadéquation face à face est l'un des moyens les plus simples de créer un problème d'installation de site.
Vérifiez toujours si le F/F standard ou le F/F réellement mesuré de la vanne existante est prioritaire.
4. Spécifier 425°C sans donner de pression
La température seule ne suffit pas.
Un matériau de corps de vanne qui peut être acceptable à une pression peut ne pas convenir à une autre pression et à la même température.
Fournit la combinaison complète pression-température de conception.
5. Traiter l’évaluation de classe comme une pression constante
La classe 150, la classe 300 ou la classe 600 identifie une classe de notation. Cela ne signifie pas que la pression admissible reste inchangée de la température ambiante à 425°C.
6. Choisir l’A105 uniquement parce qu’il est forgé
La construction forgée présente des avantages importants, mais elle ne fait pas automatiquement de l'A105 le matériau approprié pour chaque vanne à soupape à motif en Y.
La taille de la vanne, la géométrie du corps, la température de conception, la pression, les exigences du code et les spécifications des matériaux du projet doivent toujours être vérifiées.
7. En supposant que Cast WCB devrait toujours être moins cher
Pour une commande personnalisée de faible quantité, le coût de l’outillage de moulage à lui seul peut modifier considérablement la situation économique.
A105 ou WCB : lequel devriez-vous choisir ?
Utilisez le tableau suivant comme comparaison initiale des achats plutôt que comme substitut à l’ingénierie de projet.
| Situation du projet | Direction typique à évaluer |
|---|---|
| Vanne haute pression de petit diamètre | Évaluer la construction forgée de l'A105 |
| Outillage forgé standard existant disponible | L'A105 peut offrir de meilleures économies pour les petites quantités |
| Corps de vanne grand et complexe | Évaluer le casting de la WCB |
| Grande quantité de production | L'outillage de coulée peut devenir économique |
| Le dessin du client spécifie explicitement WCB | Ne pas remplacer sans approbation |
| Le dessin du client spécifie explicitement A105 | Confirmer la faisabilité de la fabrication de carrosseries forgées |
| Service sévère continu autour de 425°C | Vérifier l'adéquation de l'acier au carbone et évaluer les alternatives d'alliage si nécessaire |
Ressources connexes sur les vannes à soupape Vcore
Pour plus d’informations sur l’ingénierie et l’approvisionnement, consultez les ressources Vcore suivantes :
Vanne à soupape à motif en Y pour applications de vapeur et à haut débit
— explique la géométrie d'écoulement en Y, le comportement d'étranglement, la chute de pression et la sélection du service vapeur.
Gamme de produits de robinets à soupape industriels
— comparez les configurations de vannes à soupape industrielles pour les services de vapeur, de pétrole, de gaz, de produits chimiques, d'énergie et de processus généraux.
Vanne d'arrêt de forgeage
— revoir les configurations de vannes d'arrêt à corps forgé pour un service industriel compact à haute pression.
Robinet à soupape à joint de pression
— examiner les configurations d'étanchéité sous pression couramment évaluées pour les systèmes de vapeur à haute pression et à haute température.
Considérations sur la conception des vannes industrielles
— comprendre les exigences en matière d'enceinte de pression, d'étanchéité, de chemin d'écoulement, de matériaux, de fonctionnement et d'inspection pour les vannes personnalisées.
Foire aux questions
Quelle est la différence entre une vanne à soupape de type Y et une vanne à soupape normale ?
Un robinet à soupape de type Y utilise un agencement de tige, de disque et de siège incliné qui crée un chemin d'écoulement plus rationalisé. Compared with a conventional T-pattern globe valve, the Y-pattern design can reduce flow resistance while retaining globe-valve throttling and shut-off characteristics.
Is a Y Type Globe Valve normally rising stem or non-rising stem?
Industrial Y-pattern globe valves commonly use rising-stem construction, particularly in steam, high-pressure and high-temperature service. Non-rising arrangements exist but are less common and should be confirmed from the actual design or customer drawing.
What is the difference between ASTM A105 and ASTM A216 WCB?
ASTM A105 is a forged carbon steel specification used for pressure-containing piping components, while ASTM A216 Grade WCB is a cast carbon steel grade used for valves and other pressure-containing components. Their manufacturing processes, geometry capability and production economics are different.
Is A105 stronger than WCB?
Forging produces a different material structure and is often preferred for compact high-integrity pressure components, but material selection should not be reduced to a simple stronger-versus-weaker comparison. The complete valve design, pressure-temperature rating, dimensions, inspection and applicable standard determine whether the valve is suitable for service.
Why can a WCB cast valve cost more than an A105 forged valve?
For low-quantity customized valves, a WCB body may require a new pattern, core tooling, foundry setup, heat treatment and additional inspection. If a manufacturer already has standard A105 forged blanks or forging tooling, the forged valve can therefore be less expensive for a small order.
Which dimension is most important when copying an existing globe valve?
Face-to-face length is one of the most critical installation dimensions, but it is not the only one. Flange OD, bolt pattern, bore, overall height, body angle, stem travel, handwheel diameter, bonnet arrangement and connection standard should also be confirmed.
Can ASTM A105 be used at 425°C?
A105 is used for elevated-temperature pressure components, but 425°C requires careful verification of the applicable pressure-temperature rating and the complete valve design. Long-term high-temperature service may also require evaluation of alloy-steel alternatives depending on pressure, service duration and project requirements.
Can ASTM A216 WCB be used at 425°C?
WCB is used for elevated-temperature valve bodies, but at approximately 425°C carbon steel is approaching an important high-temperature design boundary. The allowable working pressure is significantly affected by temperature, and sustained severe service may justify evaluation of alloy-steel materials.
What packing is commonly considered for a 425°C globe valve?
Flexible graphite packing is commonly considered for high-temperature steam and thermal service. Final packing selection should also account for pressure, stem material, emission requirements, operating cycles and the complete valve design.
Should I manufacture directly from an old valve drawing?
Not without technical review. An old drawing may omit the operating medium, design pressure, design temperature, material details, minimum wall thickness, test requirements or internal trim dimensions. Critical information should be clarified and an approved manufacturing drawing should be issued before production.
What information should I send for a customized Y Type Globe Valve quotation?
Provide the valve size, quantity, operating and design pressure, operating and design temperature, medium, body and trim materials, pressure class, end connection, face-to-face requirement, stem type, operation method, test requirements and available drawings or samples.
Need a Customized Y Type Globe Valve?
A customized Y Type Globe Valve should be selected from the actual operating conditions rather than from size and pressure class alone.
If you already have an existing valve, drawing or sample, provide as much information as possible, including:
- Taille et quantité de vanne
- Pression de service
- Pression de conception
- Température de fonctionnement
- Température de conception
- Milieu de travail
- Matériaux de carrosserie et de garniture
- Type de connexion
- Dimension face à face
- Stem configuration
- Flange or welding-end dimensions
- Normes applicables
- Exigences d'inspection
- Documents requis
Vcore Valve can review project specifications, customer drawings and dimensional requirements before quotation. For customized valves, the final configuration can be confirmed through technical clarification and drawing review before production.
Contact Vcore Valve for Y Type Globe Valve technical review and quotation.