Selectiegids voor Y-type bolkleppen: stijgende spindel versus niet-stijgende spindel, A105 gesmeed versus WCB gegoten lichaam
A Y-type bolklep, ook wel A genoemd Klepafsluiter met Y-patroon, wordt algemeen overwogen voor stoom, thermische olie, raffinaderijen, energieopwekking en andere industriële diensten waarbij een klepafsluiter vereist is, maar het drukverlies lager moet zijn dan bij een conventionele klepafsluiter met recht patroon.
Het selecteren of vervaardigen van een klepafsluiter met Y-patroon vereist echter veel meer informatie dan de klepgrootte en drukklasse. Kopers moeten mogelijk kiezen tussen a stijgende stengel en een niet-stijgende stengel, kies tussen een ASTM A105 gesmeed stalen behuizing en een ASTM A216 WCB-behuizing van gegoten staal, bevestig of standaardafmetingen kunnen worden gebruikt en bepaal of de klep geschikt is voor gebruik bij hoge temperaturen, zoals 425°C stoom.
Deze beslissingen worden vooral belangrijk wanneer een klep wordt vervaardigd volgens een bestaande tekening of monster. Een verschil van slechts enkele millimeters in de inbouwlengte, flensafmetingen, steelhoogte of verbindingsgeometrie kan het onmogelijk maken een vervangende klep te installeren zonder de pijpleiding aan te passen.
In deze handleiding worden de belangrijkste technische en aanschafpunten uitgelegd die moeten worden beoordeeld voordat u een standaard of aangepaste Y-type bolklep bestelt.
Snelle samenvatting
- Een Y-type bolklep maakt gebruik van een hellende steel- en zittingopstelling om een meer gestroomlijnd stroompad te creëren dan een conventionele bolklep.
- Industriële klepafsluiters met Y-patroon maken gewoonlijk gebruik van een constructie met stijgende spindel, omdat deze een duidelijke indicatie van de kleppositie biedt en kritische spindeldraden uit de buurt van het procesmedium houdt. Er bestaan niet-stijgende ontwerpen, maar deze mogen niet worden aangenomen zonder de feitelijke klepstructuur te bevestigen.
- ASTM A105 is een specificatie voor drukcomponenten van gesmeed koolstofstaal, terwijl ASTM A216 WCB van gegoten koolstofstaal is dat gewoonlijk wordt gebruikt voor klepdrukhoudende lichamen.
- Smeden is vaak aantrekkelijk voor compacte kleppen met hoge druk en kleine boring. Gieten biedt meer vrijheid voor complexe en grotere lichaamsvormen.
- Een op maat gemaakt WCB-gietstuk kan meer kosten dan een gesmede A105-klep wanneer voor een kleine bestelling een nieuw gietpatroon of een nieuwe mal nodig is. Gieten is in geen enkele toepassing inherent duurder dan smeden.
- Voor maatwerk op tekeningbasis bevestigt u vóór de productie de lengte van aangezicht tot aangezicht, boring, eindverbinding, flensafmetingen, lichaamsgeometrie, veerweg van de stuurpen, totale hoogte, handwielmaat, drukgrensafmetingen en trimdetails.
- Bij ongeveer 425°C werken A105- en WCB-koolstofstaal nabij een belangrijke ontwerpgrens voor hoge temperaturen. De druk-temperatuurreductie, pakking, pakking, trim, bouten en materiaalgeschiktheid op lange termijn moeten allemaal worden beoordeeld.
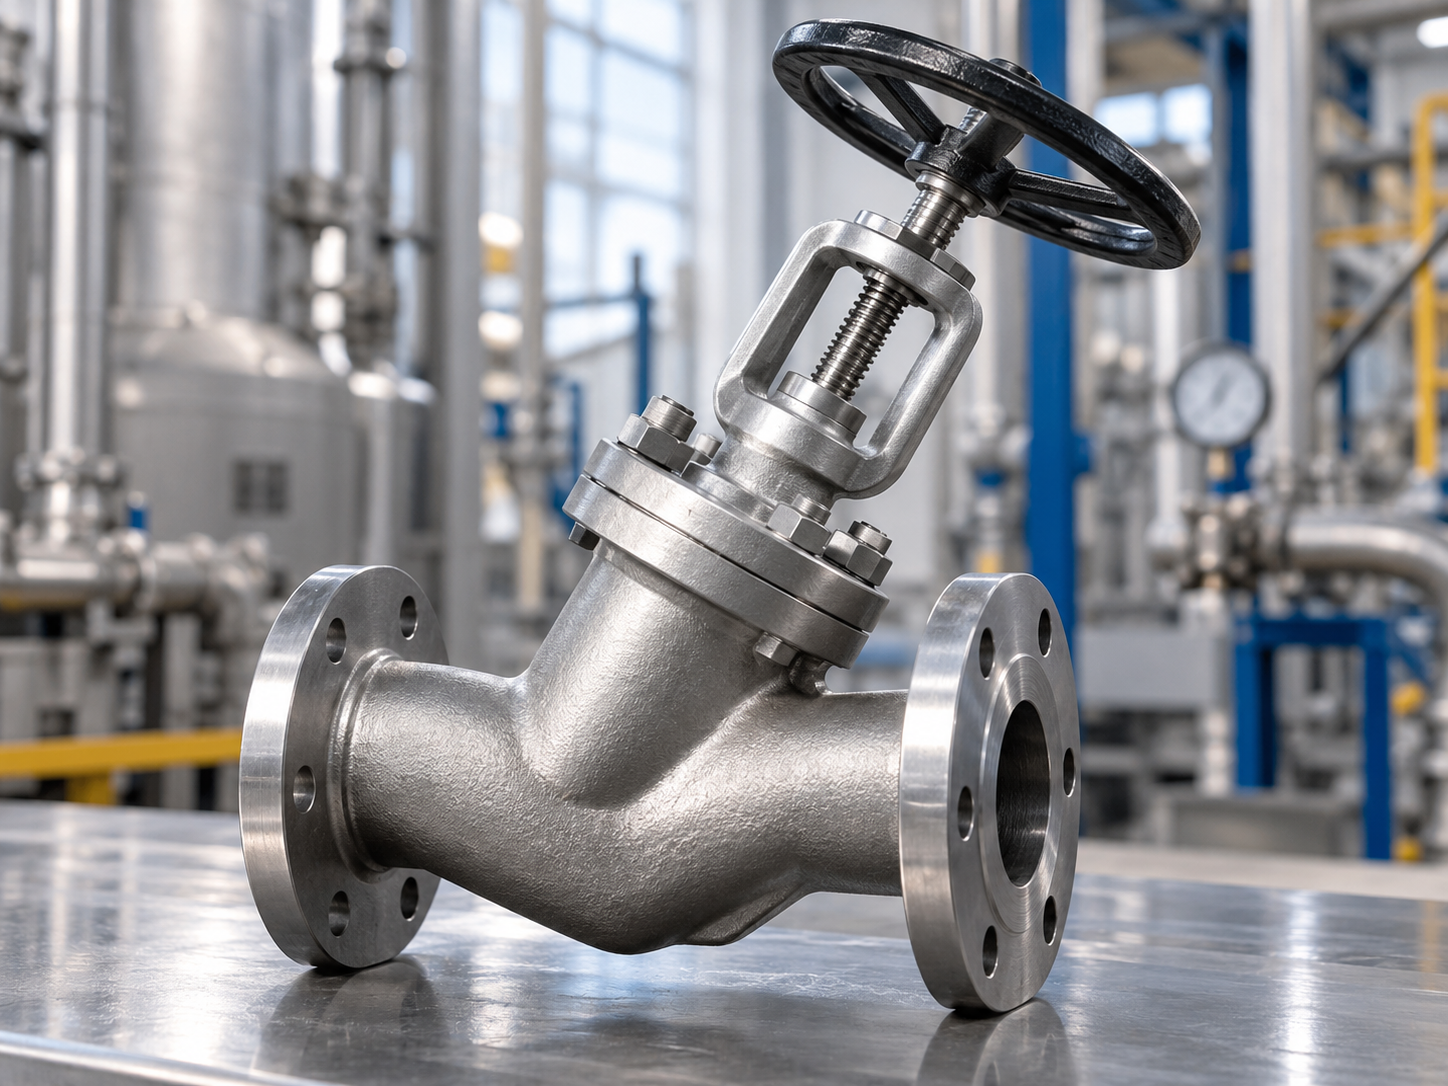
Wat is een Y-type bolklep?
Een Y-type bolklep is een variatie op de conventionele bolklep waarbij de steel, schijf en zitting onder een hellende hoek ten opzichte van de hoofdpijplijnas zijn geïnstalleerd. De resulterende stroomdoorgang is directer dan het kronkelige stroompad van een traditionele T-patroon klepafsluiter.
Deze configuratie kan de stromingsweerstand verminderen en de stromingscapaciteit verbeteren, terwijl de smorings- en afsluitkarakteristieken die gepaard gaan met de klepafstelling behouden blijven.
Typische toepassingen zijn onder meer:
- Stoompijpleidingen voor hoge temperaturen
- Hulpsystemen voor ketels
- Energiecentrales
- Raffinaderijproceslijnen
- Thermische oliesystemen
- Petrochemische fabrieken
- Hogedrukleidingen
- Olie- en gasprocesapparatuur
- Isolatie en throttling van industriële processen
Het Y-patroonlichaam alleen bepaalt niet of een klep geschikt is voor een bepaalde druk, temperatuur of vloeistof. De volledige drukgrens, carrosseriemateriaal, bekledingsmateriaal, motorkapontwerp, aansluiting, wanddikte, pakking en toepasselijke druk-temperatuurklasse moeten samen worden beoordeeld.
Voor een bredere uitleg van de Y-patroongeometrie, stromingseigenschappen en stoomtoepassingen, zie Vcore's
Y-patroon bolklep voor toepassingen met stoom en hoge doorstroming.
Y-type bolklep: stijgende steel versus niet-stijgende steel
De spindelconstructie is een belangrijk ontwerppunt wanneer een klant een bestaande kleptekening verstrekt of een vervanging op maat aanvraagt.
De voorwaarden stijgende stam en niet-stijgende stengel Beschrijf hoe de steel zich extern gedraagt terwijl de klepschijf naar of van de zitting beweegt.
Voor industriële klepafsluiters, vooral Y-patroonkleppen die worden gebruikt in stoom- en hogetemperatuurtoepassingen, constructie met stijgende stam komt over het algemeen vaker voor. Een niet-stijgende opstelling moet daarom worden behandeld als een projectspecifiek ontwerp en mag niet worden verondersteld uitwisselbaar te zijn met een standaard klep met stijgende spindel.
Wat is een bolklep met stijgende steel?
Bij een ontwerp met stijgende steel zorgt het openen van de klep ervoor dat de steel axiaal naar boven beweegt. De externe spindelpositie verschaft daarom een zichtbare indicatie van de klepslag.
In veel industriële configuraties bevinden de bedieningsdraden zich buiten het drukhoudende procesgebied. Dit maakt het steelmechanisme gemakkelijker te inspecteren en helpt kritische draadoppervlakken te scheiden van direct contact met het procesmedium.
Voordelen van een stijgende stuurpen
- De kleppositie is gemakkelijker visueel te identificeren.
- De beweging van de steel kan tijdens bedrijf worden geïnspecteerd.
- Externe stemdraden zijn gemakkelijker te smeren en te onderhouden.
- Het wordt veel gebruikt voor industriële stoom- en hogetemperatuurafsluiters.
- Het ontwerp is bekend bij operators en onderhoudsteams.
Punten om te overwegen
- Extra verticale speling is vereist.
- De open klephoogte kan aanzienlijk groter zijn dan de gesloten klephoogte.
- De blootliggende steel moet worden beschermd tegen mechanische schade en vervuiling.
Wat is een niet-stijgende spindelbolklep?
Een niet-stijgende steelopstelling beperkt of elimineert de externe axiale beweging van de steel. De interne draadgeometrie zet de rotatie van de steel om in beweging van het sluitelement.
Deze opstelling kan de externe ruimte die nodig is voor de werking van de klep verminderen, maar is minder gebruikelijk bij zware industriële klepafsluiters met Y-patroon dan een conventioneel ontwerp met stijgende steel.
Potentiële voordelen
- Compactere externe installatie-envelop.
- Handig als de bovenruimte beperkt is.
- De positie van de steel blijft relatief constant buiten de klep.
Potentiële beperkingen
- De open of gesloten positie is mogelijk niet duidelijk zichtbaar vanaf de externe stuurpenhoogte.
- Interne bedieningsdraden vereisen mogelijk meer aandacht voor smering, mediacompatibiliteit en slijtage.
- Het ontwerp komt mogelijk niet overeen met een bestaande klep met stijgende spindel, ook al zijn de nominale maat en drukklasse identiek.
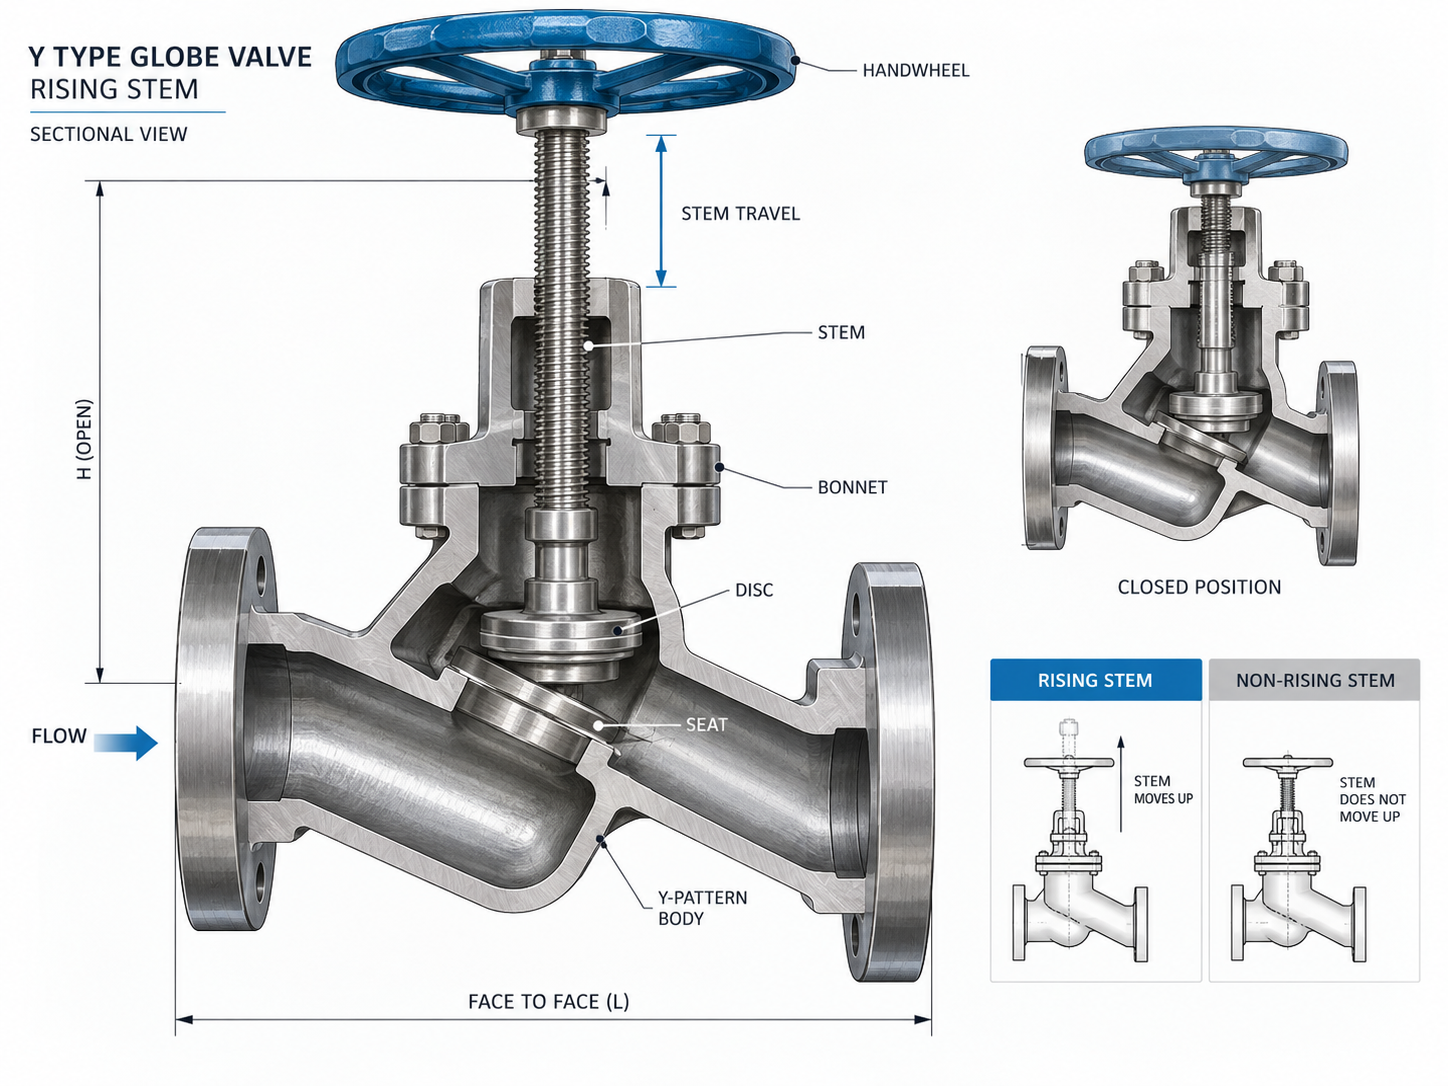
Vergelijking van stijgende stam versus niet-stijgende stam
| Selectie punt | Stijgende stam | Niet-stijgende stuurpen |
|---|---|---|
| Externe stambeweging | Stam beweegt naar boven bij het openen | Beperkte of geen externe axiale verplaatsing |
| Positie-indicatie | Makkelijk waar te nemen | Mogelijk is een andere indicator vereist |
| Installatie Hoogte | Meer speling vereist | Compacter |
| Onderwerplocatie | Vaak buiten het procesdrukgebied | Afhankelijk van het interne mechanisme |
| Zichtbaarheid van onderhoud | Hoger | Lager |
| Typisch industrieel Y-patroongebruik | Algemeen | Minder gebruikelijk / projectspecifiek |
ASTM A105 gesmeed staal versus ASTM A216 WCB gegoten staal
Lichaamsmateriaal is een andere veel voorkomende bron van verwarring in citaten van het Y-type bolklep.
Twee citaten kunnen beide kleppen omschrijven als “koolstofstaal”, terwijl één leverancier voorstelt ASTM A105 gesmeed staal en een ander stelt voor ASTM A216 WCB-gietstaal van kwaliteit.
Dit zijn niet simpelweg twee namen voor dezelfde productieroute.
Wat is ASTM A105?
ASTM A105/A105M-afdekkingen gesmede koolstofstalen leidingcomponenten gebruikt in druksystemen bij omgevings- en verhoogde temperaturen. Afsluiterlichamen, flenzen, fittingen en soortgelijke drukhoudende componenten kunnen worden geproduceerd uit A105-materiaal wanneer het productontwerp en de toepasselijke norm dit toelaten.
Het uitgangsstaal wordt tijdens het smeden verwarmd en mechanisch vervormd. Het gesmede stuk materiaal wordt vervolgens indien nodig met warmte behandeld en machinaal bewerkt tot de vereiste lichaams- of componentgeometrie.
Een vereenvoudigde productieroute is:
Stalen knuppel → verwarming → smeden → warmtebehandeling → bewerking → inspectie → montage → druktesten.
Wat is ASTM A216 klasse WCB?
ASTM A216/A216M kwaliteit WCB is een gegoten koolstofstaal op grote schaal gebruikt voor drukhoudende kleplichamen, flenzen, fittingen en soortgelijke componenten bedoeld voor gebruik bij hoge temperaturen.
In plaats van een massieve knuppel mechanisch in vorm te brengen, wordt gesmolten staal in een mal gegoten die de vereiste lichaamsholte bevat. Na het stollen wordt het gietstuk gereinigd, indien nodig met warmte behandeld, geïnspecteerd en machinaal bewerkt.
Een vereenvoudigde productieroute is:
Patroon- en matrijsvoorbereiding → smelten → gieten → stollen → uitschudden en reinigen → warmtebehandeling → inspectie/NDT zoals vereist → machinale bewerking → assemblage → druktesten.
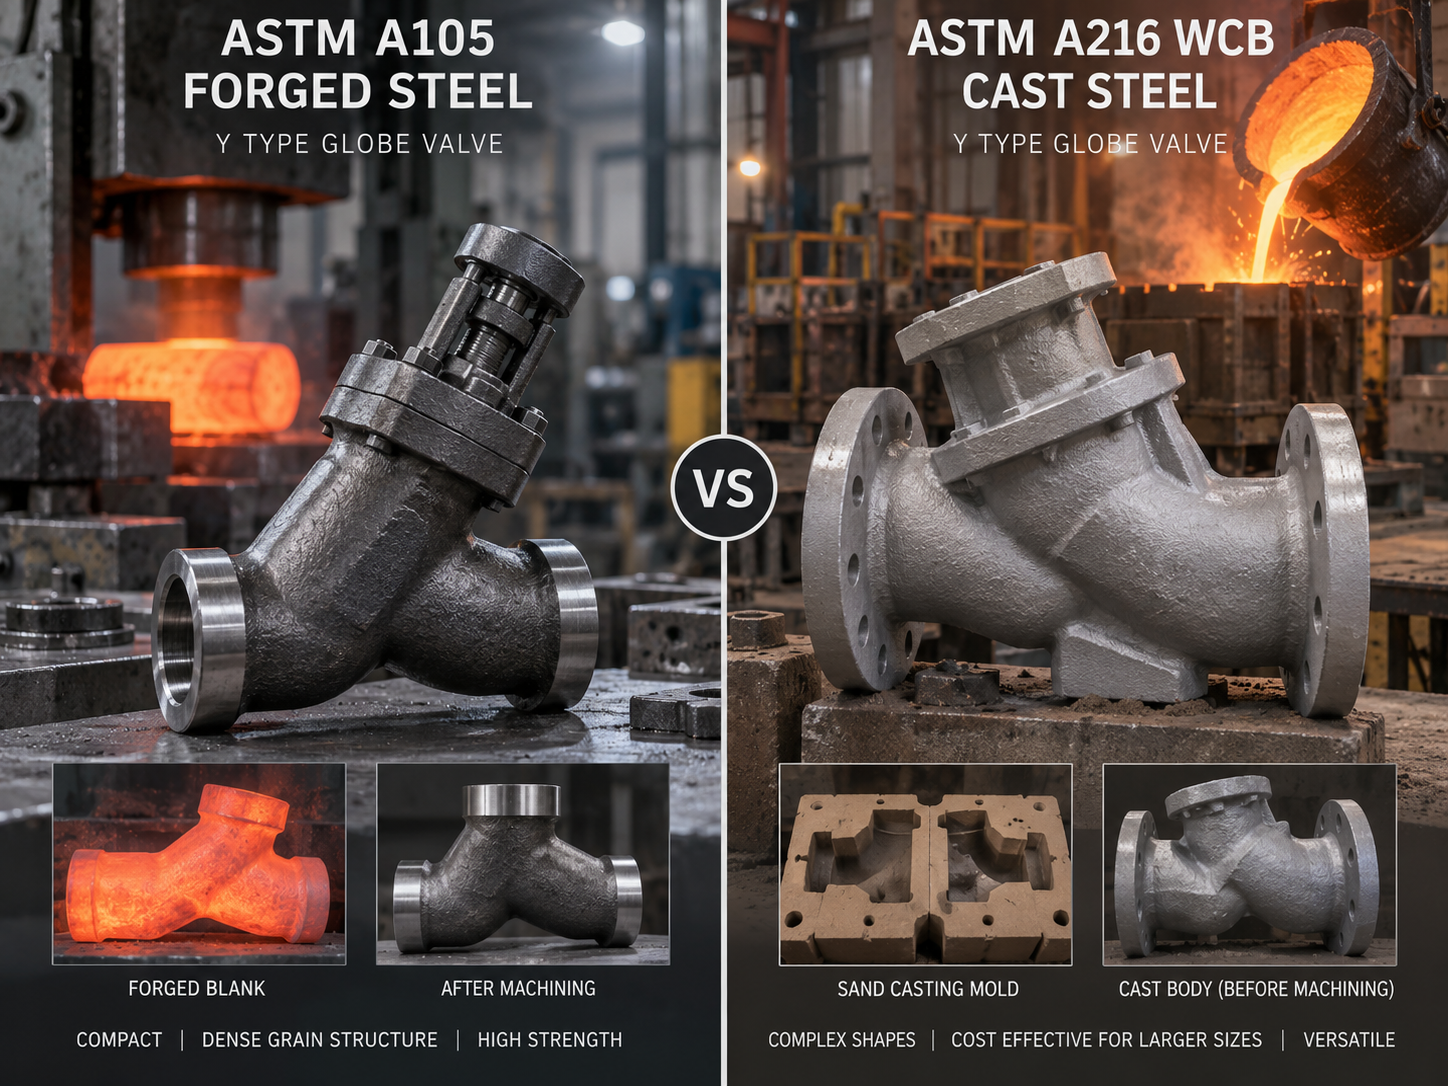
A105 versus WCB: belangrijkste verschillen voor kopers van globekleppen
| Artikel | ASTM A105 | ASTM A216 WCB |
|---|---|---|
| Productvorm | Gesmeed koolstofstaal | Gegoten koolstofstaal |
| Productieproces | Plastische vervorming van verwarmd staal | Gesmolten staal gegoten in een mal |
| Lichaamsgeometrie | Beste voor relatief compacte geometrieën | Zeer geschikt voor grotere en complexere vormen |
| Typische trend in klepgrootte | Vaak voorkomend bij kleine en middelgrote gesmede kleppen | Vaak voorkomend bij middelgrote en grote gegoten kleppen |
| Risico op interne discontinuïteit | Smeden zorgt over het algemeen voor een verfijnde gerichte graanstroom | De kwaliteit van het gieten is sterk afhankelijk van de controle en inspectie van de gieterij |
| Patroon / Schimmel | Meestal is er geen speciaal gietpatroon vereist | Gietpatroon en matrijssysteem vereist |
| Aangepaste bestelling in lage hoeveelheid | Kan economisch zijn als er geschikt standaard smeedmateriaal voorhanden is | Patroon- en instelkosten kunnen kleine hoeveelheden duur maken |
| Groot complex kleplichaam | De complexiteit van het bewerken en smeden kan aanzienlijk toenemen | Gieten wordt vaak praktischer |
Is A105 altijd beter dan WCB?
Nee.
Een gesmede constructie wordt vaak geassocieerd met drukcomponenten met een hoge integriteit, omdat het smeedproces een dichte en gecontroleerde materiaalstructuur kan opleveren. Dit betekent echter niet dat een gegoten WCB-klep automatisch een inferieur product is.
Een goed ontworpen, correct warmtebehandeld en adequaat geïnspecteerd ASTM A216 WCB-klephuis wordt veel gebruikt in industriële druksystemen.
De juiste keuze hangt af van:
- Klepgrootte
- Druk klasse
- Bedrijfstemperatuur
- Lichaamsgeometrie
- Productiehoeveelheid
- Toepasselijke klepontwerpnorm
- Vereiste wanddikte
- Materiaalspecificatie van de klant
- Inspectie- en NDO-eisen
- Bestaande gereedschaps- en productieroute
De materiaalkwaliteit moet daarom worden gekozen als onderdeel van het volledige klepontwerp en niet omdat ‘gesmeed altijd beter is’ of ‘gegoten altijd goedkoper is’.
Waarom kan een gegoten WCB-klep duurder zijn dan een gesmede A105-klep?
Deze vraag komt veelvuldig voor wanneer een koper een offerte ontvangt voor een maatwerk afsluiter.
Een veel voorkomende veronderstelling is:
Smeden = duur; gieten = goedkoop.
Die veronderstelling is niet betrouwbaar.
Voor standaardproductie in grote volumes kan gieten zeer economisch zijn, vooral bij grote of complexe kleplichamen. Maar voor een kleine aangepaste bestellingkan een gegoten WCB-lichaam aanzienlijk meer kosten dan een standaard gesmede A105-klep.
1. Mogelijk zijn nieuwe gietgereedschappen vereist
Als het vereiste kleplichaam niet overeenkomt met een bestaand gietpatroon, moet de fabrikant mogelijk nieuw gereedschap produceren.
Dit kan het volgende omvatten:
- Patroon ontwikkeling
- Core-box-ontwikkeling
- Voorbereiding van de mal
- Technische beoordeling
- Proefgieten
- Dimensionale correctie
Als de klant slechts één, vijf of tien kleppen bestelt, moeten de gereedschapskosten over een zeer klein aantal eenheden worden verdeeld.
2. Aangepaste lichaamsgeometrie creëert installatiekosten voor de gieterij
Een speciale face-to-face-afmeting, een ongebruikelijke motorkapverbinding, een speciale wanddikte of een klantspecifiek Y-patroonlichaam vereisen mogelijk een gietconfiguratie die afwijkt van het standaardproduct van de fabrikant.
Dit zorgt voor engineering- en procesopstartkosten, zelfs voordat de bewerking begint.
3. Gieten vereist procescontrole na het gieten
Een gegoten lichaam verlaat de gieterij niet gereed voor montage.
Afhankelijk van de specificatie en het kwaliteitsplan kan de productie bestaan uit:
- Schoonmaken en afvegen
- Warmtebehandeling
- Visueel onderzoek
- Dimensionale inspectie
- Magnetisch deeltjesonderzoek
- Vloeistofpenetrant onderzoek
- Radiografisch of ultrasoon onderzoek indien gespecificeerd
- Reparatie-evaluatie en gecontroleerde reparatie waar toegestaan
- Bewerking van flens-, zitting-, motorkap- en pakkingoppervlakken
4. Standaard smeedstukken zijn mogelijk al beschikbaar
Voor kleppen met een kleine boring heeft een fabrikant mogelijk al standaard A105-smeedmatrijzen, gesmede plano's of halffabrikaten beschikbaar.
In dat geval kan de productieroute veel eenvoudiger zijn:
Bestaande gesmede blanco → CNC-bewerking → assemblage → testen.
Het ontbreken van een nieuw gietpatroon kan het vervalste alternatief goedkoper maken voor een kleine bestelling op maat.
5. Hoeveelheid verandert de kostenvergelijking
De economie kan omkeren als de orderhoeveelheid toeneemt.
Zodra er gietgereedschap bestaat en de kosten ervan over honderden of duizenden kleppen zijn verdeeld, kan gieten zeer economisch worden.
Wanneer moet u een A105 gesmede Y-type bolklep overwegen?
Een vervalste A105-configuratie kan aantrekkelijk zijn als:
- De klep is relatief klein.
- Er is een compact hogedruklichaam vereist.
- De fabrikant beschikt al over geschikt smeedgereedschap.
- Er zijn socket-las-, schroefdraad- of stuiklasverbindingen vereist.
- Het project specificeert een gesmede constructie.
- Een kleine bestelhoeveelheid maakt een nieuw gietpatroon oneconomisch.
- Een hoge structurele integriteit en compacte wandsecties zijn belangrijk.
Voor gerelateerde gesmede klepconfiguraties, zie Vcore's
Smeedafsluiter.
Wanneer moet u een WCB gegoten Y-type bolklep overwegen?
Een gegoten WCB-lichaam kan praktischer zijn als:
- De klepgrootte is middelgroot of groot.
- De lichaamsgeometrie is moeilijk economisch te vervaardigen uit een smeedstuk.
- Een flensconstructie is vereist.
- Er is een bestaand gietpatroon beschikbaar.
- De productiehoeveelheid rechtvaardigt het gietgereedschap.
- De klanttekening specificeert ASTM A216 klasse WCB.
- Een gegoten drukhoudend ontwerp is al vastgesteld en gekwalificeerd door de fabrikant.
Aangepaste Y-type bolklep: welke tekeningafmetingen moeten worden bevestigd?
Bij het vervaardigen van een klep volgens een klanttekening mag de tekening nooit alleen worden beschouwd als een afbeelding van de gewenste klep.
Een vervangende klep moet op de juiste manier aansluiten op de bestaande leidingen, steunen, isolatie en bedieningsruimte.
Om deze reden kan dimensionale bevestiging net zo belangrijk zijn als lichaamsmateriaal.
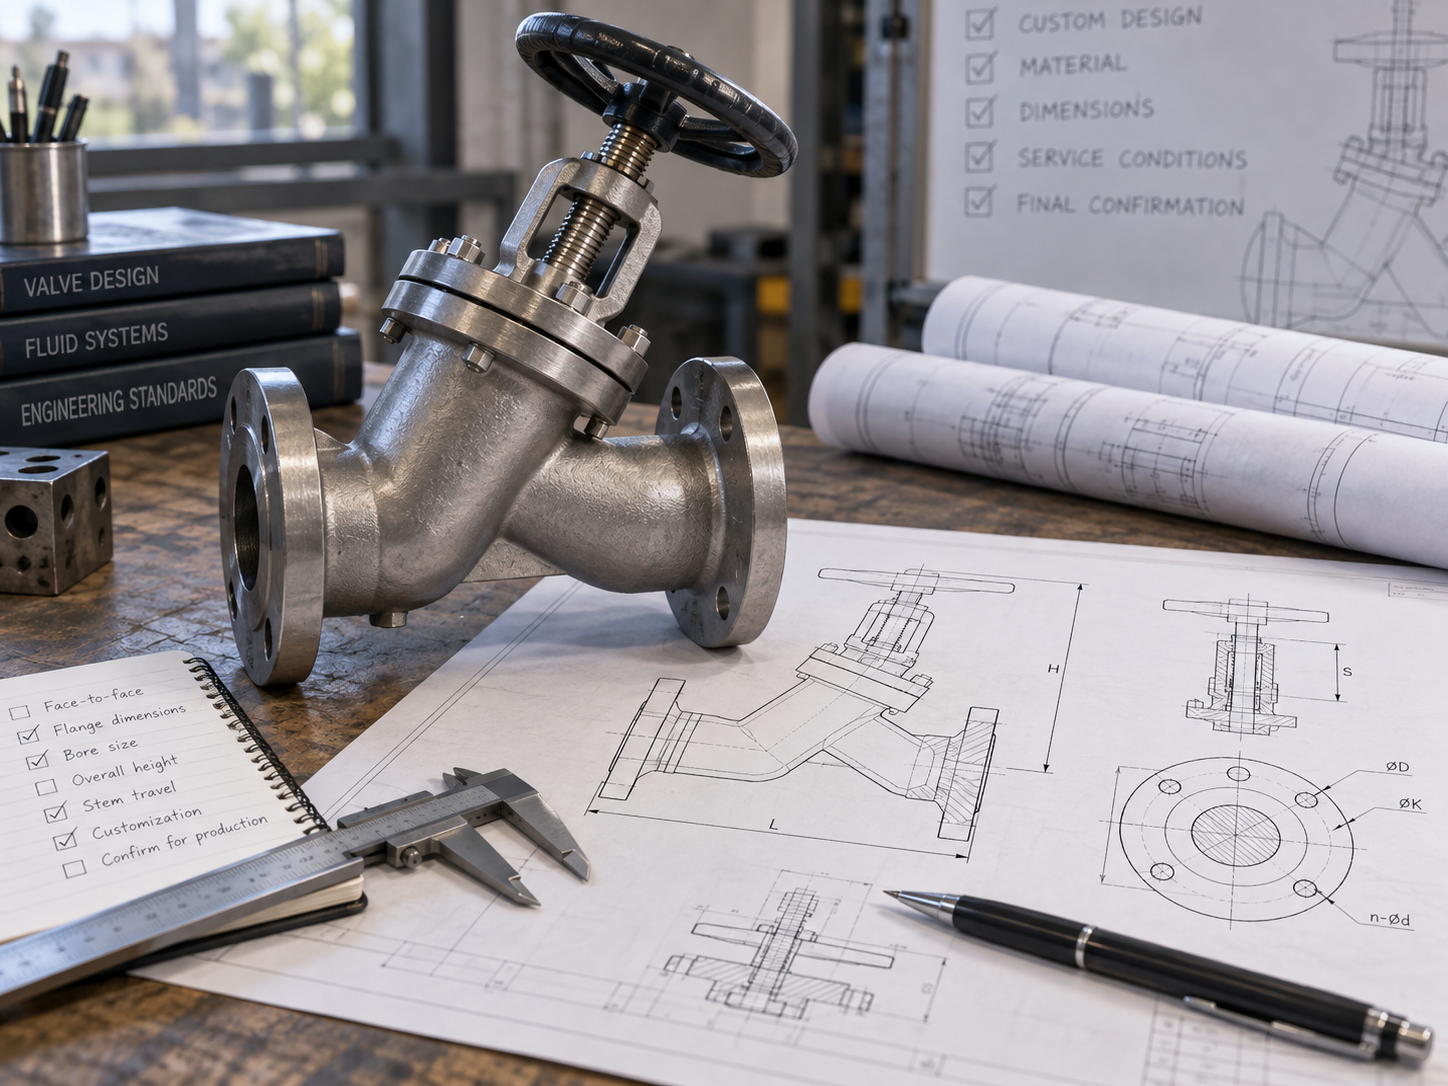
1. Afmeting van aangezicht tot aangezicht — F/F
De face-to-face dimensie is een van de belangrijkste waarden voor een vervangende flensafsluiter.
Het is de afstand tussen de twee pijpleidingaansluitvlakken.
Als de bestaande leidingopening 230 mm bedraagt en de vervangende klep een inbouwmaat van 250 mm heeft, kan de nieuwe klep niet zomaar worden geïnstalleerd zonder de leidingen aan te passen.
Waar van toepassing kunnen standaard face-to-face afmetingen worden gecontroleerd aan de hand van normen zoals ASME B16.10. In een klanttekening kan echter een niet-standaard afmeting worden gespecificeerd die moet worden gehandhaafd voor uitwisselbaarheid.
2. Type verbinding beëindigen
Bevestig of de vereiste uiteinden zijn:
- Geflensd
- Stomplas
- Socket-las
- Met schroefdraad
- Speciale projectverbinding
Het verbindingstype kan de lichaamslengte en de fabricageconstructie aanzienlijk veranderen.
3. Flensafmetingen
Voor een klep met flens is het bevestigen van alleen een “Klasse 300-flens” mogelijk niet voldoende voor een vervanging op basis van een tekening.
Controleer:
- Flens buitendiameter
- Steekcirkeldiameter / boutcirkeldiameter
- Aantal boutgaten
- Diameter boutgat
- Flens dikte
- Diameter en hoogte met verhoogd oppervlak
- RF-, FF- of RTJ-richting
- Toepasselijke flensnorm
4. Diameter van boring of stroomdoorgang
De interne boring moet worden bevestigd omdat de nominale leidingmaat niet automatisch de volledige interne stroomgeometrie van de klep definieert.
Bij een Y-patroon klepafsluiter kunnen de boringafmetingen, de zitting en de interne stroomdoorgang van invloed zijn op:
- Stroomcapaciteit
- Snelheid
- Drukval
- Erosie van de zetel
- Vereiste wanddikte
5. Totale hoogte
De totale klephoogte moet waar nodig in beide relevante bedieningsposities worden bevestigd.
Bij een klep met stijgende steel moeten kopers vooral letten op:
- Hoogte met gesloten klep
- Hoogte met klep volledig open
- Maximale stengelverlenging
- Er is vrije ruimte nodig boven het handwiel of de actuator
6. Stuurpendiameter en stuurpenbeweging
De afmetingen van de steel zijn van invloed op de sterkte, geleiding, pakkingprestaties en de geometrie van het bedieningsmechanisme.
Belangrijke waarden zijn onder meer:
- Stamdiameter
- Afmetingen schroefdraad
- Stam reizen
- Stam-naar-schijf-verbinding
- Geometrie van de achterbank, indien van toepassing
7. Diameter handwiel
Een handwiel is niet alleen een cosmetisch onderdeel.
De diameter van het handwiel beïnvloedt het beschikbare handmatige bedieningskoppel. Als een vervangende klep een veel kleiner handwiel gebruikt dan het origineel, kan het zijn dat de operator aanzienlijk meer moeite moet doen om de klep te openen of te sluiten.
8. Y-carrosseriehoek en richting motorkap
Omdat een klep met Y-patroon een schuine steelas heeft, moeten de hoek van het huis en de motorkap worden bevestigd als de speling ter plaatse beperkt is.
Het wijzigen van deze geometrie kan van invloed zijn op:
- Totale installatie-envelop
- Toegankelijkheid van het handwiel
- Isolatieafstand
- Ruimte voor het verwijderen van de stengel
- Toegang voor onderhoud
9. Wanddikte carrosserie
De drukhoudende wanddikte moet gebaseerd zijn op de toepasselijke ontwerpvereisten voor de klep, het materiaal, de druk-temperatuuromstandigheden en de productietoeslagen.
De oorspronkelijke schets van de klant mag niet worden beschouwd als voldoende bewijs voor het drukgrensontwerp als kritische wandafmetingen ontbreken.
10. Motorkapaansluiting
Bevestig of de klep gebruik maakt van:
- Geschroefde motorkap
- Gelaste motorkap
- Motorkap met drukafdichting
- Union motorkap of een andere projectspecifieke opstelling
Voor hogedruk- en hogetemperatuursystemen kan een andere motorkapconfiguratie nodig zijn dan voor gewone lagedruksystemen.
Voor zware stoomtoepassingen vergelijkt u de projectvereisten met die van Vcore
Drukafdichtingsbolklep.
11. Afmetingen schijf en zitting
Voor een aangepaste klep moet de fabrikant het volgende beoordelen:
- Zadel boring
- Zithoek
- Schijfdiameter
- Schijfprofiel
- Bevestiging zittingring
- Hardfacevereiste
- Vereiste uitschakelprestaties
Een tekening die alleen het externe lichaam laat zien, bevat mogelijk niet voldoende informatie om de oorspronkelijke interne uitvoering te reproduceren.
12. Afmetingen van pakking en pakkingbus
De geometrie van de pakkingkamer heeft invloed op de spindelafdichting en de pakkingcompressie.
Voor gebruik bij hoge temperaturen verdient dit gebied bijzondere aandacht, omdat verpakkingsmaterialen kunnen verslappen of verslechteren als de temperatuur stijgt.
Aangepaste checklist voor ventieltekeningen
| Tekeningparameter | Wat te bevestigen | Waarom het ertoe doet |
|---|---|---|
| F/F | Lengte van aangezicht tot aangezicht | Uitwisselbaarheid van pijpleidingen |
| DN/NPS | Nominale klepgrootte | Compatibiliteit met pijpleidingen |
| Drukklasse | Klasse / PN plus ontwerpdruk | Ontwerp van drukgrenzen |
| Flens | OD, boutcirkel, gaten, bekleding, dikte | Compatibiliteit van verbindingen |
| Boring | Afmetingen van de stroomdoorgang | Capaciteit en drukval |
| Totale hoogte | Open en gesloten envelop | Opruiming van het terrein |
| Stam | Diameter, draad en slag | Kracht en werking |
| Handwiel | Diameter en positie | Handmatig bedieningskoppel en speling |
| Lichaamshoek | Y-patroon stuurpen/motorkaphelling | Installatie-envelop |
| Wanddikte | Minimale drukgrensdikte | Drukintegriteit |
| Carrosserie-/bekledingsmaterialen | Exacte ASTM-cijfers | Temperatuur-, sterkte- en corrosiegeschiktheid |
| Stroomrichting | Vereiste installatierichting | Schijfladen en bedieningsgedrag |
Kunnen A105 of WCB worden gebruikt bij 425°C?
Deze vraag moet zorgvuldig worden beantwoord.
ASTM A105 gesmeed koolstofstaal en ASTM A216 WCB gegoten koolstofstaal worden beide gebruikt voor drukcomponenten bij hoge temperaturen. Echter, 425°C is al een veeleisende temperatuur voor het onderhoud van koolstofstalen kleppen.
De juiste vraag is niet simpelweg:
“Kan WCB bestand zijn tegen 425°C?”
De technische vraag zou moeten zijn:
“Kan de complete klep, bij de geselecteerde materiaalgroep en drukklasse, voldoen aan de vereiste ontwerpdruk bij 425°C voor de verwachte levensduur en bedrijfsomstandigheden?”
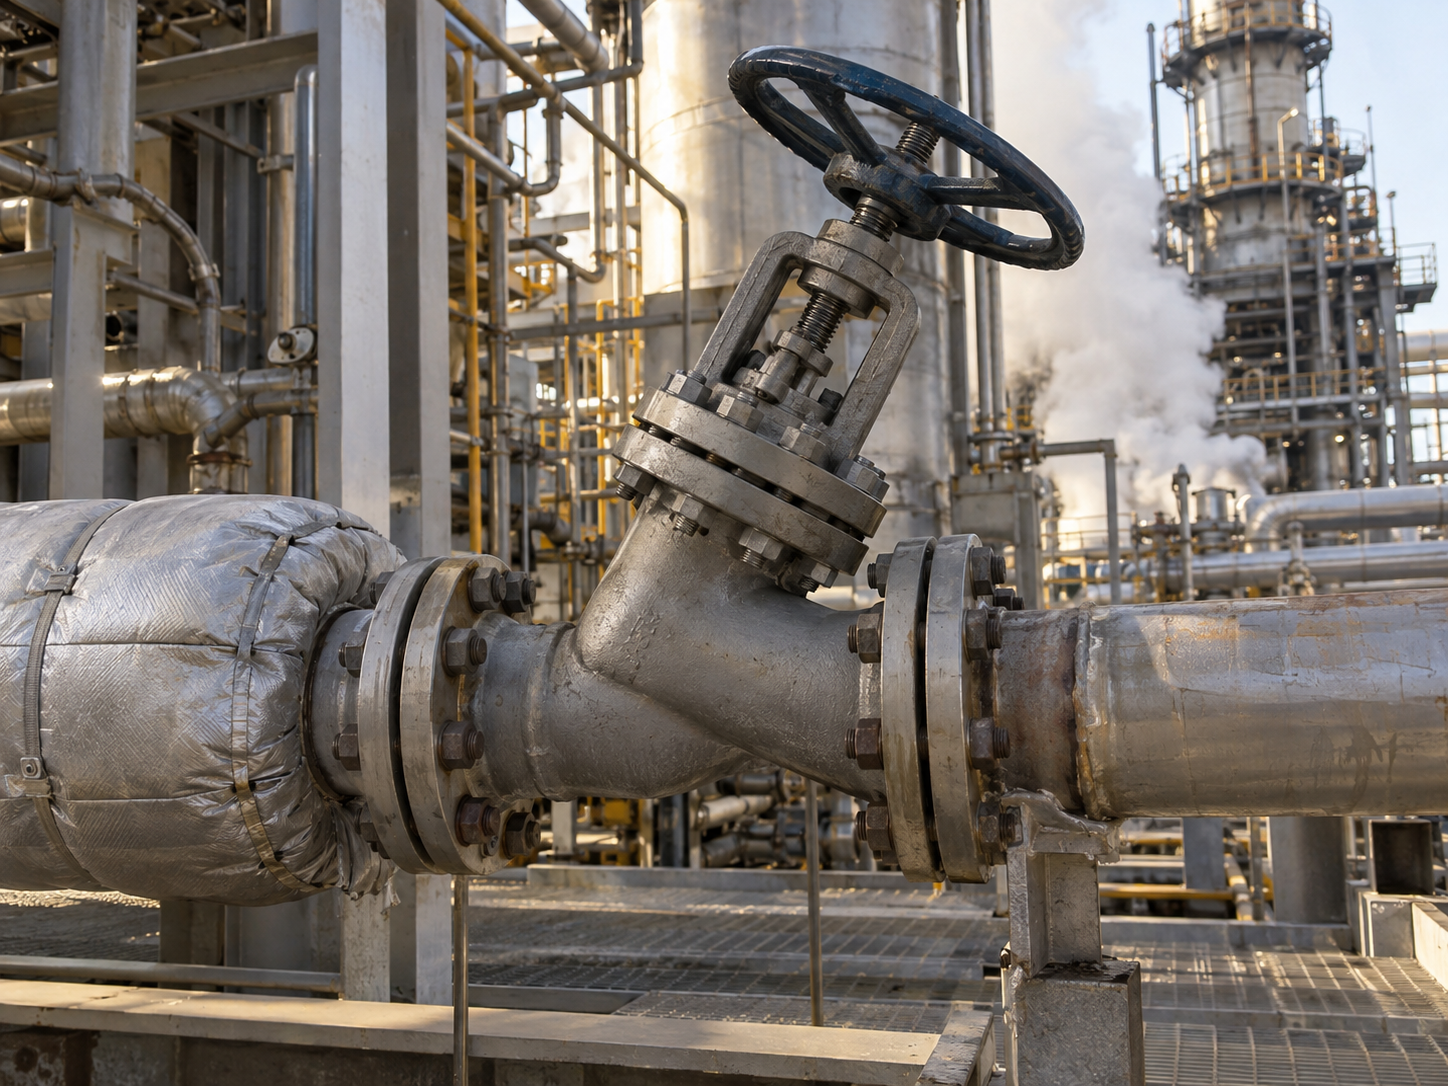
Service bij hoge temperaturen tot 425 °C: waar moeten kopers op letten?
1. Druk-temperatuurclassificatie
Drukklasse betekent niet dat de klep bij elke temperatuur dezelfde druk kan weerstaan.
Naarmate de temperatuur stijgt, neemt de toegestane werkdruk voor een koolstofstalen klep af.
Een Klasse 300-klep mag bijvoorbeeld niet worden geselecteerd bij 425°C alleen maar omdat de werkdruk van de pijpleiding lager is dan de Klasse 300-classificatie bij kamertemperatuur.
De vereiste bedrijfs- en ontwerpdruk moet worden getoetst aan de geldende druk-temperatuur classificatie voor het daadwerkelijke klepmateriaal en de geldende ontwerpnorm.
2. Koolstofstaal bevindt zich in de buurt van een belangrijke grens bij hoge temperaturen
Bij ongeveer 425°C vereist langdurig gebruik van koolstofstaal bijzondere aandacht.
Voor zwaar continu gebruik rond of boven deze temperatuur moet de projectingenieur mogelijk beoordelen of een gelegeerd staallichaam, zoals chroom-molybdeen, geschikter is dan koolstofstaal.
Afhankelijk van de geldende code en projectspecificatie kunnen alternatieven gegoten kwaliteiten omvatten, zoals WC6 of WC9 of overeenkomstige gesmede gelegeerde staalsoorten.
Materiaalvervanging mag nooit alleen op basis van temperatuur plaatsvinden. Er moet ook rekening worden gehouden met druk, serviceduur, medium, ontwerpcode, leidingmateriaal en projectmateriaalspecificatie.
3. Verpakkingsmateriaal
Gewone zachte pakkingen bij lage temperaturen mogen niet automatisch worden gebruikt voor gebruik bij 425°C.
Flexibele grafietpakkingen worden vaak overwogen voor stoom- en thermische toepassingen op hoge temperatuur, maar de uiteindelijke verpakkingsopstelling moet overeenkomen met:
- Temperatuur
- Druk
- Materiaal van de stam
- Afwerking van het oppervlak van de stam
- Emissie-eisen
- Brandveiligheidseisen, indien van toepassing
- Verwachte bedrijfscycli
4. Motorkappakking
De pakking tussen huis en motorkap wordt blootgesteld aan zowel druk als temperatuur.
Afhankelijk van de klepconstructie en projectvereisten kunnen oplossingen voor hoge temperaturen pakkingsystemen op basis van grafiet of metaal/grafiet omvatten.
De pakkingkeuze moet overeenkomen met de flensgeometrie, boutbelasting, druk en thermische cycli.
5. Stam- en trimmaterialen
Het kleplichaam is slechts een onderdeel van het hogetemperatuurontwerp.
Stuurpen, schijf, zitting en harde bekleding van de zitting moeten worden beoordeeld op:
- Sterkte bij hoge temperaturen
- Slijtvastheid
- Gevaar voor vreten
- Erosie veroorzaakt door drukval
- Thermische uitzetting
- Vereiste uitschakelprestaties
Afhankelijk van het gebruik kunnen roestvrijstalen afwerkingen, geharde 13Cr-type afwerkingen, stelliet hardfacing of projectgespecificeerde aluminium afwerkingen worden overwogen.
6. Thermische uitzetting
Bij 425°C zetten de kleponderdelen aanzienlijk uit vergeleken met de afmetingen bij omgevingstemperatuur.
Het ontwerp moet voldoende afstanden mogelijk maken tussen:
- Stam en geleiders
- Schijf en zitting
- Motorkap en carrosserie
- Verpakking en steel
Onvoldoende speling kan overmatige wrijving, vastlopen van de steel of problemen bij het bedienen van de klep veroorzaken nadat de bedrijfstemperatuur is bereikt.
7. Ontspanning van het inpakken van de stengel
Herhaaldelijk verwarmen en afkoelen kan de pakkingcompressie veranderen.
Een klep die tijdens een hydrostatische test bij kamertemperatuur correct afdicht, kan zich na thermische cycli anders gedragen.
Daarom vereist het afdichten van de spindel bij hoge temperaturen zowel geschikt materiaal als een correct ontwerp van de pakkingkamer.
8. Boutmateriaal
De bouten van de carrosserie en de motorkap moeten worden beoordeeld als onderdeel van het druk-temperatuurontwerp en niet worden behandeld als een generiek bevestigingsmiddel.
De vereiste bout- en moerkwaliteiten moeten overeenkomen met de ontwerptemperatuur, drukklasse en toepasselijke projectspecificatie.
9. Stroomrichting
Klepafsluiters hebben normaal gesproken een gedefinieerde voorkeursstroomrichting, afhankelijk van de trim en het klepontwerp.
Bij stoomservices met een hoog drukverschil kan een onjuiste installatie de schijfbelasting, het bedieningskoppel, de trillingen en het stoelgedrag beïnvloeden.
De GA-tekening van de fabrikant moet de vereiste stroomrichting duidelijk aangeven.
10. Isolatie en operatortemperatuur
Stoomkleppen kunnen ter plaatse worden geïsoleerd, maar isolatie mag de toegang tot pakkingafstelling, pakkingbusbouten, smeerpunten of onderhoud van de motorkap niet verhinderen.
Het handwiel, de versnellingsbak of de actuator moeten ook worden gecontroleerd op warmteoverdracht vanuit het kleplichaam.
Onderhoudschecklist voor 425°C
| Artikel | Wat te beoordelen |
|---|---|
| Ontwerpdruk | Vereiste druk bij 425°C, niet geschikt voor omgevingstemperatuur |
| Lichaamsmateriaal | A105/WCB geschiktheid of behoefte aan gelegeerd staal |
| Verpakking | Grafiet- of projectgoedgekeurd systeem voor hoge temperaturen |
| Pakking | Temperatuur- en drukcompatibele motorkapafdichting |
| Stam | Sterkte, uitzetting, slijtage en oppervlakteafwerking |
| Zitting / Schijf | Hardfacing, erosie en thermisch gedrag |
| Vastschroeven | Sterkte bij hoge temperaturen en projectspecificatie |
| Motorkap | Geschroefd, gelast of drukafdichtend ontwerp zoals vereist |
| Stroomrichting | Bevestig de beoogde richting van de fabrikant |
| Thermisch fietsen | Pakking-, pakking- en boutgedrag tijdens herhaaldelijk verwarmen/koelen |
Hoe moet een aangepast Y-type bolklepproject verlopen?
Voor een op maat gemaakte klep moet de productie een gecontroleerde engineeringvolgorde volgen in plaats van rechtstreeks uit te gaan van een voorlopige klantschets.
Een praktische workflow is:
Klanttekening / monster
→ beoordeling van de serviceconditie
→ maatverduidelijking
→ materiaalbevestiging
→ voorlopige GA-tekening
→ goedkeuring klanttekening
→ productietekening
→ gereedschap / materiaalvoorbereiding
→ productie
→ dimensionele inspectie
→ druktesten
→ definitieve documentatie
→ verpakking en verzending
De voor de productie gebruikte tekeningrevisie moet duidelijk worden gecontroleerd.
Als F/F, materiaal, steelontwerp of flensafmetingen veranderen tijdens technische besprekingen, moet de bijgewerkte tekening een nieuwe revisie krijgen voordat de productie begint.
Voor meer informatie over drukgrens, afdichting, bediening en projectspecifiek klepontwerp, zie
Overwegingen bij het ontwerpen van industriële kleppen: 10 technische factoren.
Wat moet vóór verzending worden geïnspecteerd?
Afhankelijk van de aankoopspecificatie kan de eindinspectie bestaan uit:
- Materiaalcertificaatbeoordeling
- Verificatie van carrosserie- en motorkapmateriaal
- Dimensionale inspectie
- Face-to-face meting
- Flensmaatcontrole
- Inspectie van de beweging van de stam
- Handwielbediening
- Shell-druktest
- Lekkagetest van de stoel
- Achterbanktest, indien van toepassing
- Visuele inspectie
- NDT waar gespecificeerd
- Coatinginspectie
- Inspectie van naamplaatjes en markering
- Finale tekeningverificatie
- Verpakkingsinspectie
Testvereisten moeten vóór productie worden overeengekomen. Voor industriële afsluiters waarvoor API 598 of een andere inspectiestandaard is gespecificeerd, moeten de exacte standaarduitgave en acceptatiecriteria worden bevestigd in de aankoopdocumenten.
RFQ-checklist voor Y-type bolafsluiter
Door volledige technische informatie te verstrekken, kan de fabrikant de juiste klep citeren in plaats van aannames te doen.
| Offerteaanvraagartikel | Voorbeeld / vereiste | Waarom het ertoe doet |
|---|---|---|
| Ventieltype | Y-type / Y-patroon bolklep | Bevestigt lichaamsgeometrie |
| Grootte | 1″, 2″, DN50, enz. | Compatibiliteit met pijpleidingen |
| Hoeveelheid | Aantal per maat | Heeft invloed op de economie van gieten/gereedschappen |
| Bedrijfsdruk | Werkelijke normale druk | Definieert de serviceconditie |
| Ontwerpdruk | Maximale ontwerpconditie | Verificatie van drukgrenzen |
| Bedrijfstemperatuur | Bijvoorbeeld 400°C | Verpakking en materiaalkeuze |
| Ontwerptemperatuur | Bijvoorbeeld 425°C | Druk-temperatuur classificatie |
| Middelmatig | Stoom, thermische olie, gas, procesvloeistof | Compatibiliteit van materiaal en bekleding |
| Lichaamsmateriaal | ASTM A105 / ASTM A216 WCB / gelegeerd staal | Productie- en temperatuurgeschiktheid |
| Trimmateriaal | 13Cr, RVS, Stelliet of projectkwaliteit | Slijtage- en afdichtingsprestaties |
| Stamtype | Stijgend / niet-stijgend | Structuur en installatieruimte |
| Motorkap | Geschroefd / gelast / drukafdichting | Druk- en onderhoudsvereisten |
| Verbinding | Geflensd / BW / SW / met schroefdraad | Pijpleidingverbinding |
| F/F | Standaard of klantspecifiek | Vervangingscompatibiliteit |
| Flens standaard | ASME / EN / DIN / JIS | Compatibiliteit met Bolt-Ups |
| Operatie | Handwiel / tandwiel / actuator | Bedrijfsregeling |
| Testen | API 598 of projectspecificatie | Acceptatievereisten |
| Documenten | GA, MTC, testrapporten, inspectiegegevens | Acceptatie van projecten |
| Bestaande tekening | PDF / DWG / afmetingen / voorbeeld | Aangepaste productiereferentie |
Veel voorkomende fouten bij het bestellen van een aangepaste Y-type bolklep
1. Vergelijking van A105- en WCB-prijzen zonder het ontwerp te vergelijken
Een gesmede klep en een gegoten klep kunnen verschillende afmetingen, wanddiktes, motorkapconstructies, productieprocessen en testscopes gebruiken.
Prijsvergelijking heeft pas zin nadat de technische reikwijdte op één lijn is gebracht.
2. Ervan uitgaande dat een tekening compleet is omdat deze de hoofdafmetingen weergeeft
Sommige klanttekeningen tonen alleen:
- Totale lengte
- Totale hoogte
- Flensdiameter
Maar belangrijke informatie zoals wanddikte, bekledingsmateriaal, zittinggeometrie, stuurpendiameter, pakkingopstelling of ontwerpdruk kan nog steeds ontbreken.
3. F/F op een vervangende klep negeren
Face-to-face mismatch is een van de gemakkelijkste manieren om een site-installatieprobleem te creëren.
Controleer altijd of de standaard F/F of de daadwerkelijk gemeten F/F van de bestaande klep voorrang heeft.
4. Specificatie van 425°C zonder druk uit te oefenen
Temperatuur alleen is niet genoeg.
Een kleplichaammateriaal dat bij de ene druk aanvaardbaar kan zijn, kan bij een andere druk bij dezelfde temperatuur ongeschikt zijn.
Zorg voor de complete ontwerpdruk-temperatuurcombinatie.
5. Classificatie behandelen als een constante druk
Klasse 150, Klasse 300 of Klasse 600 identificeert een ratingklasse. Dit betekent niet dat de toegestane druk onveranderd blijft van omgevingstemperatuur tot 425°C.
6. Kies alleen voor A105 omdat deze vervalst is
De gesmede constructie heeft belangrijke voordelen, maar maakt A105 niet automatisch het juiste materiaal voor elke Y-patroon klepafsluiter.
Klepgrootte, lichaamsgeometrie, ontwerptemperatuur, druk, normvereisten en projectmateriaalspecificatie moeten nog steeds worden gecontroleerd.
7. Ervan uitgaande dat gegoten WCB altijd goedkoper moet zijn
Voor een aangepaste bestelling van kleine hoeveelheden kunnen de kosten van het gietgereedschap alleen al de economie dramatisch veranderen.
A105 of WCB: welke moet u kiezen?
Gebruik de volgende tabel als een eerste inkoopvergelijking en niet als vervanging voor projectengineering.
| Projectsituatie | Typische richting om te evalueren |
|---|---|
| Hogedrukventiel met kleine boring | Evalueer de gesmede A105-constructie |
| Bestaand standaard gesmeed gereedschap beschikbaar | A105 biedt mogelijk betere economieën voor kleine hoeveelheden |
| Groot, complex kleplichaam | Evalueer WCB-casting |
| Grote productiehoeveelheid | Gietgereedschap kan economisch worden |
| Klanttekening vermeldt expliciet WCB | Niet vervangen zonder toestemming |
| Klanttekening vermeldt expliciet A105 | Bevestig de haalbaarheid van de productie van gesmede carrosserieën |
| Continue zware belasting rond 425°C | Controleer de geschiktheid van koolstofstaal en evalueer waar nodig legeringsalternatieven |
Gerelateerde Vcore Globe Valve-bronnen
Raadpleeg de volgende Vcore-bronnen voor aanvullende technische en inkoopinformatie:
Y-patroon bolklep voor toepassingen met stoom en hoge doorstroming
— verklaart de stromingsgeometrie van het Y-patroon, het smoorgedrag, de drukval en de selectie van stoomservices.
Productassortiment industriële bolkleppen
— industriële klepafsluiterconfiguraties vergelijken voor stoom-, olie-, gas-, chemische, energie- en algemene procesdiensten.
Smeedafsluiter
— evaluatie van afsluitklepconfiguraties met gesmeed lichaam voor compacte industriële hogedruktoepassingen.
Drukafdichtingsbolklep
— drukafdichtingsconfiguraties beoordelen die gewoonlijk worden geëvalueerd voor hogedruk- en hogetemperatuurstoomsystemen.
Overwegingen bij het ontwerpen van industriële kleppen
— inzicht krijgen in de drukgrens, afdichting, stroompad, materialen, werking en inspectie-eisen voor op maat gemaakte kleppen.
Veelgestelde vragen
Wat is het verschil tussen een Y-type bolklep en een normale bolklep?
Een Y-type bolklep maakt gebruik van een hellende steel-, schijf- en zittingopstelling die een meer gestroomlijnd stromingspad creëert. Compared with a conventional T-pattern globe valve, the Y-pattern design can reduce flow resistance while retaining globe-valve throttling and shut-off characteristics.
Is a Y Type Globe Valve normally rising stem or non-rising stem?
Industrial Y-pattern globe valves commonly use rising-stem construction, particularly in steam, high-pressure and high-temperature service. Non-rising arrangements exist but are less common and should be confirmed from the actual design or customer drawing.
What is the difference between ASTM A105 and ASTM A216 WCB?
ASTM A105 is a forged carbon steel specification used for pressure-containing piping components, while ASTM A216 Grade WCB is a cast carbon steel grade used for valves and other pressure-containing components. Their manufacturing processes, geometry capability and production economics are different.
Is A105 stronger than WCB?
Forging produces a different material structure and is often preferred for compact high-integrity pressure components, but material selection should not be reduced to a simple stronger-versus-weaker comparison. The complete valve design, pressure-temperature rating, dimensions, inspection and applicable standard determine whether the valve is suitable for service.
Why can a WCB cast valve cost more than an A105 forged valve?
For low-quantity customized valves, a WCB body may require a new pattern, core tooling, foundry setup, heat treatment and additional inspection. If a manufacturer already has standard A105 forged blanks or forging tooling, the forged valve can therefore be less expensive for a small order.
Which dimension is most important when copying an existing globe valve?
Face-to-face length is one of the most critical installation dimensions, but it is not the only one. Flange OD, bolt pattern, bore, overall height, body angle, stem travel, handwheel diameter, bonnet arrangement and connection standard should also be confirmed.
Can ASTM A105 be used at 425°C?
A105 is used for elevated-temperature pressure components, but 425°C requires careful verification of the applicable pressure-temperature rating and the complete valve design. Long-term high-temperature service may also require evaluation of alloy-steel alternatives depending on pressure, service duration and project requirements.
Can ASTM A216 WCB be used at 425°C?
WCB is used for elevated-temperature valve bodies, but at approximately 425°C carbon steel is approaching an important high-temperature design boundary. The allowable working pressure is significantly affected by temperature, and sustained severe service may justify evaluation of alloy-steel materials.
What packing is commonly considered for a 425°C globe valve?
Flexible graphite packing is commonly considered for high-temperature steam and thermal service. Final packing selection should also account for pressure, stem material, emission requirements, operating cycles and the complete valve design.
Should I manufacture directly from an old valve drawing?
Not without technical review. An old drawing may omit the operating medium, design pressure, design temperature, material details, minimum wall thickness, test requirements or internal trim dimensions. Critical information should be clarified and an approved manufacturing drawing should be issued before production.
What information should I send for a customized Y Type Globe Valve quotation?
Provide the valve size, quantity, operating and design pressure, operating and design temperature, medium, body and trim materials, pressure class, end connection, face-to-face requirement, stem type, operation method, test requirements and available drawings or samples.
Need a Customized Y Type Globe Valve?
A customized Y Type Globe Valve should be selected from the actual operating conditions rather than from size and pressure class alone.
If you already have an existing valve, drawing or sample, provide as much information as possible, including:
- Klepgrootte en hoeveelheid
- Bedrijfsdruk
- Ontwerpdruk
- Bedrijfstemperatuur
- Ontwerp temperatuur
- Werkend medium
- Carrosserie- en bekledingsmaterialen
- Verbindingstype
- Face-to-face dimensie
- Stem configuration
- Flange or welding-end dimensions
- Toepasselijke normen
- Inspectie-eisen
- Vereiste documentatie
Vcore Valve can review project specifications, customer drawings and dimensional requirements before quotation. For customized valves, the final configuration can be confirmed through technical clarification and drawing review before production.
Contact Vcore Valve for Y Type Globe Valve technical review and quotation.