คู่มือการเลือกโกลบวาล์วประเภท Y: ก้านที่เพิ่มขึ้นเทียบกับก้านที่ไม่เพิ่มขึ้น, A105 ฟอร์จเทียบกับตัวถังหล่อ WCB
A โกลบวาล์วชนิด Yเรียกอีกอย่างว่าก โกลปวาล์วรูปตัว Yโดยทั่วไปถือว่าใช้สำหรับไอน้ำ น้ำมันร้อน โรงกลั่น การผลิตกระแสไฟฟ้า และบริการทางอุตสาหกรรมอื่นๆ ที่จำเป็นต้องใช้โกลบวาล์ว แต่การสูญเสียแรงดันควรต่ำกว่าโกลบวาล์วรูปแบบตรงทั่วไป
อย่างไรก็ตาม การเลือกหรือการผลิตโกลบวาล์วรูปแบบ Y ต้องใช้ข้อมูลมากกว่าขนาดวาล์วและระดับความดัน ผู้ซื้ออาจต้องตัดสินใจระหว่าง ก้านขึ้นและก้านไม่ขึ้น, เลือกระหว่าง โครงสร้างเหล็กหลอม ASTM A105 และ ตัวถังเหล็กหล่อเกรด ASTM A216 WCBยืนยันว่าสามารถใช้ขนาดมาตรฐานได้หรือไม่ และตรวจสอบว่าวาล์วเหมาะสมกับการใช้งานที่อุณหภูมิสูงหรือไม่ เช่น อบไอน้ำ 425°C.
การตัดสินใจเหล่านี้มีความสำคัญอย่างยิ่งเมื่อมีการผลิตวาล์วตามแบบหรือตัวอย่างที่มีอยู่ ความแตกต่างเพียงไม่กี่มิลลิเมตรในความยาวเผชิญหน้า ขนาดหน้าแปลน ความสูงของก้าน หรือรูปทรงการเชื่อมต่อ สามารถทำให้วาล์วทดแทนไม่สามารถติดตั้งได้โดยไม่ต้องดัดแปลงท่อ
คู่มือนี้จะอธิบายประเด็นทางวิศวกรรมและการจัดซื้อหลักที่ควรตรวจสอบก่อนสั่งซื้อโกลบวาล์วชนิด Y แบบมาตรฐานหรือแบบปรับแต่งเอง
สรุปด่วน
- โกลปวาล์วชนิด Y ใช้ก้านและการจัดที่นั่งแบบเอียงเพื่อสร้างเส้นทางการไหลที่คล่องตัวมากกว่าโกลปวาล์วทั่วไป
- โกลปวาล์วรูปแบบ Y อุตสาหกรรมมักใช้โครงสร้างก้านที่เพิ่มขึ้น เนื่องจากมีการระบุตำแหน่งวาล์วที่ชัดเจน และป้องกันไม่ให้เกลียวของก้านที่สำคัญอยู่ห่างจากตัวกลางในกระบวนการ มีการออกแบบที่ไม่ยกขึ้น แต่ไม่ควรสันนิษฐานโดยไม่ยืนยันโครงสร้างวาล์วที่เกิดขึ้นจริง
- ASTM A105 เป็นข้อกำหนดสำหรับส่วนประกอบแรงดันเหล็กกล้าคาร์บอนหลอม ในขณะที่ ASTM A216 เกรด WCB เป็นเหล็กกล้าคาร์บอนหล่อที่ใช้กันทั่วไปสำหรับตัววาล์วที่ประกอบด้วยแรงดัน
- การตีขึ้นรูปมักจะน่าสนใจสำหรับวาล์วขนาดเล็ก แรงดันสูง และรูขนาดเล็ก การหล่อช่วยให้รูปร่างที่ซับซ้อนและใหญ่มีอิสระมากขึ้น
- การหล่อ WCB แบบปรับแต่งเองอาจมีราคาสูงกว่าวาล์วฟอร์จ A105 เมื่อจำเป็นต้องมีรูปแบบการหล่อหรือแม่พิมพ์ใหม่สำหรับการสั่งซื้อขนาดเล็ก การหล่อไม่ได้มีราคาแพงกว่าการตีขึ้นรูปในทุกการใช้งาน
- สำหรับการปรับแต่งตามการวาด ให้ยืนยันความยาวแบบเห็นหน้ากัน รู การเชื่อมต่อปลาย ขนาดหน้าแปลน รูปทรงของตัวถัง การเคลื่อนที่ของก้าน ความสูงโดยรวม ขนาดวงล้อจักร ขนาดขอบเขตแรงดัน และรายละเอียดการตัดแต่งก่อนการผลิต
- ที่อุณหภูมิประมาณ 425°C เหล็กกล้าคาร์บอน A105 และ WCB ทำงานใกล้กับขอบเขตการออกแบบที่อุณหภูมิสูงที่สำคัญ การปรับลดแรงดัน-อุณหภูมิ การบรรจุหีบห่อ ปะเก็น การตัดแต่ง การสลัก และความเหมาะสมของวัสดุในระยะยาวทั้งหมดจะต้องได้รับการตรวจสอบ
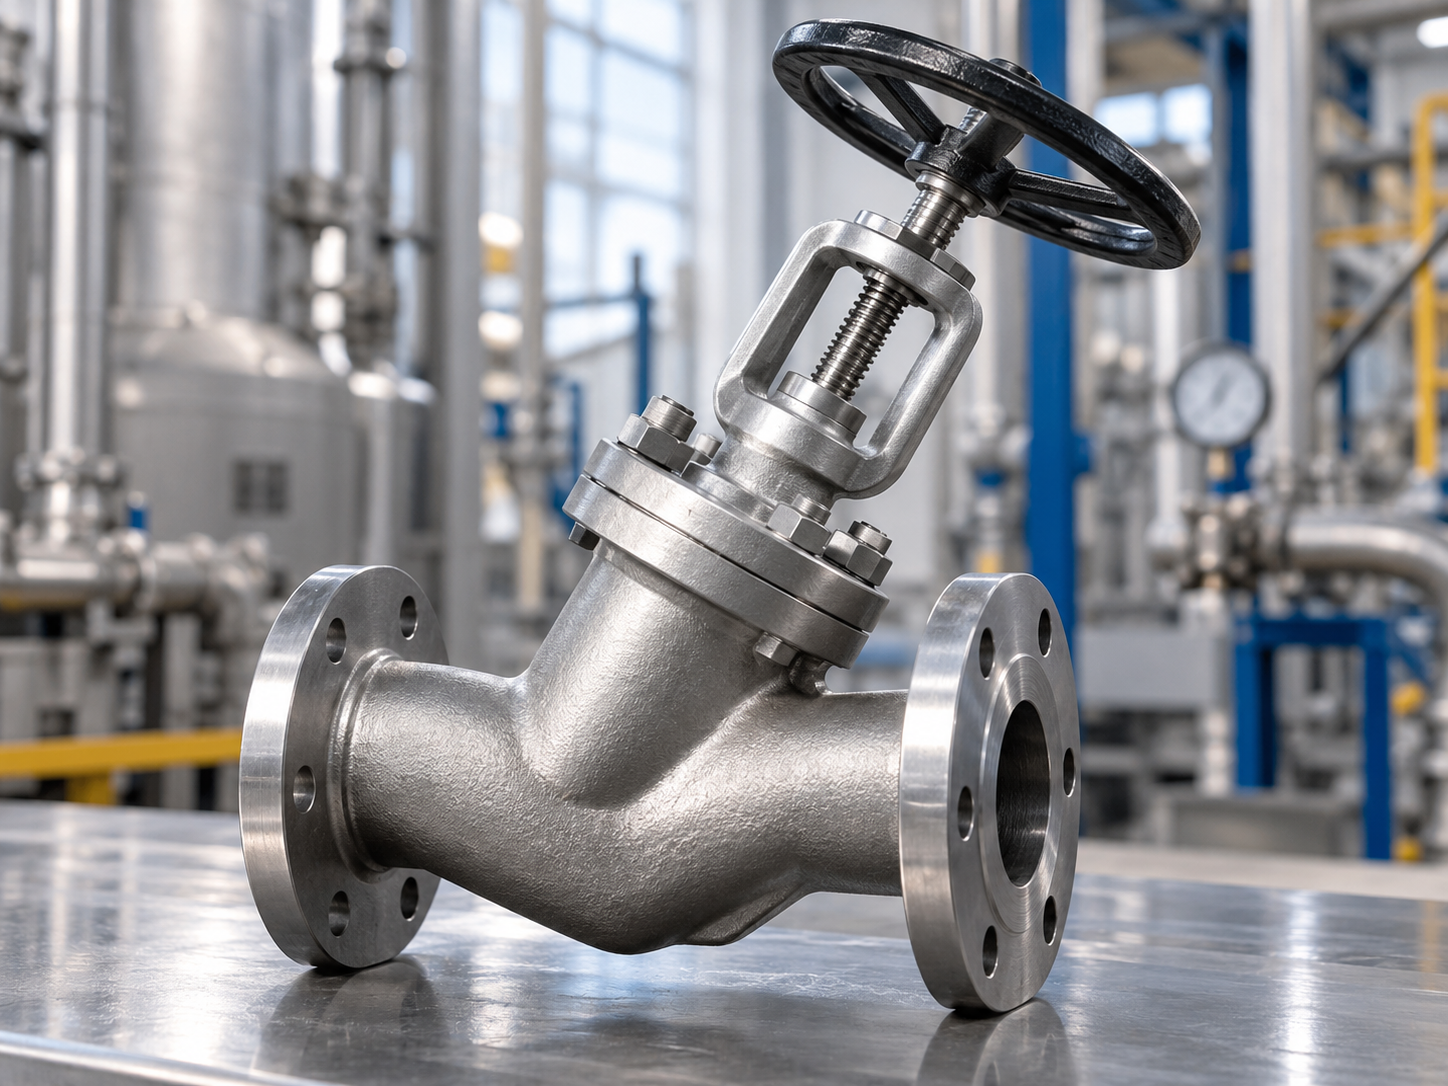
วาล์วโลกชนิด Y คืออะไร?
โกลปวาล์วชนิด Y เป็นรูปแบบหนึ่งของโกลปวาล์วทั่วไปซึ่งมีการติดตั้งก้าน แผ่นดิสก์ และบ่าวาล์วในมุมเอียงกับแกนท่อหลัก เส้นทางการไหลที่เกิดขึ้นจะตรงกว่าเส้นทางการไหลคดเคี้ยวของโกลปวาล์วรูปแบบ T แบบดั้งเดิม
การกำหนดค่านี้สามารถลดความต้านทานการไหลและปรับปรุงความสามารถในการไหลในขณะที่ยังคงรักษาคุณลักษณะการควบคุมปริมาณและการปิดที่เกี่ยวข้องกับการตัดแต่งวาล์วโลก
การใช้งานทั่วไปได้แก่:
- ท่อส่งไอน้ำอุณหภูมิสูง
- ระบบเสริมหม้อไอน้ำ
- โรงงานผลิตไฟฟ้า
- สายการผลิตโรงกลั่น
- ระบบน้ำมันความร้อน
- โรงงานปิโตรเคมี
- สายสาธารณูปโภคแรงดันสูง
- อุปกรณ์กระบวนการน้ำมันและก๊าซ
- การแยกและการควบคุมกระบวนการทางอุตสาหกรรม
โครงสร้างรูปตัว Y เพียงอย่างเดียวไม่ได้กำหนดว่าวาล์วเหมาะสมกับความดัน อุณหภูมิ หรือของเหลวโดยเฉพาะหรือไม่ ขอบเขตแรงดันที่สมบูรณ์ วัสดุตัวถัง วัสดุตกแต่ง การออกแบบฝากระโปรง การเชื่อมต่อ ความหนาของผนัง การบรรจุ และพิกัดอุณหภูมิแรงดันที่เกี่ยวข้องจะต้องได้รับการประเมินร่วมกัน
สำหรับคำอธิบายที่กว้างขึ้นเกี่ยวกับเรขาคณิตรูปแบบ Y คุณลักษณะการไหล และการใช้งานไอน้ำ โปรดดูที่ Vcore's
โกลปวาล์วรูปแบบ Y สำหรับการใช้งานไอน้ำและการไหลสูง.
โกลบวาล์วชนิด Y: ก้านที่เพิ่มขึ้นและก้านที่ไม่เพิ่มขึ้น
โครงสร้างก้านเป็นจุดออกแบบที่สำคัญเมื่อลูกค้าจัดเตรียมแบบวาล์วที่มีอยู่หรือขอเปลี่ยนชิ้นส่วนแบบกำหนดเอง
เงื่อนไข ลำต้นที่เพิ่มขึ้น และ ลำต้นไม่ขึ้น อธิบายว่าก้านวาล์วมีพฤติกรรมภายนอกอย่างไรในขณะที่จานวาล์วเคลื่อนไปทางหรือออกจากเบาะนั่ง
สำหรับโกลปวาล์วอุตสาหกรรม โดยเฉพาะวาล์วรูปตัว Y ที่ใช้ในไอน้ำและการใช้งานที่อุณหภูมิสูง โดยทั่วไปแล้วการก่อสร้างก้านที่เพิ่มขึ้นจะพบได้บ่อยกว่า. ดังนั้นการจัดเรียงแบบไม่เพิ่มขึ้นจึงควรถือเป็นการออกแบบเฉพาะโครงการ แทนที่จะถือว่าสามารถใช้แทนกันได้กับวาล์วก้านที่เพิ่มขึ้นมาตรฐาน
วาล์วลูกโลกก้านที่เพิ่มขึ้นคืออะไร?
ในการออกแบบก้านที่เพิ่มขึ้น การเปิดวาล์วจะทำให้ก้านขยับขึ้นในแนวแกน ตำแหน่งก้านภายนอกจึงเป็นข้อบ่งชี้การเคลื่อนที่ของวาล์วที่มองเห็นได้
ในการกำหนดค่าทางอุตสาหกรรมหลายๆ แบบ เกลียวควบคุมจะถูกวางไว้นอกพื้นที่กระบวนการที่มีแรงดัน ทำให้กลไกก้านตรวจสอบได้ง่ายขึ้น และช่วยแยกพื้นผิวเกลียวที่สำคัญออกจากการสัมผัสโดยตรงกับตัวกลางในกระบวนการ
ข้อดีของก้านที่เพิ่มขึ้น
- ตำแหน่งวาล์วง่ายต่อการระบุด้วยสายตา
- สามารถตรวจสอบความเคลื่อนไหวของก้านระหว่างการทำงานได้
- เกลียวก้านภายนอกง่ายต่อการหล่อลื่นและบำรุงรักษา
- มีการใช้กันอย่างแพร่หลายสำหรับไอน้ำอุตสาหกรรมและวาล์วโลกที่มีอุณหภูมิสูง
- การออกแบบนี้คุ้นเคยกับผู้ปฏิบัติงานและทีมบำรุงรักษา
จุดที่ต้องพิจารณา
- จำเป็นต้องมีการกวาดล้างแนวตั้งเพิ่มเติม
- ความสูงของวาล์วเปิดสามารถมากกว่าความสูงของวาล์วปิดได้อย่างมาก
- ก้านที่สัมผัสควรได้รับการปกป้องจากความเสียหายทางกลและการปนเปื้อน
วาล์วลูกโลกก้านไม่เพิ่มขึ้นคืออะไร?
การจัดเรียงก้านแบบไม่ยกจะจำกัดหรือกำจัดการเคลื่อนที่ตามแนวแกนภายนอกของก้าน รูปทรงเกลียวภายในจะแปลงการหมุนของก้านให้เป็นการเคลื่อนที่ของส่วนปิด
การจัดเรียงนี้สามารถลดพื้นที่ภายนอกที่จำเป็นสำหรับการทำงานของวาล์วได้ แต่จะพบได้น้อยกว่าในโกลปวาล์วรูปตัว Y อุตสาหกรรมที่ใช้งานหนักมากกว่าการออกแบบก้านที่เพิ่มขึ้นทั่วไป
ข้อได้เปรียบที่เป็นไปได้
- ซองติดตั้งภายนอกขนาดกะทัดรัดยิ่งขึ้น
- มีประโยชน์ในกรณีที่จำกัดการกวาดล้างค่าโสหุ้ย
- ตำแหน่งของก้านยังคงค่อนข้างคงที่ด้านนอกวาล์ว
ข้อจำกัดที่อาจเกิดขึ้น
- ตำแหน่งเปิดหรือปิดอาจไม่ชัดเจนจากความสูงของก้านภายนอก
- เกลียวใช้งานภายในอาจต้องให้ความสำคัญกับการหล่อลื่น ความเข้ากันได้ของตัวกลาง และการสึกหรอมากขึ้น
- การออกแบบอาจไม่ตรงกับวาล์วก้านที่เพิ่มขึ้นที่มีอยู่ แม้ว่าขนาดที่ระบุและระดับความดันจะเหมือนกันก็ตาม
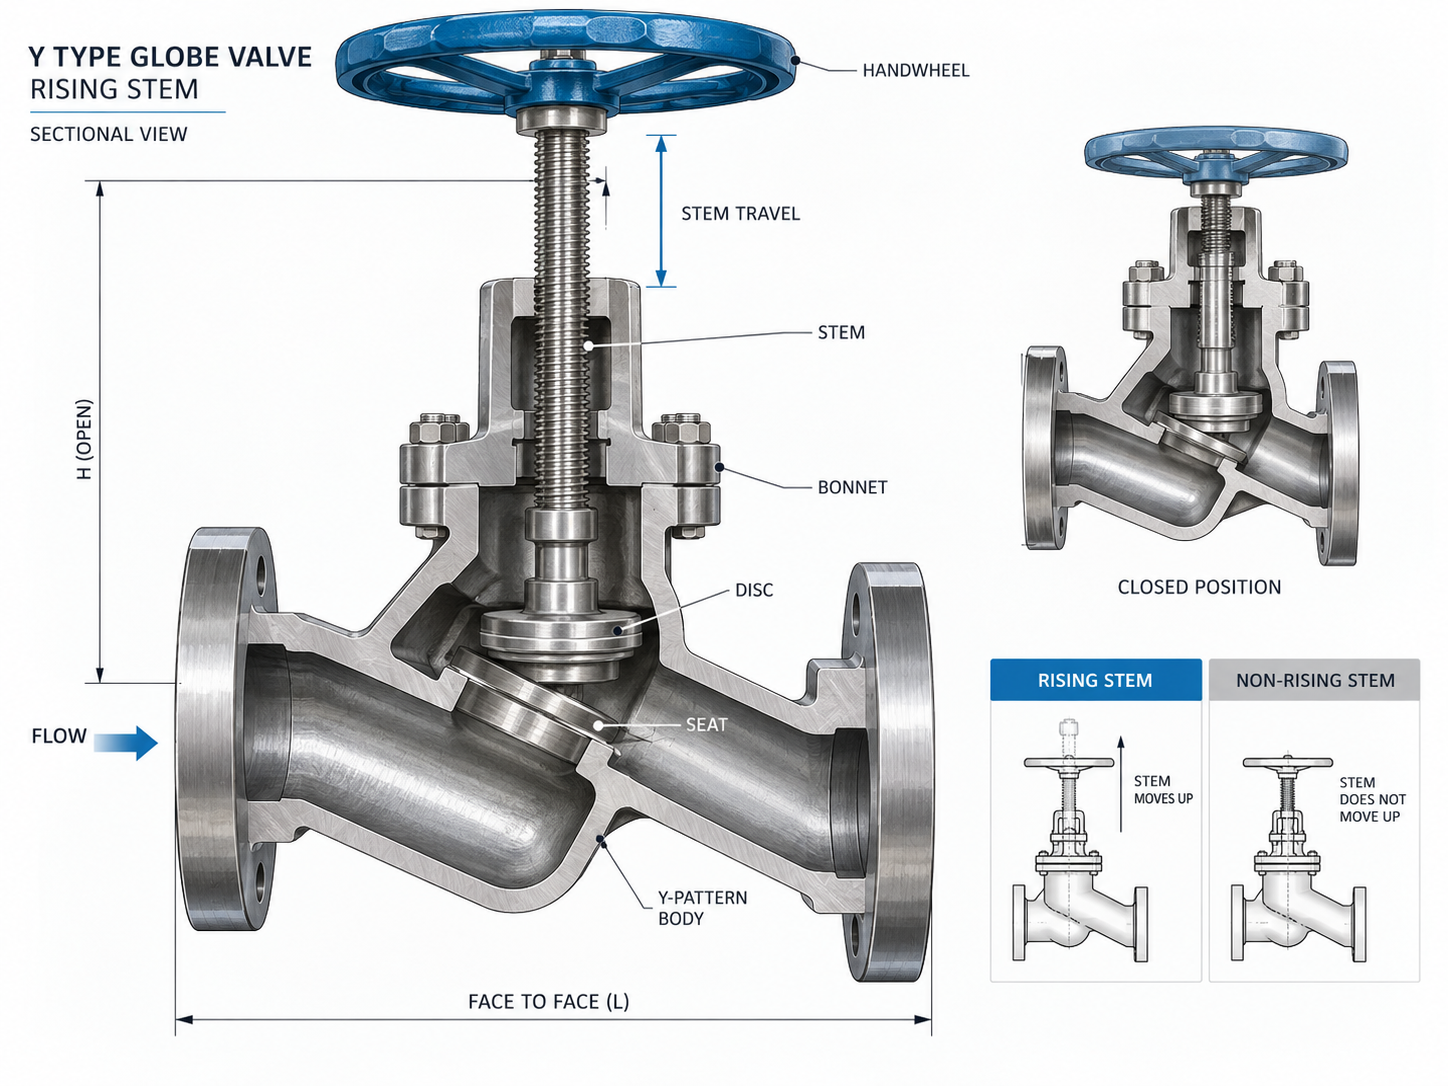
การเปรียบเทียบก้านที่เพิ่มขึ้นกับก้านที่ไม่เพิ่มขึ้น
| จุดคัดเลือก | ลำต้นที่เพิ่มขึ้น | ก้านไม่ขึ้น |
|---|---|---|
| การเคลื่อนไหวของก้านภายนอก | ก้านเลื่อนขึ้นเมื่อเปิด | การเดินทางในแนวแกนภายนอกมีจำกัดหรือไม่มีเลย |
| การระบุตำแหน่ง | สังเกตได้ง่าย | อาจต้องมีตัวบ่งชี้อื่น |
| ความสูงในการติดตั้ง | จำเป็นต้องมีการกวาดล้างเพิ่มเติม | กะทัดรัดยิ่งขึ้น |
| ตำแหน่งกระทู้ | มักจะอยู่นอกพื้นที่กดดันกระบวนการ | ขึ้นอยู่กับกลไกภายใน |
| การมองเห็นการบำรุงรักษา | สูงกว่า | ล่าง |
| การใช้รูปแบบ Y ในอุตสาหกรรมทั่วไป | ทั่วไป | พบน้อย/เฉพาะโครงการ |
ASTM A105 เหล็กหลอมเทียบกับ ASTM A216 WCB เหล็กหล่อ
วัสดุของตัวเครื่องเป็นอีกสาเหตุหนึ่งของความสับสนในการเสนอราคา Y Type Globe Valve
ใบเสนอราคาสองรายการอาจอธิบายวาล์วทั้งสองว่าเป็น "เหล็กกล้าคาร์บอน" ในขณะที่ซัพพลายเออร์รายหนึ่งเสนอ เหล็กหลอม ASTM A105 และอีกคนเสนอ เหล็กหล่อเกรด ASTM A216 WCB.
นี่ไม่ใช่เพียงชื่อสองชื่อสำหรับเส้นทางการผลิตเดียวกัน
ASTM A105 คืออะไร?
ครอบคลุม ASTM A105/A105M ส่วนประกอบท่อเหล็กคาร์บอนปลอมแปลง ใช้ในระบบแรงดันที่อุณหภูมิแวดล้อมและอุณหภูมิสูง ตัววาล์ว หน้าแปลน ข้อต่อ และส่วนประกอบที่มีแรงดันที่คล้ายกันสามารถผลิตจากวัสดุ A105 ได้เมื่อการออกแบบผลิตภัณฑ์และมาตรฐานที่เกี่ยวข้องอนุญาต
เหล็กสตาร์ทจะถูกให้ความร้อนและเปลี่ยนรูปทางกลไกในระหว่างการตีขึ้นรูป จากนั้นชิ้นงานปลอมแปลงจะได้รับการบำบัดความร้อนตามต้องการ และกลึงให้เป็นรูปทรงของตัวเครื่องหรือส่วนประกอบที่ต้องการ
เส้นทางการผลิตแบบง่ายคือ:
เหล็กแท่งเล็ก → การทำความร้อน → การปลอม → การอบชุบด้วยความร้อน → การตัดเฉือน → การตรวจสอบ → การประกอบ → การทดสอบแรงดัน
WCB เกรด ASTM A216 คืออะไร?
ASTM A216/A216M เกรด WCB คือ หล่อเหล็กกล้าคาร์บอน ใช้กันอย่างแพร่หลายสำหรับตัววาล์ว หน้าแปลน ข้อต่อ และส่วนประกอบที่คล้ายกันที่มีแรงดันซึ่งมีไว้สำหรับบริการที่อุณหภูมิสูง
แทนที่จะสร้างแท่งเหล็กแข็งให้เป็นรูปร่างด้วยเครื่องจักร เหล็กหลอมเหลวจะถูกเทลงในแม่พิมพ์ที่มีช่องตัวถังที่ต้องการ หลังจากการแข็งตัวแล้ว การหล่อจะถูกทำความสะอาด อบชุบด้วยความร้อนตามที่ต้องการ ตรวจสอบ และกลึงด้วยเครื่องจักร
เส้นทางการผลิตแบบง่ายคือ:
การเตรียมรูปแบบและแม่พิมพ์ → การหลอม → การเท → การแข็งตัว → การเขย่าและการทำความสะอาด → การอบชุบ → การตรวจสอบ/NDT ตามต้องการ → การตัดเฉือน → การประกอบ → การทดสอบแรงดัน
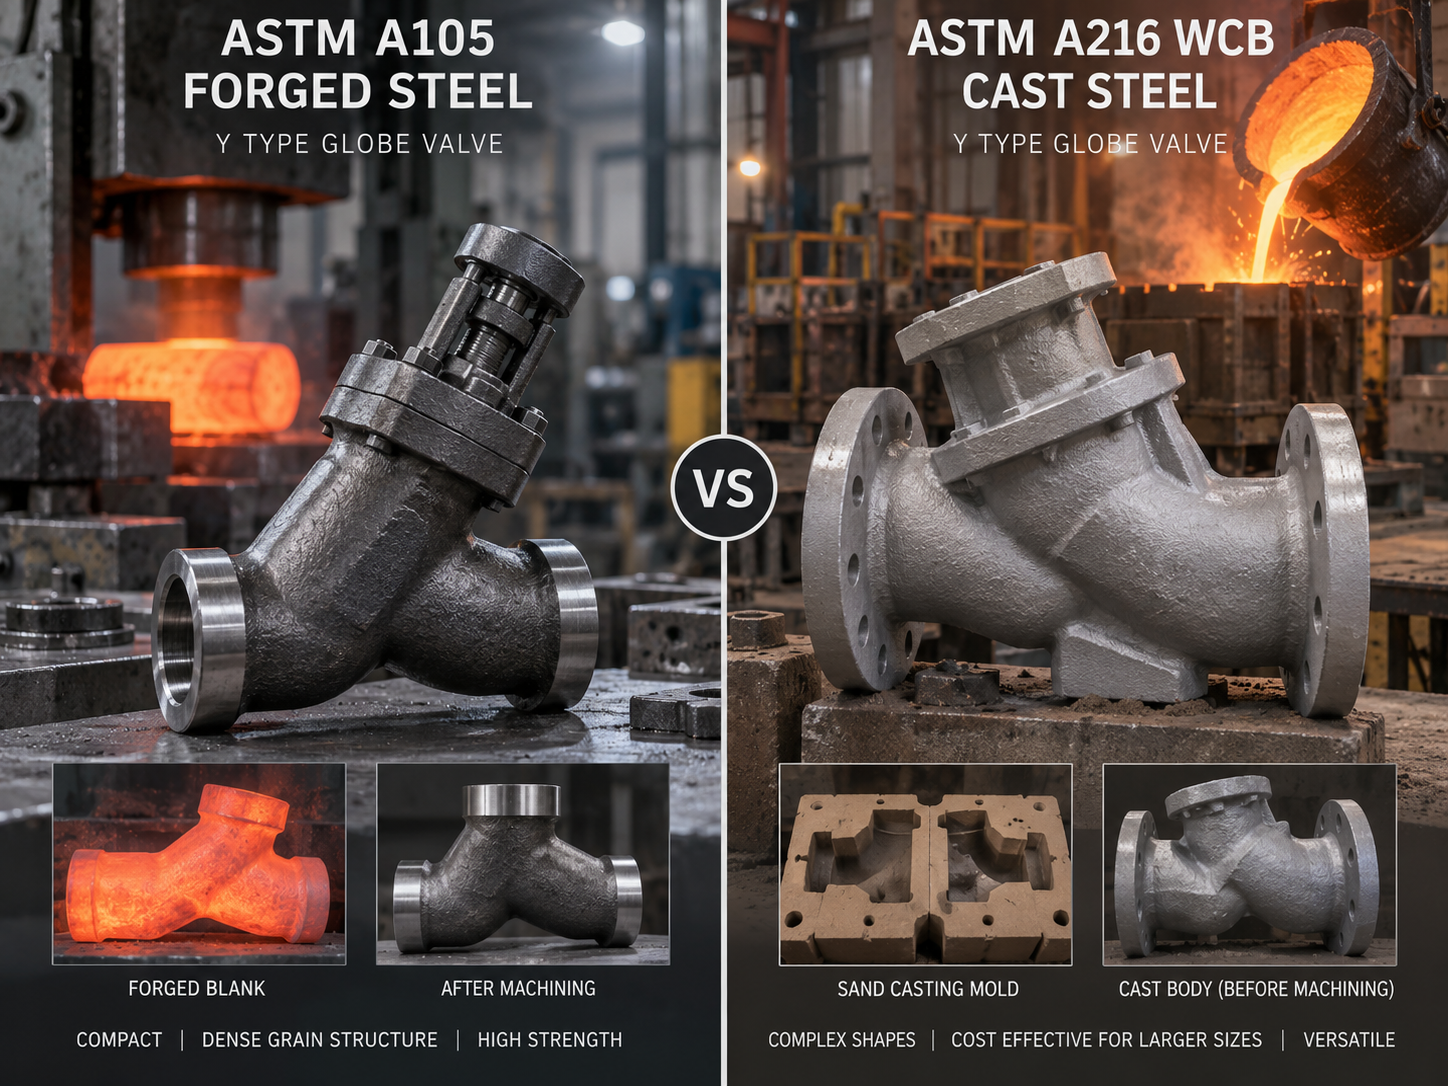
A105 กับ WCB: ความแตกต่างที่สำคัญสำหรับผู้ซื้อ Globe Valve
| รายการ | มาตรฐาน ASTM A105 | ASTM A216 WCB |
|---|---|---|
| แบบฟอร์มสินค้า | เหล็กกล้าคาร์บอนหลอม | หล่อเหล็กกล้าคาร์บอน |
| กระบวนการผลิต | การเสียรูปพลาสติกของเหล็กร้อน | เหล็กหลอมเทลงในแม่พิมพ์ |
| เรขาคณิตของร่างกาย | เหมาะสำหรับรูปทรงที่มีขนาดค่อนข้างเล็ก | เหมาะกับรูปทรงที่ใหญ่และซับซ้อนมากขึ้น |
| แนวโน้มขนาดวาล์วทั่วไป | พบได้ทั่วไปในวาล์วฟอร์จขนาดเล็กและขนาดกลาง | พบได้ทั่วไปในวาล์วหล่อขนาดกลางและขนาดใหญ่ |
| ความเสี่ยงจากความต่อเนื่องภายใน | โดยทั่วไปการตีขึ้นรูปจะให้การไหลของเกรนในทิศทางที่ละเอียด | คุณภาพการหล่อขึ้นอยู่กับการควบคุมและการตรวจสอบโรงหล่อเป็นอย่างมาก |
| รูปแบบ/แม่พิมพ์ | โดยปกติแล้วไม่จำเป็นต้องมีรูปแบบการหล่อโดยเฉพาะ | จำเป็นต้องมีรูปแบบการหล่อและระบบแม่พิมพ์ |
| คำสั่งซื้อแบบกำหนดเองจำนวนน้อย | สามารถประหยัดได้เมื่อมีสต๊อกการตีขึ้นรูปมาตรฐานที่เหมาะสม | ค่ารูปแบบและการตั้งค่าอาจทำให้ปริมาณน้อยมีราคาแพง |
| ตัววาล์วคอมเพล็กซ์ขนาดใหญ่ | ความซับซ้อนในการตัดเฉือนและการตีขึ้นรูปอาจเพิ่มขึ้นอย่างมาก | การแคสต์มักจะใช้งานได้จริงมากขึ้น |
A105 ดีกว่า WCB เสมอไปหรือไม่
ไม่
โครงสร้างโลหะปลอมมักเกี่ยวข้องกับส่วนประกอบความดันที่มีความสมบูรณ์สูง เนื่องจากกระบวนการปลอมสามารถสร้างโครงสร้างวัสดุที่มีความหนาแน่นและควบคุมได้ อย่างไรก็ตาม นี่ไม่ได้หมายความว่าวาล์วหล่อ WCB จะเป็นผลิตภัณฑ์ที่ด้อยคุณภาพโดยอัตโนมัติ
ตัววาล์ว ASTM A216 WCB ที่ได้รับการออกแบบอย่างเหมาะสม ผ่านความร้อนอย่างถูกต้อง และตรวจสอบอย่างเพียงพอนั้นถูกนำมาใช้กันอย่างแพร่หลายในระบบแรงดันทางอุตสาหกรรม
ตัวเลือกที่ถูกต้องขึ้นอยู่กับ:
- ขนาดวาล์ว
- ระดับความดัน
- อุณหภูมิในการทำงาน
- เรขาคณิตของร่างกาย
- ปริมาณการผลิต
- มาตรฐานการออกแบบวาล์วที่ใช้งานได้
- ความหนาของผนังที่ต้องการ
- ข้อกำหนดวัสดุของลูกค้า
- ข้อกำหนดการตรวจสอบและ NDT
- เครื่องมือและเส้นทางการผลิตที่มีอยู่
ดังนั้นควรเลือกเกรดวัสดุเป็นส่วนหนึ่งของการออกแบบวาล์วทั้งหมด แทนที่จะเลือกเพราะ "การตีขึ้นรูปย่อมดีกว่าเสมอ" หรือ "การหล่อมีราคาถูกกว่าเสมอ"
เหตุใดวาล์ว WCB แบบหล่อจึงมีราคาแพงกว่าวาล์ว A105 ปลอมแปลงได้
คำถามนี้มักปรากฏขึ้นเมื่อผู้ซื้อได้รับใบเสนอราคาสำหรับวาล์วที่ปรับแต่งเอง
สมมติฐานทั่วไปคือ:
การตี = แพง; หล่อ=ถูก
สมมติฐานนั้นไม่น่าเชื่อถือ
สำหรับการผลิตปริมาณมากตามมาตรฐาน การหล่ออาจประหยัดได้มาก โดยเฉพาะกับตัววาล์วขนาดใหญ่หรือซับซ้อน แต่สำหรับก คำสั่งซื้อที่กำหนดเองขนาดเล็กตัวหล่อ WCB อาจมีต้นทุนสูงกว่าวาล์วฟอร์จ A105 มาตรฐานอย่างมาก
1. อาจจำเป็นต้องมีเครื่องมือหล่อใหม่
หากตัววาล์วที่ต้องการไม่ตรงกับรูปแบบการหล่อที่มีอยู่ ผู้ผลิตอาจจำเป็นต้องผลิตเครื่องมือใหม่
ซึ่งอาจรวมถึง:
- การพัฒนารูปแบบ
- การพัฒนากล่องหลัก
- การเตรียมแม่พิมพ์
- การตรวจสอบทางวิศวกรรม
- ทดลองหล่อ
- การแก้ไขมิติ
หากลูกค้าสั่งซื้อเพียงหนึ่ง ห้าหรือสิบวาล์ว ต้นทุนเครื่องมือจะต้องถูกกระจายไปยังหน่วยจำนวนน้อยมาก
2. รูปทรงเรขาคณิตแบบกำหนดเองสร้างต้นทุนการติดตั้งโรงหล่อ
ขนาดที่เผชิญหน้ากันแบบพิเศษ การเชื่อมต่อฝากระโปรงที่ผิดปกติ ความหนาของผนังพิเศษ หรือตัวเครื่องที่มีรูปแบบ Y เฉพาะลูกค้า อาจต้องมีรูปแบบการหล่อที่แตกต่างจากผลิตภัณฑ์มาตรฐานของผู้ผลิต
ซึ่งทำให้เกิดต้นทุนการตั้งค่าทางวิศวกรรมและกระบวนการตั้งแต่ก่อนเริ่มการตัดเฉือนด้วยซ้ำ
3. การหล่อต้องมีการควบคุมกระบวนการหลังจากการเท
ตัวหล่อไม่ได้ปล่อยให้โรงหล่อพร้อมสำหรับการประกอบ
ขึ้นอยู่กับข้อกำหนดและแผนคุณภาพ การผลิตอาจเกี่ยวข้องกับ:
- การทำความสะอาดและการทำให้ร่างกายแข็งแรง
- การรักษาความร้อน
- การตรวจสายตา
- การตรวจสอบมิติ
- การตรวจสอบอนุภาคแม่เหล็ก
- การตรวจแทรกซึมของเหลว
- การตรวจด้วยรังสีหรืออัลตราโซนิกเมื่อระบุ
- การประเมินการซ่อมแซมและการควบคุมการซ่อมแซมตามที่ได้รับอนุญาต
- การตัดเฉือนหน้าแปลน ที่นั่ง ฝากระโปรง และพื้นผิวการบรรจุ
4. การตีขึ้นรูปมาตรฐานอาจมีวางจำหน่ายแล้ว
สำหรับวาล์วเจาะขนาดเล็ก ผู้ผลิตอาจมีแม่พิมพ์ตีขึ้นรูปมาตรฐาน A105 แม่พิมพ์ตีขึ้นรูป หรือตัวถังกึ่งสำเร็จรูปอยู่แล้ว
ในกรณีดังกล่าว เส้นทางการผลิตอาจง่ายกว่ามาก:
ช่องว่างปลอมที่มีอยู่ → เครื่องจักรกลซีเอ็นซี → การประกอบ → การทดสอบ
การไม่มีรูปแบบการหล่อแบบใหม่สามารถทำให้ทางเลือกการปลอมแปลงมีราคาถูกลงสำหรับการสั่งซื้อแบบกำหนดเองขนาดเล็ก
5. ปริมาณเปลี่ยนแปลงการเปรียบเทียบต้นทุน
เศรษฐศาสตร์อาจพลิกกลับเมื่อปริมาณการสั่งซื้อเพิ่มขึ้น
เมื่อมีเครื่องมือหล่อและกระจายต้นทุนไปยังวาล์วหลายร้อยหรือหลายพันตัว การหล่อก็อาจประหยัดได้มาก
เมื่อใดที่คุณควรพิจารณาวาล์วโลกปลอมแปลงประเภท Y A105
การกำหนดค่า A105 ปลอมแปลงอาจน่าสนใจเมื่อ:
- วาล์วมีขนาดค่อนข้างเล็ก
- จำเป็นต้องมีตัวเครื่องแรงดันสูงที่มีขนาดกะทัดรัด
- ผู้ผลิตมีเครื่องมือการตีขึ้นรูปที่เหมาะสมอยู่แล้ว
- จำเป็นต้องมีการเชื่อมต่อแบบเชื่อมซ็อกเก็ต เกลียว หรือแบบเชื่อมชน
- โครงการระบุการก่อสร้างปลอมแปลง
- ปริมาณการสั่งซื้อน้อยทำให้รูปแบบการหล่อแบบใหม่ไม่ประหยัด
- ความสมบูรณ์ของโครงสร้างที่สูงและส่วนของผนังที่กะทัดรัดเป็นสิ่งสำคัญ
สำหรับการกำหนดค่าวาล์วฟอร์จที่เกี่ยวข้อง โปรดดูที่ Vcore's
การปลอมวาล์วหยุด.
เมื่อใดที่คุณควรพิจารณา Globe Valve ชนิดหล่อ Y ของ WCB
ตัวหล่อ WCB อาจใช้งานได้ดีกว่าเมื่อ:
- ขนาดวาล์วมีขนาดกลางหรือใหญ่
- รูปทรงของตัวเครื่องเป็นเรื่องยากที่จะผลิตได้อย่างประหยัดจากการตีขึ้นรูป
- จำเป็นต้องมีการก่อสร้างแบบมีหน้าแปลน
- มีรูปแบบการหล่อที่มีอยู่แล้ว
- ปริมาณการผลิตทำให้เครื่องมือหล่อเหมาะสม
- ภาพวาดของลูกค้าระบุ WCB เกรด ASTM A216
- การออกแบบที่บรรจุแรงดันแบบหล่อได้รับการยอมรับและรับรองโดยผู้ผลิตแล้ว
โกลบวาล์วชนิด Y แบบกำหนดเอง: ขนาดการวาดใดที่ต้องได้รับการยืนยัน
เมื่อผลิตวาล์วตามแบบของลูกค้า ไม่ควรถือว่าแบบร่างเป็นเพียงรูปภาพของวาล์วที่ต้องการเท่านั้น
วาล์วทดแทนจะต้องเชื่อมต่ออย่างถูกต้องกับท่อ ส่วนรองรับ ฉนวน และพื้นที่ปฏิบัติการที่มีอยู่
ด้วยเหตุนี้ การยืนยันขนาดจึงมีความสำคัญพอๆ กับวัสดุของตัวเครื่อง
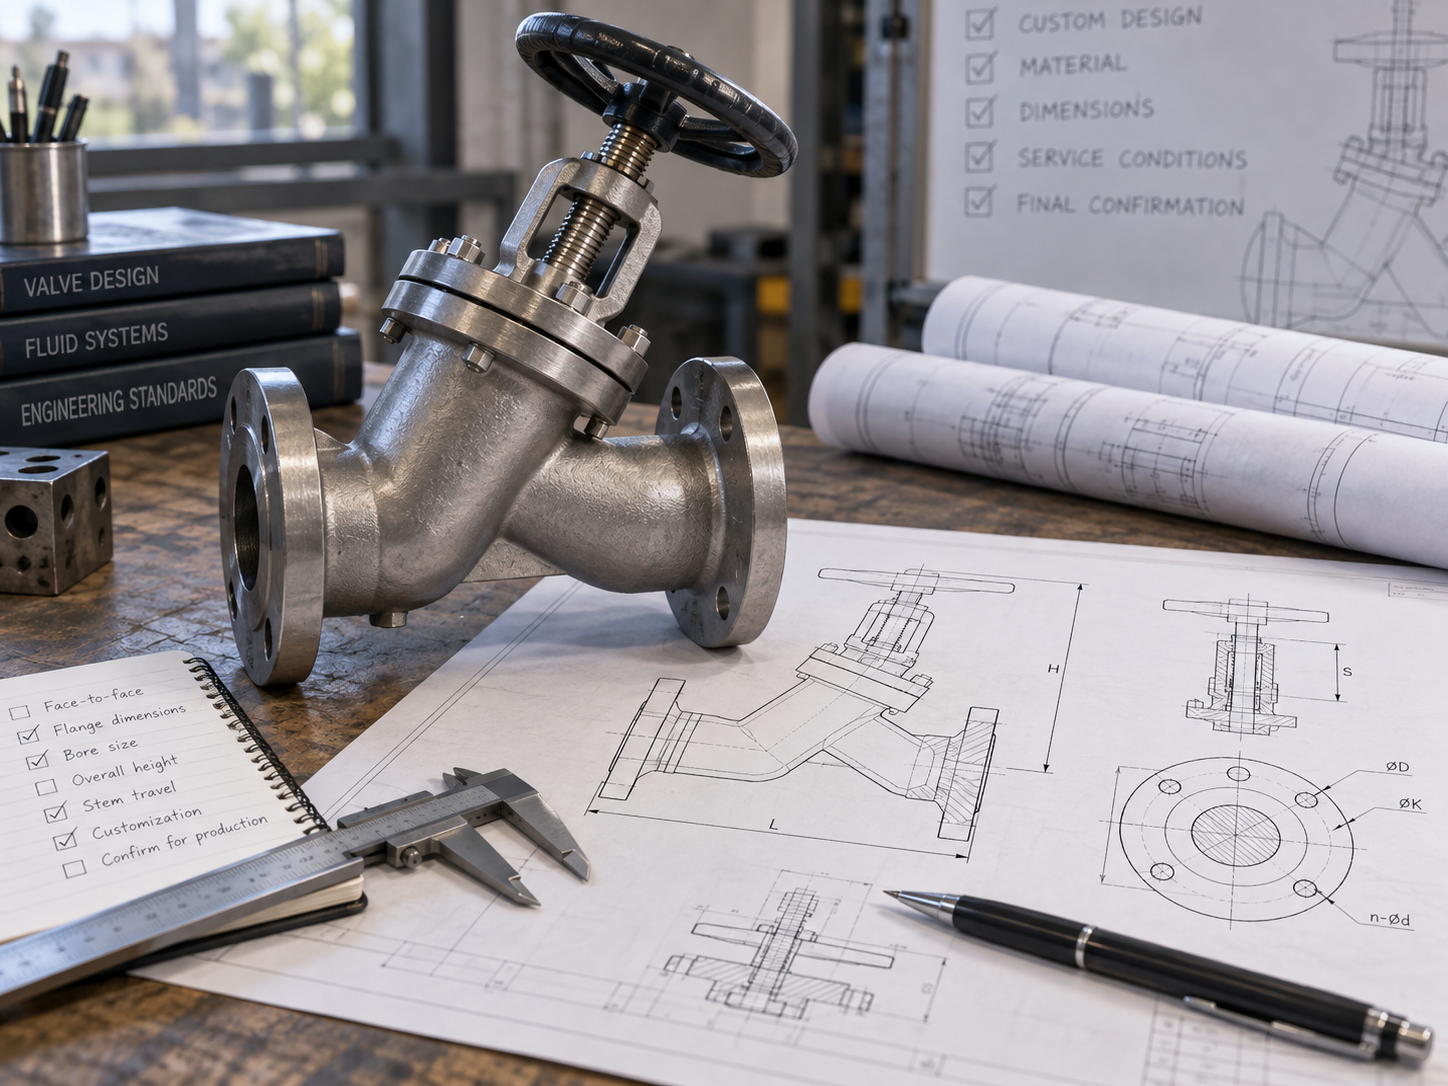
1. มิติแบบเผชิญหน้า — F/F
ที่ มิติการเผชิญหน้า เป็นหนึ่งในค่าที่สำคัญที่สุดสำหรับการเปลี่ยนวาล์วหน้าแปลน
คือระยะห่างระหว่างหน้าเชื่อมต่อท่อทั้งสองหน้า
หากช่องว่างของท่อที่มีอยู่คือ 230 มม. และวาล์วสำหรับเปลี่ยนมีขนาดหันหน้าเข้าหากัน 250 มม. คุณจะไม่สามารถติดตั้งวาล์วใหม่ได้โดยไม่ต้องดัดแปลงท่อ
หากเป็นไปได้ สามารถตรวจสอบขนาดแบบเผชิญหน้ามาตรฐานโดยเทียบกับมาตรฐาน เช่น ASME B16.10. อย่างไรก็ตาม การวาดภาพของลูกค้าอาจระบุมิติที่ไม่ได้มาตรฐานซึ่งต้องรักษาไว้เพื่อให้สามารถใช้แทนกันได้
2. สิ้นสุดประเภทการเชื่อมต่อ
ยืนยันว่าจุดสิ้นสุดที่ต้องการคือ:
- หน้าแปลน
- เชื่อมชน
- เชื่อมซ็อกเก็ต
- เกลียว
- การเชื่อมต่อโครงการพิเศษ
ประเภทการเชื่อมต่อสามารถเปลี่ยนความยาวตัวเครื่องและโครงสร้างการผลิตได้อย่างมาก
3. ขนาดหน้าแปลน
สำหรับวาล์วแบบหน้าแปลน การยืนยันเฉพาะ "หน้าแปลน Class 300" อาจไม่เพียงพอสำหรับการเปลี่ยนแบบอิงตามรูปวาด
ตรวจสอบ:
- เส้นผ่านศูนย์กลางภายนอกของหน้าแปลน
- เส้นผ่านศูนย์กลางวงกลม พิตช์ / เส้นผ่านศูนย์กลางวงกลม สลักเกลียว
- จำนวนรูสลักเกลียว
- เส้นผ่านศูนย์กลางรูสลักเกลียว
- ความหนาของหน้าแปลน
- เส้นผ่านศูนย์กลางและความสูงของหน้ายก
- หันหน้าไปทาง RF, FF หรือ RTJ
- มาตรฐานหน้าแปลนบังคับ
4. เส้นผ่านศูนย์กลางของช่องเจาะหรือช่องไหล
ควรยืนยันรูเจาะภายในเนื่องจากขนาดท่อที่ระบุไม่ได้กำหนดรูปทรงการไหลภายในที่สมบูรณ์ของวาล์วโดยอัตโนมัติ
สำหรับโกลปวาล์วรูปแบบ Y ขนาดรู คอบ่าที่นั่ง และช่องไหลภายในอาจส่งผลต่อ:
- ความจุการไหล
- ความเร็ว
- ความดันตก
- การกัดเซาะที่นั่ง
- ความหนาของผนังที่ต้องการ
5. ความสูงโดยรวม
ควรยืนยันความสูงวาล์วทั้งหมดในตำแหน่งการทำงานที่เกี่ยวข้องเมื่อจำเป็น
สำหรับวาล์วก้านที่เพิ่มขึ้น ผู้ซื้อควรตรวจสอบเป็นพิเศษ:
- ความสูงโดยปิดวาล์ว
- ความสูงโดยวาล์วเปิดจนสุด
- ส่วนขยายลำต้นสูงสุด
- ระยะห่างที่ต้องการเหนือวงล้อจักรหรือแอคชูเอเตอร์
6. เส้นผ่านศูนย์กลางลำต้นและการเคลื่อนที่ของลำต้น
ขนาดของก้านส่งผลต่อความแข็งแรง คำแนะนำ ประสิทธิภาพการบรรจุ และรูปทรงของกลไกการทำงาน
ค่าที่สำคัญได้แก่:
- เส้นผ่านศูนย์กลางลำต้น
- ขนาดเกลียว
- การเดินทางของต้นกำเนิด
- การเชื่อมต่อจากต้นกำเนิดสู่ดิสก์
- รูปทรงของเบาะหลัง หากมี
7. เส้นผ่านศูนย์กลางล้อหมุน
วงล้อจักรไม่ได้เป็นเพียงส่วนประกอบด้านความสวยงามเท่านั้น
เส้นผ่านศูนย์กลางของวงล้อจักรส่งผลต่อแรงบิดในการใช้งานแบบแมนนวล หากวาล์วเปลี่ยนใช้วงล้อจักรเล็กกว่าของเดิมมาก ผู้ปฏิบัติงานอาจต้องใช้ความพยายามมากขึ้นในการเปิดหรือปิดวาล์ว
8. มุมตัว Y และการวางแนวฝากระโปรง
เนื่องจากวาล์วรูปแบบ Y มีแกนก้านเอียง จึงควรยืนยันมุมตัวถังและฝากระโปรงเมื่อมีการจำกัดระยะห่างจากไซต์งาน
การเปลี่ยนรูปทรงนี้อาจส่งผลต่อ:
- ซองการติดตั้งโดยรวม
- การเข้าถึงของล้อเลื่อน
- การกวาดล้างฉนวน
- พื้นที่กำจัดก้าน
- การเข้าถึงการบำรุงรักษา
9. ความหนาของผนังร่างกาย
ความหนาของผนังที่มีแรงดันต้องเป็นไปตามข้อกำหนดการออกแบบวาล์ว วัสดุ สภาวะอุณหภูมิความดัน และค่าเผื่อการผลิต
แบบร่างของลูกค้าเดิมไม่ควรถือเป็นหลักฐานการออกแบบขอบเขตความกดดันที่เพียงพอ หากขนาดผนังที่สำคัญหายไป
10. การเชื่อมต่อฝากระโปรง
ยืนยันว่าวาล์วใช้:
- ฝาเกลียวปิด
- หมวกเชื่อม
- ฝากระโปรงซีลแรงดัน
- ฝากระโปรงสหภาพหรือการจัดการเฉพาะโครงการอื่น
ระบบแรงดันสูงและอุณหภูมิสูงอาจต้องมีการกำหนดค่าฝากระโปรงที่แตกต่างจากบริการแรงดันต่ำทั่วไป
สำหรับการใช้งานไอน้ำปริมาณมาก ให้เปรียบเทียบข้อกำหนดของโครงการกับ Vcore's
โกลบวาล์วแรงดันซีล.
11. ขนาดของแผ่นดิสก์และเบาะนั่ง
สำหรับวาล์วแบบกำหนดเอง ผู้ผลิตควรตรวจสอบ:
- เจาะที่นั่ง
- มุมที่นั่ง
- เส้นผ่านศูนย์กลางของแผ่นดิสก์
- โปรไฟล์ดิสก์
- อุปกรณ์ยึดแหวนรองนั่ง
- ข้อกำหนดการเคลือบผิวแข็ง
- ประสิทธิภาพการปิดที่ต้องการ
ภาพวาดที่แสดงเฉพาะร่างกายภายนอกอาจมีข้อมูลไม่เพียงพอที่จะสร้างประสิทธิภาพภายในดั้งเดิมขึ้นมาใหม่
12. ขนาดการบรรจุและต่อม
รูปทรงของห้องบรรจุส่งผลต่อการปิดผนึกลำต้นและการบีบอัดการบรรจุ
สำหรับการบริการที่อุณหภูมิสูง พื้นที่นี้สมควรได้รับความสนใจเป็นพิเศษ เนื่องจากวัสดุบรรจุภัณฑ์สามารถคลายตัวหรือเสื่อมสภาพได้เมื่ออุณหภูมิเพิ่มขึ้น
รายการตรวจสอบการวาดวาล์วแบบกำหนดเอง
| พารามิเตอร์การวาด | สิ่งที่ต้องยืนยัน | ทำไมมันถึงสำคัญ |
|---|---|---|
| ฉ/ฉ | ความยาวต่อหน้า | การแลกเปลี่ยนทางท่อ |
| DN / กรมอุทยานฯ | ขนาดวาล์วที่กำหนด | ความเข้ากันได้ของไปป์ไลน์ |
| คลาสความดัน | คลาส / PN บวกกับแรงดันการออกแบบ | การออกแบบขอบเขตความดัน |
| หน้าแปลน | OD, วงกลมน๊อต, รู, หันหน้า, ความหนา | ความเข้ากันได้ของการเชื่อมต่อ |
| เบื่อ | มิติทางไหล | ความจุและแรงดันตก |
| ความสูงโดยรวม | เปิดและปิดซองจดหมาย | การกวาดล้างไซต์ |
| ก้าน | เส้นผ่านศูนย์กลาง เกลียว และระยะเคลื่อนที่ | ความแข็งแกร่งและการดำเนินงาน |
| วงล้อมือ | เส้นผ่านศูนย์กลางและตำแหน่ง | แรงบิดและระยะห่างในการใช้งานแบบแมนนวล |
| มุมกาย | ความเอียงของก้าน/ฝากระโปรงรูปแบบ Y | ซองติดตั้ง |
| ความหนาของผนัง | ความหนาของขอบเขตความดันขั้นต่ำ | ความสมบูรณ์ของความดัน |
| วัสดุตัวถัง / ตกแต่ง | เกรด ASTM ที่แน่นอน | ความเหมาะสมของอุณหภูมิ ความแข็งแรง และการกัดกร่อน |
| ทิศทางการไหล | ทิศทางการติดตั้งที่จำเป็น | การโหลดแผ่นดิสก์และลักษณะการทำงานของ |
A105 หรือ WCB สามารถใช้ที่อุณหภูมิ 425°C ได้หรือไม่
คำถามนี้จะต้องตอบอย่างระมัดระวัง
เหล็กกล้าคาร์บอนหลอม ASTM A105 และเหล็กกล้าคาร์บอนหล่อเกรด ASTM A216 WCB ใช้สำหรับส่วนประกอบความดันอุณหภูมิสูง อย่างไรก็ตาม 425°C เป็นอุณหภูมิที่ต้องการสำหรับบริการวาล์วเหล็กกล้าคาร์บอนอยู่แล้ว.
คำถามที่ถูกต้องไม่ใช่แค่:
“WCB สามารถทนอุณหภูมิ 425°C ได้หรือไม่?”
คำถามทางวิศวกรรมควรเป็น:
“วาล์วทั้งชุดสามารถตอบสนองแรงดันการออกแบบที่ต้องการที่อุณหภูมิ 425°C ตามกลุ่มวัสดุและระดับแรงดันที่เลือกไว้ตามอายุการใช้งานและสภาวะการทำงานที่คาดหวังได้หรือไม่”
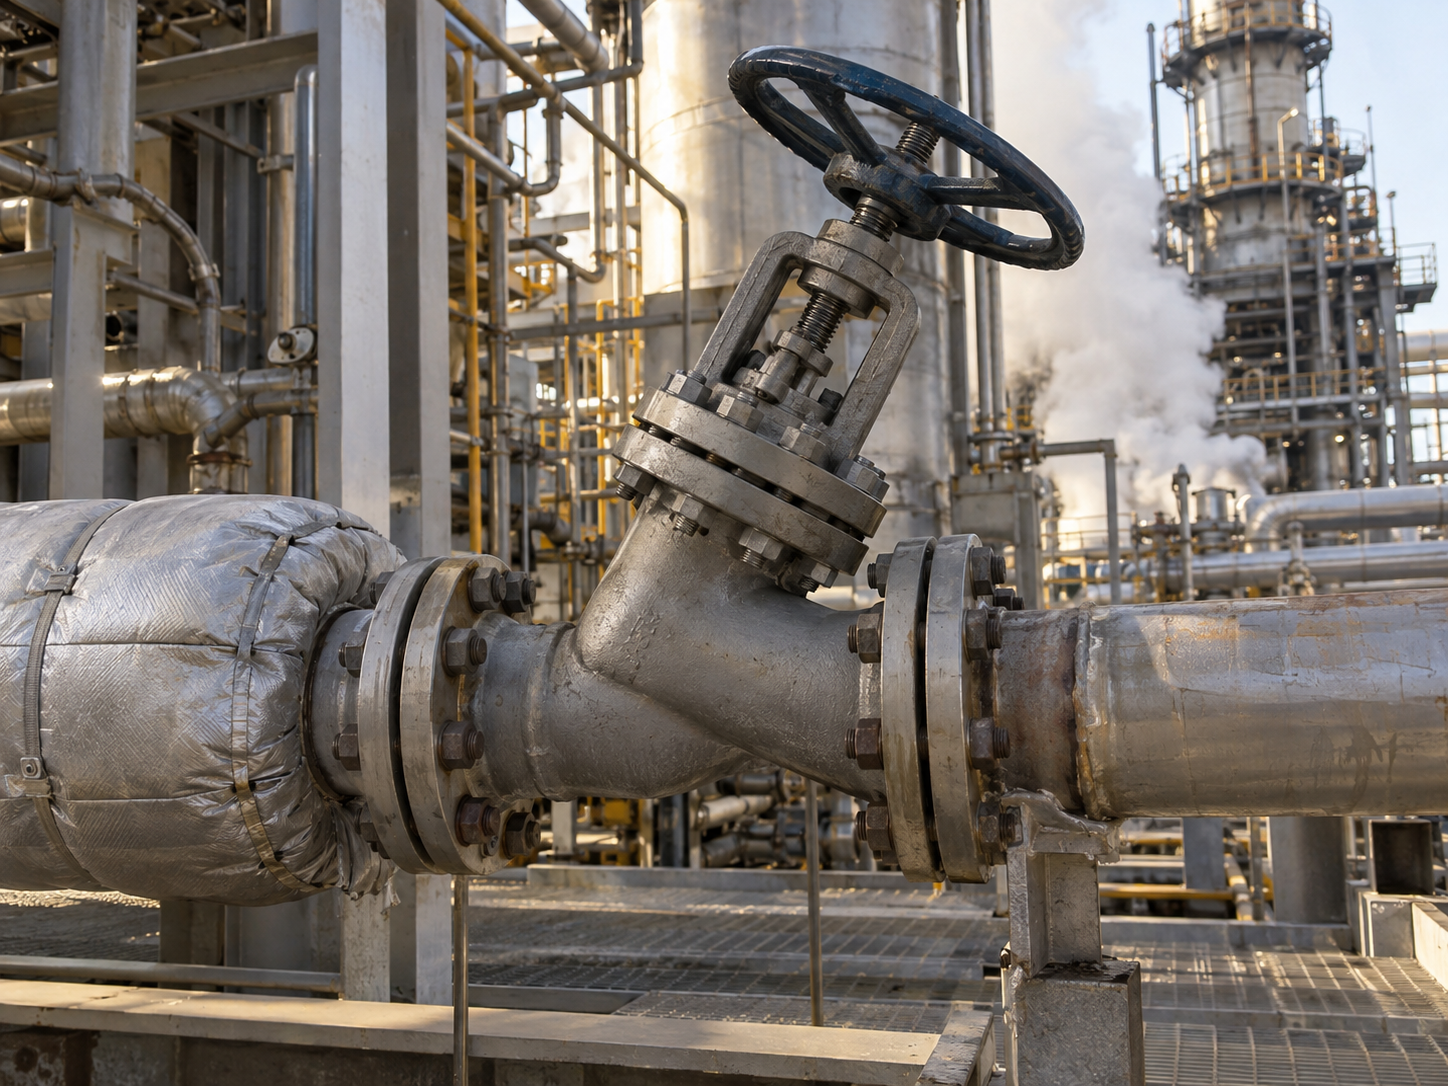
บริการอุณหภูมิสูง 425°C: ผู้ซื้อควรตรวจสอบอะไรบ้าง
1. ระดับความดัน-อุณหภูมิ
ระดับแรงดันไม่ได้หมายความว่าวาล์วสามารถทนแรงดันเท่ากันในทุกอุณหภูมิได้
เมื่ออุณหภูมิเพิ่มขึ้น แรงดันใช้งานที่อนุญาตสำหรับวาล์วเหล็กคาร์บอนจะลดลง
ตัวอย่างเช่น ไม่ควรเลือกวาล์วคลาส 300 ที่อุณหภูมิ 425°C เพียงเพราะแรงดันการทำงานของท่อต่ำกว่าระดับอุณหภูมิห้องคลาส 300
แรงดันในการทำงานและการออกแบบที่ต้องการต้องได้รับการตรวจสอบเทียบกับแรงดันที่ใช้งานได้ ระดับความดันอุณหภูมิ สำหรับวัสดุวาล์วจริงและมาตรฐานการออกแบบที่ควบคุม
2. เหล็กกล้าคาร์บอนอยู่ใกล้กับขอบเขตอุณหภูมิสูงที่สำคัญ
ที่อุณหภูมิประมาณ 425°C การให้บริการเหล็กกล้าคาร์บอนเป็นเวลานานจำเป็นต้องได้รับการดูแลเป็นพิเศษ
สำหรับการทำงานต่อเนื่องที่รุนแรงประมาณหรือสูงกว่าอุณหภูมินี้ วิศวกรโครงการอาจจำเป็นต้องประเมินว่าตัวโลหะผสมเหล็ก เช่น เกรดโครเมียม-โมลิบดีนัม มีความเหมาะสมมากกว่าเหล็กกล้าคาร์บอนหรือไม่
ขึ้นอยู่กับรหัสควบคุมและข้อกำหนดเฉพาะของโครงการ ทางเลือกอื่นอาจรวมถึงเกรดการหล่อ เช่น WC6 หรือ WC9 หรือเกรดเหล็กโลหะผสมหลอมที่สอดคล้องกัน
ไม่ควรทำการทดแทนวัสดุจากอุณหภูมิเท่านั้น ความดัน ระยะเวลาการบริการ สื่อ รหัสการออกแบบ วัสดุท่อ และข้อกำหนดวัสดุโครงการยังต้องได้รับการพิจารณาด้วย
3. วัสดุบรรจุภัณฑ์
ไม่ควรใช้บรรจุภัณฑ์แบบอ่อนอุณหภูมิต่ำทั่วไปกับบริการที่อุณหภูมิ 425°C โดยอัตโนมัติ
การบรรจุด้วยกราไฟท์แบบยืดหยุ่นมักได้รับการพิจารณาสำหรับบริการไอน้ำและความร้อนที่อุณหภูมิสูง แต่การจัดเตรียมการบรรจุขั้นสุดท้ายจะต้องตรงกับ:
- อุณหภูมิ
- ความกดดัน
- วัสดุก้าน
- การตกแต่งพื้นผิวลำต้น
- ข้อกำหนดการปล่อยก๊าซเรือนกระจก
- ข้อกำหนดด้านความปลอดภัยจากอัคคีภัยหากมี
- รอบการทำงานที่คาดหวัง
4. ปะเก็นฝากระโปรง
ปะเก็นจากตัวถังถึงฝากระโปรงสัมผัสกับทั้งแรงดันและอุณหภูมิ
ขึ้นอยู่กับการก่อสร้างวาล์วและข้อกำหนดของโครงการ โซลูชันที่อุณหภูมิสูงอาจรวมถึงระบบปะเก็นที่ใช้กราไฟท์หรือโลหะ/กราไฟท์
การเลือกปะเก็นต้องสอดคล้องกับรูปทรงของหน้าแปลน การโหลดโบลต์ ความดัน และการหมุนเวียนของความร้อน
5. วัสดุต้นกำเนิดและตัดแต่ง
ตัววาล์วเป็นเพียงส่วนหนึ่งของการออกแบบที่อุณหภูมิสูง
คอแฮนด์ แผ่นดิสก์ ที่นั่ง และพื้นผิวแข็งของเบาะนั่งควรได้รับการตรวจสอบสำหรับ:
- ความแข็งแรงที่อุณหภูมิสูง
- ทนต่อการสึกหรอ
- ความเสี่ยงที่น่ารำคาญ
- การพังทลายที่เกิดจากแรงดันตกคร่อม
- การขยายตัวทางความร้อน
- ประสิทธิภาพการปิดที่ต้องการ
อาจพิจารณาการตัดแต่งสเตนเลส การตัดแต่งประเภท 13Cr แบบแข็ง การขัดผิวแข็งแบบ Stellite หรือการตัดแต่งโลหะผสมตามโครงการ ทั้งนี้ขึ้นอยู่กับบริการ
6. การขยายตัวทางความร้อน
ที่อุณหภูมิ 425°C ส่วนประกอบของวาล์วจะขยายตัวอย่างมากเมื่อเทียบกับขนาดอุณหภูมิแวดล้อม
การออกแบบต้องจัดให้มีช่องว่างที่เหมาะสมระหว่าง:
- ก้านและคำแนะนำ
- แผ่นดิสก์และที่นั่ง
- ฝากระโปรงและลำตัว
- การบรรจุและลำต้น
ค่าเผื่อที่ไม่เพียงพออาจทำให้เกิดการเสียดสีมากเกินไป การยึดก้าน หรือความยากลำบากในการใช้งานวาล์วหลังจากถึงอุณหภูมิการใช้งาน
7. ผ่อนคลายการอัดก้าน
การทำความร้อนและความเย็นซ้ำหลายครั้งสามารถเปลี่ยนการบีบอัดการบรรจุได้
วาล์วที่ปิดผนึกอย่างถูกต้องระหว่างการทดสอบอุทกสถิตที่อุณหภูมิห้องอาจทำงานแตกต่างออกไปหลังจากการหมุนเวียนด้วยความร้อน
นี่คือสาเหตุที่การปิดผนึกก้านที่อุณหภูมิสูงต้องใช้ทั้งวัสดุที่เหมาะสมและการออกแบบห้องบรรจุที่ถูกต้อง
8. วัสดุสลัก
ควรตรวจสอบการขันโบลต์ที่ฝากระโปรงตัวถังโดยเป็นส่วนหนึ่งของการออกแบบแรงดันและอุณหภูมิ แทนที่จะถือเป็นตัวยึดทั่วไป
เกรดโบลต์และน็อตที่ต้องการต้องสอดคล้องกับอุณหภูมิการออกแบบ ระดับแรงดัน และข้อกำหนดเฉพาะของโครงการที่เกี่ยวข้อง
9. ทิศทางการไหล
โดยปกติโกลบวาล์วจะมีทิศทางการไหลที่กำหนดไว้ ขึ้นอยู่กับส่วนขอบและการออกแบบวาล์ว
สำหรับบริการไอน้ำแรงดันต่างสูง การติดตั้งที่ไม่ถูกต้องอาจทำให้การโหลดแผ่นดิสก์ แรงบิดในการทำงาน การสั่นสะเทือน และพฤติกรรมของเบาะนั่งเปลี่ยนแปลงได้
แบบร่าง GA ของผู้ผลิตควรระบุทิศทางการไหลที่ต้องการอย่างชัดเจน
10. ฉนวนและอุณหภูมิของผู้ปฏิบัติงาน
วาล์วไอน้ำอาจถูกหุ้มฉนวนที่ไซต์งาน แต่ฉนวนไม่ควรป้องกันการเข้าถึงการปรับการบรรจุ สลักเกลียวต่อม จุดหล่อลื่น หรือการบำรุงรักษาฝากระโปรง
พวงมาลัยบังคับเลี้ยว กระปุกเกียร์ หรือแอคชูเอเตอร์ควรได้รับการตรวจสอบการถ่ายเทความร้อนจากตัววาล์วด้วย
รายการตรวจสอบการบริการ 425°C
| รายการ | สิ่งที่ต้องทบทวน |
|---|---|
| แรงกดดันในการออกแบบ | แรงดันที่ต้องการที่ 425°C ไม่ใช่พิกัดอุณหภูมิแวดล้อม |
| วัสดุตัวเครื่อง | ความเหมาะสมของ A105/WCB หรือความต้องการเหล็กโลหะผสม |
| การบรรจุ | กราไฟท์อุณหภูมิสูงหรือระบบที่ได้รับการอนุมัติจากโครงการ |
| ปะเก็น | การปิดผนึกฝากระโปรงที่เข้ากันได้กับอุณหภูมิและความดัน |
| ก้าน | ความแข็งแรง การขยายตัว การสึกหรอ และการตกแต่งพื้นผิว |
| ที่นั่ง / แผ่นดิสก์ | พฤติกรรมการแข็งตัว การกัดเซาะ และความร้อน |
| การโบลต์ | ความแข็งแรงที่อุณหภูมิสูงและข้อกำหนดของโครงการ |
| ฝากระโปรง | การออกแบบโดยใช้สลัก รอยเชื่อม หรือซีลแรงดันตามต้องการ |
| ทิศทางการไหล | ยืนยันทิศทางที่ต้องการของผู้ผลิต |
| การปั่นจักรยานด้วยความร้อน | ลักษณะการบรรจุ ปะเก็น และสลักเกลียวระหว่างการให้ความร้อน/ความเย็นซ้ำๆ |
โครงการ Globe Valve ชนิด Y แบบกำหนดเองควรดำเนินการอย่างไร
สำหรับวาล์วแบบสั่งทำ การผลิตควรเป็นไปตามลำดับทางวิศวกรรมที่มีการควบคุม แทนที่จะดำเนินการโดยตรงจากแบบร่างเบื้องต้นของลูกค้า
ขั้นตอนการทำงานเชิงปฏิบัติคือ:
การวาดภาพของลูกค้า/ตัวอย่าง
→ การตรวจสอบสภาพการบริการ
→ การชี้แจงมิติ
→ การยืนยันวัสดุ
→ การเขียนแบบ GA เบื้องต้น
→ การอนุมัติการวาดภาพของลูกค้า
→ การเขียนแบบการผลิต
→ เครื่องมือ/การเตรียมวัสดุ
→ การผลิต
→ การตรวจสอบมิติ
→ การทดสอบแรงดัน
→ เอกสารขั้นสุดท้าย
→ การบรรจุและการจัดส่ง
ควรมีการควบคุมการแก้ไขแบบเขียนแบบที่ใช้ในการผลิตอย่างชัดเจน
หาก F/F วัสดุ การออกแบบก้าน หรือขนาดหน้าแปลนเปลี่ยนแปลงในระหว่างการสนทนาทางเทคนิค แบบที่อัปเดตควรได้รับการแก้ไขใหม่ก่อนเริ่มการผลิต
สำหรับข้อมูลเพิ่มเติมเกี่ยวกับขอบเขตความดัน การปิดผนึก การทำงาน และการออกแบบวาล์วเฉพาะโครงการ โปรดดูที่
ข้อควรพิจารณาในการออกแบบวาล์วอุตสาหกรรม: ปัจจัยทางวิศวกรรม 10 ประการ.
สิ่งที่ควรตรวจสอบก่อนจัดส่ง?
ขึ้นอยู่กับข้อกำหนดในการซื้อ การตรวจสอบขั้นสุดท้ายอาจรวมถึง:
- การตรวจสอบใบรับรองวัสดุ
- การตรวจสอบวัสดุตัวถังและฝากระโปรง
- การตรวจสอบมิติ
- การวัดแบบเผชิญหน้า
- การตรวจสอบมิติหน้าแปลน
- การตรวจสอบความเคลื่อนไหวของก้าน
- การทำงานของล้อมือ
- การทดสอบแรงดันของเชลล์
- การทดสอบการรั่วของเบาะนั่ง
- การทดสอบเบาะหลังถ้ามี
- การตรวจสายตา
- NDT ตามที่ระบุไว้
- การตรวจสอบการเคลือบ
- การตรวจสอบป้ายชื่อและเครื่องหมาย
- การตรวจสอบรูปวาดขั้นสุดท้าย
- การตรวจสอบการบรรจุ
ข้อกำหนดในการทดสอบควรได้รับการตกลงก่อนการผลิต สำหรับวาล์วอุตสาหกรรมที่ระบุ API 598 หรือมาตรฐานการตรวจสอบอื่น ควรยืนยันรุ่นมาตรฐานและเกณฑ์การยอมรับที่แน่นอนในเอกสารการจัดซื้อ
รายการตรวจสอบ RFQ โกลบวาล์วชนิด Y
การให้ข้อมูลทางเทคนิคที่ครบถ้วนช่วยให้ผู้ผลิตสามารถเสนอราคาวาล์วที่ถูกต้องแทนที่จะตั้งสมมติฐาน
| รายการ RFQ | ตัวอย่าง/ข้อกำหนด | ทำไมมันถึงสำคัญ |
|---|---|---|
| ประเภทวาล์ว | ประเภท Y / โกลปวาล์ว รูปแบบ Y | ยืนยันรูปทรงของร่างกาย |
| ขนาด | 1″, 2″, DN50, ฯลฯ | ความเข้ากันได้ของไปป์ไลน์ |
| ปริมาณ | จำนวนต่อขนาด | ส่งผลกระทบต่อเศรษฐศาสตร์การหล่อ/การใช้เครื่องมือ |
| แรงดันใช้งาน | ความดันปกติจริง | กำหนดเงื่อนไขการบริการ |
| แรงกดดันในการออกแบบ | เงื่อนไขการออกแบบสูงสุด | การตรวจสอบขอบเขตความดัน |
| อุณหภูมิในการทำงาน | เช่น 400°C | การบรรจุและการเลือกใช้วัสดุ |
| อุณหภูมิการออกแบบ | เช่น 425°C | ระดับความดันและอุณหภูมิ |
| ปานกลาง | ไอน้ำ น้ำมันร้อน แก๊ส ของเหลวในกระบวนการ | ความเข้ากันได้ของวัสดุและการตกแต่ง |
| วัสดุตัวเครื่อง | ASTM A105 / ASTM A216 WCB / โลหะผสมเหล็ก | ความเหมาะสมของการผลิตและอุณหภูมิ |
| วัสดุตัดแต่ง | 13Cr, SS, Stellite หรือเกรดโครงการ | ประสิทธิภาพการสึกหรอและการปิดผนึก |
| ประเภทก้าน | ขึ้น/ไม่ขึ้น | โครงสร้างและพื้นที่ติดตั้ง |
| ฝากระโปรง | เกลียว / รอย / ซีลแรงดัน | ข้อกำหนดด้านแรงดันและการบำรุงรักษา |
| การเชื่อมต่อ | หน้าแปลน / BW / SW / เกลียว | การเชื่อมต่อท่อ |
| ฉ/ฉ | มาตรฐานหรือเฉพาะลูกค้า | ความเข้ากันได้ทดแทน |
| มาตรฐานหน้าแปลน | ASME / EN / DIN / JIS | ความเข้ากันได้แบบ Bolt-up |
| การดำเนินงาน | พวงมาลัยมือ / เกียร์ / แอคทูเอเตอร์ | การจัดการการดำเนินงาน |
| การทดสอบ | API 598 หรือข้อกำหนดโครงการ | ข้อกำหนดการยอมรับ |
| เอกสาร | GA, MTC, รายงานการทดสอบ, บันทึกการตรวจสอบ | การยอมรับโครงการ |
| การวาดภาพที่มีอยู่ | PDF / DWG / ขนาด / ตัวอย่าง | การอ้างอิงการผลิตที่กำหนดเอง |
ข้อผิดพลาดทั่วไปเมื่อสั่งซื้อโกลบวาล์วชนิด Y แบบกำหนดเอง
1. เปรียบเทียบราคา A105 และ WCB โดยไม่ต้องเปรียบเทียบการออกแบบ
วาล์วฟอร์จและวาล์วหล่ออาจใช้ขนาด ความหนาของผนัง โครงสร้างฝากระโปรง กระบวนการผลิต และขอบเขตการทดสอบที่แตกต่างกัน
การเปรียบเทียบราคาจะมีความหมายหลังจากปรับขอบเขตทางเทคนิคแล้วเท่านั้น
2. สมมติว่าการวาดเสร็จสมบูรณ์เพราะมันแสดงมิติหลัก
ภาพวาดของลูกค้าบางส่วนแสดงเฉพาะ:
- ความยาวโดยรวม
- ความสูงโดยรวม
- เส้นผ่านศูนย์กลางหน้าแปลน
แต่ข้อมูลสำคัญ เช่น ความหนาของผนัง วัสดุตกแต่ง รูปทรงของเบาะนั่ง เส้นผ่านศูนย์กลางของก้าน การจัดเรียงบรรจุภัณฑ์ หรือแรงกดในการออกแบบ อาจยังคงขาดหายไป
3. การละเว้น F/F บนวาล์วเปลี่ยน
ความไม่ตรงกันแบบเห็นหน้ากันเป็นหนึ่งในวิธีที่ง่ายที่สุดในการสร้างปัญหาการติดตั้งไซต์
ตรวจสอบเสมอว่า F/F มาตรฐานหรือ F/F ที่วัดได้จริงของวาล์วที่มีอยู่มีความสำคัญเป็นอันดับแรก
4. ระบุอุณหภูมิ 425°C โดยไม่ให้แรงดัน
อุณหภูมิเพียงอย่างเดียวไม่เพียงพอ
วัสดุตัววาล์วที่อาจยอมรับได้ที่ความดันหนึ่งอาจไม่เหมาะสมที่ความดันอื่นที่อุณหภูมิเดียวกัน
ให้การผสมผสานระหว่างความดันและอุณหภูมิที่ออกแบบได้อย่างสมบูรณ์
5. ถือว่าการให้คะแนนชั้นเรียนเป็นแรงกดดันคงที่
คลาส 150, คลาส 300 หรือคลาส 600 ระบุคลาสการให้คะแนน ไม่ได้หมายความว่าความดันที่อนุญาตยังคงไม่เปลี่ยนแปลงจากอุณหภูมิแวดล้อมเป็น 425°C
6. การเลือก A105 เท่านั้น เนื่องจากเป็นของปลอม
โครงสร้างหลอมมีข้อได้เปรียบที่สำคัญ แต่ไม่ได้ทำให้ A105 เป็นวัสดุที่ถูกต้องสำหรับโกลบวาล์วรูปแบบ Y ทุกอันโดยอัตโนมัติ
ยังคงต้องตรวจสอบขนาดวาล์ว รูปทรงของร่างกาย อุณหภูมิการออกแบบ ความดัน ข้อกำหนดรหัส และข้อกำหนดวัสดุของโครงการ
7. สมมติว่า Cast WCB ควรถูกกว่าเสมอ
สำหรับการสั่งซื้อแบบกำหนดเองที่มีปริมาณน้อย ต้นทุนเครื่องมือหล่อเพียงอย่างเดียวสามารถเปลี่ยนความประหยัดได้อย่างมาก
A105 หรือ WCB: คุณควรเลือกอันไหน?
ใช้ตารางต่อไปนี้เป็นการเปรียบเทียบการจัดซื้อเบื้องต้น แทนที่จะใช้แทนวิศวกรรมโครงการ
| สถานการณ์โครงการ | ทิศทางทั่วไปในการประเมิน |
|---|---|
| วาล์วแรงดันสูงแบบเจาะขนาดเล็ก | ประเมินการก่อสร้าง A105 ปลอมแปลง |
| มีเครื่องมือปลอมแปลงมาตรฐานที่มีอยู่ | A105 อาจเสนอเศรษฐศาสตร์ปริมาณน้อยที่ดีกว่า |
| ตัววาล์วขนาดใหญ่และซับซ้อน | ประเมินการหล่อ WCB |
| ปริมาณการผลิตขนาดใหญ่ | เครื่องมือหล่อสามารถประหยัดได้ |
| ภาพวาดของลูกค้าระบุ WCB อย่างชัดเจน | ห้ามทดแทนโดยไม่ได้รับอนุมัติ |
| ภาพวาดของลูกค้าระบุ A105 อย่างชัดเจน | ยืนยันความเป็นไปได้ในการผลิตตัวถังปลอมแปลง |
| บริการรุนแรงต่อเนื่องประมาณ 425°C | ตรวจสอบความเหมาะสมของเหล็กกล้าคาร์บอนและประเมินทางเลือกโลหะผสมเมื่อจำเป็น |
แหล่งข้อมูล Vcore Globe Valve ที่เกี่ยวข้อง
สำหรับข้อมูลด้านวิศวกรรมและการจัดซื้อเพิ่มเติม โปรดดูแหล่งข้อมูล Vcore ต่อไปนี้:
โกลปวาล์วรูปแบบ Y สำหรับการใช้งานไอน้ำและการไหลสูง
— อธิบายเรขาคณิตการไหลของรูปแบบ Y, พฤติกรรมการควบคุมปริมาณ, แรงดันตกคร่อม และการเลือกบริการไอน้ำ
กลุ่มผลิตภัณฑ์โกลบวาล์วอุตสาหกรรม
— เปรียบเทียบการกำหนดค่าโกลบวาล์วอุตสาหกรรมสำหรับไอน้ำ น้ำมัน แก๊ส เคมี กำลัง และการบริการกระบวนการทั่วไป
การปลอมวาล์วหยุด
— ตรวจสอบการกำหนดค่าวาล์วหยุดตัวถังปลอมแปลงสำหรับบริการอุตสาหกรรมแรงดันสูงขนาดกะทัดรัด
โกลบวาล์วแรงดันซีล
— ตรวจสอบการกำหนดค่าซีลแรงดันที่ได้รับการประเมินโดยทั่วไปสำหรับระบบไอน้ำแรงดันสูงและอุณหภูมิสูง
ข้อควรพิจารณาในการออกแบบวาล์วอุตสาหกรรม
— ทำความเข้าใจขอบเขตแรงดัน การปิดผนึก เส้นทางการไหล วัสดุ การใช้งาน และข้อกำหนดการตรวจสอบสำหรับวาล์วแบบปรับแต่งเอง
คำถามที่พบบ่อย
Globe Valve ชนิด Y และ Globe Valve ปกติแตกต่างกันอย่างไร?
โกลบวาล์วประเภท Y ใช้ก้าน จาน และที่นั่งที่มีความลาดเอียง ซึ่งสร้างเส้นทางการไหลที่คล่องตัวยิ่งขึ้น Compared with a conventional T-pattern globe valve, the Y-pattern design can reduce flow resistance while retaining globe-valve throttling and shut-off characteristics.
Is a Y Type Globe Valve normally rising stem or non-rising stem?
Industrial Y-pattern globe valves commonly use rising-stem construction, particularly in steam, high-pressure and high-temperature service. Non-rising arrangements exist but are less common and should be confirmed from the actual design or customer drawing.
What is the difference between ASTM A105 and ASTM A216 WCB?
ASTM A105 is a forged carbon steel specification used for pressure-containing piping components, while ASTM A216 Grade WCB is a cast carbon steel grade used for valves and other pressure-containing components. Their manufacturing processes, geometry capability and production economics are different.
Is A105 stronger than WCB?
Forging produces a different material structure and is often preferred for compact high-integrity pressure components, but material selection should not be reduced to a simple stronger-versus-weaker comparison. The complete valve design, pressure-temperature rating, dimensions, inspection and applicable standard determine whether the valve is suitable for service.
Why can a WCB cast valve cost more than an A105 forged valve?
For low-quantity customized valves, a WCB body may require a new pattern, core tooling, foundry setup, heat treatment and additional inspection. If a manufacturer already has standard A105 forged blanks or forging tooling, the forged valve can therefore be less expensive for a small order.
Which dimension is most important when copying an existing globe valve?
Face-to-face length is one of the most critical installation dimensions, but it is not the only one. Flange OD, bolt pattern, bore, overall height, body angle, stem travel, handwheel diameter, bonnet arrangement and connection standard should also be confirmed.
Can ASTM A105 be used at 425°C?
A105 is used for elevated-temperature pressure components, but 425°C requires careful verification of the applicable pressure-temperature rating and the complete valve design. Long-term high-temperature service may also require evaluation of alloy-steel alternatives depending on pressure, service duration and project requirements.
Can ASTM A216 WCB be used at 425°C?
WCB is used for elevated-temperature valve bodies, but at approximately 425°C carbon steel is approaching an important high-temperature design boundary. The allowable working pressure is significantly affected by temperature, and sustained severe service may justify evaluation of alloy-steel materials.
What packing is commonly considered for a 425°C globe valve?
Flexible graphite packing is commonly considered for high-temperature steam and thermal service. Final packing selection should also account for pressure, stem material, emission requirements, operating cycles and the complete valve design.
Should I manufacture directly from an old valve drawing?
Not without technical review. An old drawing may omit the operating medium, design pressure, design temperature, material details, minimum wall thickness, test requirements or internal trim dimensions. Critical information should be clarified and an approved manufacturing drawing should be issued before production.
What information should I send for a customized Y Type Globe Valve quotation?
Provide the valve size, quantity, operating and design pressure, operating and design temperature, medium, body and trim materials, pressure class, end connection, face-to-face requirement, stem type, operation method, test requirements and available drawings or samples.
Need a Customized Y Type Globe Valve?
A customized Y Type Globe Valve should be selected from the actual operating conditions rather than from size and pressure class alone.
If you already have an existing valve, drawing or sample, provide as much information as possible, including:
- ขนาดและปริมาณวาล์ว
- แรงดันใช้งาน
- แรงกดดันในการออกแบบ
- อุณหภูมิในการทำงาน
- อุณหภูมิการออกแบบ
- สื่อการทำงาน
- วัสดุตัวถังและการตกแต่ง
- ประเภทการเชื่อมต่อ
- มิติการเผชิญหน้า
- Stem configuration
- Flange or welding-end dimensions
- มาตรฐานที่ใช้บังคับ
- ข้อกำหนดในการตรวจสอบ
- เอกสารที่จำเป็น
Vcore Valve can review project specifications, customer drawings and dimensional requirements before quotation. For customized valves, the final configuration can be confirmed through technical clarification and drawing review before production.
Contact Vcore Valve for Y Type Globe Valve technical review and quotation.